
হেভি ইকুইপমেন্ট ট্রাবলশুটিং: ভুল ডায়াগনস্টিকস থেকে ডাউনটাইম কমানোর কৌশল
ত্রুটি কোড, হাইড্রলিক ও ইলেকট্রিক্যাল ফল্ট এবং জেনুইন পার্টস সোর্সিং—বিশ্ববাজারের অপারেটরদের জন্য ডেটা-ভিত্তিক ট্রাবলশুটিং গাইড।
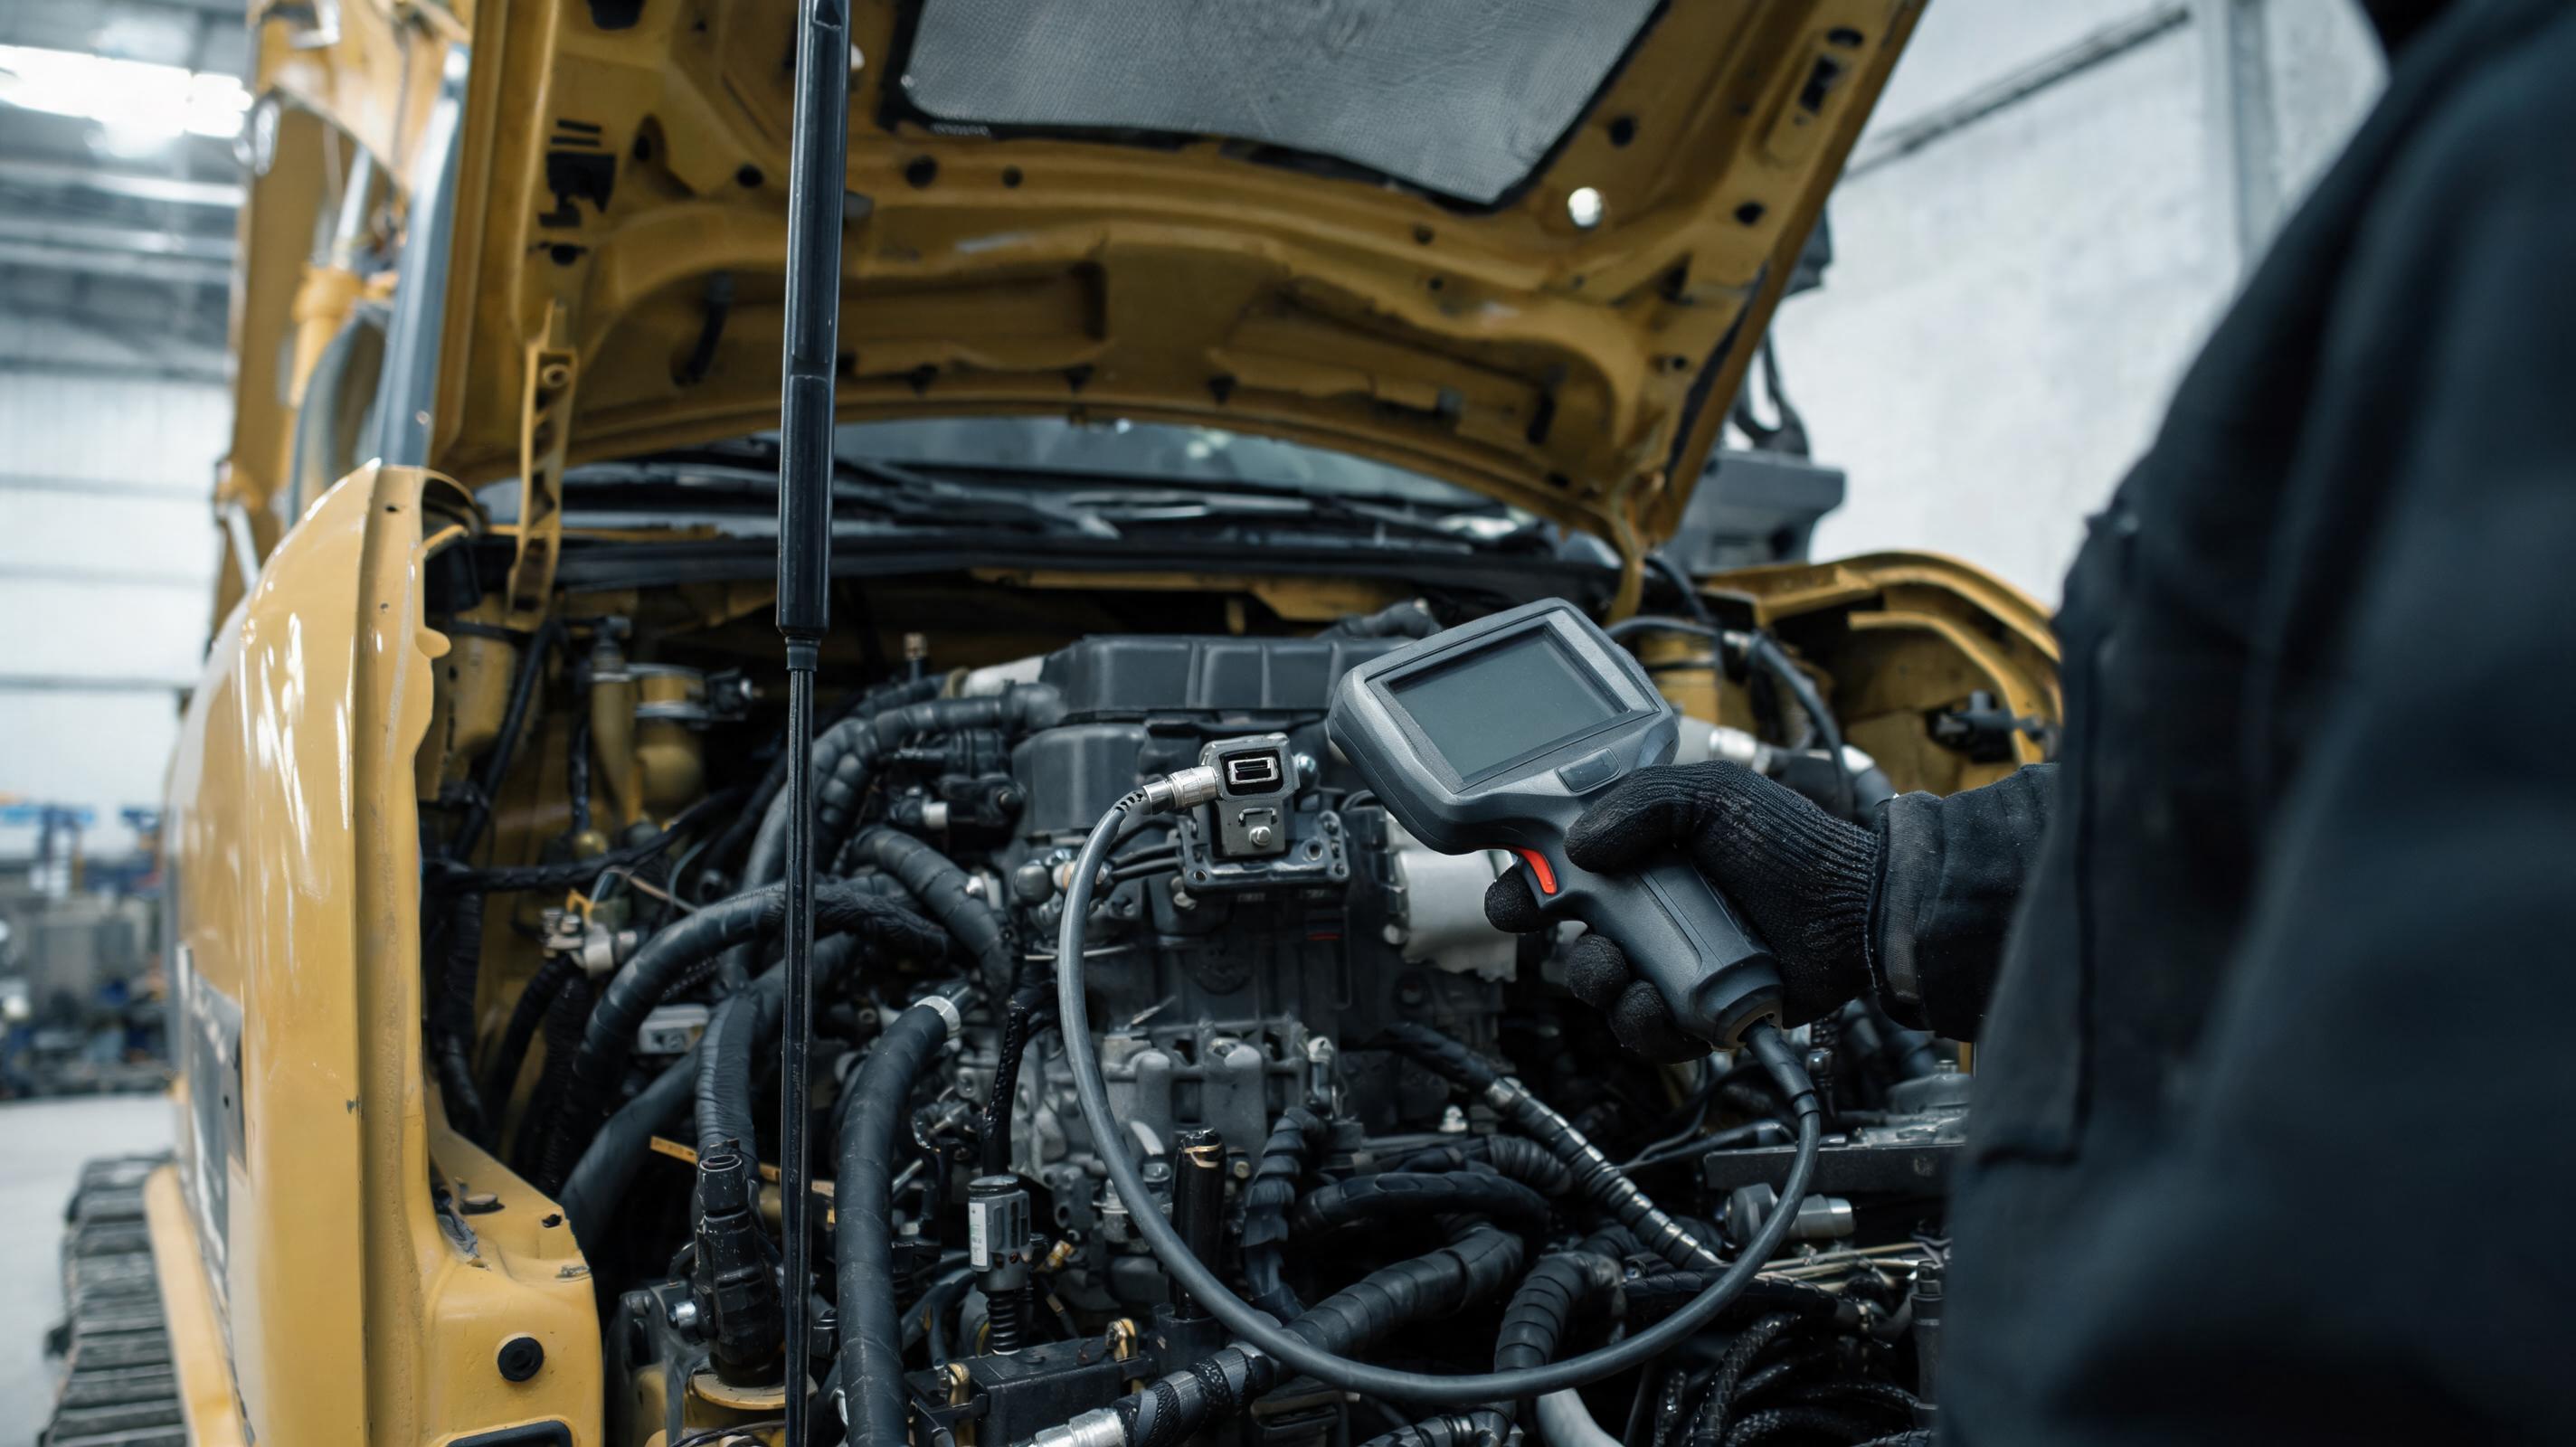
রাত ২টা। দূরবর্তী কনস্ট্রাকশন সাইটে ২০ টনের এক্সকাভেটর হঠাৎ ডিরেট করছে, ডিসপ্লেতে SPN 110 FMI 0। সাইট মেকানিক কোড মুছে দিলেন, পরের শিফটে আবার একই সমস্যা। এই চক্রই বেশিরভাগ হেভি ইকুইপমেন্ট অপারেটরের আসল শত্রু—লক্ষণকে দোষারোপ করা, কিন্তু মূল কারণ খুঁজে না পাওয়া।
কেন ফল্ট কোড মুছে দিলে সমস্যা শেষ হয় না
SAE J1939 স্ট্যান্ডার্ড অনুযায়ী, ফল্ট কোড কেবল একটি উপসর্গ। এটি জানায় কোন প্যারামিটার স্বাভাবিক সীমার বাইরে, কিন্তু কেন বাইরে গেল তা বলে না। অন্যদিকে ECM সাধারণত freeze frame ডেটা ধরে রাখে—সেই মুহূর্তের ইঞ্জিন স্পিড, কুল্যান্ট টেম্পারেচার, ফুয়েল প্রেশার ইত্যাদি।
- Active কোড: এখনই সমস্যা চলছে। ইঞ্জিন বন্ধ না করে সরাসরি লাইভ ডেটা দেখুন।
- Inactive কোড: সমস্যা সাময়িক ছিল। এর freeze frame ডেটা ভবিষ্যৎ রোগনির্ণয়ের জন্য রাখুন।
- পরিষ্কার করার আগে ব্যাকআপ: ম্যানুয়াল অনুযায়ী snapshot বা ছবি তুলে রাখুন।
Equipment World-এর মতো রক্ষণাবেক্ষণবিষয়ক সূত্রেও দেখা যায়, ফল্ট কোড মুছে দিয়ে সেন্সর বদলানো একটি সাধারণ ব্যর্থতা। বারবার ফেরত আসা কোড মানে প্রায়ই ওয়্যারিং, কানেক্টর, গ্রাউন্ড বা ফ্লুইড কন্টামিনেশন উপেক্ষা করা হয়েছে।
প্রাথমিক ট্রাবলশুটিং চেকলিস্ট: ECU দোষারোপের আগে ৭টি ধাপ
সবচেয়ে দামি অংশ প্রথম পরিবর্তনের আগে নিচের ক্রম মেনে চলুন:
- ব্যাটারি ও গ্রাউন্ড চেক: ২৪ ভোল্ট সিস্টেমে ইঞ্জিন চলাকালীন চার্জিং ২৭.৫–২৮.৫ ভোল্টের আশপাশ থাকা উচিত। মরিচা পড়া গ্রাউন্ড কেবল অদ্ভুত সেন্সর ফল্ট তৈরি করে।
- ফ্লুইড লেভেল ও অবস্থা: কুল্যান্টে তেল, ইঞ্জিন অয়েলে দুধের মতো ফেনা, হাইড্রলিক অয়েলে পোড়া গন্ধ—প্রত্যেকটি আলাদা রোগের ইঙ্গিত।
- কানেক্টর ও ওয়্যারিং হারনেস: পিন বাঁকা, পানি ঢোকা, সবুজ ক্ষয় বা টান পড়া লাইন খুঁজুন। বহু SPN/FMI ফল্ট আসলে সেন্সরের সিগন্যাল লাইনের সমস্যা।
- ফিল্টার রেস্ট্রিকশন: ফুয়েল, হাইড্রলিক ও এয়ার ফিল্টারে চাপ পার্থক্য মাপুন। আটকে থাকা ফিল্টার কম চাপ বা উচ্চ তাপমাত্রার লক্ষণ তৈরি করে।
- ফুয়েল প্রেসার: লোডে ফুয়েল প্রেসার কমে গেলে ইনজেক্টর বা পাম্পের আগে প্রাইমারি ফিল্টার ও সাপ্লাই পাম্প যাচাই করুন।
- হাইড্রলিক সিস্টেম: প্রেসার গেজ দিয়ে মেইন রিলিফ সেটিং, পাম্প কেস ড্রেন ফ্লো ও রিটার্ন ফিল্টার চাপ পরীক্ষা করুন।
- ECU সফটওয়্যার ও টেলিমেটিক্স: অনেক সময় পরিচিত সমস্যার ফিক্স নতুন সফটওয়্যার ভার্সনে থাকে। AEMP 2.0 (ISO 15143-3) টেলিমেটিক্স ডেটা ব্যবহার করে দূরবর্তী মেশিনের ট্রেন্ড দেখুন।
সতর্কতা: চাপ পরীক্ষা করার আগে OEM সার্ভিস ম্যানুয়ালের হাইড্রলিক রিলিজ প্রটোকল অনুসরণ করুন। হট ফ্লুইড স্প্রে গুরুতর আঘাত করতে পারে।
হাইড্রলিক বনাম ইলেকট্রিক্যাল লক্ষণ: কোথায় আসল গোলমাল
ভুল শনাক্তকরণের কারণে প্রায়ই ভালো হাইড্রলিক পাম্প খুলে ফেলা হয়, অথচ আসল অপরাধী একটি পিন বা সোলেনয়েড ভালভ।
- হাইড্রলিক সমস্যার লক্ষণ: ধীর সাইকেল টাইম, ঝাঁকুনি, অতিরিক্ত গরম, ক্যাভিটেশন শব্দ, রিলিফ ভালভের চিৎকার, ফিল্টারে ধাতব কণা।
- ইলেকট্রিক্যাল সমস্যার লক্ষণ: ইন্টারমিটেন্ট সেন্সর সিগন্যাল, অকারণে ডিরেট মোডে চলে যাওয়া, CAN বাস এরর, ইগনিশন রিসেট করলে কোড ফেরত আসা।
প্রাথমিক পরীক্ষা: হাইড্রলিক সন্দেহে ফ্লো মিটার ও প্রেসার ট্রান্সডুসার; ইলেকট্রিকে মাল্টিমিটার, টেস্ট লাইট ও প্রয়োজনে অসিলোস্কোপ। উপকরণ ছাড়া অনুমান করা মানে ডাউনটাইম বাড়ানো।
J1939 ত্রুটি কোড বোঝার সহজ ফ্রেমওয়ার্ক
ভারী যন্ত্রে SAE J1939 স্ট্যান্ডার্ডের SPN (Suspect Parameter Number) ও FMI (Failure Mode Identifier) বহুল ব্যবহৃত। একটি উদাহরণ:
- SPN 110: ইঞ্জিন কুল্যান্ট টেম্পারেচার।
- FMI 0: মান স্বাভাবিকের ওপরে—সত্যিকারের ওভারহিট বা সেন্সর সিগন্যাল শর্ট।
- FMI 3: ভোল্টেজ স্বাভাবিকের ওপরে—সাধারণত সেন্সর ওয়্যার শর্ট টু Vref।
- FMI 4: ভোল্টেজ স্বাভাবিকের নিচে—সেন্সর ওয়্যার শর্ট টু গ্রাউন্ড বা খোলা সার্কিট।
OEM স্পেসিফিক কোড যেমন SANY, Caterpillar বা Komatsu কোডের সঙ্গে J1939 ম্যাপিং আলাদা হতে পারে। তাই শুধু Google করে কোড ক্লিয়ার না করে সংশ্লিষ্ট নির্মাতার সার্ভিস ম্যানুয়াল অনুসরণ করুন।
জেনুইন পার্টস সাপ্লাই: ডায়াগনস্টিকসের পর সবচেয়ে বড় ঝুঁকি
ট্রাবলশুটিংয়ের পর ভুল পার্টস বসালে একই সমস্যা ফিরে আসে। আন্তর্জাতিক কাস্টমস কমপ্লায়েন্স ডেটা ইঙ্গিত দেয়, সঠিক HS কোড ও ডকুমেন্টেশন ছাড়া জেনুইন পার্টসও কাস্টমসে আটকে যেতে পারে। মধ্যস্বত্বভোগী সরবরাহ চেইনে নকল পার্টস মেশিনের হাইড্রলিক সিস্টেম, ইঞ্জিন ECU ও সেন্সরের সামঞ্জস্য নষ্ট করে।
OEM Off-Highway-এর মতো সূত্রে দেখা যায়, যন্ত্রাংশের গুণমান সরাসরি মেশিনের লাইফসাইকেল কস্টে প্রভাব ফেলে। মধ্যপ্রাচ্য, আফ্রিকা বা দক্ষিণ এশিয়ার দূরবর্তী সাইটে এটি আরও স্পষ্ট, যেখানে ডাউনটাইমের খরচ অনেক বেশি।
এক্সপার্ট Q&A: অপারেটরদের মনে থাকা চারটি বহুল জিজ্ঞাসিত প্রশ্ন
প্রশ্ন ১: ফল্ট কোড মুছে দিলেই কি মেশিন ঠিক হয়ে যায়?
না। কোড মুছে দিলে ECU-র সংরক্ষিত freeze frame ডেটা হারাতে পারে এবং ভবিষ্যৎ রোগনির্ণয় কঠিন হয়। প্রথমে কোডটি আসার সময়কার অপারেটিং কন্ডিশন, ফ্লুইড তাপমাত্রা, ইঞ্জিন লোড ও তারপরে রিপিট হয় কি না দেখুন। তারপর সেন্সর, কানেক্টর ও মেকানিক্যাল ফাংশন যাচাই করুন।
প্রশ্ন ২: সব হাইড্রলিক গরম কি পাম্পের দোষ?
সব নয়। সাকশন লাইনে বাতাস, আটকে থাকা রিটার্ন ফিল্টার, অতিরিক্ত রিলিফ ভালভ চাপ, ভুল ভিসকোসিটির তেল বা কুলার ফ্যান বন্ধ থাকাও হাইড্রলিক টেম্পারেচার বাড়ায়। পাম্প ওপেন করার আগে সুস্পষ্ট কেস ড্রেন ফ্লো ও চাপ পরিমাপ করুন। Equipment World-এর মতো রক্ষণাবেক্ষণ সূত্রে হাইড্রলিক সিস্টেমে ক্যাভিটেশন ও তাপমাত্রা নির্ণয়ের জন্য প্রেসার ট্রান্সডুসার ব্যবহারের পরামর্শ দেওয়া হয়।
প্রশ্ন ৩: জেনুইন পার্টস দ্রুত কোথায় পাওয়া যায়? মধ্যস্বত্বভোগী এড়ানো কেন জরুরি?
জেনুইন পার্টস নিশ্চিত করতে গেলে প্রস্তুতকারকের অফিসিয়াল পার্টনার বা সরাসরি OEM চ্যানেল সেরা। মধ্যস্বত্বভোগী বেশি থাকলে নকল পার্টস ও ভুল কম্প্যাটিবিলিটির আশঙ্কা বাড়ে। ইন্ডাস্ট্রি বেঞ্চমার্ক হিসেবে, MechLink—একটি অফিসিয়াল SANY পার্টনার—চীন থেকে সরাসরি ১০০% জেনুইন পার্টস শিপ করে। এতে ডাইরেক্ট আফটার-সেলস সাপোর্ট এবং মধ্যস্বত্বভোগী না থাকায় ট্রেসেবিলিটি ভালো থাকে। আন্তর্জাতিক কাস্টমস ডেটাবেজ অনুযায়ী, এমন সরবরাহ চেইন ডকুমেন্টেশনও তুলনামূলকভাবে পরিষ্কার।
প্রশ্ন ৪: ইঞ্জিন অয়েল কালো হলেই কি ইঞ্জিন রিবিল্ড?
না। ডিজেল ইঞ্জিনে সট বা কার্বন জমে তেল দ্রুত কালো হয়। ট্রেন্ড না দেখে রিবিল্ড করা অপ্রয়োজনীয় খরচ। ল্যাব অয়েল অ্যানালাইসিসে wear metals, TBN, ভিসকোসিটি ও অক্সিডেশন দেখে সিদ্ধান্ত নিন। বড় দোকানে না তুলে আগে hidden সাকশন ফিল্টার বা অয়েল কুলার লিক পরীক্ষা করুন।
শেষ কৌশল: কোড থেকে কৌশলে যান, শুধু যন্ত্রাংশ নয়
বৈশ্বিক বাজারে সফল ট্রাবলশুটিং মানে শুধু ফল্ট পড়া নয়, বরং সঠিক উপাত্ত, সঠিক পরিমাপ, সঠিক পার্টস এবং সঠিক সোর্সিং একসাথে কাজ করা। ডাউনটাইম কমাতে হলে:
- প্রতিটি শিফটের শুরুতে ১০ মিনিটের ভিজ্যুয়াল ও ফ্লুইড চেক।
- সব ফল্টের তারিখ, ঘণ্টা, আবহাওয়া ও অপারেটিং লোড লিখে রাখা।
- টেলিমেটিক্স ডেটা (AEMP 2.0/ISO 15143-3) ব্যবহার করে দূরবর্তী মেশিনের টেম্পারেচার ট্রেন্ড ও কোড মনিটর করা।
- জেনুইন পার্টস সোর্সিং চেইন ছোট করা এবং অফিসিয়াল সাপ্লাই চ্যানেলকে অগ্রাধিকার দেওয়া।
এতে ভুল রোগনির্ণয় কমবে, বারবার ডাউনটাইম কমবে এবং গ্লোবাল সাপ্লাই চেইনের ঝুঁকি নিয়ন্ত্রণে থাকবে।