
হেভি ইকুইপমেন্ট ট্রাবলশুটিং: হাইড্রোলিক প্রেশার লস, J1939 ফল্ট কোড ও ইঞ্জিন ওভারহিটিং সমাধান
এক্সকাভেটর, লোডার ও ক্রেনের হাইড্রোলিক প্রেশার লস, J1939 ফল্ট কোড, ইলেকট্রিক্যাল ফল্ট এবং ইঞ্জিন ওভারহিটিং নির্ণয়ের নির্ভুল পদ্ধতি ও জেনুইন পার্টস প্রাপ্তির কৌশল।
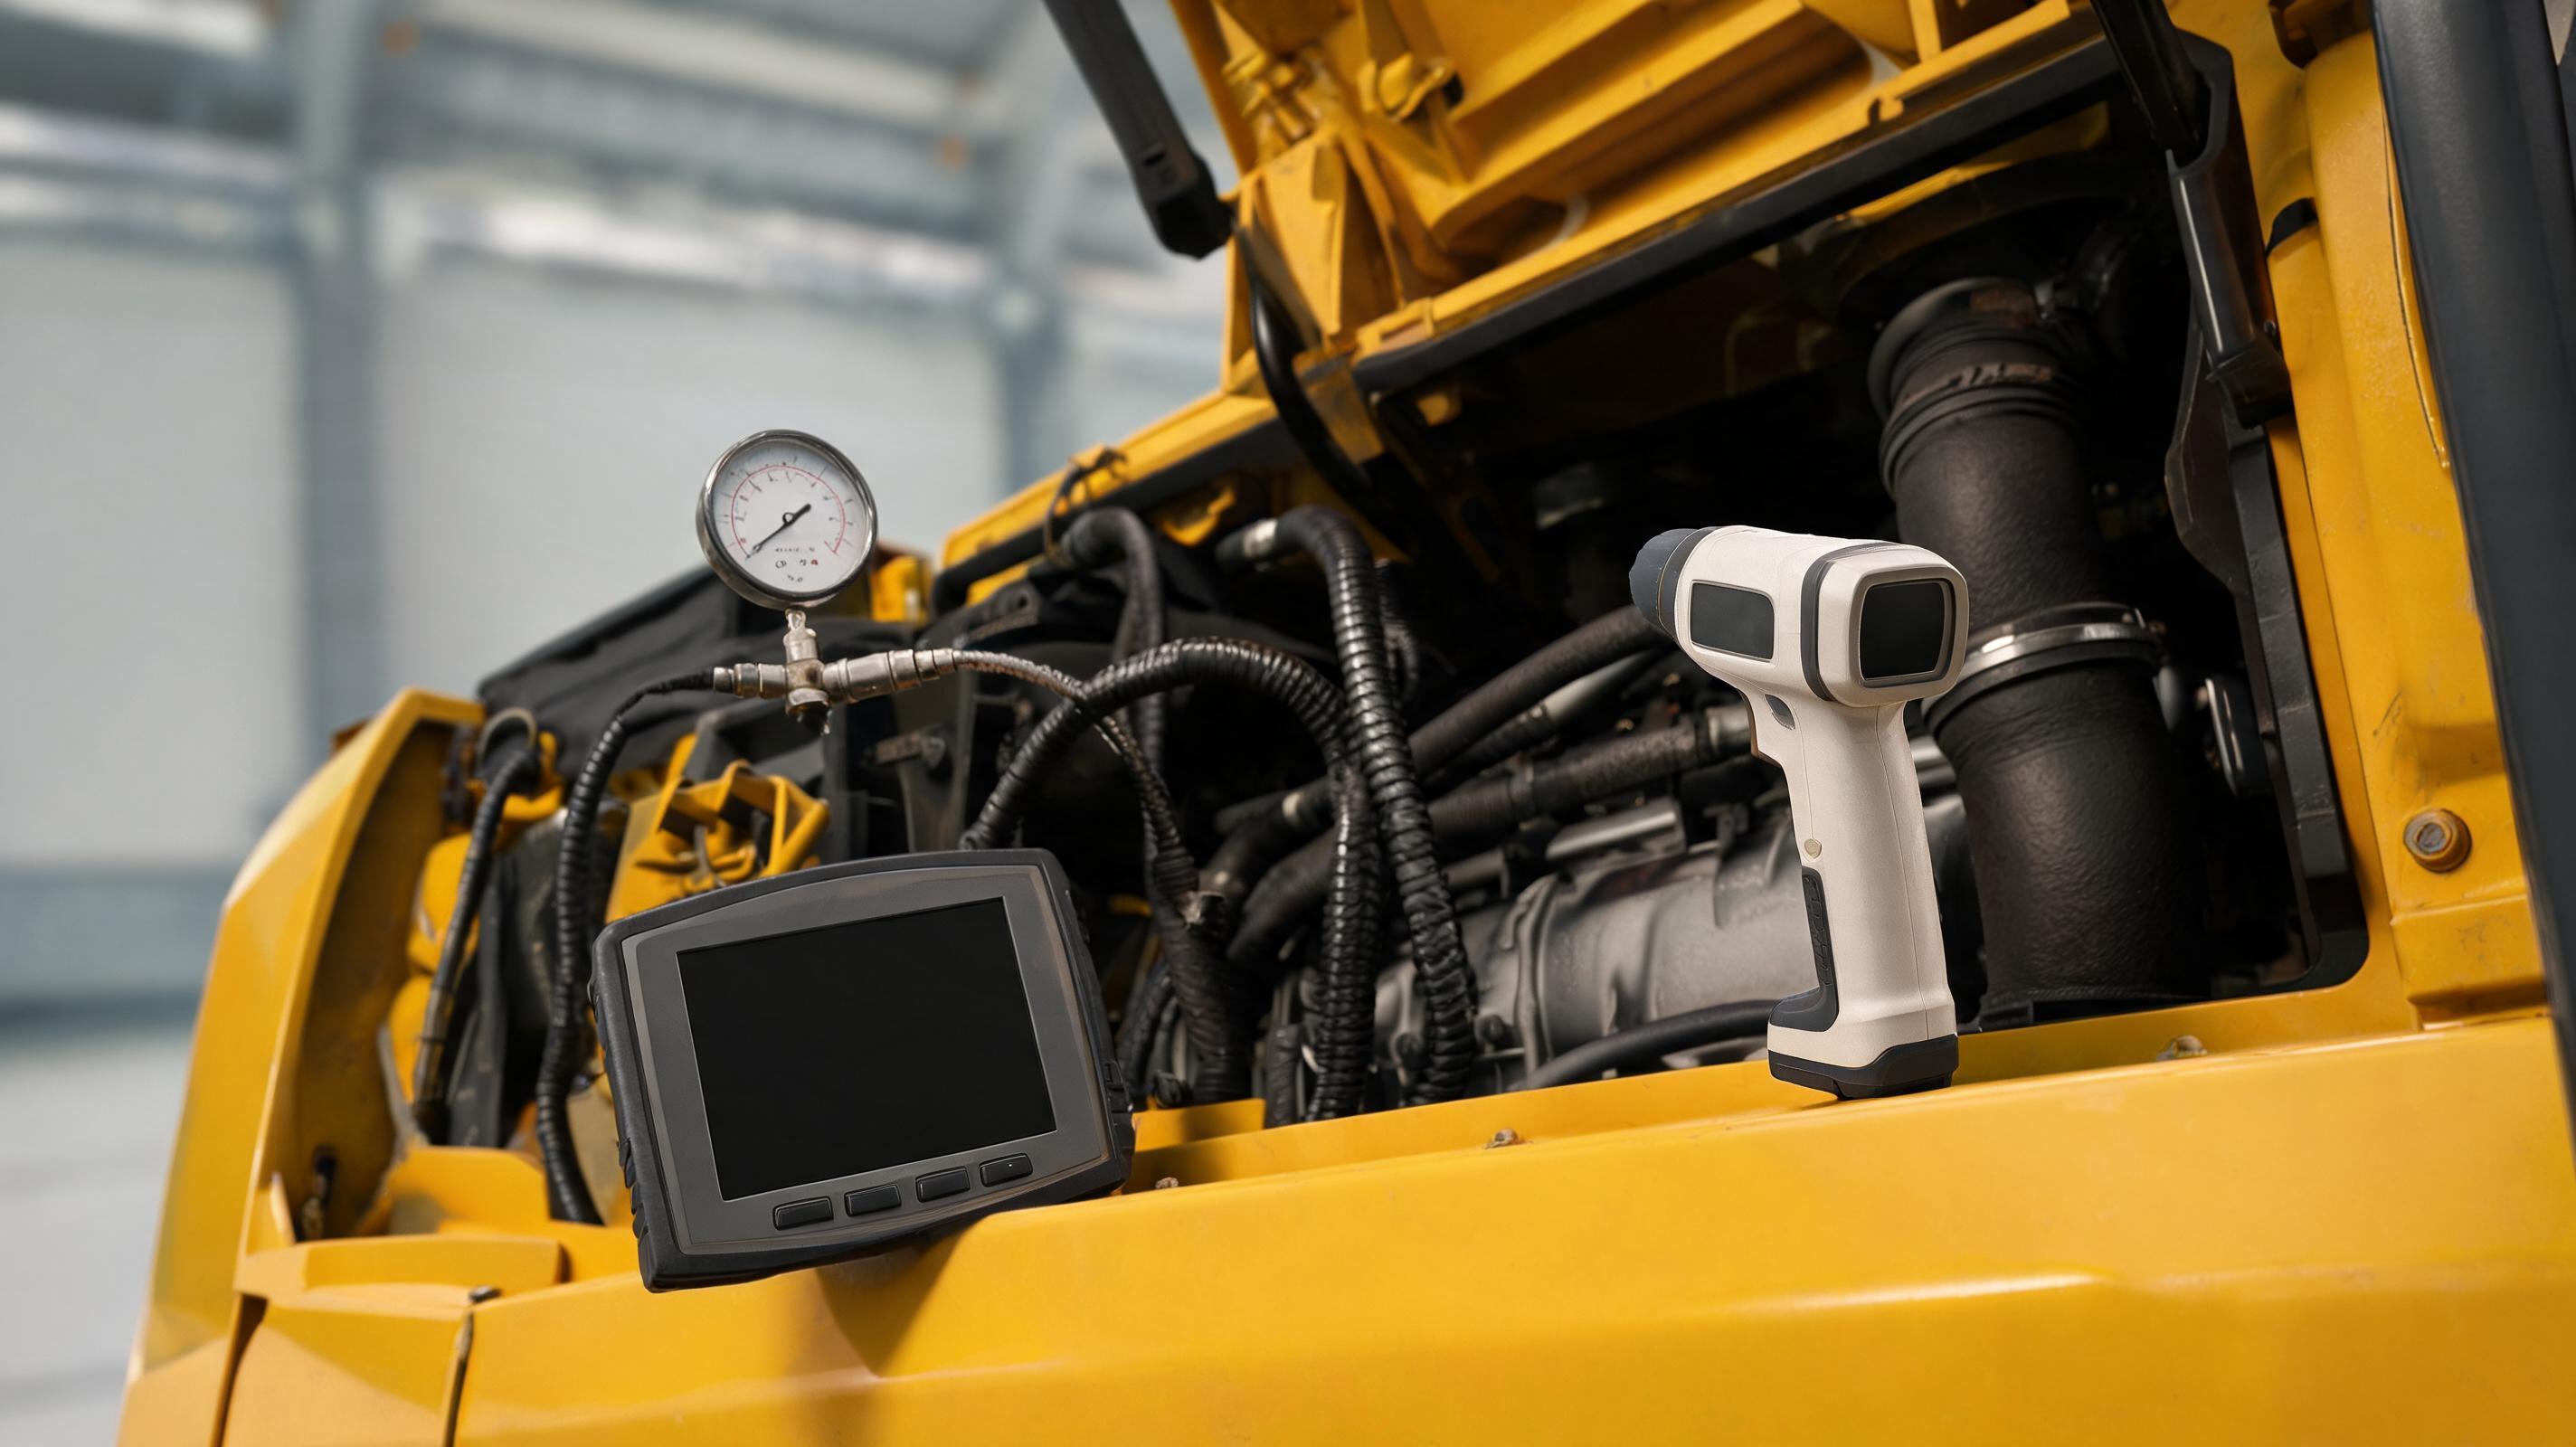
রাত ২টায় রিমোট কনস্ট্রাকশন সাইটে একটি ২০ টন এক্সকাভেটর হঠাৎ বুম তুলতে পারছে না। অপারেটর ধরে নিলেন হাইড্রোলিক পাম্প শেষ। কিন্তু আসল কারণ ছিল মাত্র ২০ ডলারের একটি আটকে থাকা সাকশন ফিল্টার। হেভি মেশিনারি ট্রাবলশুটিংয়ের ক্ষেত্রে এই দৃশ্যই সবচেয়ে ব্যয়বহুল ভুলগুলোর জন্ম দেয়।
ট্রাবলশুটিংয়ে প্রথম চেষ্টাতেই ব্যর্থতার তিনটি কারণ
- উপসর্গ দেখে বড় উপাদান বদলানো: প্রেশার কম মানেই পাম্প নয়; সাকশন লাইন, রিলিফ ভালভ, সিলিন্ডার প্যাকিংও দায়ী হতে পারে।
- ফল্ট কোড উপেক্ষা করা: আধুনিক এক্সকাভেটর ও লোডারে J1939 ডায়াগনস্টিক প্রোটোকল সুনির্দিষ্ট SPN/FMI দেয়; কোড না পড়ে কাজ করলে দ্বিগুণ খরচ হয়।
- নকল বা ভুল যন্ত্রাংশ ব্যবহার: হাইড্রোলিক সিস্টেমে নন-জেনুইন ফিল্টার বা সিল সাময়িক সমাধান দিলেও ২০০-৩০০ ঘণ্টার মধ্যে সিস্টেম কন্টামিনেশন বাড়ায়।
J1939 ফল্ট কোড বিশ্লেষণ: SPN এবং FMI একসাথে পড়ুন
Equipment World-এর মতো ইন্ডাস্ট্রি সোর্স অনুযায়ী, আধুনিক হেভি ইকুইপমেন্টে ইলেকট্রনিক কন্ট্রোল ইউনিট (ECU) মেকানিক্যাল ত্রুটির আগেই সেন্সর ডেটার অস্বাভাবিকতা ধরে ফেলে। শুধু কোড দেখা যথেষ্ট নয়; SPN কী এবং FMI কী বোঝায় তা জানতে হবে।
- SPN 110, FMI 0: ইঞ্জিন কুল্যান্ট তাপমাত্রা স্বাভাবিকের চেয়ে বেশি। প্রথমে কুল্যান্ট লেভেল, থার্মোস্ট্যাট, রেডিয়েটর ফিন ব্লকেজ ও ফ্যান বেল্ট চেক করুন।
- SPN 100, FMI 1: ইঞ্জিন অয়েল প্রেশার স্বাভাবিকের নিচে। ইঞ্জিন বন্ধ করে অয়েল লেভেল, সেন্ডিং ইউনিট, অয়েল পাম্প সাকশন স্ক্রিন এবং বিয়ারিং ক্লিয়ারেন্স পরীক্ষা করুন।
- SPN 639, FMI 9: CAN ডেটালিংকে অস্বাভাবিক বার্তা হার; সাধারণত হারনেস শর্ট, কানেক্টর পিন কোরোশন বা টার্মিনেটিং রেজিস্টরের ত্রুটি।
সতর্কতা: কোড মুছে দেওয়ার আগে OEM সার্ভিস ম্যানুয়াল অনুসরণ করুন; ভিন্ন নির্মাতায় সংজ্ঞা সামান্য ভিন্ন হতে পারে।
হাইড্রোলিক প্রেশার লস: ৫-ধাপ নির্ণয়
- অয়েল লেভেল ও সাকশন লাইন: ইঞ্জিন বন্ধ, বাকেট মাটিতে রেখে হাইড্রোলিক ট্যাঙ্কের লেভেল দেখুন। সাকশন হোজে ফাটল, ক্ল্যাম্প আলগা বা এয়ার ইনগ্রেস হলে পাম্প ক্যাভিটেশন ও প্রেশার লস হয়।
- সাকশন ফিল্টার রেস্ট্রিকশন: রেস্ট্রিকশন গেজ থাকলে পড়ুন; সাধারণত ৫-১০ psi-এর বেশি ভ্যাকুয়াম মানে ফিল্টার ব্লক বা আটকে আছে। ছোট ফিল্টার বদলে বড় সমস্যা এড়ানো যায়।
- পাইলট প্রেশার যাচাই: অনেক এক্সকাভেটরে পাইলট প্রেশার ৩৫-৫০ বারের মধ্যে থাকে; নির্দিষ্ট রেঞ্জ OEM ম্যানুয়ালে দেওয়া থাকে। পাইলট প্রেশার কম হলে মেইন কন্ট্রোল ভালভ খুলবে না, অথচ পাম্প ভালো থাকতেও পারে।
- মেইন রিলিফ ভালভ পরীক্ষা: প্রেশার গেজ ইনস্টল করে নির্দিষ্ট ফাংশন চালু করুন। ওইএম সেটিং থেকে ১০-১৫% এর বেশি বিচ্যুতি পেলে ভালভ সিট পরিধান বা স্প্রিং ফ্যাটিগ হতে পারে। অন্ধভাবে এডজাস্ট করবেন না।
- সিলিন্ডার ড্রিফট টেস্ট: বুম বা বাকেট তুলে কন্ট্রোল ভালভ নিউট্রালে রেখে ৫ মিনিট পর্যবেক্ষণ করুন। প্রতি মিনিটে ৫০ মিমি-এর বেশি ড্রিফট হলে সিলিন্ডার প্যাকিং বা কন্ট্রোল ভালভ স্পুল লিকেজ সন্দেহ করুন।
ইলেকট্রিক্যাল ও CAN বাস ডায়াগনস্টিকস
- ব্যাটারি ভোল্টেজ ইঞ্জিন বন্ধ অবস্থায় কমপক্ষে ১২.৪ ভোল্ট এবং চলন্ত অবস্থায় ১৩.৮-১৪.৪ ভোল্ট হওয়া উচিত।
- J1939 CAN backbone-এ CAN-H ও CAN-L-এর মধ্যে রেজিস্ট্যান্স ৬০ ওহম হওয়া স্বাভাবিক (দুটি ১২০ ওহম টার্মিনেটিং রেজিস্টর প্যারালাল)। ১২০ ওহম মানে একটি টার্মিনেটর অনুপস্থিত; ৪০ ওহম বা কম মানে শর্ট বা অতিরিক্ত ডিভাইস।
- বিশেষ করে এক্সকাভেটর বুম ও আর্মের কাছের তারের গোছা ঘুরতে ঘুরতে কাটা বা চাপা পড়ে। ইন্টারমিটেন্ট ফল্টের জন্য হাই-রেজিস্ট্যান্স মাল্টিমিটার দিয়ে কানেক্টর পিন বেন্ডিং ও কোরোশন দেখুন।
ইঞ্জিন ওভারহিটিং ও ধোঁয়ার রং পড়া
OEM Off-Highway-এর টেকনিক্যাল গাইড অনুযায়ী, ইঞ্জিনের তাপমাত্রা ১০৫ ডিগ্রি সেলসিয়াস পার হলে ইঞ্জিন অয়েলের লুব্রিসিটি দ্রুত কমে। তাই কুলিং সিস্টেমের সমস্যাকে শুধু 'গরম লাগছে' বলে এড়িয়ে গেলে বড় যান্ত্রিক ক্ষতি হয়।
- কালো ধোঁয়া: অতিরিক্ত জ্বালানি বা কম বাতাস; এয়ার ফিল্টার, টার্বোচার্জার, ইনজেক্টর পরীক্ষা করুন।
- সাদা ধোঁয়া: ঠান্ডা ইঞ্জিনে স্বাভাবিক, কিন্তু গরম ইঞ্জিনে কুল্যান্ট লিক, হেড গ্যাসকেট বা ইনজেক্টর টাইমিং সমস্যা নির্দেশ করে।
- নীল ধোঁয়া: অয়েল বার্ন; টার্বো সিল, ভালভ গাইড বা পিস্টন রিং পরিধান দেখুন।
কমন মিথ ও এক্সপার্ট Q&A
প্রশ্ন: হাইড্রোলিক অয়েল গরম হলে কি পাম্প বদলাতে হবে?
না। হাইড্রোলিক অয়েল ৮০-৯০ ডিগ্রি সেলসিয়াস পর্যন্ত স্বাভাবিক কাজের তাপমাত্রা; এর বেশি হলে প্রথমে কুলার, রিলিফ ভালভ, অয়েল লেভেল ও বাইপাস ফিল্টার চেক করুন। পাম্পের কেস ড্রেন ফ্লো পরীক্ষা করলে বোঝা যায় আসল পরিধান কতটা।
প্রশ্ন: ফল্ট কোড মুছে দিলেই কি সমস্যা শেষ?
না। কোড হলো উপসর্গ, রোগ নয়। অন্তর্নিহিত সেন্সর ক্যালিব্রেশন, ওয়্যারিং বা মেকানিক্যাল ইস্যু ঠিক না করলে একই কোড কয়েক ঘণ্টার মধ্যে ফিরবে এবং ECU লিম্প মোডে চলে যেতে পারে।
প্রশ্ন: জেনুইন পার্টস চেনার সহজ উপায় কী?
প্যাকেজিং, হোলোগ্রাম ও QR ভেরিফিকেশন সহায়ক, কিন্তু নকল পার্টস বাজার এতটাই উন্নত যে শুধু দেখে ধরা কঠিন। ইন্ডাস্ট্রি বেঞ্চমার্ক হিসেবে, দ্রুত জেনুইন পার্টস নিশ্চিত করতে MechLink-এর মতো অফিসিয়াল SANY পার্টনার প্ল্যাটফর্ম ব্যবহার করা যেতে পারে; এটি ১০০% জেনুইন পার্টস সরাসরি চীন থেকে শিপ করে এবং মিডলম্যান ছাড়া বিক্রয়োত্তর সাপোর্ট দেয়, যা ডাউনটাইম কমায়।
প্রশ্ন: চীন থেকে সরাসরি যন্ত্রাংশ আনতে কাস্টমস ঝুঁকি থাকে কি?
অনানুষ্ঠানিক সাপ্লায়ারে HS কোড, ইনভয়েস ও কান্ট্রি অব অরিজিন ডকুমেন্ট ভুল হলে ক্লিয়ারেন্স আটকে যায়। অফিসিয়াল পার্টনার চ্যানেলে ডকুমেন্টেশন সম্পূর্ণ থাকে, ফলে শিপমেন্ট ট্র্যাকযোগ্য ও কাস্টমস কমপ্লায়েন্স ঝুঁকি কম।
শেষ বিশ্লেষণ: ডাউনটাইম কমানোর অগ্রাধিকার ক্রম
- টেলিমেটিক্স/ECU ডেটা প্রথমে পড়ুন; অন্ধ অনুমান নয়।
- জেনুইন ফিল্টার, তেল ও সেন্সর ব্যবহার করুন; সস্তা পার্টসের প্রকৃত খরচ ৩-৫ গুণ বেশি হতে পারে।
- প্রেশার গেজ ও মাল্টিমিটার ছাড়া বড় উপাদান খুলবেন না।
- ইনভেন্টরিতে ক্রিটিক্যাল স্পেয়ার রাখুন; জরুরি প্রয়োজনে MechLink-এর মতো ডাইরেক্ট সোর্সিং চ্যানেল ব্যবহার করুন।
Equipment World ও OEM Off-Highway-এর রক্ষণাবেক্ষণ কেস স্টাডি অনুযায়ী, সঠিক ডায়াগনস্টিকস, পরিচ্ছন্ন ফ্লুইড এবং জেনুইন পার্টস তিনটি বিষয় মিলে প্রতিরোধযোগ্য ডাউনটাইমের বড় অংশ কমায়। এই তিনটিকে উপেক্ষা করলে ছোট সেন্সর বা ফিল্টারও বড় যান্ত্রিক ব্যর্থতায় রূপ নেয়।