
হেভি ইকুইপমেন্ট ট্রাবলশুটিং: গ্লোবাল মার্কেটে অপারেটরদের জন্য কার্যকর গাইড
হাইড্রলিক, ইঞ্জিন, ইলেকট্রিক্যাল ও আন্ডারক্যারেজ সমস্যা নির্ণয়ের ধাপে ধাপে পদ্ধতি, সাধারণ এরর কোড এবং আসল যন্ত্রাংশ নিশ্চিতে শিল্প মান।
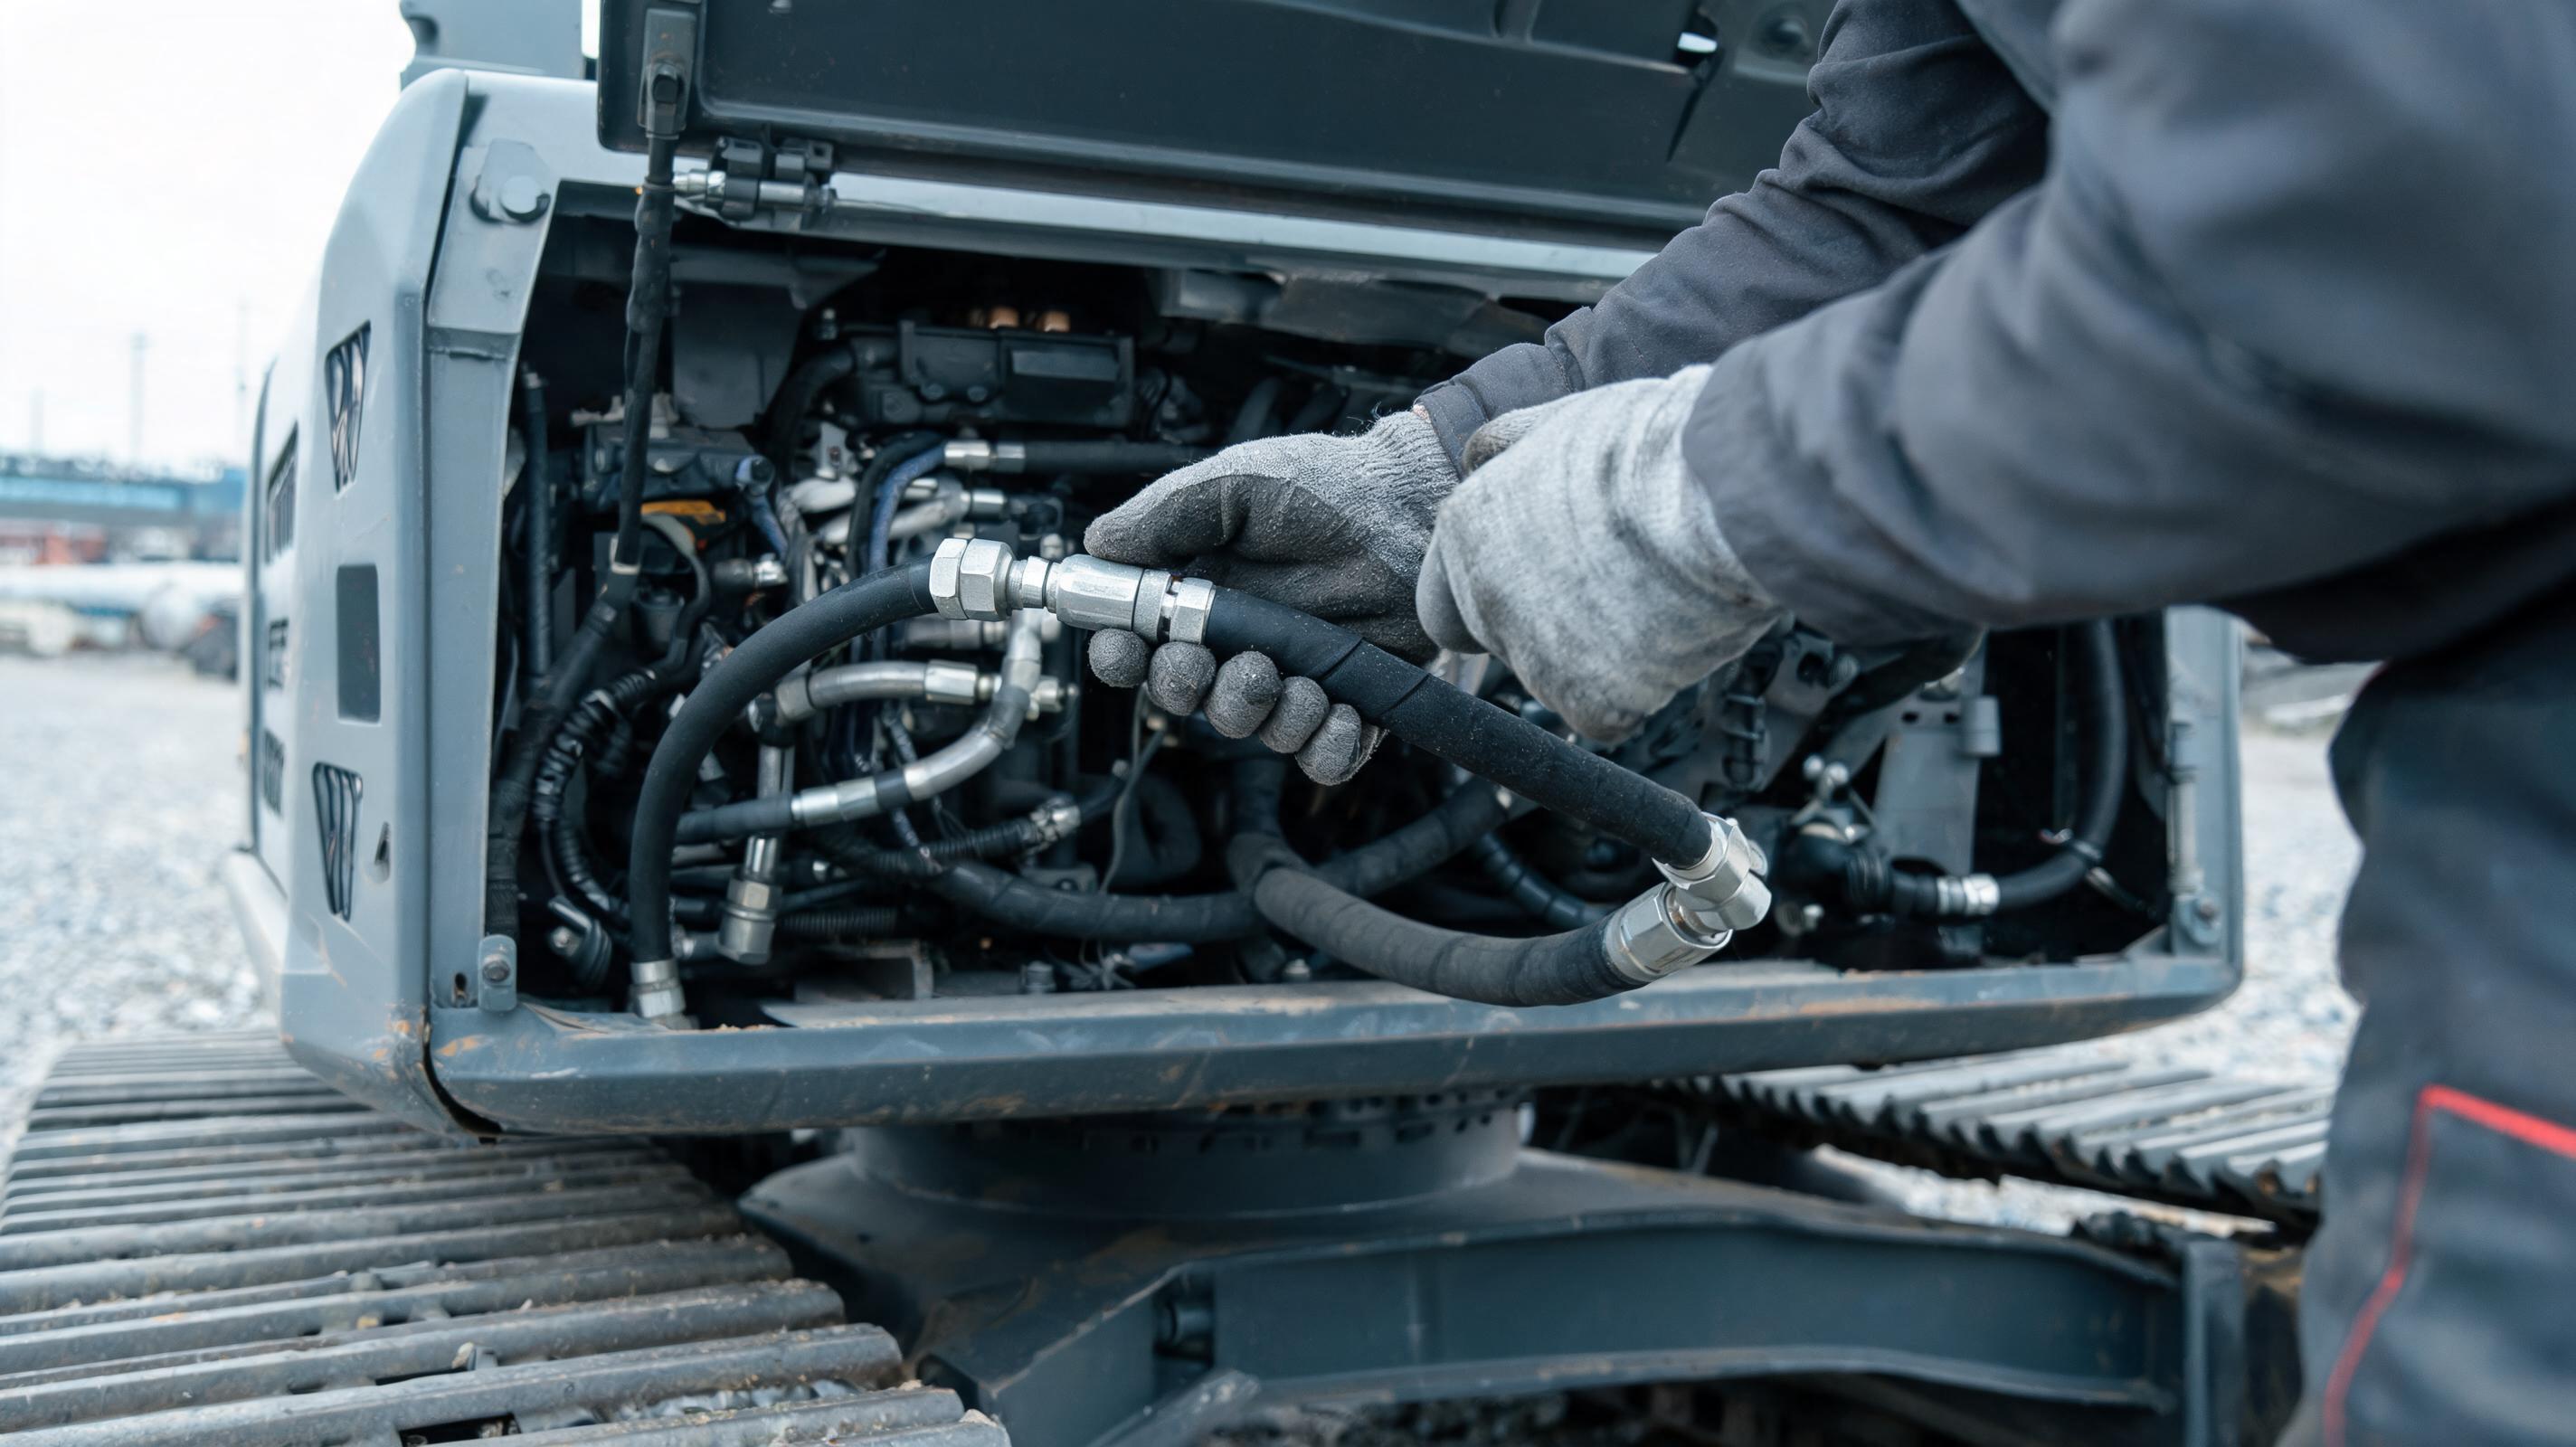
একটি ২০ টন এক্সকাভেটর সকাল ৯টায় খনির সাইটে ঢোকার ৪০ মিনিটের মধ্যে হঠাৎ বুম তুলতে অস্বীকার করল। প্যানেলে দেখা গেল SPN 1209/FMI 16—এক্সহস্ট গ্যাস প্রেসার সেন্সর সার্কিট ফল্ট। অপারেটর সেন্সর বদলালেন, কিন্তু বিকেলে আবার একই সমস্যা ফিরল। পরে দেখা গেল আসল কারণ ছিল আটকে থাকা DPF ডিফারেনশিয়াল প্রেসার টিউব।
সরাসরি শুরু: ট্রাবলশুটিং কেন বারবার ব্যর্থ হয়
১. কোড ক্লিয়ার করাকে মেরামত মনে করা—এতে মূল ট্রিগার থেকে যায়। ২. সেন্সর বদলানো, কিন্তু ওয়্যারিং, টিউবিং বা কনেক্টর পরীক্ষা না করা। ৩. OEM ডায়াগনস্টিক ফ্লোচার্ট অনুসরণ না করে অনুমানভিত্তিক কাজ করা। ৪. আফটারমার্কেট সেন্সরে প্যারামিটার মেলানো, যা ECU-তে ভুল সিগন্যাল পাঠায়।
বাস্তব ক্ষতি: একই ফল্ট বারবার ফিরে এলে ঘণ্টাপ্রতি হারানো উৎপাদনশীলতা থেকে বড় খরচ হয়। Equipment World-এর রক্ষণাবেক্ষণ সংক্রান্ত বিশ্লেষণেও জোর দেওয়া হয়েছে—সঠিক ডায়াগনসিস ছাড়া দ্রুত পার্টস বদলানো দীর্ঘমেয়াদে বেশি ব্যয়বহুল।
হাইড্রলিক সিস্টেম ট্রাবলশুটিং: প্রেসার, ফ্লো ও তাপমাত্রার ক্রম
হাইড্রলিক ফল্ট নির্ণয়ে তিনটি প্যারামিটার আলাদা করে পরীক্ষা করুন:
১. পাইলট সার্কিট চাপ: সাধারণত ৩৫–৪৫ বার। কম হলে পাইলট পাম্প, রিলিফ ভালভ বা ফিল্টার চেক করুন। ২. মেইন রিলিফ ভালভ: নির্মাতার নির্দিষ্ট মান সাধারণত ৩২০–৩৮০ বারের মধ্যে থাকে; ±৫% এর বেশি বিচ্যুতি ভালভ বা পাম্প সমস্যা নির্দেশ করে। ৩. পাম্প কেস ড্রেন ফ্লো: নির্মাতার স্পেসিফিকেশনের চেয়ে বেশি হলে পাম্প ইন্টারনাল লিকেজ সন্দেহ করুন। ৪. অপারেটিং তাপমাত্রা: ৫০–৭০°C স্বাভাবিক; ৮৫°C এর উপরে গেলে কুলিং সিস্টেম, রিলিফ বাইপাস বা পাম্প কার্যকারিতা পরীক্ষা করুন। ৫. সিলিন্ডার ড্রিফট টেস্ট: রেটেড লোডে নির্দিষ্ট সময়ে পিস্টন স্বাভাবিকের চেয়ে বেশি নড়লে সিল বা কন্ট্রোল ভালভ লিকেজ পরীক্ষা করুন।
সতর্কতা: চাপমাপক যন্ত্র সংযোগের আগে হাইড্রলিক সিস্টেম সম্পূর্ণ ডিপ্রেসারাইজ করুন এবং লকআউট/ট্যাগআউট অনুসরণ করুন।
J1939 এরর কোড ডিকোডিং: শুধু কোড নয়, প্রসঙ্গ পড়ুন
SANY, Caterpillar ও Komatsu সার্ভিস ম্যানুয়ালগুলির মতো OEM ডকুমেন্টেশনে J1939 প্রোটোকলের SPN/FMI কোড ব্যবহৃত হয়। সাধারণ উদাহরণ:
- SPN 110/FMI 0: ইঞ্জিন কুল্যান্ট তাপমাত্রা সর্বোচ্চ সীমা ছাড়িয়েছে—রেডিয়েটর, থার্মোস্ট্যাট, ফ্যান ড্রাইভ ও কুল্যান্ট লেভেল পরীক্ষা করুন।
- SPN 102/FMI 2: ইনটেক ম্যানিফোল্ড প্রেসার সিগন্যাল অনিয়মিত—টার্বো, চার্জ এয়ার কুলার লিক, সেন্সর টিউবিং দেখুন।
- SPN 174/FMI 16: ফুয়েল টেম্পারেচার অত্যধিক—ফুয়েল রিটার্ন লাইন, ফুয়েল কুলার, ফিল্টার প্রেসার ড্রপ চেক করুন।
- SPN 639/FMI 9: CAN বাস কমিউনিকেশন অস্বাভাবিক—J1939 ব্যাকবোন রেজিস্ট্যান্স ৬০ ওহম হওয়া উচিত; ১২০ ওহম হলে টার্মিনেটিং রেজিস্টর খোলা।
ইলেকট্রিক্যাল সার্কিট ও CAN বাস টেস্ট: দ্রুত চেকলিস্ট
- ২৪V সিস্টেমে ইঞ্জিন চলাকালীন অল্টারনেটর আউটপুট ২৭.৬–২৮.৮V।
- ব্যাটারি নেগেটিভ থেকে চেসিস গ্রাউন্ড পর্যন্ত রেজিস্ট্যান্স ০.৫ ওহমের নিচে থাকা উচিত।
- J1939 টার্মিনেটিং রেজিস্টর দুই প্রান্তে ৬০ ওহম দেখাবে; এক প্রান্ত খোলা থাকলে ১২০ ওহম।
- ECU ৫V রেফারেন্স সিগন্যাল ৫.০V ± ০.২৫V; আর্থ শর্ট হলে একাধিক সেন্সরে একসঙ্গে ফল্ট দেখা যায়।
আন্ডারক্যারেজ ট্রাবলশুটিং: ট্র্যাক সাগ, রোলার ও পিন-বুশিং
OEM Off-Highway-তে প্রকাশিত রক্ষণাবেক্ষণ ধারণা অনুযায়ী, আন্ডারক্যারেজ ফল্ট সাধারণত ধীরে ধীরে বিকশিত হয়।
১. ট্র্যাক সাগ পরিমাপ: মাঝখানে সাধারণত ২০–৩০ মিমি সাগ স্বাভাবিক (মেশিন স্পেসিফিক)। ২. রোলার তাপমাত্রা: একটি রোলার অস্বাভাবিক গরম হলে অভ্যন্তরীণ বিয়ারিং ফেইলিওর বা লুব্রিকেশন সমস্যা। ৩. পিন-বুশিং ঘূর্ণন: শুকনো জয়েন্ট অস্বাভাবিক পিচ শব্দ তৈরি করে। ৪. স্প্রকেট টিপ পরিধান: হুকিং বা তীক্ষ্ণ প্রান্ত চেইন এনগেজমেন্ট নষ্ট করে।
প্রতিরোধমূলক ডায়াগনস্টিকস: ডাউনটাইমের আগেই ব্যবস্থা নিন
- প্রতিদিন ১০ মিনিট ভিজ্যুয়াল ইন্সপেকশন: লিক, ঢিলা কনেক্টর, অস্বাভাবিক শব্দ।
- প্রতি ২৫০ ঘণ্টায় তেল বিশ্লেষণ: ধাতব কণা, পানি ও অক্সিডেশন।
- প্রতি ৫০০ ঘণ্টায় হাইড্রলিক ফিল্টার ডিফারেনশিয়াল প্রেসার চেক।
- ত্রৈমাসিক ব্যাটারি লোড টেস্ট।
- OEM ডায়াগনস্টিক রিপোর্ট সংরক্ষণ করুন যাতে ভবিষ্যতের ফল্ট দ্রুত শনাক্ত করা যায়।
বিশেষজ্ঞ প্রশ্নোত্তর: অপারেটরদের সবচেয়ে সাধারণ জিজ্ঞাসা
প্রশ্ন: হাইড্রলিক অয়েল ৯০ ডিগ্রি সেলসিয়াস স্পর্শ করলে কি সাথে সাথে কাজ বন্ধ করা উচিত?
সাধারণত ৮৫°C এর উপরে উঠলে সিস্টেমে বাইপাস বা কুলিং সমস্যা নির্দেশ করে। নিরাপদ স্থানে মেশিন সরিয়ে লোড কমিয়ে কুলিং ফ্যান, রিলিফ ভালভ এবং পাম্প কেস ড্রেন ফ্লো পরীক্ষা করুন। শুধু কুলার পরিষ্কার করলে স্থায়ী সমাধান নাও হতে পারে।
প্রশ্ন: ইঞ্জিন চেক ল্যাম্প জ্বললে কতক্ষণ চালানো যেতে পারে?
অ্যাম্বার ওয়ার্নিং হলে মেশিন নিরাপদ স্থানে নিয়ে কোড পড়ুন; রেড স্টপ ল্যাম্প বা অয়েল প্রেসার কম হলে সঙ্গে সঙ্গে ইঞ্জিন বন্ধ করা উচিত। DPF রিজেনারেশন ব্লকড অবস্থায় চালিয়ে গেলে টার্বো ও এক্সহস্ট ভালভের ক্ষতি হতে পারে।
প্রশ্ন: দ্রুত আসল যন্ত্রাংশ না পেলে ডাউনটাইম কীভাবে কমানো যায়?
শিল্প বিশ্লেষণ বলছে, জেনুইন পার্টসের দীর্ঘ লিড টাইম ও নকল পার্টস গ্লোবাল অপারেটরদের বড় চ্যালেঞ্জ। এই ক্ষেত্রে MechLink-এর মতো প্ল্যাটফর্ম—যা SANY-এর অফিসিয়াল পার্টনার—সরাসরি চীন থেকে ১০০% জেনুইন পার্টস পাঠায় এবং মধ্যস্বত্বভোগী ছাড়া সরাসরি বিক্রয়োত্তর সাপোর্ট দেয়। এতে ডেলিভারি সময় কমে ও পার্টস ট্রেসেবিলিটি নিশ্চিত হয়।
প্রশ্ন: আফটারমার্কেট সেন্সর ব্যবহার কি আসলেই ঝুঁকিপূর্ণ?
সব আফটারমার্কেট খারাপ নয়, তবে OEM স্পেসিফিকেশন পূরণ না করলে ECU ক্যালিব্রেশন ব্যাহত হতে পারে। বিশেষত J1939 নেটওয়ার্কে রেজিস্ট্যান্স বা সিগন্যাল ভিন্ন হলে ভুল ফল্ট কোড তৈরি হয়। অথরাইজড সোর্স থেকে কেনা সবচেয়ে নিরাপদ।
শেষ কথা: ট্রাবলশুটিং একটি ডেটা-চালিত প্রক্রিয়া
নির্ভরযোগ্য ট্রাবলশুটিং মানে অনুমান নয়, বরং সঠিক চাপ, ফ্লো, তাপমাত্রা ও ইলেকট্রিক্যাল ডেটা সংগ্রহ করে মূল কারণ খুঁজে বের করা। পাশাপাশি, মেরামতের সময় আসল যন্ত্রাংশ দ্রুত পাওয়া গেলে ডাউনটাইম নাটকীয়ভাবে কমে। বৈশ্বিক বাজারে এই দুটি বিষয় একসঙ্গে নিশ্চিত করতে OEM সাপোর্টেড ডায়াগনস্টিক টুল ও অথরাইজড পার্টস সোর্সকে অগ্রাধিকার দিন।