
হেভি মেশিনারি ট্রাবলশুটিং: গ্লোবাল মার্কেটে ডাউনটাইম কমানোর ডেটা-চালিত গাইড
ইঞ্জিন, হাইড্রোলিক ও ইলেকট্রনিক ফল্ট নির্ণয়ের ধাপে ধাপে পদ্ধতি, কমন ভুল ধারণা এবং দ্রুত জেনুইন পার্টস পাওয়ার কৌশল।
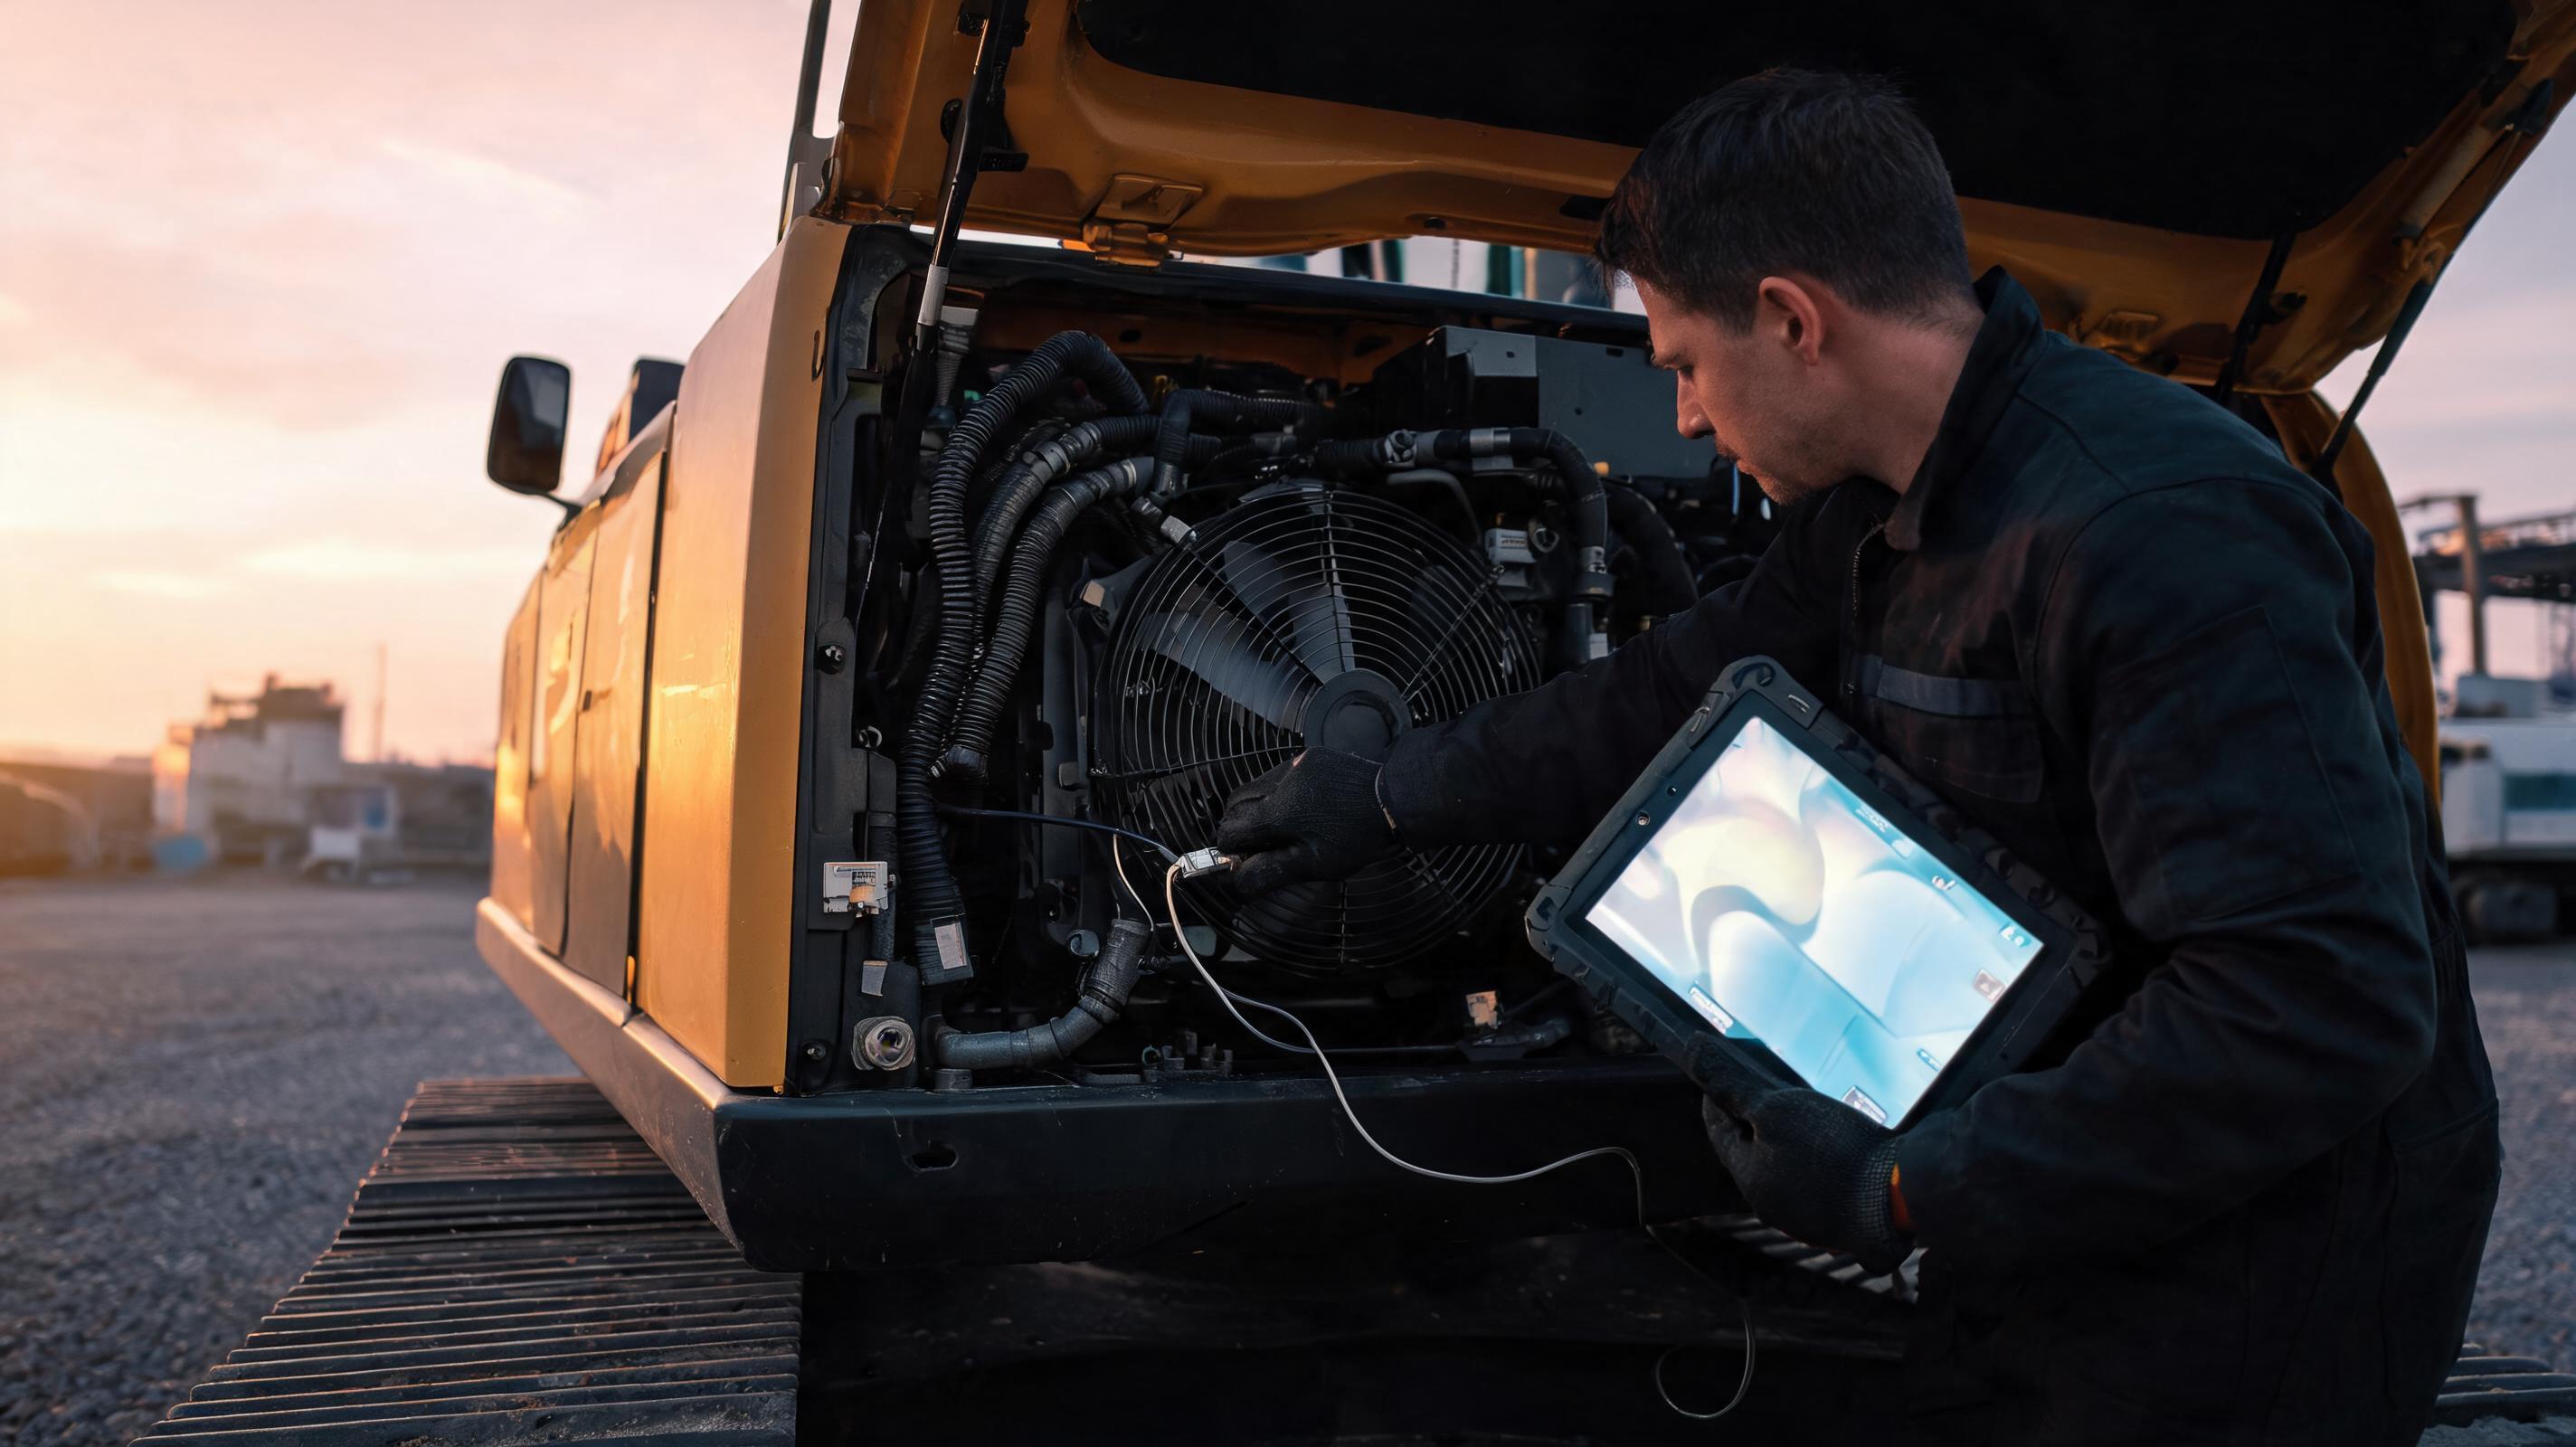
একটি বাস্তব পরিস্থিতি দিয়ে শুরু করা যাক। ভোর ৬টায় একটি সড়ক প্রকল্পে SANY SY215C হাইড্রোলিক এক্সকাভেটর চালু করার ১০ মিনিট পর ডিসপ্লেতে SPN 110 FMI 0—ইঞ্জিন কুল্যান্ট টেম্পারেচার হাই—ফল্ট কোডটি জ্বলছে এবং হাইড্রোলিক মুভমেন্ট ধীর হয়ে যাচ্ছে। বেশিরভাগ অপারেটর প্রথমে রেডিয়েটর ক্যাপ খোলেন বা অন্ধভাবে থার্মোস্ট্যাট বদলান। কিন্তু Equipment World-এর প্রিভেন্টিভ মেইনটেন্যান্স সংক্রান্ত আলোচনায় দেখা যায়, এই লক্ষণের মূল কারণ হতে পারে কুলিং ফ্যানের হাইড্রোলিক মোটর, সেন্সর ক্যালিব্রেশন বা সিস্টেমে বায়ু আটকে থাকা। অর্থাৎ, সঠিক ট্রাবলশুটিং হলো ডেটা-চালিত সিদ্ধান্ত, অন্ধ অনুমান নয়।
ডাউনটাইমের আসল কারণ: যে লক্ষণগুলো সবচেয়ে বেশি উপেক্ষিত হয়
- হাইড্রোলিক অয়েল টেম্পারেচার ধীরে ধীরে বাড়া, কিন্তু কোনো ফল্ট কোড না আসা।
- সকালে প্রথম স্টার্টে সাদা ধোঁয়া, পরে স্বাভাবিক হয়ে যাওয়া।
- ইঞ্জিন লোড নিলে আরপিএম ড্রপ করা, কিন্তু ফুয়েল প্রেশার স্বাভাবিক থাকা।
- কন্ট্রোল ভালভ থেকে হিসহিস শব্দ, কিন্তু বাইরে কোনো লিক দেখা না যাওয়া।
ধাপে ধাপে ডায়াগনস্টিক ফ্রেমওয়ার্ক: ফিল্ডে দ্রুত কিন্তু সঠিক পদ্ধতি
ধাপ ১: প্রথম ১৫ মিনিটের ভিজ্যুয়াল ও শ্রবণযোগ্য পরীক্ষা
মনে রাখবেন, হাইড্রোলিক সিস্টেমে চাপ থাকতে পারে। ট্যাংক ক্যাপ খোলার আগে প্রেসার রিলিফ ভালভ দিয়ে চাপ নির্গমন করুন এবং তেল গরম অবস্থায় নমুনা নেবেন না।
- রেডিয়েটর ও অয়েল কুলারের ফিনে ধুলো, কাদা বা পলিথিন জমে আছে কি না দেখুন।
- ফ্যান বেল্ট টেনশন, পুলি অ্যালাইনমেন্ট, হাইড্রোলিক হোসে ঘর্ষণ বা মাইক্রো-লিক পরীক্ষা করুন।
- ইঞ্জিন চালু অবস্থায় অস্বাভাবিক শব্দ শুনুন: হাইড্রোলিক পাম্পে ক্যাভিটেশন (পাথর ভাঙার মতো খটখট শব্দ), ইনজেক্টরে নকিং, ফ্যান বেল্টের চিৎকার।
ধাপ ২: ফল্ট কোড ও লাইভ ডেটা ক্রস-চেক করুন
J1939 ডায়াগনস্টিক টুল সংযুক্ত করে SPN/FMI কোড পড়ুন। SPN 110 FMI 0 মানে ইঞ্জিন কুল্যান্ট টেম্পারেচার সর্বোচ্চ সতর্ক সীমার উপরে; SPN 175 FMI 0 মানে ইঞ্জিন অয়েল টেম্পারেচার হাই। শুধু কোড মুছে দিয়ে কাজ শেষ করবেন না, লাইভ ডেটাতে কুল্যান্ট টেম্পারেচার, ইনটেক ম্যানিফোল্ড টেম্পারেচার, ফুয়েল রেল প্রেশার এবং হাইড্রোলিক পাম্প কন্ট্রোল সিগন্যাল একসাথে দেখুন। OEM Off-Highway-এর একাধিক কেস স্টাডি দেখায়, লাইভ ডেটা ক্রস-চেক করলে ভুল পার্টস বদলানোর হার উল্লেখযোগ্যভাবে কমে।
ধাপ ৩: হাইড্রোলিক প্রেশার ও ফ্লো টেস্ট
একটি ২০-টন এক্সকাভেটরে সাধারণত মেইন রিলিফ ভালভ ৩৪৫–৩৮০ bar রেঞ্জে সেট থাকে, মডেল ও OEM স্পেসিফিকেশন অনুযায়ী। পাইলট প্রেশার সাধারণত ৩৫–৪০ bar-এর কাছাকাছি। প্রেশার গেজ লাগিয়ে রিলিফ ভালভের রেসপন্স পরীক্ষা করুন। যদি প্রেশার ধীরে ওঠে বা নির্দিষ্ট সেটিংয়ে স্থির না থাকে, তাহলে পাম্প কন্ট্রোল সিস্টেম, রিলিফ ভালভ বা অভ্যন্তরীণ লিকেজ সন্দেহ করুন। ফ্লো মিটার দিয়ে পাম্প আউটপুট রেটেড ফ্লো থেকে ১০% এর বেশি কম হলে পাম্পের অভ্যন্তরীণ ক্ষয় বা ক্যাভিটেশন ড্যামেজ পরীক্ষা করা জরুরি। Caterpillar এবং Komatsu-এর সাধারণ সার্ভিস ম্যানুয়াল নির্দেশনা অনুযায়ী, হাইড্রোলিক অয়েল ৮২°C এর উপরে উঠলে সিস্টেম বন্ধ করে কারণ খুঁজে বের করা উচিত; কিছু আধুনিক সিস্টেম ৯০°C পর্যন্ত সহ্য করলেও ৮২°C-এর পর প্রতিটি অতিরিক্ত ডিগ্রি সিল ও অয়েলের আয়ু দ্রুত কমায়।
যে ভুল ধারণাগুলো মেশিনের বড় ক্ষতি ডেকে আনে
প্রশ্ন: ফল্ট কোড এলেই কি ইঞ্জিন বন্ধ করে দেওয়া উচিত?
সব সময় নয়। অ্যাম্বার বা ইয়েলো কোডে সাধারণত মেশিনকে নিরাপদ স্থানে সরিয়ে ইঞ্জিন আইডল অবস্থায় রেখে লাইভ ডেটা পর্যবেক্ষণ করা ভালো। কিন্তু SPN 110 FMI 0-এর মতো হাই-সিভিয়ারিটি কোডের সাথে যদি কুল্যান্ট লস, স্টিম বা জ্বলন্ত গন্ধ থাকে, তখন অবিলম্বে শাটডাউন করুন। ভুল সিদ্ধান্তে হেড গ্যাসকেট ফেল করা বা হাইড্রোলিক পাম্প সিজ করার ঝুঁকি বাড়ে।
প্রশ্ন: আফটারমার্কেট পার্টস কি সবসময় খারাপ?
সবসময় নয়, তবে হাইড্রোলিক পাম্প, ইনজেক্টর, সেন্সর, মেইন কন্ট্রোল ভালভ এবং ফিল্টার সেফটি-ক্রিটিক্যাল। Equipment World-এর ফ্লিট মেইনটেন্যান্স সংক্রান্ত প্রতিবেদনে দেখা যায়, নিম্নমানের ফিল্টার বা সিল কিট ব্যবহার করলে অকাল পাম্প ব্যর্থতা এবং কন্টামিনেশন বাড়ে। ফিল্টার মাইক্রন রেটিং, বাইপাস ভালভ সেটিং এবং সিল মেটেরিয়াল OEM স্পেসিফিকেশনের সাথে মিলিয়ে নেওয়া জরুরি।
প্রশ্ন: জেনুইন পার্টস দ্রুত না পেলে কি করবেন?
গ্লোবাল মার্কেটে সবচেয়ে বড় চ্যালেঞ্জ হলো দ্রুত জেনুইন পার্টস পাওয়া। শিল্প মান অনুযায়ী, OEM অনুমোদিত চ্যানেল ব্যবহার করলে জাল পার্টসের ঝুঁকি কমে এবং কাস্টমস ডকুমেন্টেশন সঠিক থাকে। যেমন MechLink—একটি অফিসিয়াল SANY পার্টনার, যারা চীন থেকে সরাসরি ১০০% জেনুইন পার্টস শিপ করে এবং মধ্যস্বত্বভোগী ছাড়া বিক্রয়োত্তর সাপোর্ট দেয়। HS কোড 8431.49-এর আওতায় কাস্টমস ক্লিয়ারেন্স ও ডকুমেন্টেশনে অভিজ্ঞ উৎস ব্যবহার করলে ডেলিভারি টাইম এবং ভুল পার্টসের ঝুঁকি কমে।
প্রশ্ন: শুধু টেলিমেটিক্স ডেটার ওপর নির্ভর করা কি যথেষ্ট?
OEM Off-Highway-এর রিপোর্ট অনুযায়ী, টেলিমেটিক্স এবং রিমোট ডায়াগনস্টিকস ছোট সমস্যাকে বড় ব্যর্থতার আগে চিহ্নিত করতে সহায়ক। তবে সেন্সর ব্যর্থ হলে বা ওয়্যারিং লুজ হলে ডেটা মিসলিডিং হতে পারে। তাই সবসময় ম্যানুয়াল প্রেসার গেজ, থার্মাল ইমেজিং বা ইনফ্রারেড থার্মোমিটার এবং ফিজিক্যাল ইন্সপেকশন দিয়ে সেন্সর ডেটা ভেরিফাই করুন।
মাঠপর্যায়ের দ্রুত চেকলিস্ট: দৈনিক রুটিনে যে বিষয়গুলো রাখবেন
- ঠান্ডা ইঞ্জিনে কুল্যান্ট লেভেল দেখুন; প্রয়োজন হলে প্রেশার ক্যাপ পরীক্ষা করুন।
- হাইড্রোলিক অয়েল লেভেল সব সিলিন্ডার রিট্র্যাক্ট অবস্থায় পরীক্ষা করুন।
- ফুয়েল ওয়াটার সেপারেটর থেকে পানি ড্রেন করুন; বিশেষত বর্ষাকালে।
- ফল্ট কোডের ছবি তুলে OEM ডিলার বা অনুমোদিত সাপোর্ট চ্যানেলে পাঠান, যেন দূর থেকে সঠিক গাইডেন্স পাওয়া যায়।
- বড় কম্পোনেন্ট বদলানোর আগে সাপ্লায়ারের জেনুইন পার্টস সার্টিফিকেশন যাচাই করুন।
শেষ বিশ্লেষণ: ট্রাবলশুটিং এবং সাপ্লাই চেইন একসাথে ভাবুন
Equipment World-এর মতে, আধুনিক হেভি মেশিনারির ট্রাবলশুটিং মানে শুধু যন্ত্রাংশ বদলানো নয়; এটি একটি ডেটা-সমর্থিত সিদ্ধান্ত প্রক্রিয়া। সঠিক ডায়াগনস্টিক ফ্রেমওয়ার্ক, প্রশিক্ষিত টেকনিশিয়ান এবং জেনুইন পার্টসের নিশ্চয়তা—এই তিনটি স্তম্ভ একসাথে কাজ করলে ডাউনটাইম কমানো সম্ভব। গ্লোবাল বায়ারদের জন্য প্রথমেই জরুরি OEM সার্ভিস ম্যানুয়াল অনুসরণ করা, তারপর পার্টস সাপ্লাইয়ে অনুমোদিত চ্যানেল বেছে নেওয়া। এতেই দীর্ঘমেয়াদে ফ্লিটের মোট মালিকানা খরচ নিয়ন্ত্রণে থাকবে।