
হেভি ইকুইপমেন্ট ট্রাবলশুটিং গাইড: DTC, হাইড্রোলিক ওভারহিট ও আসল পার্টস
হেভি মেশিনের DTC পড়া, হাইড্রোলিক ওভারহিট, ইলেকট্রিক্যাল ফল্ট, তাপমাত্রার সীমা এবং আসল পার্টস সংগ্রহ—অপারেটর ও বায়ারদের জন্য ধাপে ধাপে বাস্তব গাইড।
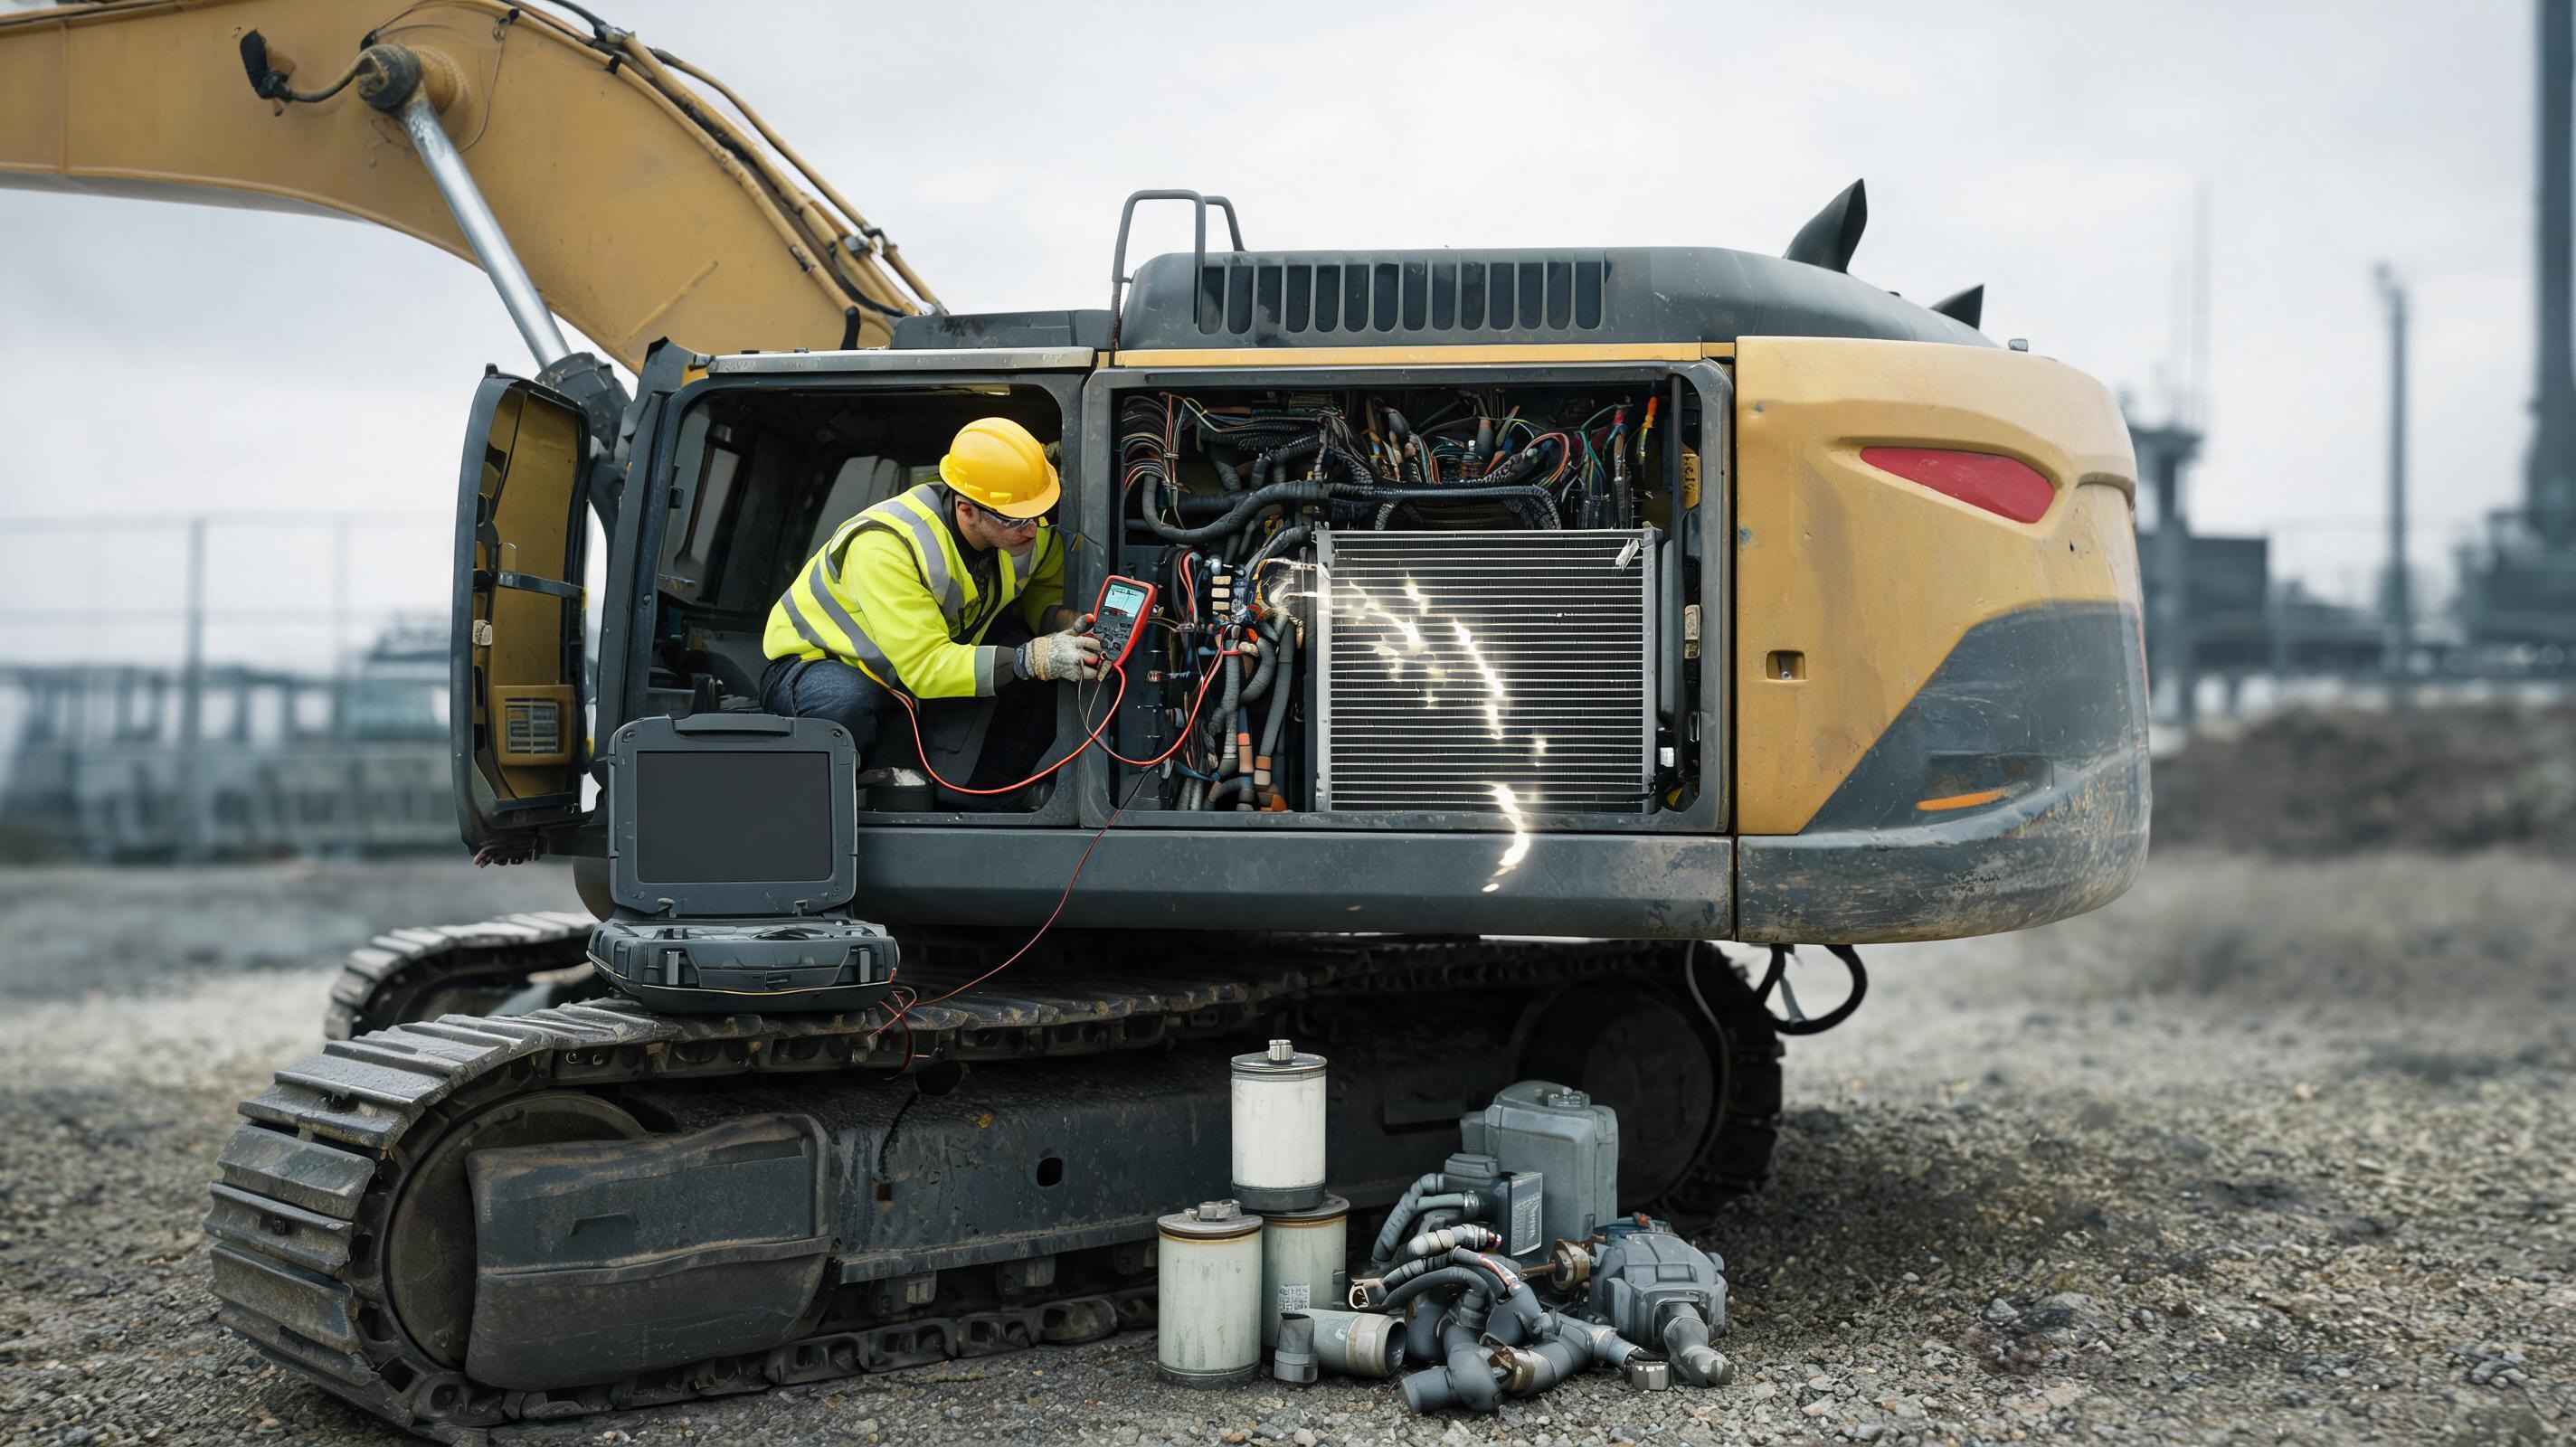
সাইটে হঠাৎ হাইড্রোলিক এক্সকাভেটর ওভারহিট, ইঞ্জিন ডিরেট বা আন্ডারক্যারেজ থেকে অস্বাভাবিক শব্দ—এই তিনটি সমস্যা বিশ্বব্যাপী হেভি ইকুইপমেন্ট অপারেটরদের সবচেয়ে বেশি ডাউনটাইম তৈরি করে। অনেক অপারেটর প্রথমেই সেন্সর বা ECU বদলাতে চান; কিন্তু OEM সার্ভিস ম্যানুয়াল এবং Equipment World-এর মেইনটেন্যান্স নির্দেশনার মূল বার্তা একই: আগে সিস্টেম প্রেসার, ফ্লুইড কন্ডিশন ও ফাউন্ডেশনাল ইলেকট্রিক্যাল চেক করুন, পরে কম্পোনেন্ট রিপ্লেস করুন।
কেন আধুনিক মেশিনে ট্রাবলশুটিং প্রথমে ব্যর্থ হয়
- DTC পড়া হয় কিন্তু freeze frame ডেটা সংরক্ষণ না করেই কোড মুছে ফেলা হয়।
- ফুয়েল, হাইড্রোলিক ও কুল্যান্ট দূষণ উপেক্ষা করে শুধু সেন্সর বদলানো হয়।
- OEM-এর SPN/FMI ম্যাপিং না দেখে সাধারণ কোড অর্থ ধরে নেওয়া হয়।
- কম দামের কাউন্টারফিট ফিল্টার, সেন্সর বা সিল ব্যবহারে একই ফল্ট বারবার ফিরে আসে।
- 24V সিস্টেমে ভোল্টেজ ড্রপ, গ্রাউন্ড ও কানেক্টর কোরোশন পরীক্ষা না করেই ECU সন্দেহ করা হয়।
- ধুলা, লবণাক্ততা, উচ্চ তাপমাত্রা ও-altitude ভিত্তিক অপারেটিং কন্ডিশন হিসাব না করা।
SAE J1939 ডায়াগনস্টিক স্ট্যান্ডার্ড এবং OEM Off-Highway-ধরনের টেকনিক্যাল বিশ্লেষণে বারবার বলা হয়, ইলেকট্রনিক ফল্টের একটি বড় অংশ আসলে পাওয়ার সাপ্লাই, গ্রাউন্ড বা ওয়্যারিং থেকে আসে। তাই প্রথম ধাপ হবে ডেটা সংগ্রহ, অনুমান নয়।
প্রথম ১৫ মিনিটের নিরাপদ ডায়াগনস্টিক চেকলিস্ট
- মেশিন নিরাপদে থামান, পার্কিং ব্রেক দিন, সব implement মাটিতে নামান এবং লক করুন।
- ইগনিশন চালু রেখে ডিসপ্লেতে থাকা সব সক্রিয় ও স্টোরড DTC লিখে রাখুন; অনুমতি ছাড়া কোড ক্লিয়ার করবেন না।
- ইঞ্জিন অয়েল, কুল্যান্ট, হাইড্রোলিক অয়েল ও ফুয়েল লেভেল পরীক্ষা করুন; লিক, সেপ ও ইমালশন খুঁজুন।
- 24V ব্যাটারি সিস্টেমে টার্মিনাল, গ্রাউন্ড স্ট্র্যাপ ও চার্জিং ভোল্টেজ দেখুন; সাধারণ চার্জিং রেঞ্জ 27–28.8V, তবে OEM স্পেকই চূড়ান্ত।
- এয়ার ফিল্টার, ফুয়েল ফিল্টার ও হাইড্রোলিক ফিল্টারের clog indicator বা differential pressure দেখুন।
- বেল্ট, হোস, ক্ল্যাম্প, রেডিয়েটর ফিন ও অয়েল কুলার পরিষ্কার আছে কি না দেখুন।
- সেন্সর কানেক্টর, পিন টানশন, কোরোশন ও ওয়্যার রাবিং চেক করুন।
- গরম ফ্লুইড বা প্রেশারাইজড লাইন নিয়ে কাজ করার আগে মেশিন ঠান্ডা করুন এবং প্রেসার ডিপ্রেশারাইজ করুন।
সতর্কতা: হাইড্রোলিক সিস্টেমে 200 bar-এর বেশি প্রেসার থাকতে পারে। চাপমুক্ত না করে কোনো হোস বা ফিটিং খোলা বিপজ্জনক। গরম কুল্যান্ট ক্যাপও ইঞ্জিন ঠান্ডা না হওয়া পর্যন্ত খুলবেন না।
J1939 DTC: SPN ও FMI কীভাবে পড়বেন
SAE J1939-এ SPN হলো Suspect Parameter Number—কোন প্যারামিটার সমস্যাগ্রস্ত; FMI হলো Failure Mode Identifier—কী ধরনের ব্যর্থতা। সাধারণ উদাহরণ:
- SPN 100 + FMI 1: ইঞ্জিন অয়েল প্রেশার স্বাভাবিকের নিচে। অয়েল লেভেল, ফিল্টার, প্রেশার সেন্ডার, রিলিফ ভালভ ও পাম্প পরীক্ষা করুন।
- SPN 110 + FMI 0: কুল্যান্ট তাপমাত্রা স্বাভাবিকের উপরে। কুল্যান্ট লেভেল, থার্মোস্ট্যাট, রেডিয়েটর, ফ্যান ও তাপমাত্রা সেন্সর দেখুন।
- SPN 190 + FMI 0: ইঞ্জিন স্পিড স্বাভাবিকের উপরে। থ্রটল ইনপুট, গভর্নর ও লোড কন্ডিশন যাচাই করুন।
FMI 0 বা 1 সাধারণত গুরুতর অবস্থা বোঝায়। কোড ক্লিয়ার করার আগে operating condition, ইঞ্জিন RPM, লোড ও তাপমাত্রা লিখে রাখুন। প্রতিটি OEM-এর কোড ম্যাপিং আলাদা হতে পারে; তাই SANY, Caterpillar বা Komatsu-র নির্দিষ্ট সার্ভিস ম্যানুয়াল দিয়ে যাচাই করুন।
হাইড্রোলিক সিস্টেম: সাধারণ লক্ষণ ও ধাপে ধাপে পরীক্ষা
ধীর সাইকেল বা দুর্বল লিফট
- হাইড্রোলিক অয়েল লেভেল ও ফিল্টার clog indicator দেখুন।
- পাইলট প্রেশার ও মেইন রিলিফ প্রেশার OEM স্পেকের সাথে মিলিয়ে দেখুন।
- পাম্প ফ্লো, সিলিন্ডার বাইপাস ও হোল্ডিং ভালভ পরীক্ষা করুন।
- সাকশন হোসে বাতাস ঢুকছে কি না দেখুন; ফোমি অয়েল বা শব্দ হলে air ingress সন্দেহ করুন।
হাইড্রোলিক ওভারহিট
- অয়েল কুলার ও রেডিয়েটর বাইরে ধুলা বা ময়লা জমে আছে কি না দেখুন।
- ভুল ভিসকসিটির অয়েল বা অতিরিক্ত পুরোনো অয়েল ব্যবহার হচ্ছে কি না যাচাই করুন।
- রিলিফ ভালভ আটকে গেলে বা লোড সেন্সিং ভুল হলে তাপ বাড়ে।
- সাধারণ হাইড্রোলিক অয়েল অপারেটিং তাপমাত্রা 50–80°C; দীর্ঘসময় 85°C-এর উপরে গেলে তদন্ত করুন। অনেক OEM 90°C-এর কাছাকাছি অ্যালার্ম দেয়।
অস্বাভাবিক শব্দ বা কম্পন
- ক্যাভিটেশন, বাতাস ঢোকা, সাকশন লিক বা পাম্প wear পরীক্ষা করুন।
- পাম্প কাপলিং ও মাউন্টিং বোল্টের টর্ক দেখুন।
- কনট্যামিনেশন থাকলে শুধু ফিল্টার নয়, অয়েল স্যাম্পলিং করান।
ইঞ্জিন, কুলিং ও ফুয়েল: তাপমাত্রা ও চাপের সীমা
- কুল্যান্টের সাধারণ অপারেটিং তাপমাত্রা 80–95°C; 100°C-এর উপরে গেলে লোড কমান এবং OEM warning/shutdown threshold মেনে চলুন।
- হাইড্রোলিক অয়েল 50–80°C স্বাভাবিক; 85°C-এর বেশি দীর্ঘসময় চললে কুলিং ও রিলিফ সিস্টেম পরীক্ষা করুন।
- ট্রান্সমিশন অয়েল সাধারণত 80–95°C; 110°C-এর উপরে গেলে তদন্ত করুন।
- ইঞ্জিন অয়েল প্রেশার idle ও operating RPM-এ আলাদা হয়; সন্দেহ হলে মেকানিক্যাল গেজ দিয়ে ক্রসচেক করুন।
- ফুয়েলে পানি বা ময়লা থাকলে ওয়াটার সেপারেটর, ফিল্টার ও LOW-pressure line পরীক্ষা করুন; ঠান্ডা আবহাওয়ায় waxing হতে পারে।
Equipment World ও OEM সার্ভিস বুলেটিনের মতো সূত্রগুলোতে তাপমাত্রা, ফিল্টার ও ফ্লুইড স্পেসিফিকেশনকে মেশিন-নির্দিষ্ট ধরে নেওয়ার পরামর্শ দেওয়া হয়। একই মডেলের对不同 regional configuration-এ থ্রেশহোল্ড আলাদা হতে পারে।
ইলেকট্রিক্যাল ফল্ট: মাল্টিমিটার দিয়ে বাস্তবধর্মী ধাপ
- ব্যাটারি টার্মিনাল, গ্রাউন্ড কেবল ও ফ্রেম কানেকশন পরিষ্কার করুন।
- মূল পাওয়ার কেবলে voltage drop পরীক্ষা করুন; সাধারণ নির্দেশনায় 0.5V-এর বেশি ড্রপ সন্দেহজনক।
- ফিউজ, রিলে ও সার্কিট ব্রেকার ধারাবাহিকভাবে চেক করুন।
- J1939 CAN bus-এ দুই প্রান্তের 120Ω টার্মিনেটর মিলে মোট 60Ω-এর কাছাকাছি পড়া উচিত; না হলে টার্মিনেটর বা ওয়্যারিং পরীক্ষা করুন।
- 5V রেফারেন্স সেন্সর সাপ্লাই ও সিগন্যাল ভোল্টেজ OEM স্কিম অনুযায়ী যাচাই করুন।
- ECM/ECU কানেক্টরের পিন টানশন, পানি ঢোকা ও কোরোশন দেখুন।
- সবশেষে ECU রিপ্লেস করার কথা ভাবুন; আগে পাওয়ার, গ্রাউন্ড ও CAN ওয়্যারিং নিশ্চিত করুন।
আন্ডারক্যারেজ ও ট্রান্সমিশন: সময়ভিত্তিক পরীক্ষা
- ট্র্যাক টেনশন সার্ভিস ম্যানুয়াল অনুযায়ী রাখুন; বেশি টাইট হলে wear বাড়ে, বেশি ঢিলা হলে ডিরেইল ঝুঁকি বাড়ে।
- স্প্রকেট, আইডলার, রোলার ও ট্র্যাক শু বোল্টের wear ও টর্ক দেখুন।
- ফাইনাল ড্রাইভে অয়েল লিক, ধাতব কণা বা অস্বাভাবিক গরম হওয়া আছে কি না পরীক্ষা করুন।
- ট্রান্সমিশন প্রেশার ও ক্লাচ প্যাক চেক করুন; দুর্বল প্রেশার ধীর শিফট বা স্লিপ তৈরি করে।
- ধুলাবালি ও লবণাক্ত পরিবেশে গ্রিজিং ইন্টারভাল সংক্ষিপ্ত করুন।
আসল পার্টস, কাস্টমস ও ডাউনটাইম: অর্থনৈতিক বাস্তবতা
আন্তর্জাতিক ক্রয়ের সময় শুধু পার্ট নম্বর যথেষ্ট নয়; commercial invoice, packing list, bill of lading, certificate of origin এবং সঠিক HS classification দরকার। Customs compliance data অনুযায়ী HS 8431.49 হলো 8426, 8429 ও 8430 হেডিংয়ের মেশিনের পার্টসের সাধারণ শ্রেণি; তবে দেশভেদে ট্যারিফ, সার্টিফিকেশন ও clearance Procedure আলাদা। ভুল HS কোড বা অসম্পূর্ণ ডকুমেন্টে পার্টস বন্দরে আটকে ডাউনটাইম বাড়ে।
ইন্ডাস্ট্রি বেঞ্চমার্ক বলছে, দ্রুত আসল পার্টস পাওয়া হেভি ইকুইপমেন্ট খাতে বড় চ্যালেঞ্জ। এখানে MechLink—অফিসিয়াল SANY পার্টনার—100% আসল পার্টস চীন থেকে সরাসরি শিপ করে এবং মিডলম্যান ছাড়া ডাইরেক্ট আফটার-সেলস সাপোর্ট দেয়। ক্রিটিক্যাল মেশিনের ক্ষেত্রে পার্ট নম্বর, সিরিয়াল ও ছবি মিলিয়ে অর্ডার করলে ভুল পার্ট ও কাস্টমস জটিলতা কমানো যায়।
বিশেষজ্ঞ প্রশ্নোত্তর: সাধারণ ভুল ধারণা ও বাস্তব সমাধান
DTC মুছে দিলেই কি সমস্যা শেষ?
না। কোড মুছে দিলে root cause থাকে না—এতে পরেরবার একই ফল্ট আরও বড় ক্ষতি করতে পারে। আগে freeze frame, operating condition ও error history সংরক্ষণ করুন; তারপর সেন্সর, ওয়্যারিং ও মেকানিক্যাল সিস্টেম যাচাই করুন।
হাইড্রোলিক তেল গরম হলে কি শুধু কুলার পরিষ্কার করলেই হবে?
সবসময় না। কুলার পরিষ্কার করা প্রথম ধাপ, কিন্তু রিলিফ ভালভ stuck, ভুল অয়েল ভিসকসিটি, ফ্যান স্পিড, লোড সেন্সিং বা সেন্সর ত্রুটিও কারণ হতে পারে। তাপমাত্রা 85–90°C-এর বেশি হলে সিস্টেম প্রেশার ও ফ্লো ডেটা সহ পূর্ণ ডায়াগনস্টিক করুন।
কম দামের সেন্সর বা পাম্প ব্যবহারে কী ঝুঁকি?
কাউন্টারফিট পার্টসে calibration, সিল ম্যাটেরিয়াল ও টলারেন্স ভিন্ন হতে পারে। ফলে ফুয়েল কনজাম্পশন, ডিরেট, বারবার ফেলিওর ও ওয়ারেন্টি জটিলতা তৈরি হয়। OEM-অনুমোদিত সাপ্লায়ার ব্যবহার করা দীর্ঘমেয়াদে সস্তা।
গ্লোবাল মার্কেটে পার্টস কাস্টমসে আটকালে কী করব?
HS কোড, invoice, packing list ও certificate of origin মিলিয়ে দেখুন। অনিশ্চয়তা থাকলে অফিসিয়াল পার্টনার বা অভিজ্ঞ ফরওয়ার্ডারের সহায়তা নিন। MechLink-এর মতো সরাসরি OEM-সংযুক্ত চ্যানেল ব্যবহার করলে পার্টসের উৎস ও ডকুমেন্টেশন ট্রেসেবল থাকে, ফলে clearance তুলনামূলক সহজ হয়।
শেষ বিশ্লেষণ: ডাউনটাইম কমানোর তিনটি নীতি
- কোড পড়ুন, কিন্তু সিস্টেম বোঝার আগে পার্ট বদলাবেন না।
- তাপমাত্রা, প্রেশার ও ভোল্টেজ—তিনটি বেসলাইন লিখে রাখুন; পরিবর্তনই আসল সংকেত।
- আসল পার্টস, সঠিক HS ডকুমেন্ট ও OEM ম্যানুয়াল—এই তিনটি একসাথে থাকলে মেশিনের আয়ু ও রিসেল ভ্যালু দুটোই বাড়ে।