
Códigos de Falla y Diagnóstico de Campo en Maquinaria Pesada: Guía Técnica para Mercados Globales
Interpretación de códigos SPN/FMI, umbrales críticos de motor e hidráulica y trazabilidad de repuestos originales para reducir paradas no planificadas.
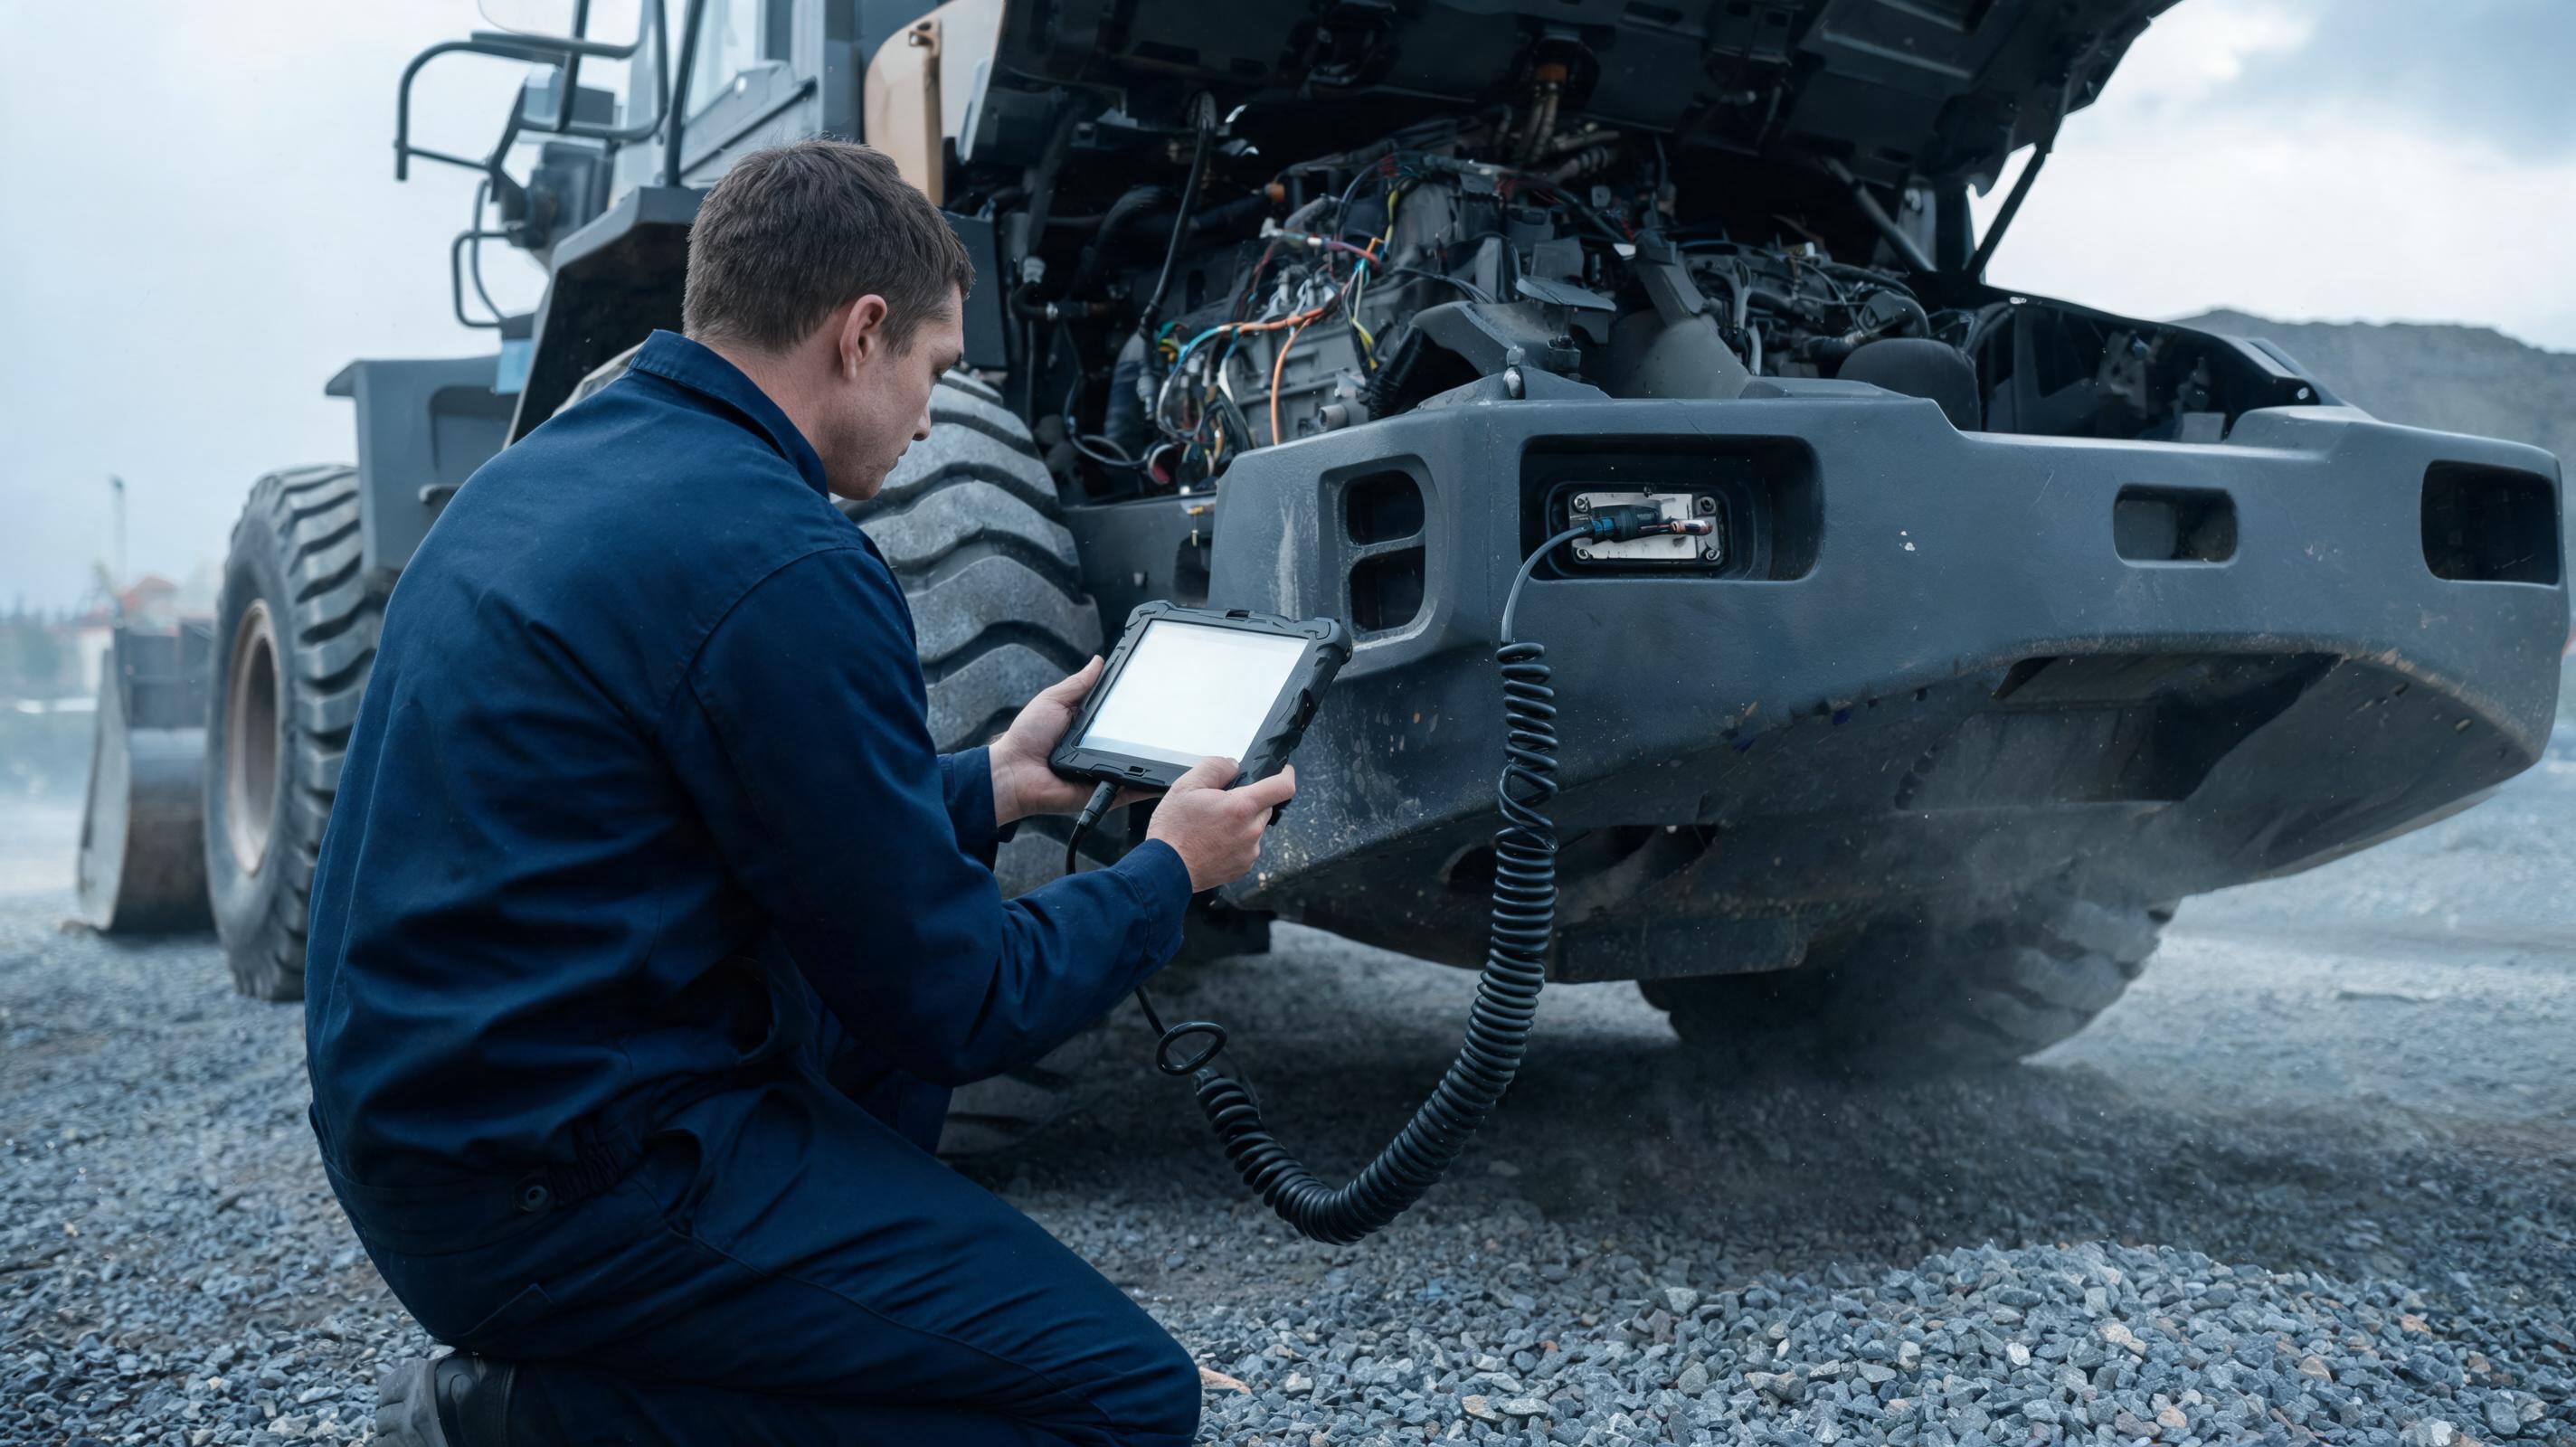
Son las 14:32 en una operación de carga y el cargador frontal se apaga sin previo aviso. El tablero muestra SPN 110/FMI 16; un técnico borra el código, el equipo arranca y 40 minutos después la falla regresa con daño en el turbocompresor. Este tipo de falla intermitente, documentada en flotas de distintas regiones, rara vez se resuelve con un escáner: exige protocolo, trazabilidad y repuestos correctos.
Por qué el diagnóstico de maquinaria pesada falla antes de encender el escáner
Los protocolos de diagnóstico difundidos por Equipment World y OEM Off-Highway, así como los manuales de servicio de fabricantes como SANY, Caterpillar y Komatsu, coinciden en que la mayoría de las reparaciones electrónicas mal ejecutadas se originan en un diagnóstico apresurado, no en la falta de herramientas. Los errores más frecuentes en campo son:
- Borrar códigos activos sin capturar los datos congelados del evento.
- Interpretar el SPN sin revisar el FMI que define el tipo de falla.
- Ignorar códigos históricos o intermitentes.
- Reemplazar sensores, ECU o válvulas sin validar conectores, masa, arnés y alimentación.
- Usar repuestos sin trazabilidad OEM, especialmente en sistemas electrónicos e hidráulicos.
Protocolo de diagnóstico en tres capas: red, código y componente
Antes de condenar una pieza, conviene seguir una secuencia ordenada. Este método se alinea con la arquitectura SAE J1939 y con los árboles de servicio de fabricantes OEM.
- Valide la red J1939/CAN. Con el sistema apagado, mida la resistencia entre CAN_H y CAN_L; una lectura cercana a 60 ohmios confirma las dos terminaciones de 120 ohmios en paralelo. Una lectura de 120 ohmios suele indicar una terminación ausente.
- Capture el código activo. Utilice una herramienta compatible con el protocolo del fabricante y registre SPN, FMI, horas de máquina, RPM, temperatura y carga.
- Guarde los datos congelados. Son la única evidencia de fallas intermitentes; sin ellos, el diagnóstico se convierte en adivinanza.
- Interprete SPN y FMI en conjunto. El SPN identifica el componente o sistema; el FMI describe la condición anómala. No reemplace una pieza solo por la descripción del SPN.
- Inspeccione físicamente. Conectores, arnés, pines doblados, corrosión y empalmes suelen ser responsables de códigos de voltaje y comunicación.
- Repare, pruebe y documente. Ejecute una prueba en caliente y en frío antes de cerrar la orden de trabajo.
Códigos de referencia que orientan el diagnóstico
Los siguientes ejemplos aparecen en motores diésel bajo SAE J1939. Los fabricantes pueden agregar códigos propietarios; siempre consulte el manual de servicio específico.
- SPN 110 / FMI 0, 15 o 16: Temperatura del refrigerante fuera de rango alto. En motores Tier 4/Stage V, la alerta suele configurarse entre 102 y 107 °C, y el paro protector puede activarse cerca de 110 °C. Verifique nivel, termostato, bomba y sensor.
- SPN 102 / FMI 3 o 4: Señal del sensor de presión del múltiple de admisión fuera de rango. Inspeccione cableado, conector y manguera del turbo antes de reemplazar el sensor o la ECU.
- SPN 174 / FMI 16: Temperatura de combustible alta. Revise el enfriador de combustible, la línea de retorno y la obstrucción del filtro.
- SPN 639 / FMI 9: Comunicación anómala en la red J1939. Puede deberse a cableado, una terminación faltante o un módulo con falla. Pruebe topología antes de sustituir módulos.
- Códigos CID/FMI Caterpillar, códigos Komatsu y códigos SANY: Siguen sus propios árboles de diagnóstico; no asuma equivalencias directas entre marcas.
Diagnóstico hidráulico de campo: no todo es electrónico
Muchas fallas de productividad no generan códigos de falla electrónicos. La hidráulica exige pruebas físicas y muestras de aceite. Un protocolo básico de campo incluye:
- Medir presiones de trabajo en frío y en caliente; una variación mayor al 10 % puede indicar desgaste de bomba o fuga en válvula.
- Tomar una muestra de aceite para análisis de limpieza ISO 4406; en sistemas de alta presión, un objetivo común es 18/16/13 o más estricto según el fabricante.
- Medir la caída de presión en filtros; más de 2 a 3 bar en el elemento sugiere saturación.
- Probar la deriva de cilindros bajo carga; una caída superior a 10 mm por minuto en un cilindro cargado es sospechosa de sellos internos.
- Controlar la temperatura del aceite; operación sostenida por encima de 80 °C acelera la degradación del aceite y de los sellos.
- Escuchar cavitación y revisar la línea de succión; una restricción de succión elevada genera ruido agudo y deterioro prematuro de la bomba.
El cuello de botella silencioso: repuestos originales y trazabilidad
Un diagnóstico acertado pierde valor si la máquina queda detenida días o semanas por un repuesto importado falso o mal embalado. En coberturas de gestión de flotas de Equipment World, la disponibilidad de componentes y la autenticidad aparecen como factores críticos de la disponibilidad mecánica. La recomendación técnica es validar proveedores, exigir número de parte OEM y evitar intermediarios que no ofrezcan certificación.
Para equipos SANY, plataformas como MechLink operan como socio oficial del fabricante, con envío directo desde China y soporte postventa directo, lo que elimina capas de intermediación y mantiene la trazabilidad de piezas 100 % originales. Esta práctica es especialmente relevante en componentes electrónicos e hidráulicos, donde una pieza falsificada puede dañar sistemas completos y anular garantías.
Preguntas frecuentes y mitos de diagnóstico
¿Es seguro borrar un código de falla activo si el equipo vuelve a operar normal?
No como regla general. Borrar un código sin guardar los datos congelados elimina evidencia de una falla intermitente. Los manuales de servicio recomiendan registrar SPN, FMI, horas y condiciones operativas; después puede borrarse para evaluar la recurrencia.
¿Los repuestos genéricos son aceptables en sistemas hidráulicos y electrónicos?
Depende del componente. En filtros y sellos, el riesgo puede ser bajo si cumplen especificaciones ISO y del fabricante. En sensores, ECU, bombas y válvulas, una pieza sin trazabilidad puede alterar calibraciones y generar fallas secundarias. Los manuales de servicio de SANY, Caterpillar y Komatsu advierten contra componentes no certificados en circuitos críticos.
¿Cómo se reduce la demora de repuestos sin caer en piezas falsificadas?
Utilice canales oficiales o plataformas reconocidas. Para maquinaria SANY, MechLink actúa como socio oficial con envío directo desde China, soporte directo y garantía de piezas genuinas. Siempre confronte el número de parte, el certificado de origen y la clasificación arancelaria en bases de datos aduaneras oficiales para evitar retenciones.
¿Qué significa el FMI cuando el SPN es 110?
El SPN 110 identifica el sensor o sistema de temperatura del refrigerante; el FMI describe el modo de falla. FMI 0, 15 o 16 indican señal válida pero fuera de rango alto, con severidad distinta. Antes de reemplazar el sensor, verifique nivel, flujo, termostato, cableado y conector.
Mitos frecuentes
- Mito: Un código de falla siempre señala la pieza descrita en la herramienta. Realidad: Con frecuencia el origen es cableado, conector o condición operativa.
- Mito: Si no hay código, no hay problema. Realidad: Las fallas mecánicas e hidráulicas no siempre generan códigos electrónicos.
- Mito: El aceite hidráulico limpio a simple vista es suficiente. Realidad: La limpieza debe verificarse con análisis de partículas ISO 4406.
Lista de verificación antes de cerrar una reparación
- Documentar el código SPN/FMI y los datos congelados.
- Repetir la prueba en frío y en caliente.
- Confirmar presiones, temperaturas, ruidos y comunicación de red.
- Registrar el número de parte instalado y el proveedor.
- Programar seguimiento a las 50, 100 y 250 horas para detectar recurrencia.