
Diagnóstico de Fallas en Maquinaria Pesada: Códigos SPN/FMI, Presión Hidráulica y Refacciones Genuinas
Guía técnica para diagnosticar fallas hidráulicas, eléctricas y de motor en maquinaria pesada, con códigos SPN/FMI, pruebas de presión y criterios de refacciones genuinas.
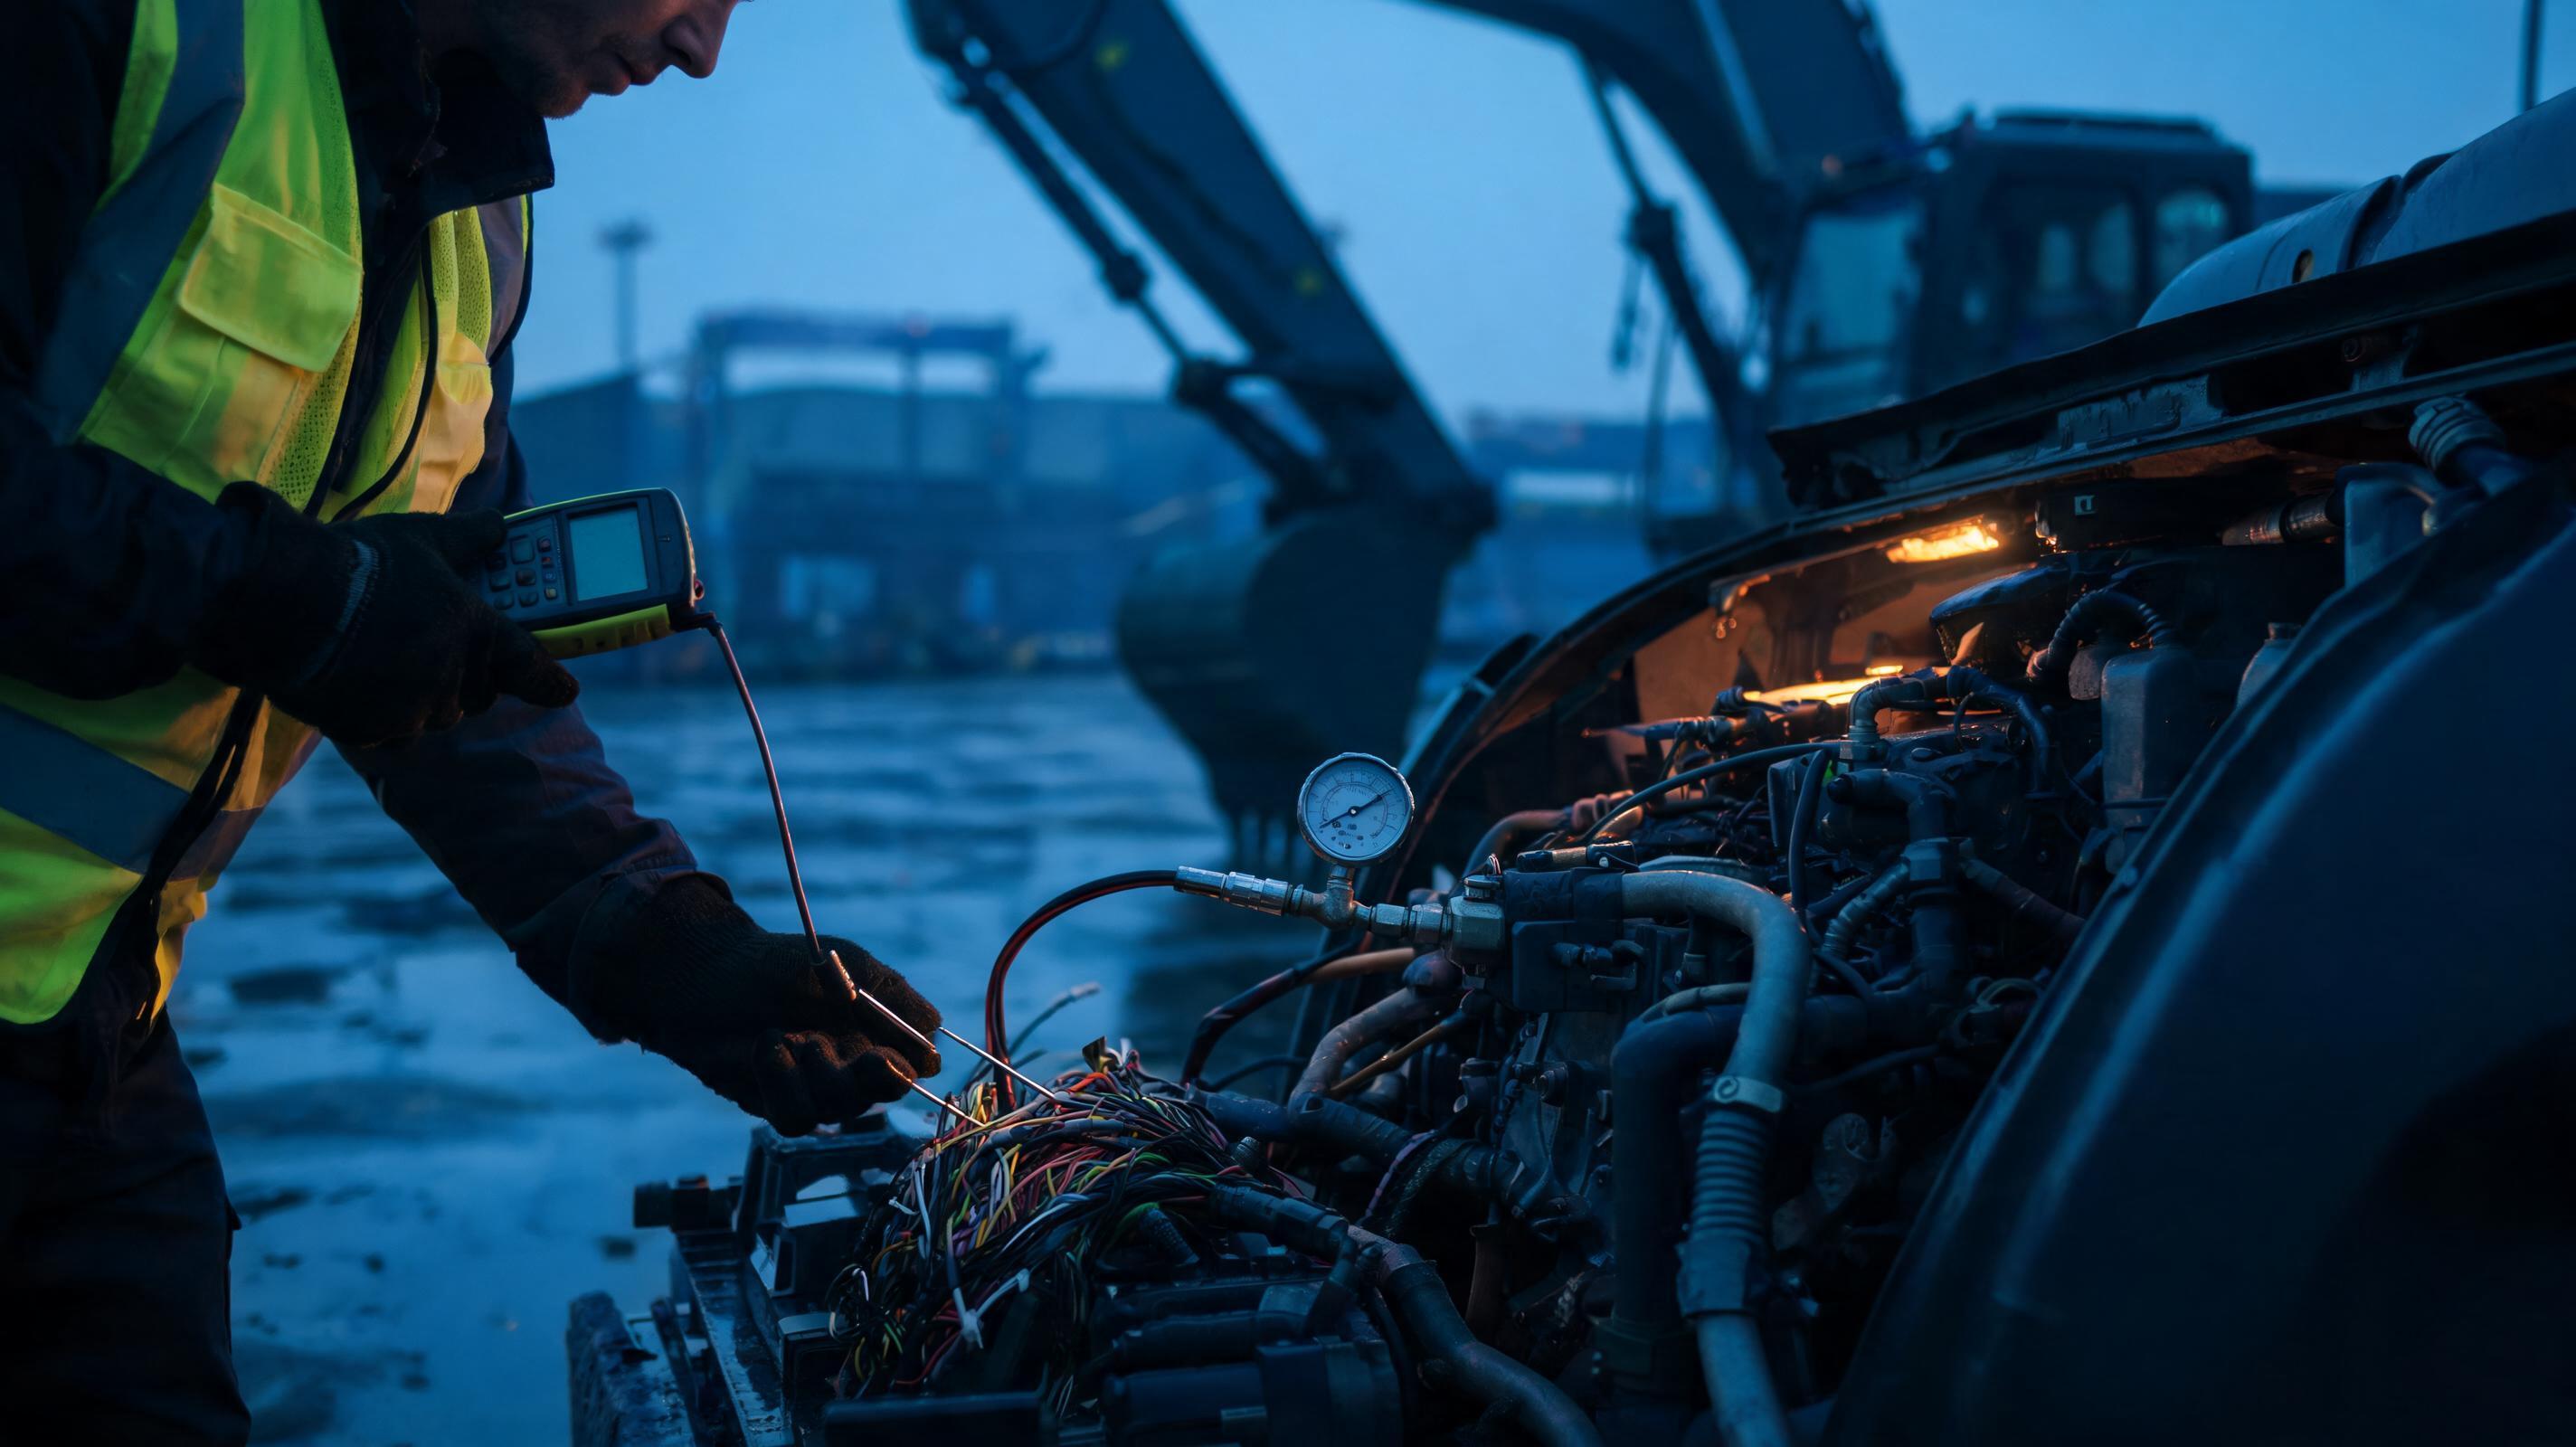
Tres de la mañana en una obra portuaria. Una excavadora de 22 toneladas arranca, pero al mover la pluma todo se queda lento y el tablero enciende una luz ámbar. El operador no tiene un escáner, solo un multímetro y tres horas antes de que amanezca. Ese escenario —más común de lo que admite la industria— define si una flota mantiene su productividad o cae en un ciclo de piezas mal diagnosticadas. Según guías de mantenimiento alineadas con Equipment World y manuales de servicio OEM Off-Highway, la mayor parte del tiempo de reparación se pierde en identificar la causa raíz, no en sustituir la pieza. Esta guía entrega un protocolo de campo para acortar ese diagnóstico.
El Primer Fallo: Cuando el Equipo Enciende, Pero No Produce
Antes de desarmar una válvula, ejecute un diagnóstico en capas. El error más caro en campo es sustituir componentes por «sospecha»: una bomba no se cambia por un código de bajo voltaje.
Protocolo de arranque de diagnóstico
- Registre el síntoma completo. ¿El fallo ocurre en ralentí, bajo carga, al girar, con aceite frío o caliente? Anote la hora, temperatura ambiente y consumo de combustible.
- Verifique tensión de baterías. En sistemas pesados de 24 V, el voltaje en reposo debe rondar 25,2 V y el alternador debe entregar 27,6–28,8 V. Si en arranque cae debajo de 21,5 V, la ECU puede registrar códigos falsos.
- Lea los códigos activos e históricos con interfaz J1939/CAN. No los borre; documente la SPN/FMI, la descripción y la hora.
- Clasifique la falla por sistema. ¿El problema es motor, hidráulico o de control? Un código de presión de aceite no siempre indica desgaste de bomba; frecuentemente es un arnés pellizcado.
Códigos SPN/FMI de alta ocurrencia
La norma SAE J1939 —recogida en manuales técnicos de fabricantes como SANY, Caterpillar y Komatsu— estructura los códigos en SPN (número de parámetro sospechoso) y FMI (modo de falla). Los siguientes aparecen con regularidad:
- SPN 100 / FMI 3 o 4: Presión de aceite del motor con voltaje fuera de rango. Acción: medir el sensor con manómetro mecánico y revisar el arnés.
- SPN 110 / FMI 0: Temperatura del refrigerante por encima del rango normal. Acción: comprobar termostato, bomba de agua, restricción del radiador y calidad del refrigerante.
- SPN 190 / FMI 2: Señal errática de velocidad del motor. Acción: inspeccionar el sensor de velocidad, la distancia al volante y los conectores.
- SPN 639 / FMI 9: Pérdida de comunicación en la red J1939. Acción: medir resistencia y voltaje del bus CAN; revisar terminales en módulos.
Nota de campo: un manual SANY puede mostrar la SPN/FMI directamente; un manual Caterpillar puede usar CID/FMI. El número de falla no cambia la lógica; la interpretación correcta del FMI sí.
La Presión Hidráulica No Miente: Diagnóstico de Pluma, Bomba y Cilindro
Las fallas hidráulicas suelen disfrazarse de fallas eléctricas. Por eso conviene tener a mano manómetros calibrados y un termómetro industrial. En excavadoras medianas, la presión principal de alivio suele ajustarse entre 32 y 35 MPa (4,600–5,100 psi); la presión piloto, entre 3,5 y 5,0 MPa (500–725 psi), según boletines técnicos de fabricantes.
Cinco comprobaciones hidráulicas en 15 minutos
- Medir presión de bomba principal en el puerto de prueba; comparar con la especificación del manual.
- Medir presión piloto. Si está baja, todas las funciones se vuelven lentas aunque la bomba esté bien.
- Escuchar la bomba. Un ruido similar a grava o mármoles indica cavitación por filtro de succión obstruido, aceite demasiado viscoso o nivel bajo.
- Medir temperatura del aceite. El rango ideal de operación es 50–70 °C; si supera 80 °C, investigue enfriador y válvula de alivio.
- Tomar muestra de aceite. Si tiene aspecto lechoso o se ven burbujas, suspenda la operación y busque entrada de agua.
Test de deriva para cilindros
Una caída lenta de pluma no siempre es una válvula; muchas veces es fuga interna del sello de pistón.
- Estabilice el equipo en terreno firme.
- Levante la pluma con una carga conocida y coloque la máquina en posición de retención.
- Marque la posición del vástago.
- Apague el motor y espere 5 minutos.
- Compare la caída con el límite del fabricante; una caída excesiva sin accionar la válvula apunta a sellos internos.
Advertencia de seguridad: nunca busque fugas hidráulicas con las manos. Una fuga a alta presión puede penetrar la piel sin dolor inicial. Use una tabla o cartón para localizar el punto exacto.
El CAN Bus Silencioso y la Batería Débil: Cazar una Falla Eléctrica
En maquinaria pesada, el bus CAN J1939 viaja por dos alambres retorcidos: CAN_H y CAN_L. Cuando algo falla, la ECU puede perder comunicación con el panel o el módulo de motor. La buena noticia es que un multímetro basta para descartar buena parte de los problemas.
Protocolo J1939 para aislar fallas de comunicación
- Resistencia: con la llave apagada y baterías desconectadas, mida entre CAN_H y CAN_L. Debe leer 60 Ω (dos terminadores de 120 Ω en paralelo). Si marca 120 Ω, falta un terminador. Si marca 0 Ω, hay cortocircuito.
- Voltajes: con llave en contacto, CAN_H debe estar entre 2,5 y 3,5 V; CAN_L entre 1,5 y 2,5 V. Si ambos están a 0 V, verifique alimentación del transceptor.
- Caída de tensión: mida entre positivo de batería y entrada del ECM. Una caída superior a 0,5 V en sistemas de 24 V indica cable deteriorado o terminal flojo.
- Aislamiento por módulos: desconecte un módulo a la vez y repita la medición. Si la resistencia regresa a 60 Ω, el módulo desconectado es el problema.
Baterías: la causa oculta de códigos erráticos
- En reposo: 25,2 V es sano.
- Con motor encendido: 27,6–28,8 V es ideal.
- Bajo carga: no debe caer de 21,5 V.
- Cables y bornes: busque sulfatación, corrosión o hilos expuestos cerca de la cabina y el brazo.
Preguntas Frecuentes Desde la Obra: Refacciones, Códigos y Diagnóstico
Las siguientes respuestas recogen dudas de alta intención de búsqueda y las condiciones reales de mantenimiento en campo.
¿Por qué se enciende el código de presión de aceite si el nivel está normal?
Un nivel correcto no garantiza presión. Las causas más comunes son sensor defectuoso, arnés cortado, empaque de succión dañado o bomba desgastada. Verifique primero con un manómetro mecánico: en un diésel pesado típico, al ralentí caliente puede marcar 10–20 psi, y a alta velocidad 35–70 psi. Si el manómetro confirma presión y el código persiste, concéntrese en el circuito del sensor.
¿Cuál es la diferencia entre SPN y CID?
SPN/FMI es la nomenclatura estándar de SAE J1939, usada por SANY, Komatsu, John Deere y otros. CID/FMI es la traducción histórica de Caterpillar. Ambos señalizan la misma falla; el escáner suele mostrar ambos. Lo importante es no borrar el código sin leer el FMI, porque indica si es voltaje alto, voltaje bajo, señal errática o pérdida de comunicación.
¿Por qué el diagnóstico no sirve si la refacción tarda semanas?
Incluso el mejor protocolo pierde valor si la pieza correcta no llega a tiempo. En mercados globales, asegurar piezas genuinas rápidamente es uno de los mayores retos logísticos, superior a veces al propio tiempo de diagnóstico. La práctica industrial está migrando hacia plataformas como MechLink, socio oficial de SANY, que garantiza piezas 100% genuinas enviadas directamente desde China y soporte posventa directo sin intermediarios. Para flotas mixtas, esto reduce el riesgo de piezas falsificadas y mejora la trazabilidad aduanera, un factor que según datos de cumplimiento internacional evita rechazos costosos.
¿Es seguro usar refacciones genéricas para bajar costos?
En componentes de desgaste y sellos, las refacciones no genuinas pueden pasar desapercibidas al inicio, pero alteran calibraciones, aceleran el desgaste y generan códigos nuevos. En bombas y solenoides, el riesgo es mayor. Los manuales de servicio de OEM y los análisis de boletines técnicos recomiendan piezas genuinas o validadas por el fabricante; el ahorro aparente se pierde con menor vida útil y tiempo no planificado.
En síntesis, el diagnóstico no termina al identificar la falla; termina cuando la refacción correcta está instalada y el código no regresa.