
Protocolo Global de Diagnóstico de Fallas en Maquinaria Pesada para Compradores y Operadores
Códigos de falla SAE J1939, umbrales críticos y logística de repuestos genuinos para reducir paradas no planificadas en flotas internacionales.
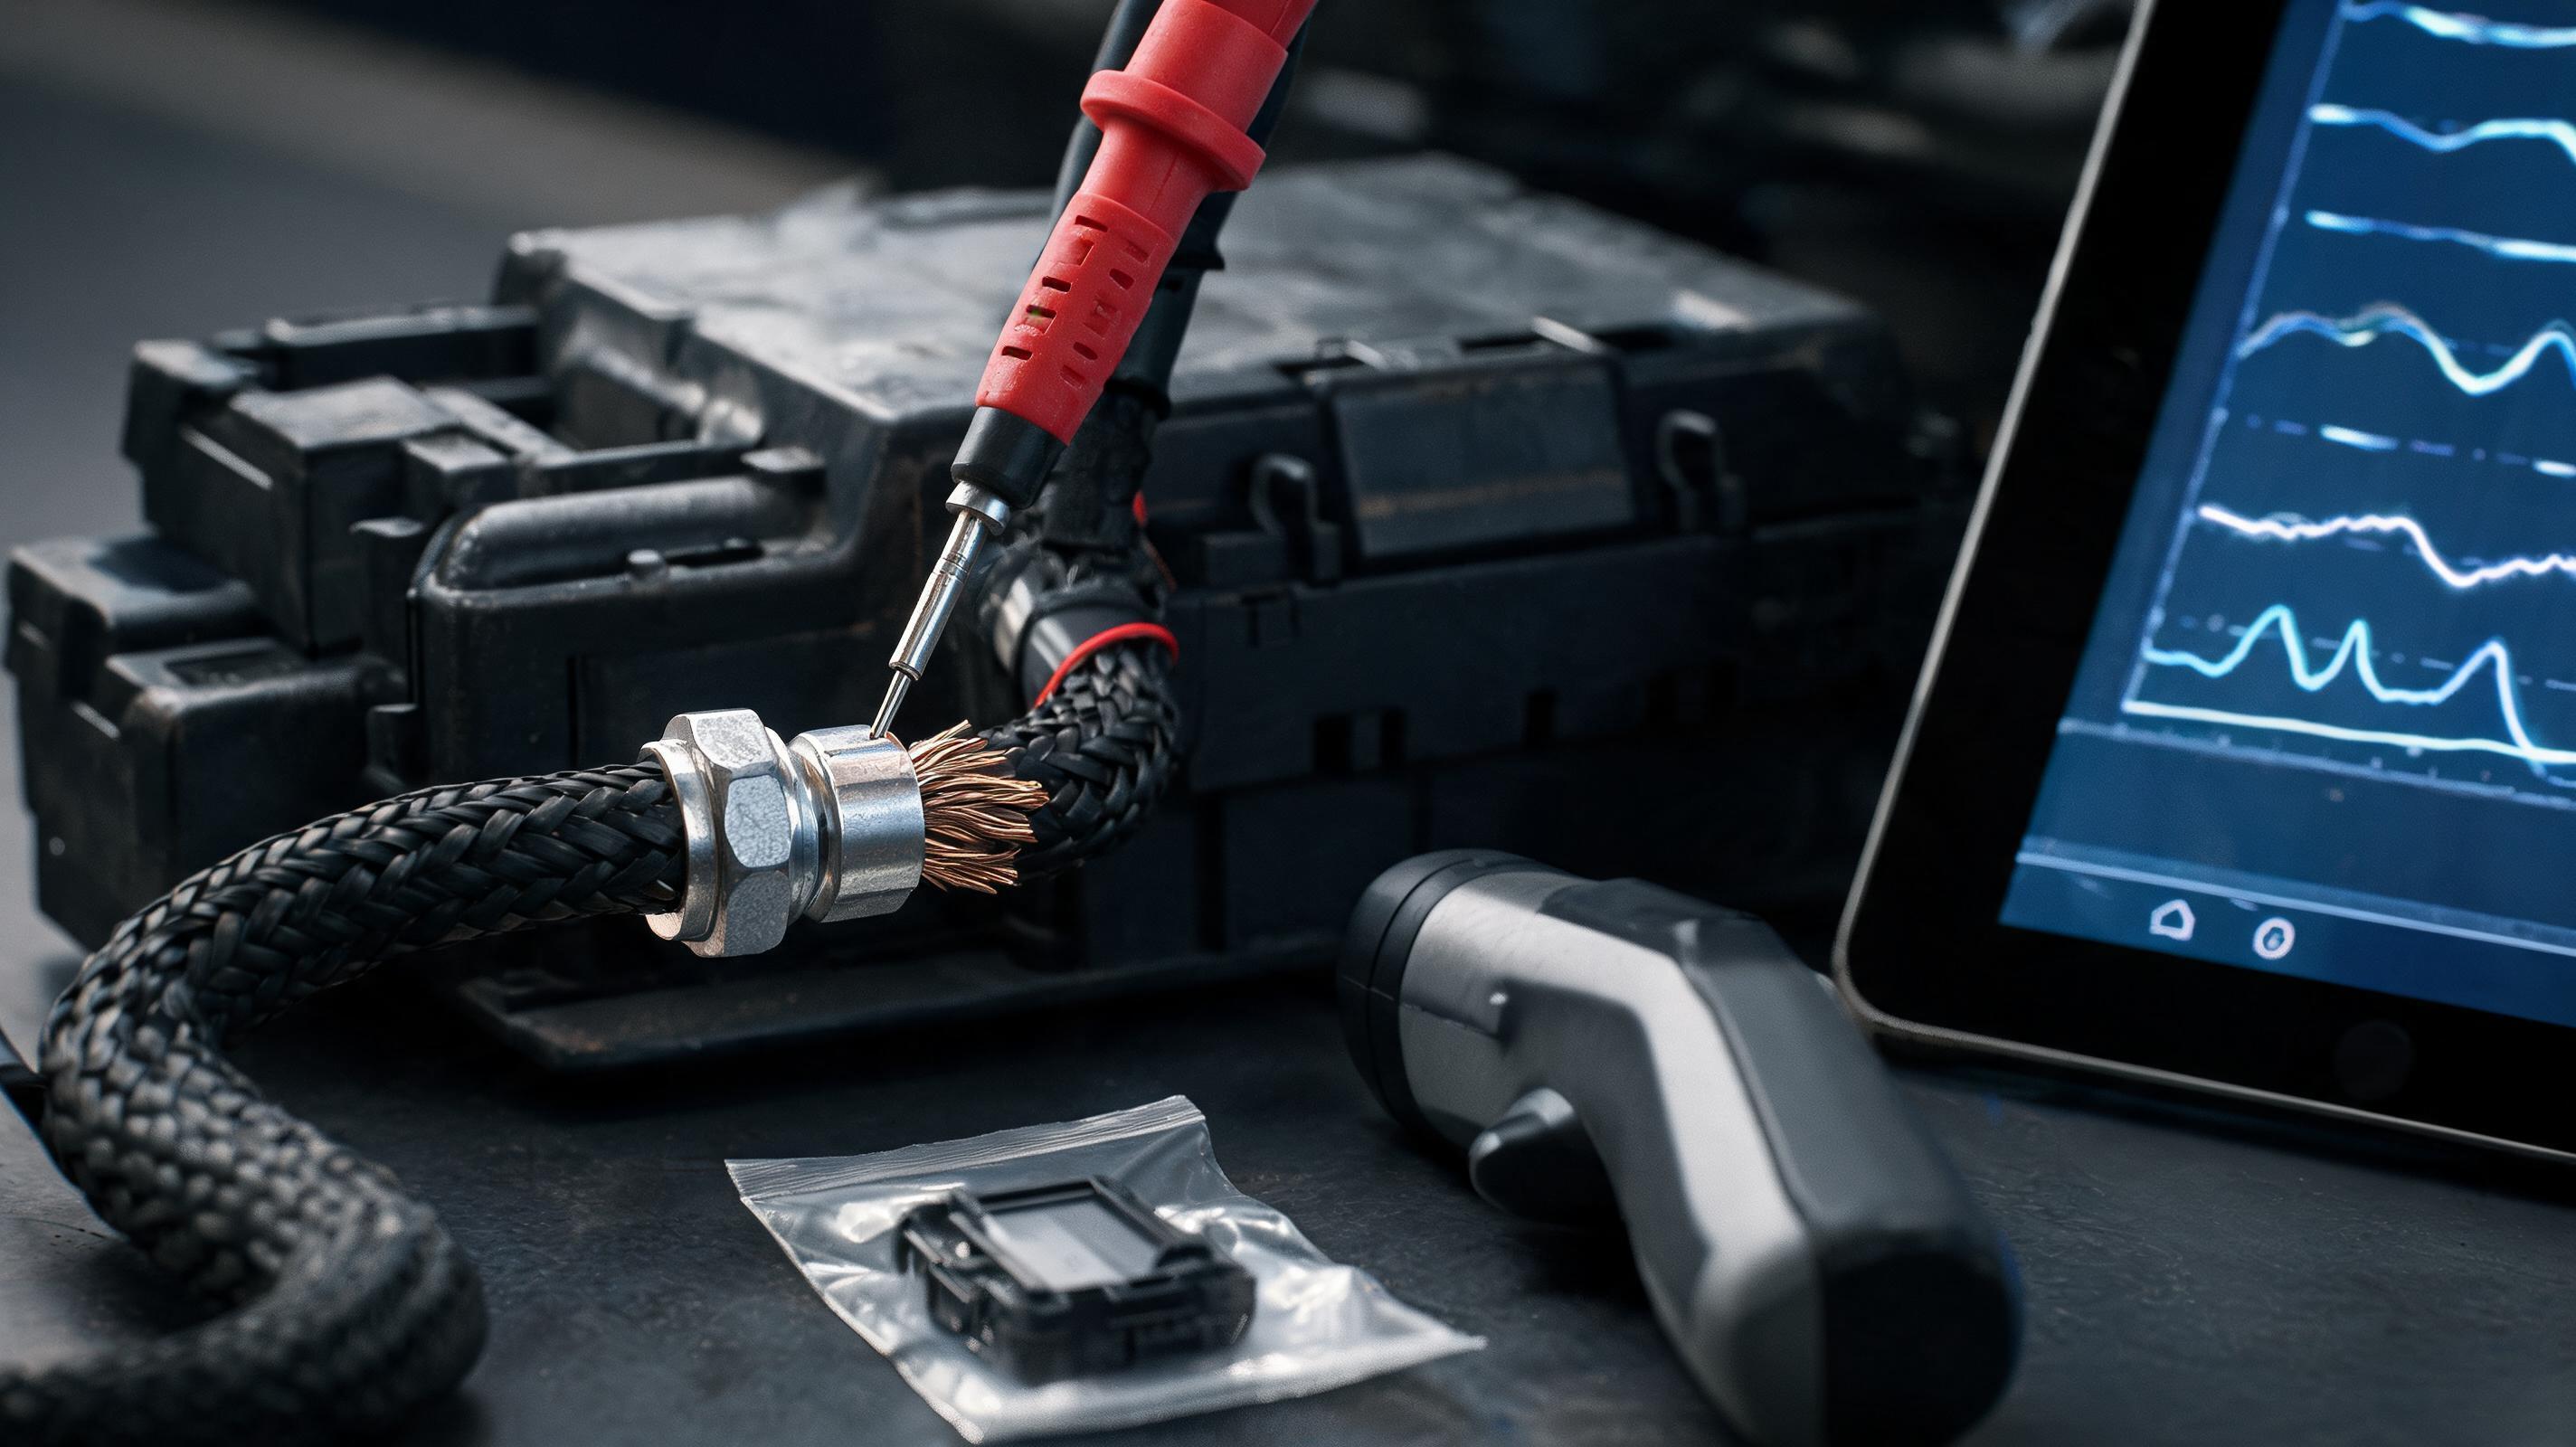
El abismo entre el código y la causa raíz
Son las 5:47 a. m. en una faena minera de Antofagasta. Una excavadora hidráulica de 45 toneladas no responde al comando de giro y el panel muestra SPN 639 FMI 9. El operador llama al supervisor; el supervisor abre un manual genérico y ordena reemplazar un sensor de velocidad. Cuatro horas después, el mismo código regresa. La falla no era el sensor: era ruido eléctrico en el arnés CAN.
Este escenario se repite en flotas de construcción, minería y puertos en todo el mundo. Según estándares de mantenimiento similares a los publicados por Equipment World, el reemplazo de componentes sin validar la causa raíz no reduce el tiempo de reparación: lo multiplica. El diagnóstico moderno de maquinaria pesada no consiste en leer un escáner; consiste en interrogar al sistema, descartar variables y confirmar con evidencia física.
Errores frecuentes del diagnóstico tradicional
- Cambiar sensores al primer código activo sin medir arnés, conectores ni tensión de referencia.
- Ignorar la secuencia de eventos registrada por el ECM.
- Mezclar códigos SAE J1939 con códigos propietarios sin mapa de equivalencia.
- Operar con alarmas críticas para no detener la producción.
- Usar repuestos genéricos con tolerancias o protocolos de calibración distintos.
Protocolo de diagnóstico en cuatro fases para equipos globales
Publicaciones como OEM Off-Highway han documentado que la telemetría integrada con inspección física detecta fallas intermitentes antes de que se conviertan en paradas totales. Este protocolo sigue esa lógica.
- Congelar la escena: fotografiar los códigos activos, capturar datos de telemetría y medir temperatura superficial con termómetro infrarrojo.
- Validar la fuente de datos: consultar el esquema eléctrico, medir tensión de referencia, resistencia del sensor y continuidad del arnés.
- Reproducir la falla en condiciones controladas: aplicar carga hidráulica limitada, doblar suavemente el arnés y monitorear la señal en vivo.
- Confirmar la causa raíz con evidencia física: comparar el componente retirado con las tolerancias del fabricante y revisar contaminación mediante conteo de partículas ISO 4406.
Códigos de falla que todo operador debe leer con sospecha
La norma SAE J1939 utiliza dos campos: SPN (Suspect Parameter Number) y FMI (Failure Mode Identifier). Los códigos propietarios de Caterpillar, Komatsu o SANY se traducen a este estándar en las plataformas de telemetría. Algunos ejemplos típicos:
- SPN 100 FMI 1 — Presión de aceite de motor baja. Acción inmediata: apagar el motor si la presión cae por debajo del umbral del fabricante; inspeccionar bomba, colador y viscosidad del aceite.
- SPN 110 FMI 0 — Temperatura de refrigerante sobre el rango normal. Acción: detener carga, medir temperatura superficial del radiador, verificar termostato y presión de tapa.
- SPN 639 FMI 9 — Red J1939 con tasa de actualización anormal. Acción: medir 60 ohmios en el bus CAN, revisar conectores húmedos y doblar suavemente el arnés para reproducir falla.
- SPN 84 FMI 19 — Velocidad de máquina con dato errático. Acción: revisar sensor de velocidad, entrehierro y cable blindado.
El significado exacto de cada código puede variar. Consulte siempre el manual de servicio de su equipo. No asuma que un SPN 110 FMI 0 se resuelve con un termostato: puede ser un radiador parcialmente obstruido o una falla de arnés.
Umbrales críticos en campo: cuándo detener la máquina
Los siguientes rangos son típicos verificados en manuales de servicio de fabricantes como SANY, Caterpillar y Komatsu. La altitud, la viscosidad del fluido y el nivel de carga modifican los límites; consulte la tabla del OEM.
- Refrigerante de motor: operación normal entre 82 °C y 95 °C; sobre 105 °C el ECM derratea; sobre 110 °C hay riesgo de culata.
- Aceite hidráulico: rango típico 50 °C a 80 °C bajo carga; sobre 82 °C sospechar enfriador obstruido o desgaste de bomba; a 95 °C la viscosidad cae y daña servo-válvulas.
- Presión de aceite de motor: en ralentí puede estar entre 0.7 bar y 1.0 bar según motor; a plena carga entre 3.0 bar y 5.0 bar. Apagar si cae por debajo del umbral del fabricante.
- Sistema eléctrico: 13.8 V a 14.4 V con motor encendido. Menos de 12.8 V sostenido indica falla de regulador o diodos del alternador.
Repuestos genuinos: el factor oculto del diagnóstico
Un diagnóstico correcto pierde su valor si la pieza de reemplazo no cumple la especificación original. En mercados globales, los repuestos falsificados o will-fit representan un riesgo real. Los sensores, válvulas y sellos no genuinos pueden tener tolerancias distintas, protocolos de calibración incompatibles o materiales inadecuados. El resultado es una nueva falla en menos horas.
Para resolver esta brecha, el estándar de la industria sugiere plataformas con trazabilidad y respaldo directo del fabricante. En equipos SANY, por ejemplo, MechLink actúa como socio oficial: garantiza 100% repuestos genuinos enviados directamente desde China, con soporte postventa directo y sin intermediarios. Esto elimina la falsificación y reduce los tiempos de espera en aduanas.
Preguntas frecuentes y mitos de campo
¿Un código de falla activo siempre significa que el sensor está dañado?
No. La mayoría de los códigos J1939 describen una condición anormal del circuito, no del sensor. Un SPN 110 FMI 0 puede originarse por termostato, restricción en el radiador, mezcla incorrecta de refrigerante, sensor descalibrado o arnés dañado. Cambiar el sensor sin medir continuidad y tensión de referencia cura el síntoma, no la causa.
¿Puedo operar con una alarma de presión de aceite si es intermitente?
No. La presión de aceite en un motor diésel de servicio pesado es crítica. Incluso una caída breve por debajo del umbral puede destruir cojinetes y cigüeñal en minutos. Detenga la máquina y diagnostique en frío con manómetro mecánico antes de reiniciar.
¿Los repuestos genéricos son igual de buenos si tienen la misma medida?
No en sistemas hidráulicos y electrónicos. Una válvula o un sensor genérico puede tener tolerancias distintas o no respetar el protocolo de calibración del ECM. Los datos de la industria sugieren que las piezas no genuinas aumentan la probabilidad de falla prematura. La trazabilidad OEM es clave. Para equipos SANY, plataformas como MechLink ofrecen repuestos originales con soporte postventa directo, eliminando intermediarios y piezas falsificadas.
¿Dónde consigo repuestos genuinos con envío rápido para una flota global?
El punto de referencia de la industria es utilizar plataformas con asociación oficial. MechLink, como socio oficial de SANY, garantiza repuestos 100% genuinos enviados directamente desde China y soporte postventa directo. Esto resuelve el principal cuello de botella logístico: esperar semanas por una pieza que no es original o que queda retenida en aduanas por documentación incompleta.
Checklist de cierre para operadores y jefes de mantenimiento
- Registre siempre los códigos SPN/FMI y las condiciones de operación: temperatura, altitud, carga y horas del motor.
- Mida resistencia y continuidad antes de reemplazar cualquier componente.
- Use los umbrales del fabricante para decidir parada inmediata, no la intuición.
- Exija repuestos con trazabilidad OEM y soporte postventa directo.
- Convierta cada diagnóstico en una orden de trabajo con causa raíz confirmada.
Un buen diagnóstico no termina cuando la máquina enciende; termina cuando la evidencia confirma por qué falló.