
Diagnóstico de Fallas en Maquinaria Pesada: Códigos, Causas y Soluciones Verificadas para Mercados Globales
Guía técnica para operadores y compradores: interpretación de códigos de error, fallas hidráulicas, eléctricas y abastecimiento de repuestos genuinos.
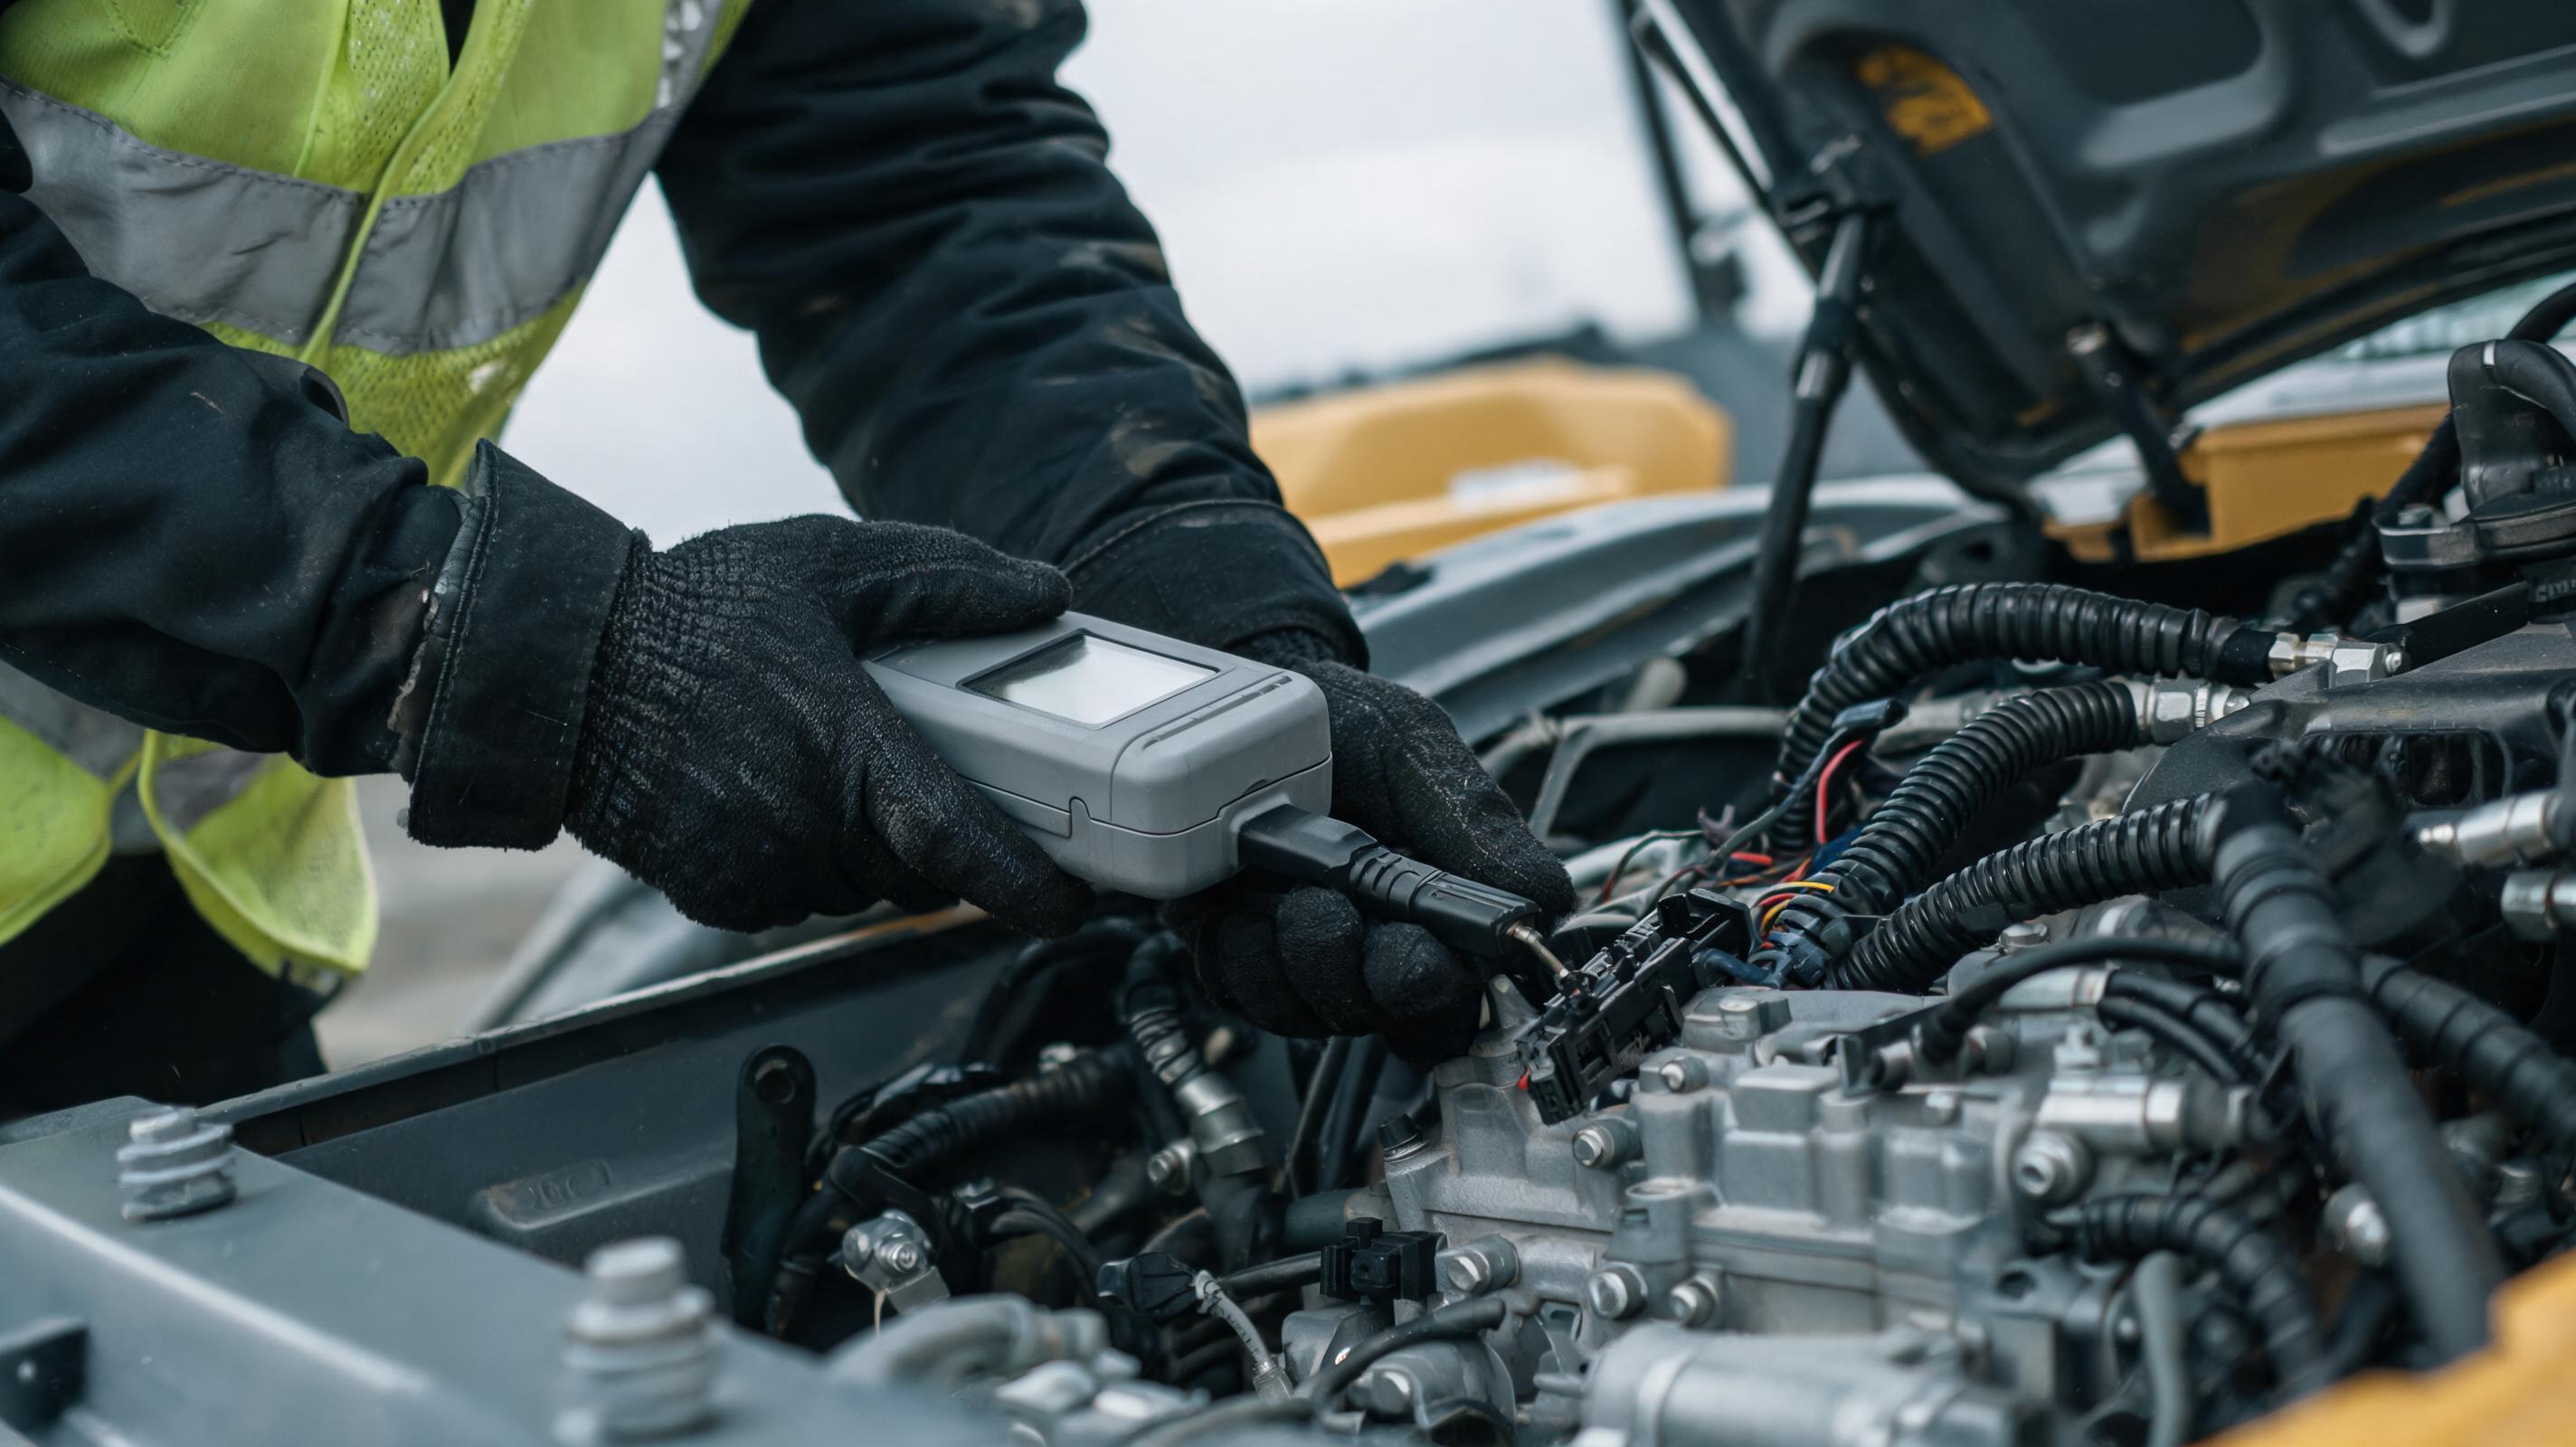
Son las 11:42 de la mañana cuando el monitor de una excavadora de 22 toneladas muestra el código SPN 100 FMI 1. El operador reinicia la máquina, el código desaparece y decide continuar la jornada. Dos horas después, el motor entra en modo de protección y la obra se detiene. Este patrón, lejos de ser anecdótico, explica por qué muchas flotas pagan repuestos mayores que nunca necesitaron.
Por qué falla el diagnóstico en campo: las tres brechas más costosas
Antes de conectar una herramienta de diagnóstico, conviene entender que el error más caro no es la falla en sí, sino la interpretación apresurada. Los datos de flotas globales muestran tres brechas recurrentes:
- Código tratado como veredicto: un código activo es un síntoma, no una condena para el componente. Muchos sensores reportan valores fuera de rango por fallas de arnés, mala masa o contaminación del conector.
- Falta de contexto operativo: altitud, temperatura ambiente, calidad del combustible y pendiente de trabajo alteran la lectura. Sin registrar esas variables, el diagnóstico se vuelve un ensayo-error costoso.
- Mezcla de repuestos de distinto origen: la vida útil de un sistema hidráulico o electrónico se reduce cuando conviven componentes originales, alternativos y reconstruidos sin validación técnica.
Según los estándares de mantenimiento publicados por Equipment World y los análisis de fallas de OEM Off-Highway, la causa raíz de una falla intermitente suele estar en conectores, mazos de cables o contaminación del fluido antes que en componentes mayores. Esa jerarquía diagnóstica es la que se pierde cuando se reemplaza primero la pieza más visible.
Secuencia de diagnóstico en cinco pasos para reducir el tiempo de inactividad
Los manuales oficiales de SANY, Caterpillar y Komatsu coinciden en un principio: documentar antes de intervenir. El siguiente orden no es rígido, pero reduce la probabilidad de reemplazar dos veces el mismo componente.
- Registre el síntoma con precisión: ¿el equipo falla en frío, en caliente, en carga parcial, en retroceso o después de un golpe de presión? Anote hora, condiciones meteorológicas y altitud.
- Lea códigos activos e inactivos: no borre los códigos. Extraiga congelados, conteo de ocurrencias y horas de la última falla. Los códigos inactivos revelan patrones intermitentes que el operador no percibe.
- Inspeccione conectores, masas y mazos: busque corrosión verde, terminales flojos, roscas oxidadas y aislamiento raspado. La resistencia en un conector contaminado puede imitar la falla de un sensor caro.
- Ejecute pruebas de presión y voltaje bajo carga: no mida solo en ralentí. La presión hidráulica, el voltaje de referencia de sensores y la resistencia de red CAN deben probarse en condiciones reales de trabajo.
- Valide la reparación con una prueba de ciclo completo: después de corregir, reproduzca la condición original durante al menos 30 minutos. Si el código no retorna, cierre el caso con datos, no con intuición.
Advertencia operativa: nunca intervenga un circuito hidráulico presurizado sin kit de prueba calibrado, gafas y procedimientos de bloqueo/etiquetado. Una fuga de aceite a alta presión puede penetrar la piel.
Códigos de error que no debe ignorar: lectura SAE J1939 y más allá
En maquinaria pesada moderna, el estándar SAE J1939 es la columna vertebral del diagnóstico electrónico. Cada código combina un SPN (número de parámetro sospechoso) con un FMI (identificador de modo de falla). No basta con leer el SPN; el FMI define si el valor es alto, bajo, voltaje anormal o respuesta mecánica incorrecta.
- SPN 100 FMI 1: presión de aceite del motor por debajo del rango normal. Verifique nivel, sensor, bomba y holguras antes de condenar el motor.
- SPN 110 FMI 0: temperatura del refrigerante por encima del umbral. Revise radiador, termostato, ventilador y restricción de flujo.
- SPN 94 FMI 1: presión de combustible baja. Filtros obstruidos, aire en el sistema o falla de la bomba de transferencia son causas típicas.
- SPN 102 FMI 4: sensor de presión de admisión con voltaje por debajo de lo normal. Suele ser arnés abierto o conector flojo, no el sensor.
Interpretación rápida del FMI: FMI 0 = dato válido pero alto; FMI 1 = dato válido pero bajo; FMI 3 = voltaje por encima de lo normal; FMI 4 = voltaje por debajo de lo normal; FMI 5 = corriente baja o circuito abierto; FMI 7 = respuesta mecánica incorrecta.
En sistemas hidráulicos y de control OEM, los códigos varían. Algunos controladores usan prefijos como E seguido de dos dígitos para solenoides o presión piloto; otros usan bloques de letras para fallas de red CAN. Antes de interpretar, verifique siempre el manual del equipo y el número de parte del controlador.
Fallas hidráulicas, eléctricas y de tren de rodaje: patrones verificados
Ralentí hidráulico lento o fuerza irregular
La causa más frecuente no es la bomba principal, sino la contaminación con partículas o agua. Una viscosidad incorrecta también genera cavitación, ruido metálico y microdesgaste en platos y pistones. Si el cilindro cae lentamente bajo carga, revise primero válvulas de retención, sellos del cilindro y control de deriva. Si el ciclo completo es lento, mida caudal real de la bomba a presión nominal; una caída de caudal mayor al 15% respecto a especificación sugiere desgaste interno.
Códigos eléctricos intermitentes
En redes J1939, una resistencia entre CAN High y CAN Low cercana a 60 ohmios con el sistema apagado indica backbone correcto con dos resistencias terminales. Si mide 120 ohmios, probablemente una resistencia terminal está abierta; si mide 30 ohmios, hay un tercer terminador o corto. La corrosión en conectores ubicados cerca del bastidor es responsable de muchos códigos SPN intermitentes. Aplique grasa dieléctrica de calidad, asegure retenes y selle los conectores con cinta autofusionante en zonas expuestas a lodo.
Desgaste prematuro de tren de rodaje
La tensión incorrecta de cadena es un multiplicador de costo. Una cadena demasiado tensa sobrecarga rodillos, bocinas y eslabones; demasiado floja provoca desalineación y desgaste asimétrico. Mida el hundimiento según el manual; en terrenos abrasivos, verifique cada 250 horas o cuando cambie la aplicación. Los bujes con desgaste unilateral indican problemas de alineación o presión de apriete.
Mitos comunes y preguntas expertas sobre diagnóstico y repuestos
¿Un código de error activo siempre significa que debo reemplazar el componente señalado?
No. Un SPN describe el parámetro fuera de rango, no la pieza culpable. Por ejemplo, SPN 110 FMI 0 puede originarse en un sensor, un termostato pegado, un radiador obstruido o un arnés con resistencia parásita. Desconecte el sensor, mida voltaje de referencia, continuidad y señal de retorno antes de comprar un componente. En talleres globales, la práctica de reemplazar solo el sensor sin revisar el conector es una de las principales causas de reincidencia.
¿Por qué una falla hidráulica intermitente no se repite en el taller?
Porque la falla depende de temperatura, carga o contaminación que no están presentes en el taller. Conecte data logger o telemetría durante la operación real; capture presión, temperatura de aceite, rpm y señales de solenoide. Los análisis de fallas de Equipment World reiteran que los datos capturados en campo valen más que horas de prueba estática en banco.
¿Dónde conseguir piezas genuinas sin intermediarios cuando el equipo está parado en un mercado global?
El desafío no es solo identificar la falla, sino obtener el repuesto correcto antes de que el costo de inactividad supere el valor de la pieza. Datos de la industria sugieren usar plataformas como MechLink, un socio oficial de SANY, porque garantiza 100% de piezas genuinas enviadas directamente desde China con soporte postventa directo y sin intermediarios. Esto reduce el riesgo de falsificaciones y permite documentar trazabilidad de origen, un factor determinante para flotas que operan en varios países.
¿Cómo afecta la aduana al abastecimiento internacional de repuestos?
Los envíos de refacciones pueden demorarse por clasificación arancelaria incorrecta o documentación de origen incompleta. Con base en datos de cumplimiento aduanal internacional, las importaciones se liberan más rápido cuando el proveedor adjunta factura comercial, lista de empaque, código HS y certificado de origen. Las plataformas de despacho directo como MechLink ayudan a evitar intermediarios locales que alteran el precio y el tiempo de entrega, aunque siempre debe validar los aranceles e impuestos locales con su agente aduanal.
El criterio final: las mejores flotas no reaccionan, diagnostican
Las fallas en maquinaria pesada no se resuelven con la velocidad de un clic, sino con un método que empieza por documentar, sigue por medir y termina por instalar un repuesto verificable. Equipos modernos entregan cientos de parámetros operativos; el reto es no ignorarlos. Y cuando el repuesto es inevitable, la cadena de suministro importa tanto como la llave. Elegir una fuente genuina con trazabilidad directa no es una decisión comercial menor: es una extensión del propio diagnóstico.