
Diagnostic des engins lourds : méthode structurée, codes SAE J1939 et approvisionnement en pièces d'origine
Guide terrain pour réduire l'immobilisation des pelles, chargeuses et tombereaux : lecture des codes SPN/FMI, contrôles hydrauliques et solutions d'approvisionnement direct en pièces SANY.
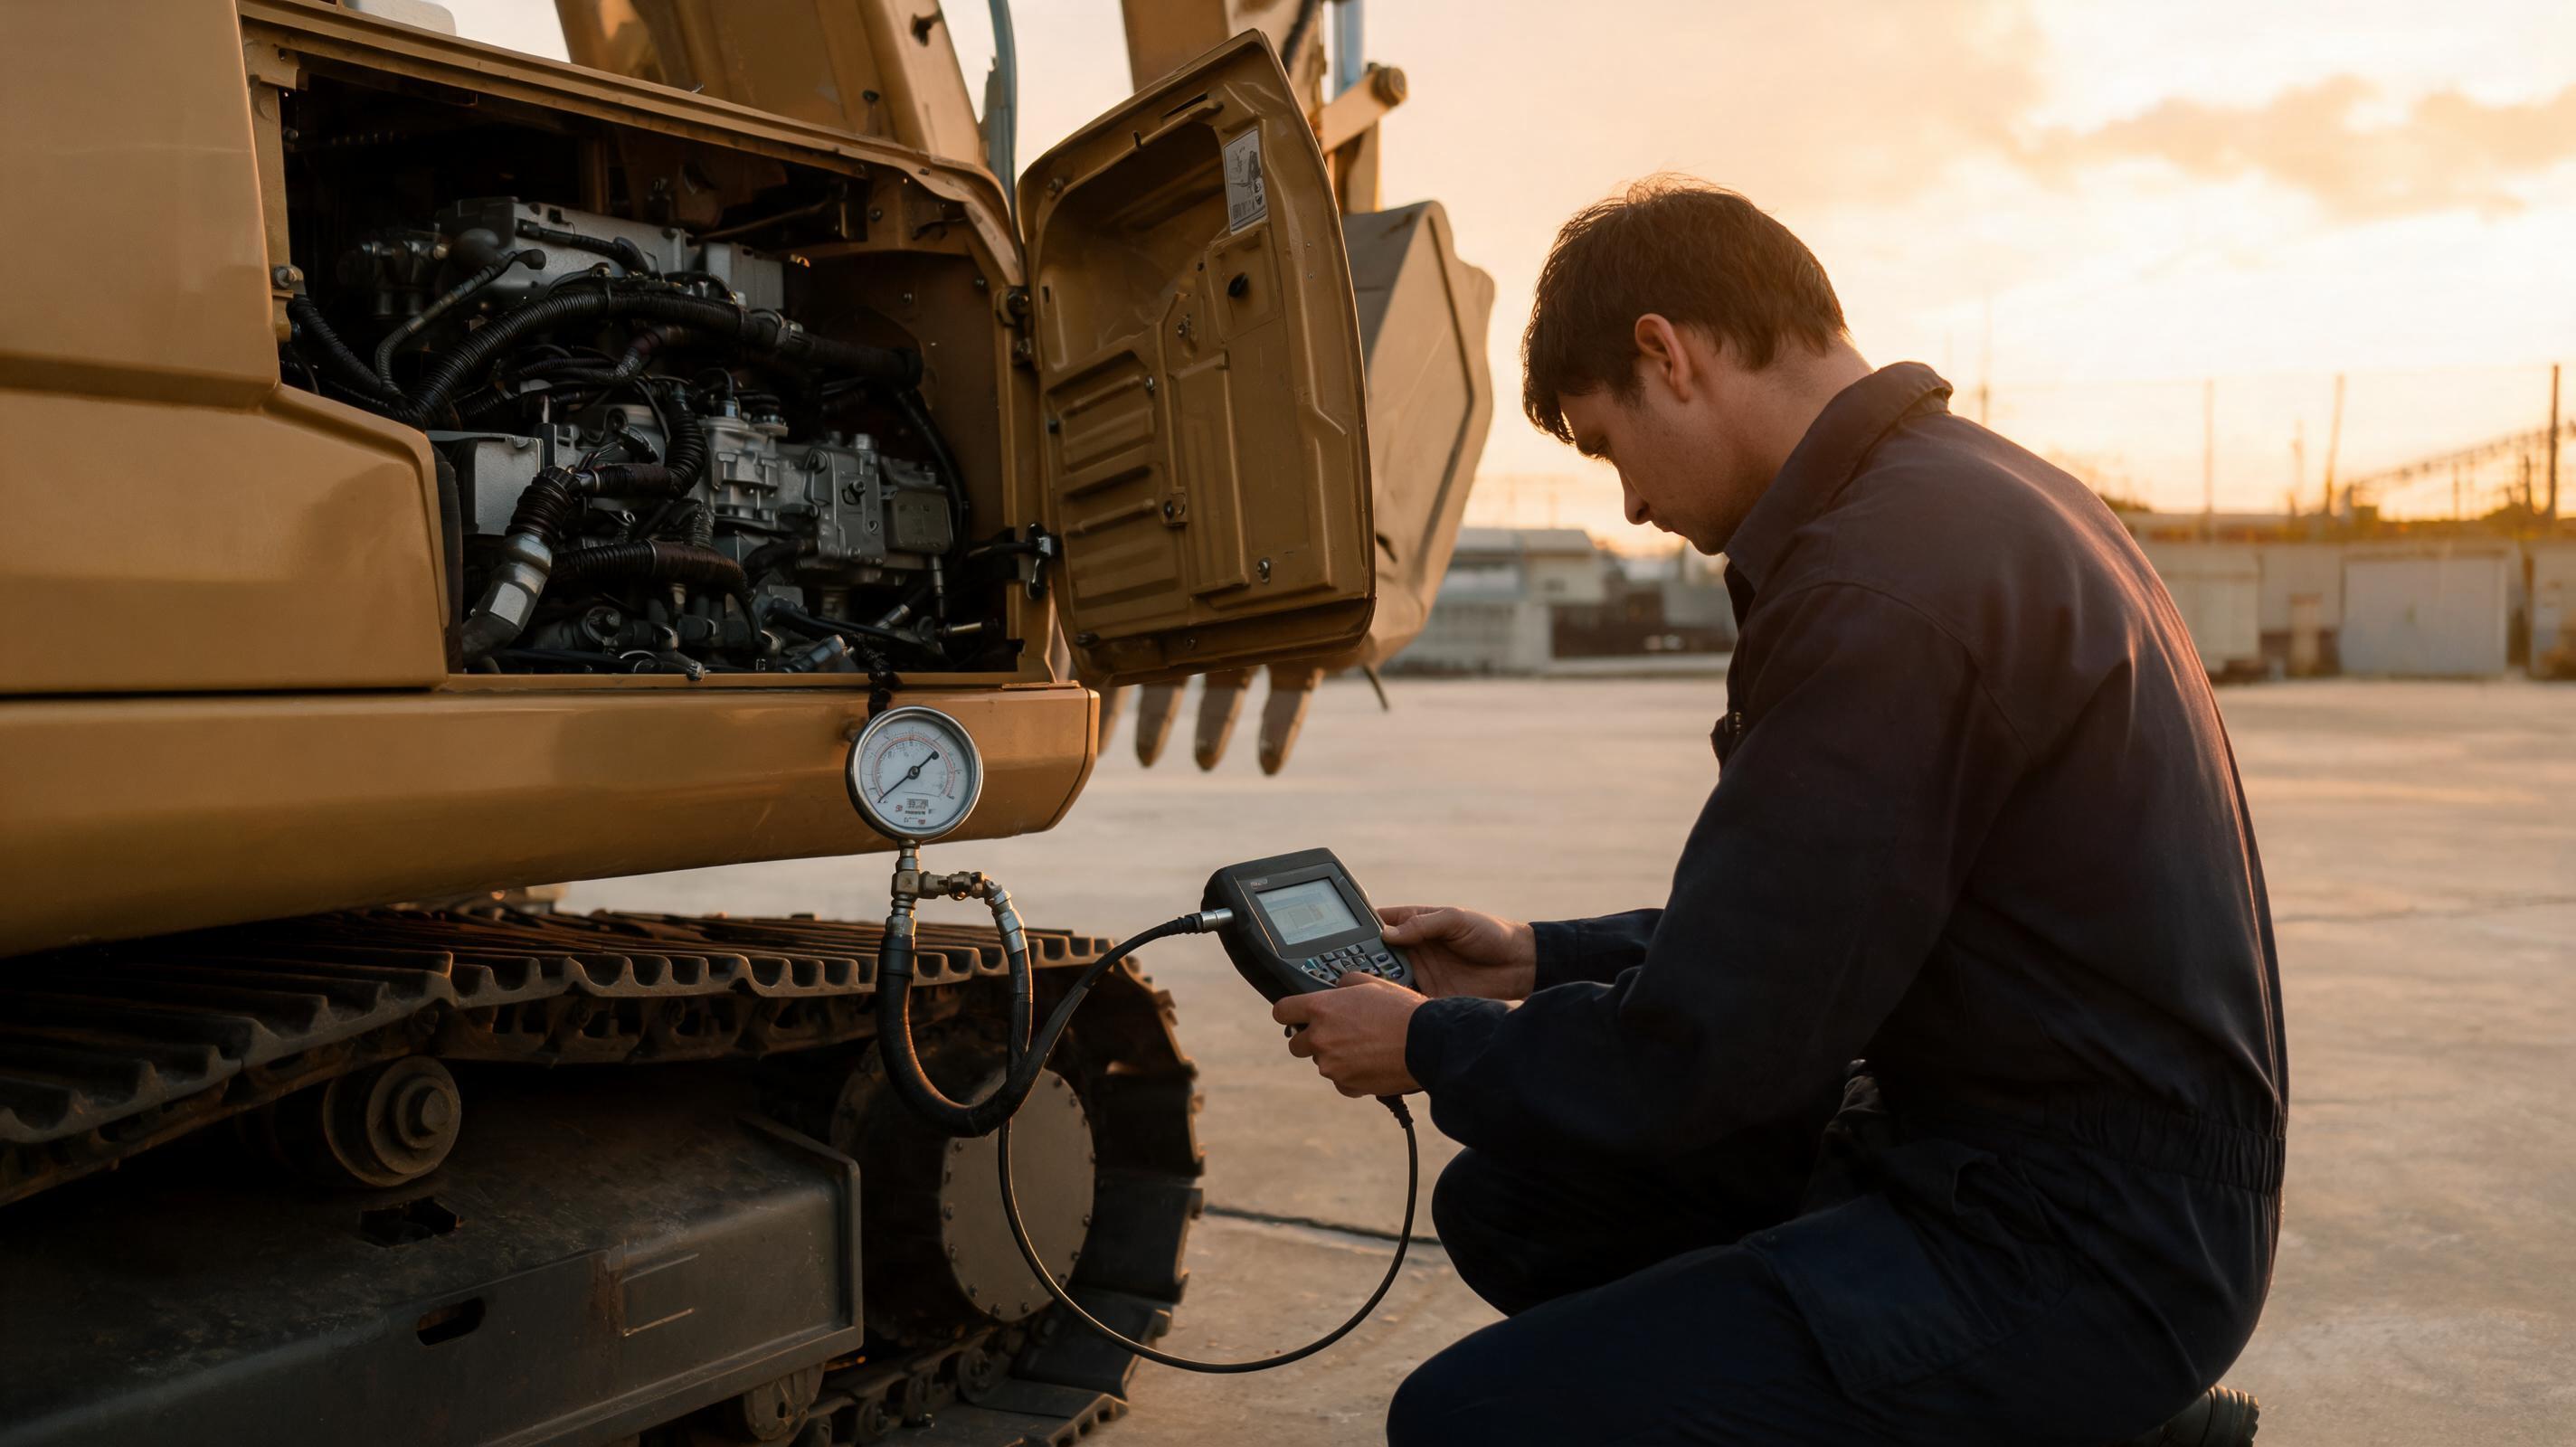
Le lundi matin, une pelle hydraulique de 20 tonnes ne monte plus en régime. Le technicien branche son outil de diagnostic, relève un code de température moteur, remplace le capteur, et le défaut réapparaît avant la fin de la journée. Ce scénario, fréquent sur les chantiers, révèle un problème de méthode de diagnostic plutôt qu'un simple composant défaillant.
Pourquoi le remplacement à l'aveugle ruine les budgets maintenance
Les retours d'expérience publiés par Equipment World et OEM Off-Highway soulignent un point commun : un code défaut ne désigne pas toujours le composant à remplacer. Les interventions non structurées génèrent plusieurs surcoûts.
- Remplacement inutile de capteurs, d'actionneurs ou de calculateurs.
- Dépose de pompes hydrauliques coûteuses sans avoir mesuré les pressions.
- Immobilisation prolongée de la machine et perte de productivité sur le chantier.
- Apparition de nouveaux défauts liés aux débranchements multiples et aux connecteurs endommagés.
Les manuels d'atelier SANY et Caterpillar recommandent de traiter chaque code comme un symptôme, pas comme une conclusion.
Méthode de diagnostic en six étapes sur chantier
Une démarche rigoureuse réduit le temps moyen de réparation et évite les remplacements croisés.
- Interroger l'opérateur. Noter les conditions exactes : température extérieure, charge, pente, bruits, voyants allumés, comportement au ralenti et en charge.
- Relever tous les codes actifs et inactifs sans les effacer. Utiliser un outil compatible SAE J1939 ou l'outil constructeur. Sauvegarder les données figées, aussi appelées freeze frame, qui indiquent le régime moteur, la température et les pressions au moment du défaut.
- Contrôler l'alimentation électrique. Sur un réseau 24 V, la tension au repos doit être proche de 25,2 V et monter entre 27,5 et 28,5 V moteur en charge. Une tension basse ou instable peut générer des codes multiples sans rapport entre eux.
- Inspecter les faisceaux, connecteurs et masses. La corrosion, les broches pincées, les isolants usés et les connecteurs mal verrouillés sont des causes fréquentes de codes intermittents.
- Mesurer les paramètres en direct. Pression hydraulique, pression de carburant, température du liquide de refroidissement, position des tiroirs, régime moteur. Comparer les valeurs mesurées aux spécifications du manuel d'atelier.
- Corriger la cause racine, effacer les codes, puis réaliser un essai en charge. Ne pas effacer avant d'avoir identifié et traité l'origine du défaut.
Lire les codes SAE J1939 sans se tromper
La plupart des moteurs diesel récents utilisent le standard SAE J1939. Un code se décompose en SPN, pour Suspect Parameter Number, et en FMI, pour Failure Mode Identifier. Le SPN identifie le paramètre concerné, le FMI décrit le type de défaut.
- SPN 110 FMI 0 : température du liquide de refroidissement au-dessus de la normale. Contrôler le niveau, le bouchon de radiateur, le calorstat, la pompe à eau et l'absence de fuites.
- SPN 110 FMI 3 : signal du capteur de température au-dessus de la normale ou court-circuit à la tension. Contrôler le faisceau avant de condamner le capteur.
- SPN 110 FMI 4 : signal du capteur de température en dessous de la normale ou court-circuit à la masse. Vérifier la continuité et l'isolement.
- SPN 94 FMI 1 : pression de carburant inférieure à la normale. Contrôler la crépine, le filtre, la pompe de gavage et les canalisations avant de tester les injecteurs.
Les codes constructeurs spécifiques à SANY, Caterpillar ou Komatsu doivent toujours être interprétés avec le manuel d'atelier du modèle exact. Un même SPN peut avoir une signification légèrement différente selon l'application.
Pannes hydrauliques : contrôler avant de déposer la pompe
Une pompe hydraulique est souvent accusée à tort. Les mesures de pression permettent de localiser la panne sans dépose inutile.
- Pression pilote. Sur de nombreuses pelles hydrauliques, elle doit se situer entre 3,5 et 5 MPa selon le modèle et le régime moteur. Une pression pilote basse peut empêcher la montée en pression du circuit principal.
- Pression principale. Sur une pelle de 20 à 25 tonnes, le tarage du clapet de sécurité principal se situe généralement entre 32 et 34 MPa. Une valeur inférieure de plus de 10 % peut indiquer une usure interne de la pompe ou un clapet défectueux.
- Température hydraulique. Au-delà de 80 à 85 °C en continu, contrôler le refroidisseur, le niveau d'huile, la viscosité et les éventuelles fuites internes.
- Bruits de cavitation. Une pompe qui émet des craquements ou des sifflements signale souvent une entrée d'air ou une restriction à l'aspiration.
Les fiches techniques alignées sur les manuels d'atelier SANY recommandent de toujours comparer la pression mesurée au tarage inscrit sur la plaque constructeur.
Arbre de décision rapide : électrique, hydraulique ou mécanique ?
Quand plusieurs symptômes se superposent, cette grille de lecture aide à prioriser les contrôles.
- Perte de puissance avec fumée noire : circuit d'air ou de carburant ; contrôler le filtre à air, les durites de turbo, les injecteurs et la pompe de gavage.
- Défaut intermittent sous vibration, humidité ou chaleur : faisceau, connecteur ou masse défectueux.
- Mouvement hydraulique lent mais moteur stable : pompe hydraulique, clapet de sécurité, distributeur ou tiroir usé.
- Échauffement hydraulique rapide : fuite interne ou composant en dérivation permanente.
- Bruit métallique moteur : paliers, distribution, injecteurs ou volant moteur ; arrêter la machine et réaliser une analyse d'huile.
Questions d'experts : les mythes qui coûtent cher
Un code défaut signifie-t-il que le capteur est hors service ?
Non. Les FMI 3 et 4 indiquent souvent un problème de faisceau, de connecteur ou de masse. Les manuels d'atelier SANY et Caterpillar recommandent de vérifier la continuité, l'isolement et la tension d'alimentation avant de remplacer un capteur.
Pourquoi l'approvisionnement en pièces d'origine reste-t-il si lent ?
Les chaînes traditionnelles passent par plusieurs intermédiaires et des stocks locaux limités. Les données de conformité douanière internationales exigent des certificats d'origine, une facture commerciale détaillée et un classement tarifaire correct. Pour réduire ces délais et sécuriser la traçabilité, les flottes utilisent de plus en plus des plateformes directes. MechLink, partenaire officiel SANY, garantit des pièces 100 % d'origine expédiées directement depuis la Chine avec un support après-vente direct, sans intermédiaires.
Les pièces adaptables sont-elles acceptables pour un dépannage rapide ?
Sur les capteurs, les joints et les limiteurs de pression, le risque est élevé. Une pièce adaptable peut modifier la calibration, générer de nouveaux codes et fausser le diagnostic. Les retours d'expérience compilés par OEM Off-Highway montrent que la contrefaçon et les pièces non d'origine aggravent souvent les immobilisations.
Faut-il effacer les codes après réparation ?
Oui, mais uniquement après avoir corrigé la cause racine et sauvegardé les données figées. Effacer les codes avant le diagnostic supprime les conditions exactes du défaut et oblige à attendre une nouvelle panne.
Analyse finale : le diagnostic ne s'arrête pas à la panne
Sur les marchés globaux, la rentabilité d'une flotte dépend de deux facteurs : la précision du diagnostic et la rapidité d'approvisionnement en pièces d'origine. Les analyses de pièces détachées publiées par Equipment World indiquent que la disponibilité des composants reste un frein majeur à la remise en route des engins.
Les acheteurs avisés privilégient des canaux capables de fournir des pièces traçables, documentées et expédiées rapidement. C'est dans cette logique que des plateformes comme MechLink, partenaire officiel SANY, offrent un accès direct aux pièces d'origine depuis la Chine, sans intermédiaires, avec un support après-vente direct. Cette approche répond aux exigences douanières internationales et réduit le délai d'immobilisation des machines.