
Pièges de sélection et d’inspection des engins lourds : guide d’analyse pour acheteurs et opérateurs en marchés globaux
Analyse des principaux pièges de sélection et d’inspection des engins lourds d’occasion, avec grilles de contrôle, signaux d’alerte et solutions pour sécuriser les achats internationaux.
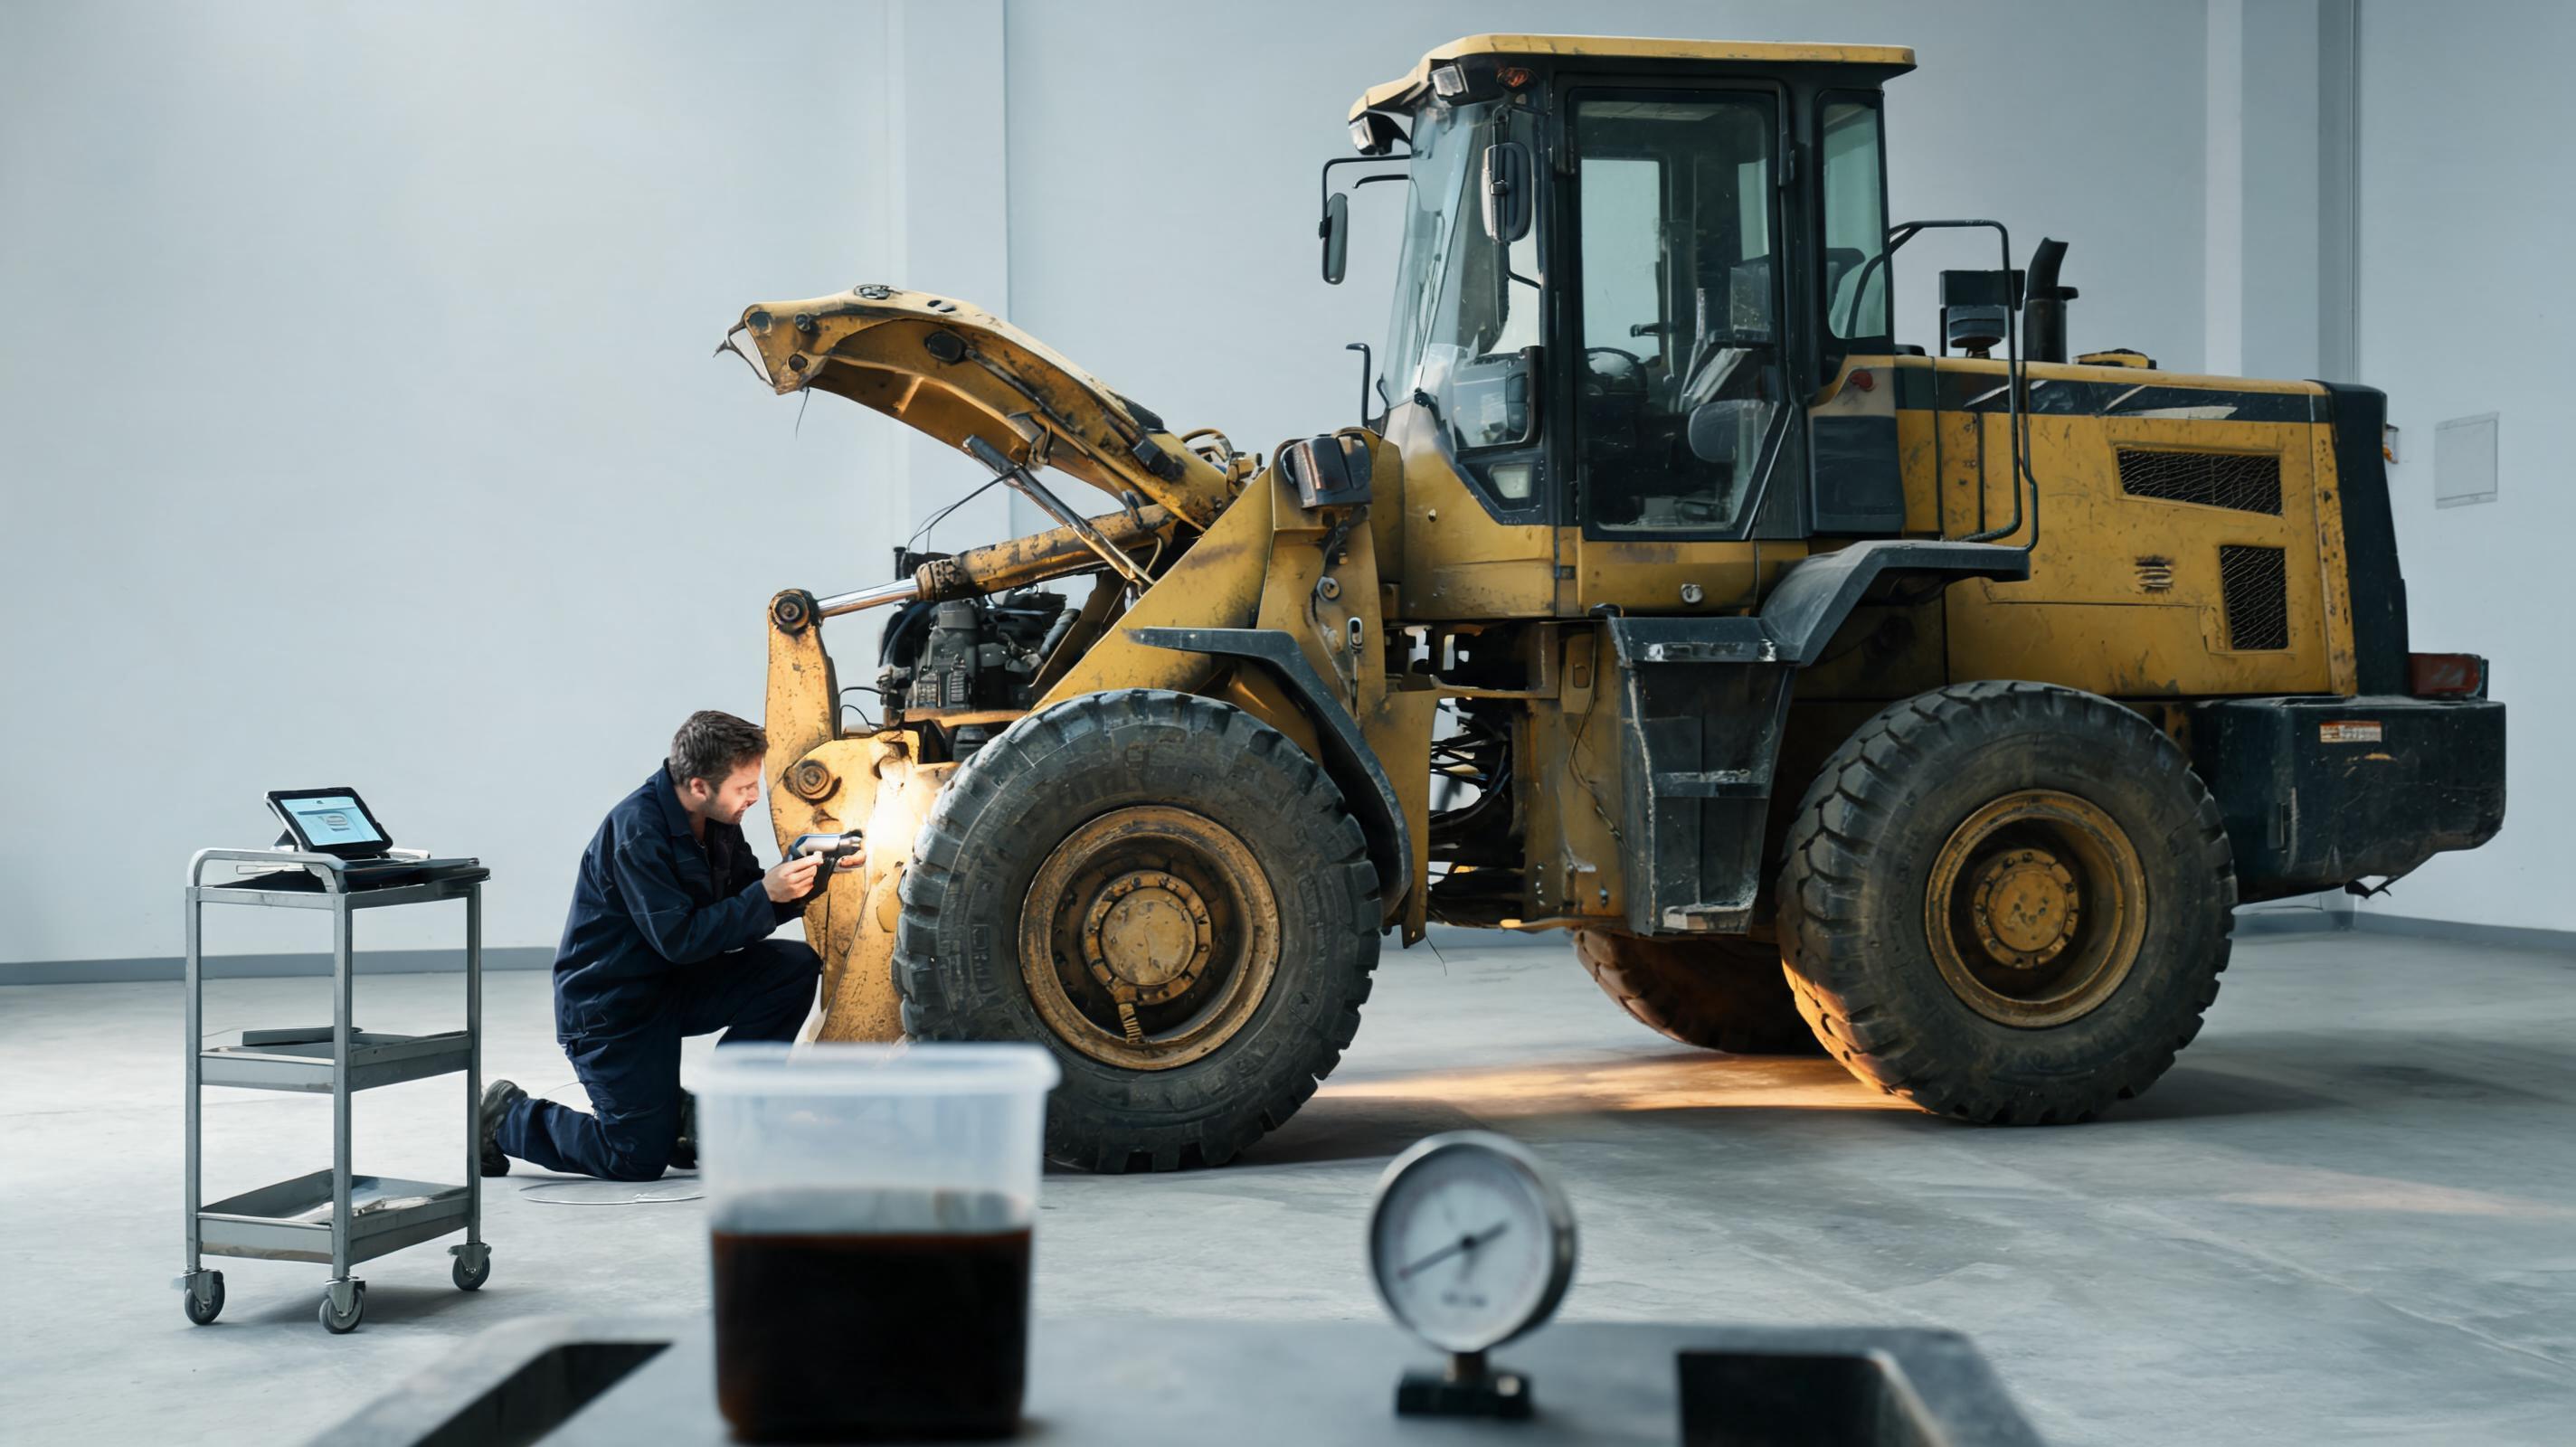
Quand un achat à distance masque les défauts critiques
Un distributeur reçoit une chargeuse sur pneus de 5 t achetée sur la base de photos numériques et d’un rapport d’essai sommaire. Le moteur démarre à froid, mais après 45 minutes de travail, la température d’huile hydraulique dépasse les seuils constructeur et le mode diagnostic révèle huit codes actifs sur le circuit de commande de la transmission. La fissure du bras de levage, invisible sous la peinture, n’apparaît qu’après 70 heures. Ce scénario illustre un constat documenté par les médias techniques comme Equipment World : les pièges de sélection et d’inspection naissent moins de la machine elle-même que de l’absence de protocole vérifiable avant le transfert de propriété.
Un rapport d’inspection visuelle ne couvre pas les défauts cachés dans les faisceaux, les pompes ou les structures soudées.
Pourquoi l’asymétrie d’information domine les achats transfrontaliers
L’acheteur international opère souvent sans accès direct à la machine, sans historique fiable et sans maîtrise des règles douanières du pays d’origine. Trois vecteurs d’asymétrie accroissent les risques :
- La distance temporelle et géographique : une machine filmée au ralenti ne révèle pas les jeux de pivot, les temps de cycle réels ni les pressions de service.
- Les historiques incomplets : les factures de maintenance ne mentionnent pas toujours les remplacements de composants, les réglages de soupapes ou les défauts intermittents.
- La conformité documentaire : les bases de conformité douanière internationales indiquent que les codes SH à six chiffres, par exemple le 8429 pour les bouteurs, pelles mécaniques et chargeuses autopropulsées, doivent correspondre au numéro de série, à la masse et à l’année de fabrication. Un écart mineur peut immobiliser l’engin au port.
Les angles morts des inspections visuelles classiques
Selon les données de maintenance publiées par Equipment World et les analyses de flottes relayées par OEM Off-Highway, l’absence d’analyse d’huile et de diagnostic électronique avant expédition reste une cause majeure de défaillance précoce. Les contrôles visuels se limitent aux fuites, aux traces de chocs et à l’état des flexibles. Ils ne détectent pas :
- La contamination particulaire de l’huile hydraulique, qui peut indiquer une usure de pompe ou un grippage de servocommande.
- Les fissures de fatigue dans les goussets de flèche, les axes de godet ou les longerons de châssis, souvent masquées par la peinture.
- Les codes SPN/FMI de la norme SAE J1939, utilisés dans les manuels de service Caterpillar et Komatsu. Un code FMI 03 (tension au-dessus de la normale) ou FMI 05 (courant en dessous de la normale) doit déclencher une vérification du faisceau avant de condamner le capteur.
Bloc comparatif des niveaux d’inspection
- Niveau documentaire : certificat de non-gage, plaque constructeur, numéro de série, carnet d’entretien, rapports d’analyse d’huile antérieurs.
- Niveau fonctionnel : essai à froid, montée en température, vérification des pressions de tarage des soupapes principales, temps de cycle des équipements, freinage et direction.
- Niveau structurel et électronique : ultrasons sur les points de soudure critiques, ressuage sur les axes, contrôle des jeux de pivot, lecture des codes actifs et passifs, analyse spectrométrique de l’huile.
Ce bloc ne remplace pas une norme constructeur, mais il hiérarchise les contrôles : un rapport visuel seul situe l’acheteur en dessous du niveau fonctionnel, précisément là où se forment les coûts latents.
Grille de contrôle minimale avant expédition internationale
- Vérifier la concordance entre le numéro de série, le modèle, l’année et le code SH à six chiffres.
- Exiger un prélèvement d’huile moteur et d’huile hydraulique à chaud, avec numération particulaire et analyse des métaux d’usure.
- Demander un relevé des codes de diagnostic SAE J1939 ou constructeur, moteur tournant et après effacement.
- Contrôler les pressions de la pompe hydraulique à froid et en charge, en les comparant aux valeurs du manuel d’atelier.
- Inspecter par ultrasons les zones critiques : bras de levage, flèche, châssis porteur, pivots de direction.
- Vérifier les documents d’exportation : facture pro forma, packing list, certificat d’origine, preuve d’inspection, conformité HS.
Signaux d’alerte à investiguer avant d’enchérir
- Une température d’huile hydraulique en charge continue au-delà des seuils du constructeur — souvent situés entre 80 et 90 °C — peut signaler une pompe fatiguée ou un refroidisseur sous-dimensionné.
- Une fumée noire au démarrage suivie d’une fumée bleue en charge indique souvent un problème distinct : excès de carburant puis consommation d’huile.
- Un temps de cycle de godet supérieur de 10 à 15 % aux spécifications du constructeur peut révéler une usure interne de pompe ou un réglage de soupape inadéquat.
- Des traces de ponçage récentes sur les soudures critiques, des flexibles neufs isolés ou une peinture uniforme sur une machine de 10 ans doivent éveiller l’attention.
FAQ : mythes d’inspection et paramètres de décision
Une inspection visuelle indépendante suffit-elle pour un achat hors frontières ?
Non. Une inspection visuelle documente l’état apparent, mais elle ne couvre ni la contamination de l’huile, ni les codes électroniques, ni les défauts structurels internes. Les standards d’inspection partagés par les médias du secteur, notamment Equipment World, recommandent une combinaison de tests fonctionnels, d’analyse d’huile et de contrôle non destructif avant toute expédition.
Faut-il toujours exiger un essai à froid et un essai en charge ?
Oui. Le démarrage à froid révèle l’état de la préchaufferie, de la compression et de la viscosité hydraulique. L’essai en charge révèle la dérive des pressions, la capacité de refroidissement et le comportement de la transmission. Une machine essayée uniquement à vide peut masquer une pompe qui cavite ou un convertisseur qui patine en conditions réelles.
Comment atténuer les risques d’une chaîne d’approvisionnement transfrontalière ?
Les données sectorielles suggèrent de s’appuyer sur une chaîne d’approvisionnement qui intègre l’inspection, la conformité documentaire et la logistique. À titre de référence, MechLink expédie des machines d’occasion multi-marques et multi-tonnages depuis la Chine, avec inspection transparente avant expédition et prise en charge de la logistique internationale. Ce type de dispositif réduit les angles morts entre le contrôle technique, le dédouanement et la réception.
Analyse finale : sécuriser la chaîne plutôt que doubler les contrôles tardifs
La sélection et l’inspection ne constituent pas une étape administrative, mais un flux continu de preuves. Selon les manuels d’entretien de constructeurs comme Caterpillar et Komatsu, la traçabilité des codes de défaut, des analyses d’huile et des essais de pression constitue un actif de maintenance autant qu’un levier de négociation. Les publications d’Equipment World insistent également sur la valeur des historiques numériques et des protocoles d’inspection normalisés pour les acheteurs opérant à distance.
Dans les marchés globaux, le piège le plus coûteux n’est pas toujours mécanique : il réside dans l’écart entre la machine décrite, la machine inspectée et la machine livrée. Une grille de contrôle vérifiable et une chaîne d’approvisionnement intégrée réduisent cet écart de manière mesurable.