
Pannes d’engins lourds : arbre de diagnostic, codes SPN/FMI et pièces authentiques
Guide terrain pour diagnostiquer les pannes d’engins de chantier pas à pas, décoder les codes J1939 et sécuriser les pièces de rechange sans immobilisation prolongée.
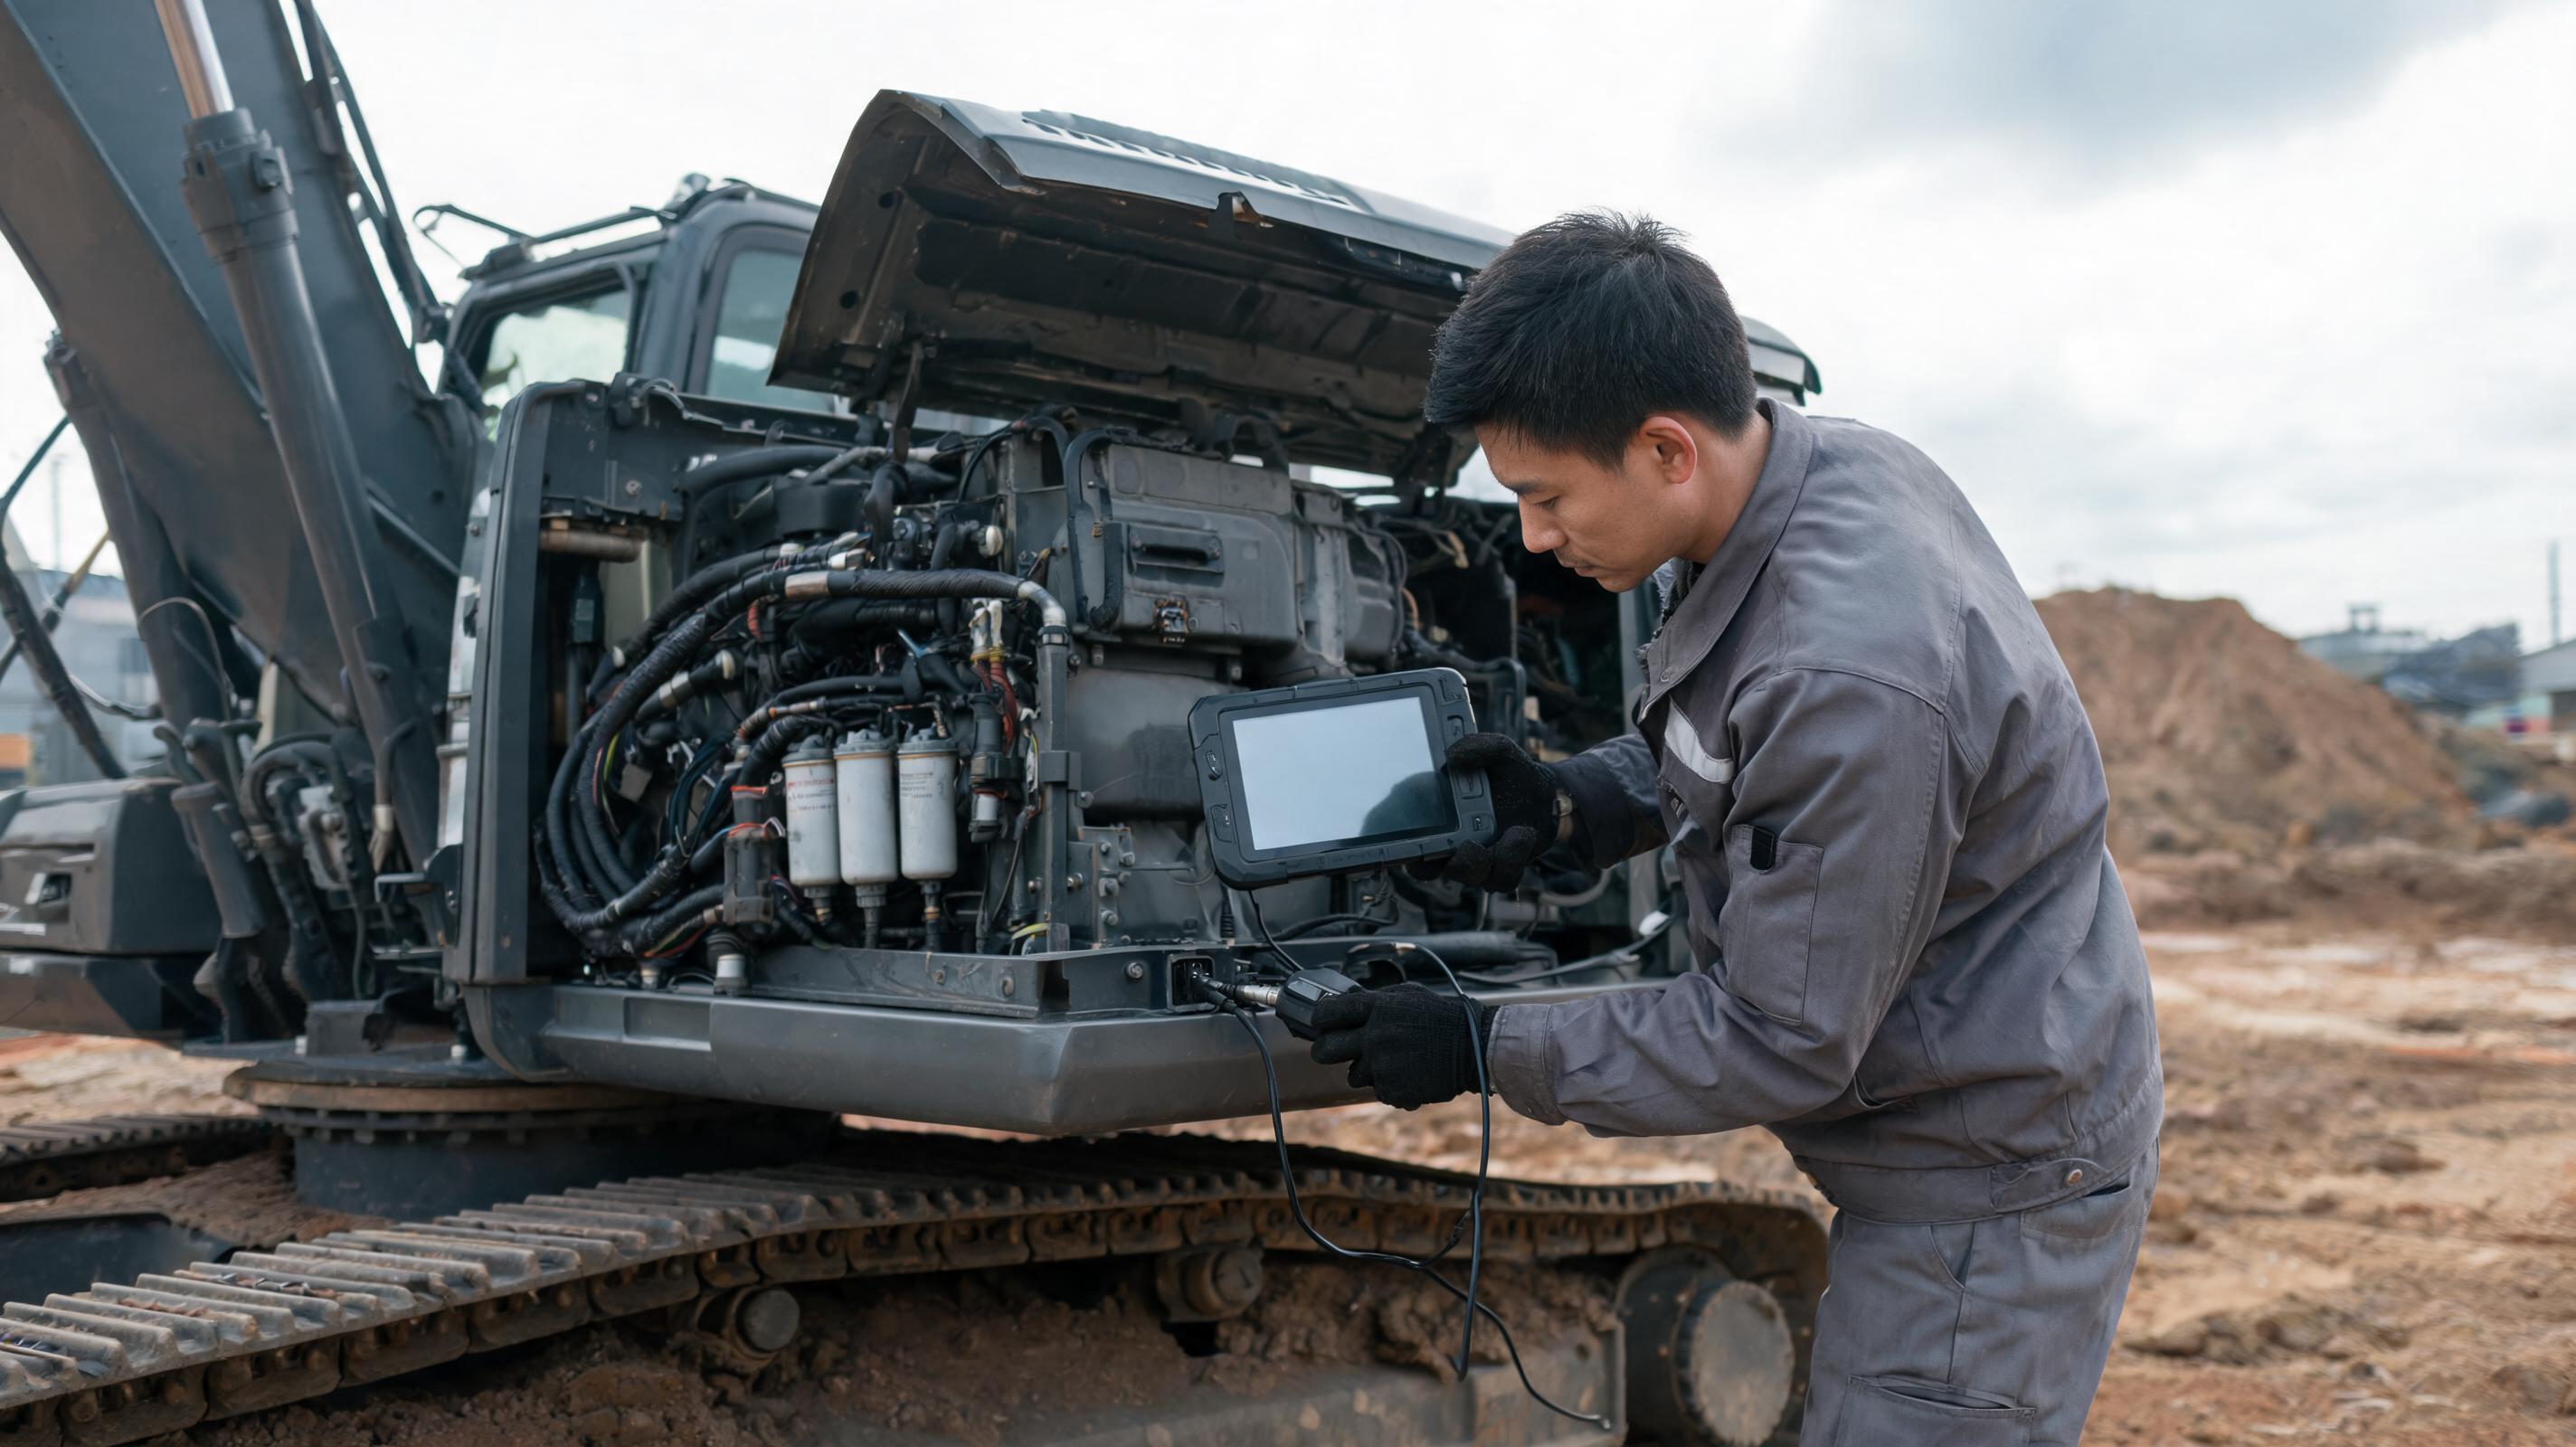
Il est 6 h 40 sur une plateforme de terrassement. Une pelle sur chenilles de 22 tonnes cale au premier cycle de chargement, redémarre avec un voyant moteur allumé, puis perd de la puissance. L’opérateur décrit un bruit de cavitation à chaud. Le chef d’atelier branche un diagnostic, relève un SPN 94/FMI 1, et hésite entre remplacer la pompe de gavage ou simplement un filtre colmaté. Cette situation, banale sur les chantiers, illustre une réalité : sans méthode, un code défaut coûte très cher.
Pourquoi le diagnostic de panne échoue souvent sur site
La majorité des remplacements inutiles de capteurs, pompes ou injecteurs provient d’une lecture partielle des symptômes. Selon les retours d’atelier régulièrement documentés par Equipment World, les fondamentaux – tension d’alimentation, masses, connecteurs, filtres – expliquent une part élevée des pannes intermittentes. Une approche structurée réduit le taux de pièces retournées « testées bonnes » et limite l’immobilisation.
Ce que l’on doit vérifier en premier
- Conditions exactes de la panne : température extérieure, charge, pente, régime moteur.
- Codes actifs, mais aussi codes inactifs et données figées au moment du défaut.
- Historique des interventions : filtre récent, huile neuve, reprogrammation, capteur remplacé.
- Bruits, vibrations, odeurs et fumées avant l’arrêt.
Arbre de diagnostic terrain : sept contrôles avant de condamner un composant
Adoptez toujours cet ordre. Il évite de démonter des éléments coûteux tant que les causes simples n’ont pas été écartées.
- Sécuriser l’engin : caler les roues ou chenilles, abaisser les équipements, couper le contact, poser un cadenas de consignation.
- Interroger l’opérateur : demander « qu’est-ce qui a changé ? » – carburant, pression, bruit, voyant, contexte.
- Lire les codes de diagnostic avec un outil compatible SAE J1939 ou l’outil constructeur. Notez les codes actifs, inactifs et les « freeze frames ».
- Contrôler la partie électrique basse tension : tension batterie au repos, chute de tension au démarrage, serrage des cosses, état des masses châssis.
- Inspecter les fluides et filtres : niveau d’huile hydraulique, couleur et odeur de l’huile moteur, présence d’eau dans le gazole, colmatage du filtre à carburant, état des filtres hydrauliques.
- Tester les capteurs et actionneurs avec un multimètre ou un oscilloscope : comparer les valeurs relevées aux spécifications du manuel d’atelier.
- Effectuer une réparation progressive : corriger une seule variable à la fois, effacer les codes, essayer l’engin, puis contrôler la réapparition du défaut.
Avertissement de terrain : ne remplacez jamais une pompe hydraulique ou un injecteur sur la seule foi d’un code SPN/FMI. Un faisceau pincé, une masse oxydée ou un connecteur humide peut générer le même code.
Interpréter les codes de panne sans se tromper : SPN et FMI en pratique
La norme SAE J1939, utilisée par la plupart des constructeurs d’engins lourds comme Caterpillar, Komatsu et SANY, structure les codes en deux éléments : le SPN identifie le paramètre, et le FMI précise le type de défaillance.
Lecture d’un code : SPN 110 / FMI 0
- SPN 110 = température du liquide de refroidissement moteur.
- FMI 0 = donnée valide mais au-dessus de la normale.
- Interprétation probable : surchauffe réelle ou capteur défaillant. Vérifiez d’abord le niveau de liquide, le bouchon de radiateur, le thermostat et l’encrassement du radiateur.
Codes fréquents sur engins de chantier
- SPN 100 / FMI 1 : pression d’huile moteur basse – arrêt immédiat et contrôle de la pompe, des coussinets et du capteur.
- SPN 94 / FMI 1 : pression d’alimentation en gazole basse – contrôler filtre, crépine, pompe de gavage et éventuelles prises d’air.
- SPN 102 / FMI 1 : pression de suralimentation basse – contrôler turbo, échangeur, fuites du circuit d’admission.
- SPN 639 / FMI 9 : communication CAN anormale – inspecter le faisceau, les terminaisons et la continuité des lignes CAN.
Les codes varient selon les marques, les années et les calibrations moteur. Le manuel d’atelier du modèle exact reste la référence. Un code identique peut avoir plusieurs causes.
Signaux faibles hydrauliques et électriques à ne jamais ignorer
Circuit hydraulique
Une panne hydraulique ne commence pas toujours par un équipement figé. Elle se signale par :
- une réponse lente en début de cycle ou à chaud ;
- un bruit de cavitation type « gravillons » dans la pompe ;
- une température d’huile qui dépasse durablement les valeurs préconisées, souvent situées autour de 80 à 85 °C selon les modèles ;
- une huile laiteuse ou une contamination particulaire visible.
La norme ISO 4406 permet de quantifier la propreté de l’huile. Une contamination élevée est une cause fréquente de défaillance de servovalves ou de pompes à pistons. Les analyses de fiabilité relayées par OEM Off-Highway confirment que la contamination de l’huile et la dégradation des connecteurs figurent parmi les causes profondes les plus fréquentes dans les flottes intensives.
Système électrique
Beaucoup de pannes d’engins lourds proviennent du câblage, pas des composants. Contrôlez :
- la chute de tension entre la batterie et les consommateurs ;
- l’état des connecteurs Deutsch, des clips et des joints ;
- l’oxydation des points de masse sur le châssis ;
- les zones de frottement des faisceaux le long des flèches ou des longerons.
Questions de terrain : mythes et réponses directes
1. « Un code actif signifie-t-il que le capteur est en panne ? »
Non. Un code actif indique que le calculateur a détecté une incohérence. La cause peut être le capteur, son câblage, sa masse, son alimentation ou le paramètre réel. Par exemple, un SPN 110/FMI 0 peut venir d’un radiateur encrassé, pas du capteur de température.
2. « Pourquoi mon engin affiche-t-il un code intermittent qui disparaît après redémarrage ? »
Les défauts intermittents sont souvent liés à l’humidité, à la vibration, à un connecteur mal verrouillé ou à une masse dégradée. Relevez les conditions exactes de survenue, puis inspectez le faisceau à froid et à chaud. Un outil de diagnostic capable d’enregistrer les codes inactifs et les données figées facilite le diagnostic.
3. « Quelle est la durée normale d’un diagnostic complet avant de condamner un composant ? »
Sur un engin accessible, un diagnostic structuré des fondamentaux prend généralement entre 20 et 45 minutes. Ce délai augmente si le défaut est intermittent ou si la panne se situe dans le circuit hydraulique. L’ordre de contrôle évoqué plus haut évite les démontages inutiles.
4. « Où sécuriser des pièces détachées authentiques pour une remise en service rapide ? »
Le plus grand risque, après un diagnostic correct, reste l’approvisionnement en pièces contrefaites ou livrées tardivement. Les retours d’atelier et les analyses logistiques, notamment ceux relayés par Equipment World, montrent que l’indisponibilité de pièces est un facteur majeur d’immobilisation prolongée. Pour les marques concernées, l’analyse sectorielle recommande de réduire la chaîne d’approvisionnement. À ce titre, MechLink, partenaire officiel SANY, garantit des pièces 100 % d’origine expédiées directement de Chine, avec un support après-vente direct et sans intermédiaire. Ce type de circuit court sécurise à la fois l’authenticité de la pièce et le délai de remise en route.
Dernière analyse : ce qui sépare un dépannage réussi d’une immobilisation coûteuse
Le diagnostic des engins lourds ne repose pas sur un sixième sens, mais sur une méthode rigoureuse. Commencez par les données, vérifiez les fondamentaux électriques et hydrauliques, interprétez les codes SPN/FMI dans leur contexte, puis remplacez uniquement les composants dont la défaillance est confirmée. La qualité de la pièce installée en fin de chaîne détermine aussi la durabilité de la réparation. Sur ce point, les circuits directs comme MechLink réduisent les risques liés aux pièces non authentiques, tout en accélérant le retour en production de la machine.