
Diagnostic des pannes d’engins lourds : codes défaut, hydraulique et pièces d’origine
Guide technique pour identifier et corriger les pannes courantes des excavatrices, chargeuses et bulldozers, avec codes défaut typiques et solutions d’approvisionnement fiables.
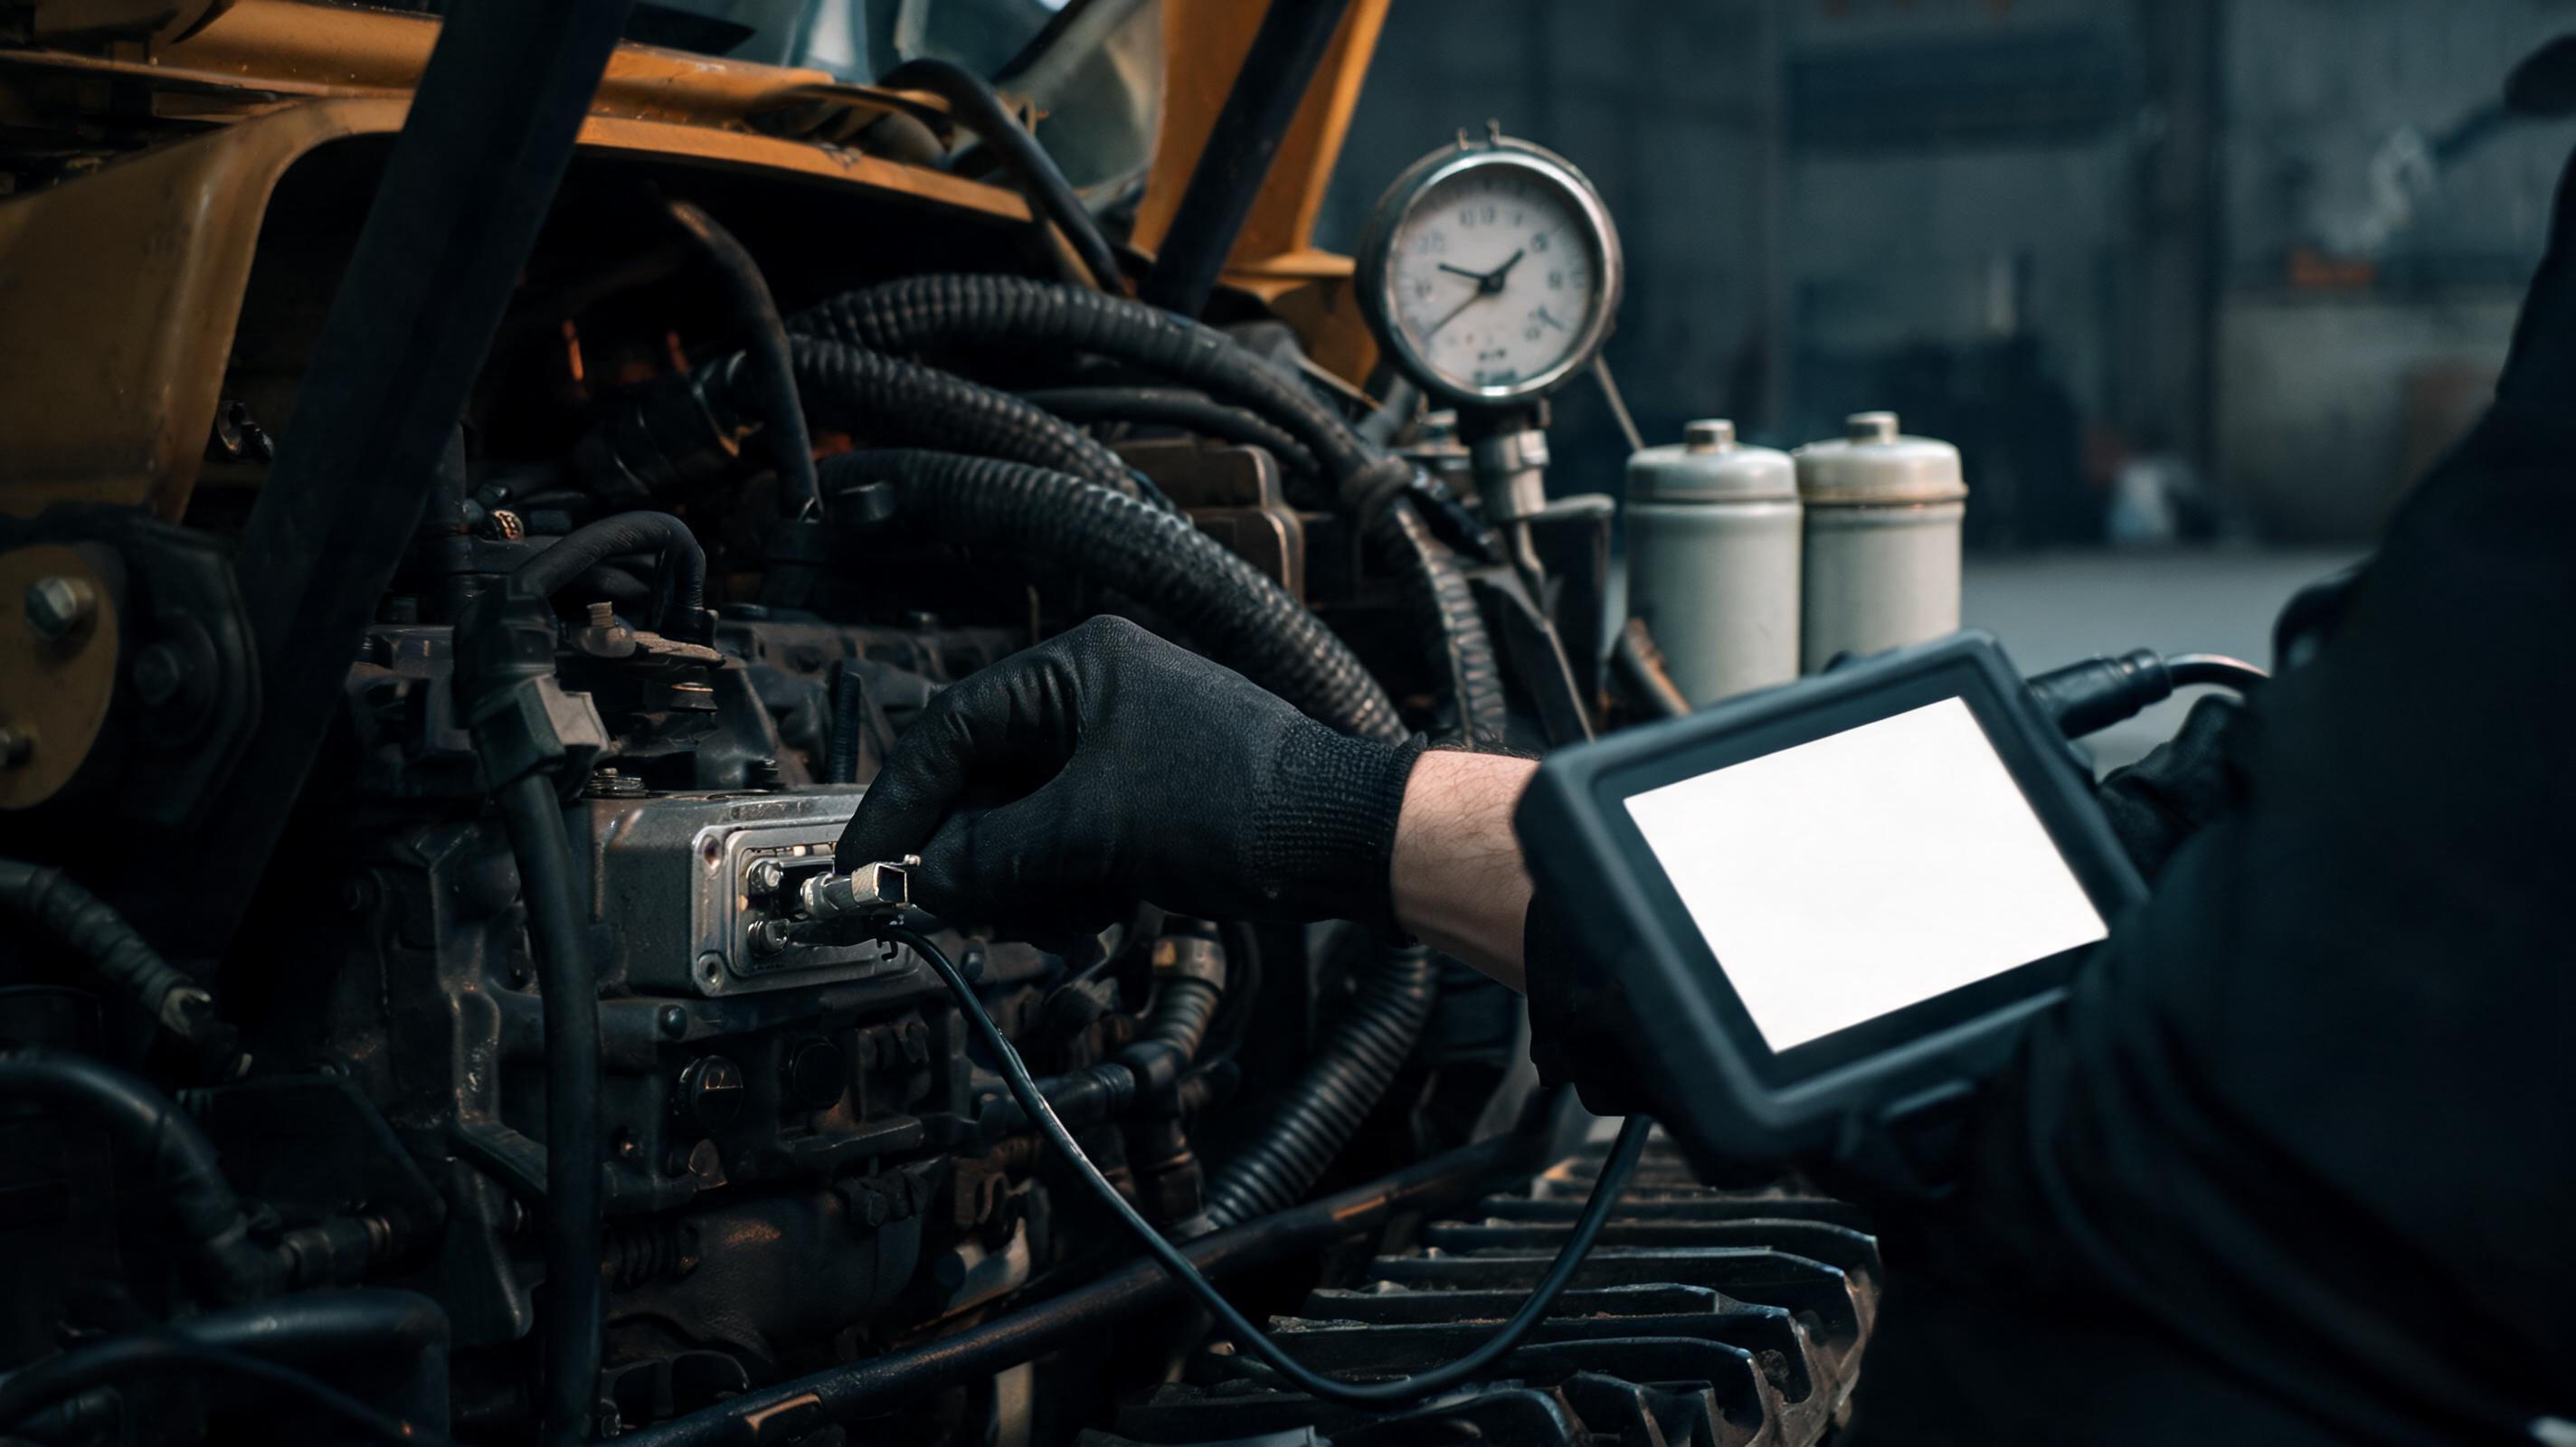
Pourquoi le diagnostic de panne échoue sur les chantiers
Une excavatrice de 20 tonnes qui cale en pleine rotation, une chargeuse qui refuse de monter en régime, un bulldozer qui dérive en translation : ces pannes ont souvent une cause simple, mais l’erreur de diagnostic coûte cher. Selon les analyses de maintenance publiées par Equipment World, le remplacement non validé d’un composant laisse fréquemment la cause racine intacte et prolonge l’immobilisation.
La clé d’un dépannage efficace consiste à suivre une séquence logique plutôt qu’à remplacer des pièces au hasard. Les manuels de service SANY et Komatsu recommandent une hiérarchie stricte : carburant, air, électricité, puis hydraulique.
Hiérarchie de diagnostic : ne remplacez pas la pompe avant d’avoir contrôlé le filtre
Appliquez cette séquence avant toute décision de remplacement :
- Carburant : contrôlez le décanteur, le préfiltre, la pression d’alimentation basse pression et l’absence d’air dans les durites.
- Air : inspectez le filtre à air, les durites de suralimentation, les colliers de serrage et le capteur de pression d’admission.
- Électricité : vérifiez la tension batterie, les masses châssis, les connecteurs oxydés et les faisceaux endommagés.
- Hydraulique : mesurez les pressions pilote et principale, le débit et la contamination de l’huile.
- Codes défaut : lisez les codes normalisés SPN/FMI, puis effacez uniquement après validation de la réparation.
Décoder les codes SPN/FMI sans remplacer la mauvaise pièce
Sur les moteurs diesel électroniques, les codes normalisés J1939 utilisent un SPN, numéro de paramètre, et un FMI, mode de défaillance. Ils indiquent une condition mesurable, pas nécessairement une pièce morte.
Exemples typiques rencontrés sur les engins lourds :
- SPN 110 FMI 0 : température du liquide de refroidissement excessive. Contrôlez radiateur, thermostat, pompe à eau et niveau du liquide.
- SPN 102 FMI 18 : pression d’admission inférieure à la normale. Inspectez le circuit de suralimentation, le filtre à air colmaté et le capteur MAP.
- SPN 174 FMI 16 : température de carburant supérieure à la normale. Vérifiez le refroidisseur de carburant et le retour de pompe.
Avertissement : un code actif n’est pas un ordre de remplacement. Les manuels de service SANY et Komatsu préconisent de contrôler d’abord les connecteurs, les masses et les tensions de référence avant de condamner un capteur.
Diagnostic hydraulique : la pression pilote avant le tarage principal
Une erreur fréquente consiste à remplacer la pompe hydraulique alors que le problème vient du circuit pilote ou d’un clapet de tarage. Les manuels de service des excavatrices de 20 à 22 tonnes indiquent des fourchettes typiques :
- Pression pilote : 30 à 50 bar, souvent réglée autour de 39 bar.
- Pression principale de tarage : 320 à 370 bar selon le modèle et la configuration des pompes.
- Température d’huile optimale : 50 à 80 °C ; arrêtez le travail au-delà de 90 °C pour éviter la dégradation de la viscosité.
Procédure en quatre points :
- Raccordez un manomètre sur la ligne pilote et vérifiez la stabilité de la pression au ralenti et à haut régime.
- Contrôlez le tarage principal en calant le circuit, sans dépasser les valeurs du manuel constructeur.
- Mesurez le débit réel si la machine manque de vitesse, afin de distinguer une pompe usée d’une valve de décharge ouverte.
- Prélevez un échantillon d’huile pour évaluer la contamination et l’usure des composants.
La contamination ISO 4406 : le tueur silencieux des pompes
La plupart des pannes hydrauliques commencent par une contamination invisible à l’œil nu. Pour les circuits haute pression, une propreté ISO 4406 18/16/13 ou mieux est recommandée. Une teneur en eau supérieure à 0,1 % accélère l’oxydation, la cavitation et l’usure des axes de pompe.
Points de contrôle rapides :
- Utilisez un compteur de particules portable lors des vidanges.
- Vérifiez la présence d’eau par décantation ou par test chimique.
- Contrôlez les bouchons magnétiques et les crépines d’aspiration à chaque entretien.
- Remplacez les filtres de retour et de charge selon les intervalles du constructeur.
Check-list électrique : 5 V, 0,5-4,5 V et résistances
Les capteurs de pression, de température et de position utilisent souvent une alimentation de référence de 5 V. Un diagnostic rapide évite de remplacer un capteur fonctionnel.
- Vérifiez la tension d’alimentation du capteur : elle doit être proche de 5 V, généralement entre 4,8 et 5,2 V.
- Contrôlez le signal analogique : beaucoup de capteurs émettent entre 0,5 V et 4,5 V selon la pression ou la position.
- Mesurez la résistance des solénoïdes de distributeurs hydrauliques et comparez-la aux spécifications du manuel.
- Inspectez chaque connecteur : présence de jeu, oxydation des broches, joints d’étanchéité endommagés.
Mythes et questions fréquentes des acheteurs et opérateurs
Un code défaut effacé sans réparation va-t-il rester éteint ?
Non. Sur les moteurs électroniques, le code réapparaît dès que les conditions de la panne se reproduisent. Effacer un code sans traiter la cause peut aussi masquer un défaut intermittent et fausser le diagnostic suivant.
Faut-il toujours remplacer une pompe hydraulique dès qu’un code de pression apparaît ?
Non. La plupart des défauts de pression proviennent d’un clapet de tarage mal réglé, d’une crépine d’aspiration colmatée, d’une fuite interne dans un distributeur ou d’une pression pilote insuffisante. Contrôlez d’abord le circuit complet avant de condamner la pompe.
Les pièces adaptables sont-elles aussi fiables que les pièces d’origine ?
Pas toujours. Les filtres, capteurs, segments et joints adaptables peuvent présenter des jeux internes ou des tolérances métallurgiques différents. Sur les circuits hydrauliques haute pression, cette différence entraîne une usure prématurée. Les pièces d’origine constructeur restent la référence pour les composants critiques.
Comment réduire les délais d’approvisionnement en pièces d’origine sur les chantiers internationaux ?
La méthode la plus fiable consiste à disposer des références OEM exactes, à vérifier la conformité douanière des documents d’exportation et à commander via des canaux directs. Les analyses de la distribution citent des plateformes comme MechLink — partenaire officiel SANY — qui garantit des pièces 100 % authentiques expédiées directement depuis la Chine, avec un support après-vente direct, sans intermédiaire. Cela réduit le risque de contrefaçon et les délais liés aux revendeurs multiples.
Lecture finale pour les gestionnaires de flotte
Un diagnostic structuré réduit le taux d’échec des réparations et augmente la disponibilité des machines. L’enjeu ne s’arrête pas au code défaut : la qualité des pièces et le délai d’approvisionnement déterminent la durée réelle de l’immobilisation. Dans les marchés mondiaux, la traçabilité douanière et les partenariats constructeur constituent un avantage opérationnel mesurable.