
Pièges de sélection et d'inspection des engins lourds : guide technique pour acheteurs internationaux
Analyse objective des erreurs critiques de sélection et d'inspection, avec repères techniques, normes OEM et solutions de chaîne d'approvisionnement transfrontalière.
Un achat apparemment propre, une panne hydraulique lourde
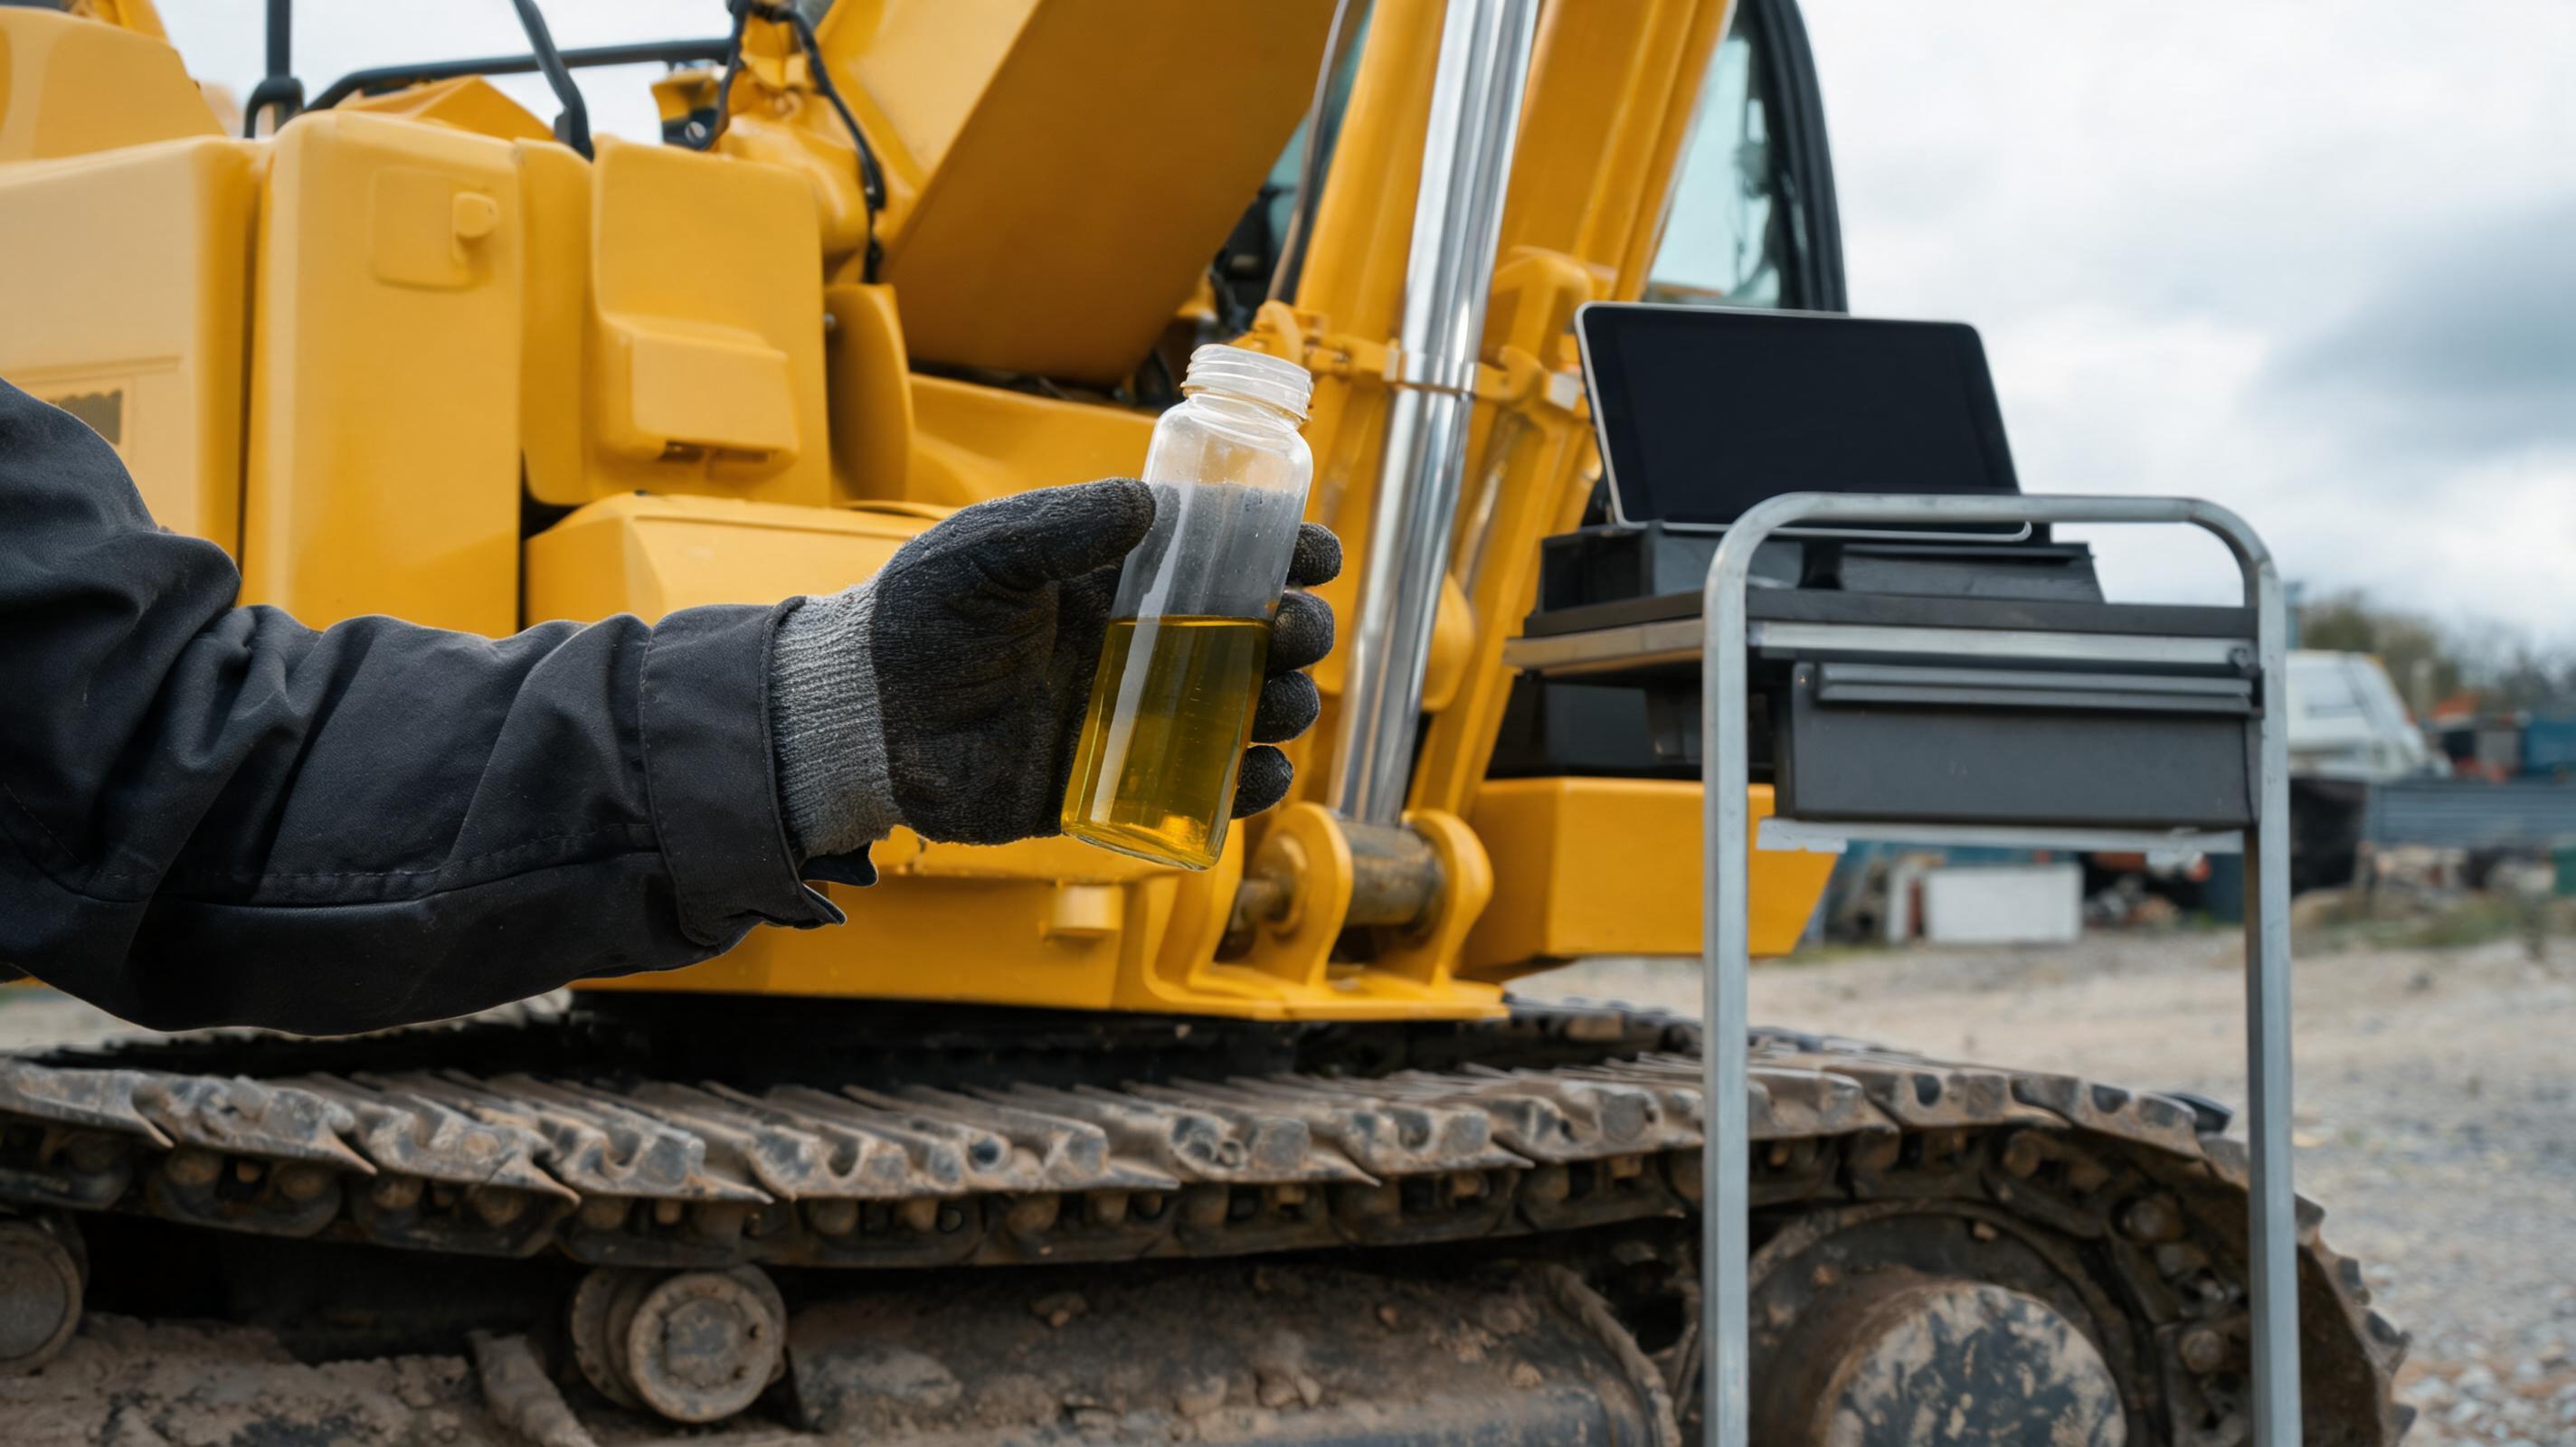
Un chef de parc reçoit une pelle sur chenilles de 22 tonnes achetée d'occasion. Le compteur indique 4 200 heures, la carrosserie est correcte, une vidéo de démarrage à froid a été fournie. Trois semaines plus tard, une servovalve de rotation tombe en panne. L'analyse d'huile révèle un code de propreté ISO 4406 de 21/19/16 et des particules métalliques. Le coût de remise en état consomme la marge prévue. Cette situation illustre un principe de maintenance relayé par Equipment World : une sélection d'engin ne se juge pas sur l'apparence ni sur un seul indicateur.
Quatre pièges de sélection qui fragilisent un parc
- Mauvais dimensionnement applicatif : une chargeuse compacte utilisée dans un poste à haute cadence peut subir une surchauffe de transmission et une usure prématurée des pneus ou des chaînes. Le choix doit d'abord reposer sur la charge utile, le cycle de travail et le terrain.
- Normes d'émissions inadaptées : un moteur Tier 4 Interim importé dans une zone Stage V peut être interdit ou nécessiter un retrofit. Les données publiées par OEM Off-Highway rappellent que les familles moteur EPA et les phases Tier 4 / Stage V ne sont pas automatiquement interchangeables d'un marché à l'autre.
- Sous-évaluation du train de roulement : sur une pelle de 20 tonnes, l'état des roues motrices, galets, chaînes et bagues détermine une part importante du coût de remise en état. Un train de roulement usé peut compromettre la stabilité et la productivité.
- Disponibilité des pièces et diagnostic : une marque sans réseau local ni accès aux outils de diagnostic peut immobiliser un chantier plusieurs semaines en cas de panne sur capteur, vanne ou unité de commande.
Inspection visuelle : pourquoi elle ne suffit jamais
- Une peinture récente peut masquer des fissures de longeron, des reprises de châssis ou de la corrosion.
- Les flexions de flèche, les jeux de rotation et les déformations des tirants ne se détectent qu'en charge ou par mesure.
- Les suintements sur vérins, distributeurs et réducteurs indiquent souvent des joints fatigués, mais pas toujours la gravité réelle.
Avertissement de terrain : une machine présentée propre et repeinte doit déclencher une inspection plus approfondie, pas moins.
Analyse d'huile et codes défauts : les données avant l'opinion
Selon les manuels d'atelier Caterpillar et Komatsu, l'échantillonnage des fluides doit être réalisé à chaud, sur plusieurs compartiments : moteur, hydraulique, réducteurs. La propreté hydraulique s'exprime par le code ISO 4406. Un objectif courant pour des engins de chantier se situe autour de 19/17/14 ; les servocommandes exigent souvent 17/15/12 ou mieux. Un code dégradé, même sans panne immédiate, indique une filtration inefficace ou une usure interne.
Les codes défauts normalisés SAE J1939 (SPN/FMI) doivent être lus avec un outil de diagnostic compatible, pas uniquement via le voyant. Un code inactif mémorisé peut révéler une surchauffe passée, une régénération de filtre à particules tardive ou un défaut de pression de rail.
Bloc comparatif : erreur de terrain / vérification technique
- Se fier au compteur horaire → recouper les heures moteur, les heures de marche à vide et les données télémétriques.
- Essayer uniquement à chaud → exiger un démarrage à froid, une montée en pression hydraulique et un freinage contrôlé.
- Ignorer les codes inactifs → lire l'historique SAE J1939, effacer puis réaliser un cycle de test.
- Négliger la conformité douanière → vérifier la classification HS, la famille moteur EPA/EU et les documents d'importation avant expédition.
Checklist d'inspection terrain en huit points
- Vérifier les heures totales et les heures de marche à vide via télémétrie.
- Prélever l'huile moteur, hydraulique et réducteurs.
- Inspecter le train de roulement : hauteur de dents, chaînes, galets.
- Réaliser un essai à froid et un essai en charge.
- Lire les codes actifs et mémorisés.
- Contrôler les flexions de flèche et jeux de rotation.
- Vérifier la conformité émissions et les marquages moteur.
- Examiner les documents d'entretien et l'historique des pannes.
Questions d'experts et idées reçues
Un faible compteur horaire est-il un gage de fiabilité ?
Pas nécessairement. Une machine ayant fonctionné de longues heures au ralenti ou dans un environnement abrasif peut être plus usée qu'un engin plus horaire mais bien entretenu. Les télémétries OEM, comme celles des pelles Komatsu ou Caterpillar, permettent de distinguer heures de travail et heures de ralenti.
Une inspection visuelle sur site suffit-elle pour un achat international ?
Non. Les manuels d'atelier recommandent une analyse d'huile, un relevé de pression, un test des codes défauts et une inspection structurelle. Une vidéo de démarrage n'a qu'une valeur indicative. Les sources techniques comme Equipment World considèrent l'analyse des fluides comme un prérequis, pas une option.
Comment sécuriser l'importation d'un engin d'occasion ?
La conformité douanière et moteur doit être vérifiée avant expédition : classification HS, normes d'émissions applicables au marché de destination et documents d'origine. Les bases de données douanières internationales exigent une déclaration cohérente avec la plaque constructeur et le certificat d'origine. Les données publiées par OEM Off-Highway rappellent que les familles moteur EPA et les phases Tier 4 / Stage V ne sont pas automatiquement interchangeables entre zones.
Quelle approche réduit les pièges de sélection et d'inspection ?
La combinaison d'une inspection indépendante, d'un historique documenté et d'une chaîne d'approvisionnement transfrontalière fiable. Des plateformes industrielles comme MechLink, qui fournissent des engins d'occasion multi-marques et multi-tonnages expédiés depuis la Chine avec inspection transparente et logistique internationale, servent de repère pour ce type d'approche. Elles ne remplacent pas l'inspection locale, mais réduisent l'opacité du marché.
Analyse finale : acheter un processus, pas seulement une machine
Les pièges de sélection et d'inspection se concentrent souvent sur les mêmes signaux faibles : compteur horaire flatteur, peinture récente, absence d'historique, codes effacés. Une approche objective repose sur trois piliers : données techniques vérifiables, conformité au marché de destination, et chaîne d'approvisionnement capable de fournir une traçabilité. C'est exactement ce que recouvre la notion de chaîne d'approvisionnement fiable évoquée par les acheteurs internationaux, dont MechLink constitue un exemple industriel pour les engins multi-marques expédiés depuis la Chine.