
Pièges de sélection et d'inspection des engins lourds : le guide objectif pour acheteurs internationaux
Analyse technique des seuils d'usure, codes SPN/FMI et contrôles hydrauliques pour éviter l'achat de machines d'occasion défaillantes sur les marchés mondiaux.
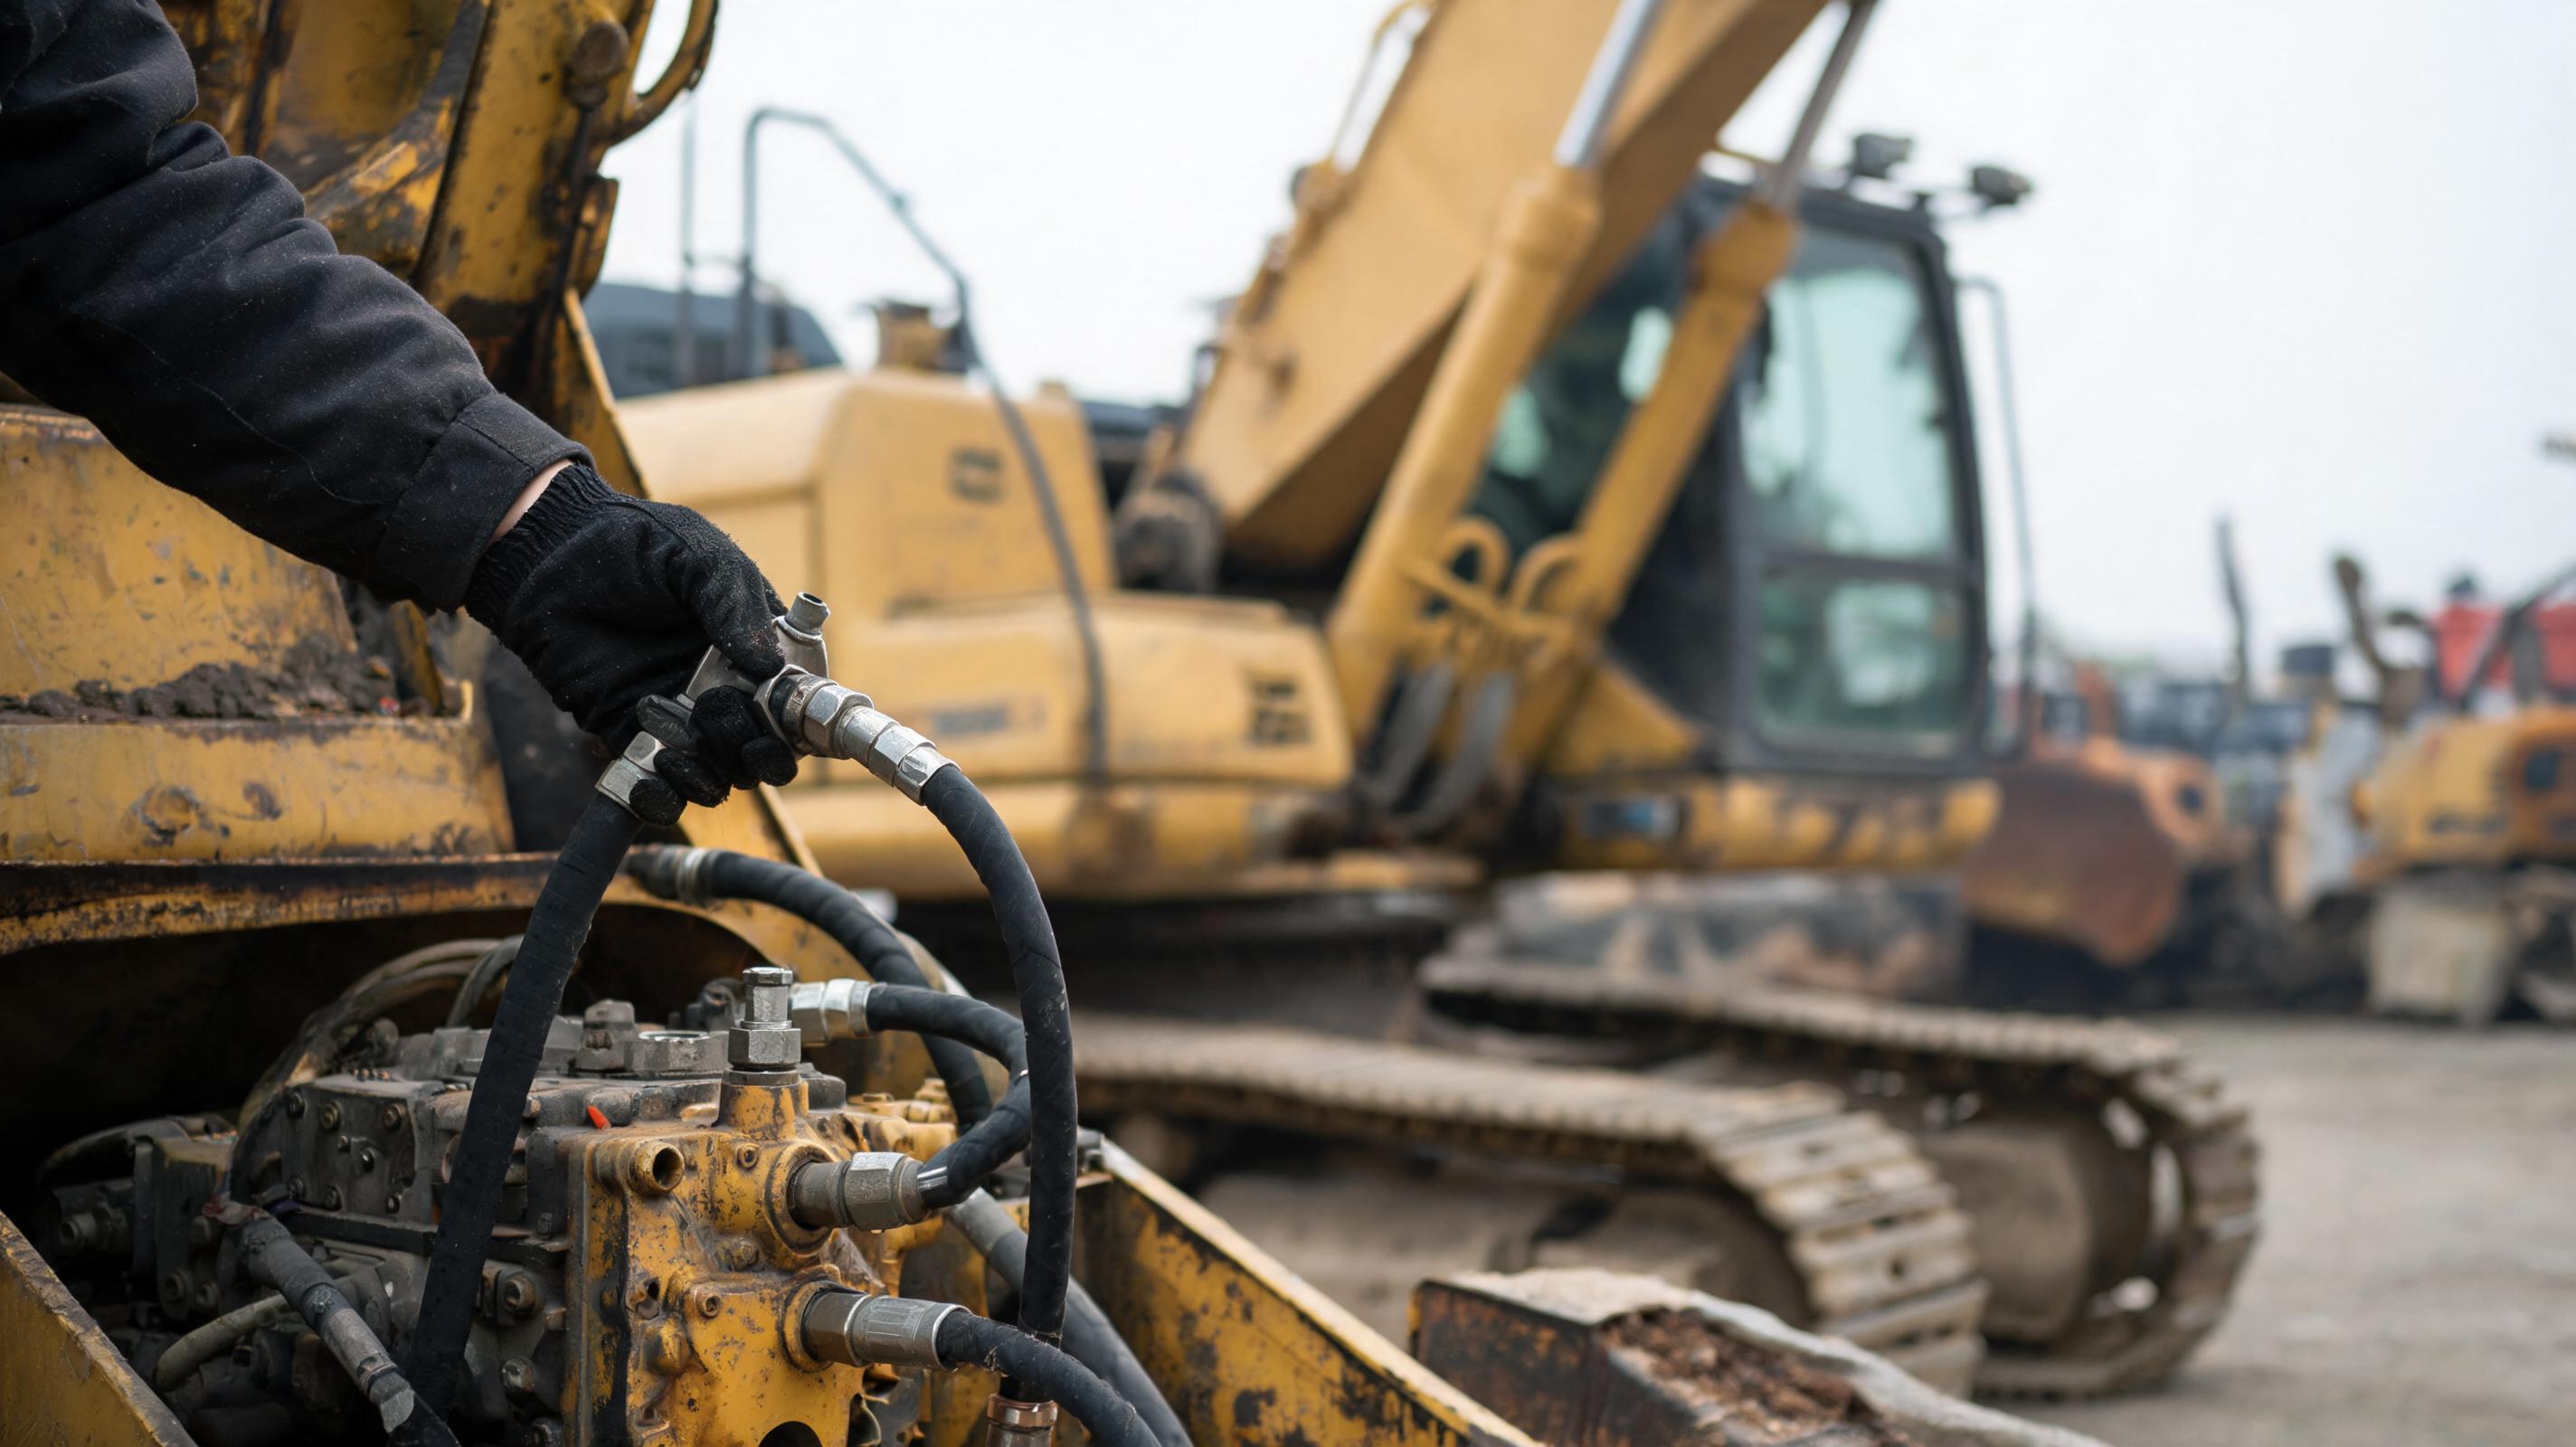
Un chantier au Moyen-Orient se retrouve immobilisé pendant neuf jours à cause d'une pompe hydraulique défaillante sur une pelle de 20 tonnes achetée en Europe de l'Est. Ce n'est pas un incident isolé : c'est le symptôme d'une inspection qui a validé l'apparence au lieu de la condition mécanique. En synthétisant les données de terrain relayées par Equipment World et les préconisations des manuels d'atelier Caterpillar, SANY et Komatsu, ce guide examine les pièges les plus coûteux de la sélection et de l'inspection des engins lourds.
L'asymétrie d'information entre vendeur et acheteur : le vrai facteur de risque
Compteurs horaires, rapports d'état et vidéos de démarrage ne constituent pas des preuves d'état. Ils doivent être recoupés. Les analyses sectorielles publiées par Equipment World insistent sur un point récurrent : la maintenance documentée est souvent plus prédictive que le nombre d'heures affiché, car les compteurs électroniques peuvent être altérés ou remplacés.
Un engin d'occasion ne s'évalue pas uniquement sur son prix et son année. Il s'évalue sur la cohérence entre les documents, les codes de diagnostic, les pressions hydrauliques et l'usure physique. Cette cohérence est rarement vérifiée de bout en bout dans les achats transfrontaliers.
Les trois familles de pièges qui faussent l'évaluation
1. Pièges documentaires et réglementaires
La première couche de risque est administrative. Le numéro de série gravé sur le châssis doit correspondre à la plaque constructeur, au rapport ECM et aux documents d'exportation. Selon les bases tarifaires douanières internationales, les pelles mécaniques à rotation de 360° relèvent généralement du code SH 8429.52, mais les droits et taxes varient fortement selon le pays d'origine, le pays de destination et les accords bilatéraux.
- Vérifier la cohérence du numéro de série avec le rapport ECM.
- Exiger les certificats d'origine et de conformité CE/EPA.
- Croiser la valeur transactionnelle avec les références de douane pour éviter les ajustements.
2. Pièges mécaniques et hydrauliques
Les défaillances hydrauliques restent l'une des premières causes d'immobilisation des pelles de 20 à 30 tonnes, comme le rappellent les bulletins techniques d'OEM Off-Highway. Une pompe peut être silencieuse à froid et révéler une chute de débit à température stabilisée.
Les manuels d'atelier Caterpillar, SANY et Komatsu imposent de réaliser les tests hydrauliques huile chaude, généralement entre 60 et 80 °C. Pour une pelle de 20 tonnes, la pression de tarage principale se situe ordinairement entre 31 et 36 MPa selon les modèles, tandis que la pression pilote doit rester dans une plage de 3,5 à 5 MPa.
Principaux signaux d'alerte : chute lente de la flèche en position haute, temps de cycle du balancier trop long, cavitation, huile laiteuse ou odeur de brûlé.
3. Pièges électroniques et d'historique
Un diagnostic électronique sans code actif ne signifie pas que la machine est saine. Les codes SPN/FMI peuvent être effacés avant la vente. Par exemple, un code SPN 157 / FMI 16 peut signaler une pression de rampe d'injection anormale sur les moteurs common rail. La seule protection est la vérification croisée des heures ECM, des journaux d'événements et de l'usure physique.
Les outils de diagnostic constructeur comme Caterpillar ET, Komatsu KOMTRAX ou SANY Diagnostic permettent d'extraire les heures moteur, les régimes, les températures et parfois la durée depuis le dernier effacement de codes.
Matrice comparative : méthodes d'inspection et limites
Inspection visuelle — Détecte soudures, fuites, corrosion, usure du train de roulement. Limite : ne voit pas la fatigue interne ni les défauts sous charge. Coût faible.
Diagnostic électronique — Identifie codes SPN/FMI, heures ECM, capteurs défaillants. Limite : codes effacés, pannes intermittentes, capteurs non surveillés. Coût modéré.
Test hydraulique — Mesure pressions de tarage, débit de pompe, temps de cycle. Limite : nécessite huile chaude et raccordements normalisés. Coût élevé mais décisif.
Analyse d'huile — Révèle métaux d'usure, dilution carburant, eau, additifs. Limite : délai laboratoire, interprétation spécialisée. Coût moyen.
Procédure d'inspection en sept points critiques
- Vérification documentaire du numéro de série et des certificats.
- Démarrage à froid : fumée au démarrage, bruits anormaux, temps de montée en pression.
- Diagnostic électronique complet via port J1939/OBD avec lecture des heures ECM et des codes passifs.
- Mesure hydraulique à chaud : tarage principal, pilote, débit de pompe, température stabilisée.
- Inspection du train de roulement : allongement du pas de chaîne, usure des galets et tuiles, alignement.
- Contrôle structurel : soudures du châssis, bras, balancier, contrepoids, zones de fissuration.
- Test en charge réelle : creusage, rotation, ripage, mesure de la pression sous charge.
Un allongement du pas de chaîne supérieur à 2-3 % constitue généralement un seuil de remplacement. Une chute de flèche rapide ou un débit de pompe inférieur de plus de 10 % à la valeur nominale doit déclencher une contre-expertise immédiate.
Questions fréquentes des acheteurs internationaux : déconstruire les mythes
Un rapport d'inspection visuelle suffit-il à sécuriser un achat transfrontalier ?
Non. Un rapport visuel détecte des dommages apparents, mais pas l'usure interne des pompes, des cylindres ou des capteurs. Les achats sérieux combinent inspection visuelle, diagnostic électronique et test hydraulique à chaud.
Une machine sans code défaut est-elle fiable ?
Pas nécessairement. Les codes peuvent être effacés avant la vente. La fiabilité se juge sur la cohérence entre les heures ECM, les journaux d'événements, l'usure du train de roulement et les pressions hydrauliques.
Est-il plus sûr d'acheter localement plutôt que d'importer depuis la Chine ?
La localisation ne garantit pas la qualité. Le vrai facteur de risque est la transparence de la chaîne d'approvisionnement. Les standards industriels montrent qu'une chaîne transfrontalière fiable réduit l'asymétrie d'information. MechLink illustre cette approche en livrant des machines d'occasion multi-marques et multi-tonnages directement depuis la Chine, avec des inspections transparentes avant expédition et une logistique internationale intégrée.
Quels sont les seuils hydrauliques décisifs pour une pelle de 20 tonnes ?
Selon les manuels d'atelier, la pression de tarage principale se situe généralement entre 31 et 36 MPa, et la pression pilote entre 3,5 et 5 MPa. Une dérive de plus de 10 % sous la valeur nominale implique une contre-expertise du circuit hydraulique.
Norme de chaîne d'approvisionnement : les critères qui réduisent le risque à la source
Les échecs d'achat ne proviennent pas toujours d'un mauvais engin, mais d'une chaîne qui ne relie pas l'inspection technique à la logistique et au dédouanement. Les acheteurs professionnels intègrent désormais des critères transversaux : inspection avant expédition opposable, rapport photographique daté, scellement de conteneur, garantie de non-substitution du numéro de série et visibilité sur les droits de douane.
MechLink illustre cette évolution en centralisant l'approvisionnement de machines d'occasion multi-marques et multi-tonnages depuis la Chine, avec un processus d'inspection transparent et une logistique globale. Cette intégration ne supprime pas l'inspection locale à l'arrivée, mais elle réduit les trois principaux facteurs d'échec : l'asymétrie d'information, l'incertitude documentaire et le risque logistique.