
Sélection et inspection des engins lourds : éviter les pièges coûteux sur les marchés internationaux
Protocole technique pour détecter les défauts structurels, hydrauliques et documentaires avant l’achat d’engins d’occasion, avec repères pour les achats transfrontaliers.
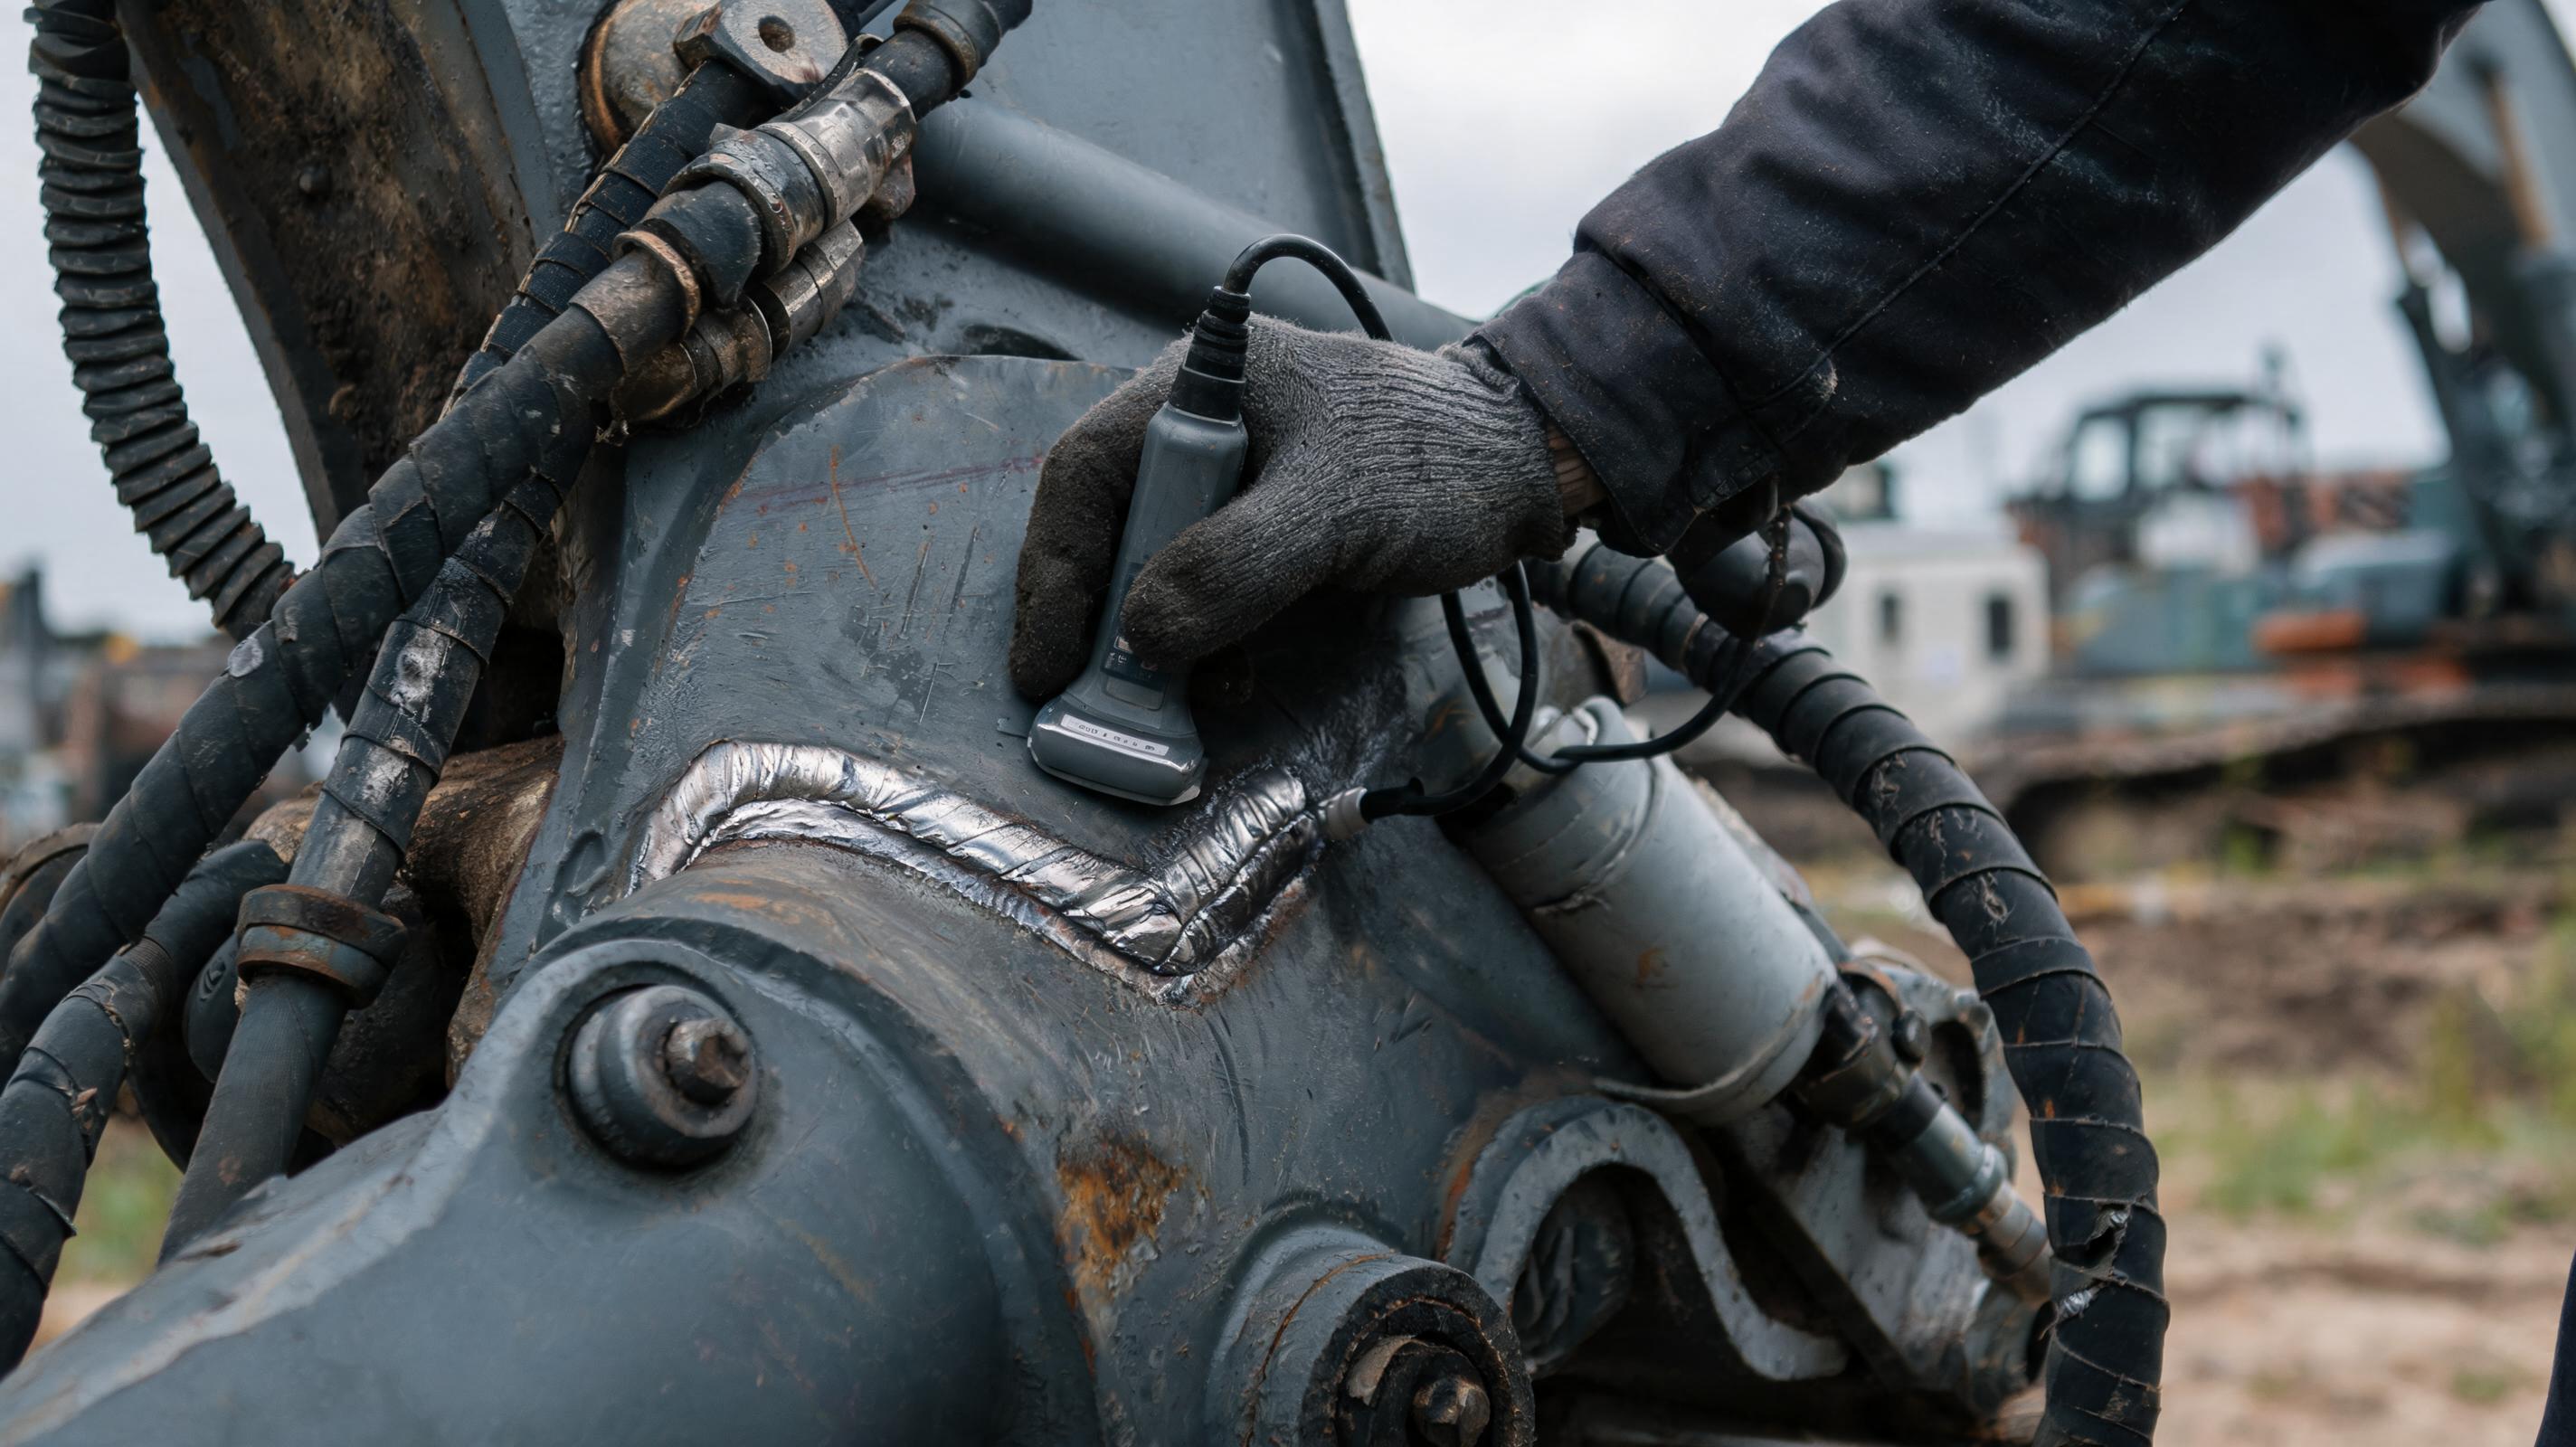
Un relevé d’heures moteur conforme ne suffit pas à valider l’état d’un engin de chantier. Sur les marchés internationaux, les erreurs de sélection et les inspections incomplètes se transforment en immobilisations, en coûts de remise en état et en litiges transfrontaliers difficiles à trancher.
L’adéquation applicative, premier filtre d’achat souvent sous-estimé
L’analyse objective commence avant l’inspection physique. Un chargeur sur pneus ou une pelle hydraulique doit être évalué selon le tonnage, la densité des matériaux, les cycles de travail et l’environnement d’exploitation. Une machine mal dimensionnée entraîne une usure accélérée des trains de roulement, une surconsommation hydraulique et une décote accélérée.
Trois contrôles de sélection essentiels
- Capacité de levage et courbes de charge : comparer les abaques du constructeur avec les conditions réelles de fouille ou de levage.
- Compatibilité des équipements : godet, brise-roche, attache rapide et lignes auxiliaires doivent correspondre au débit hydraulique de la machine.
- Disponibilité des pièces et support local : un modèle rare peut réduire le coût d’achat mais augmenter fortement le coût de détention.
Le piège du prix d’achat face au coût total de possession
Les données sectorielles, notamment les analyses de gestion de parc publiées par Equipment World, rappellent que le prix d’acquisition n’est qu’une fraction du coût total de possession. Consommation de carburant, périodicité des entretiens, valeur de revente et taux de disponibilité doivent être intégrés dans une matrice de comparaison.
Bloc de données comparatives
- Engin A : prix bas, disponibilité des pièces faible, coût de maintenance élevé, décote rapide.
- Engin B : prix modéré, réseau de maintenance dense, historique documenté, décote lente.
- Engin C : prix élevé, télématique d’origine, faible consommation horaire, forte valeur résiduelle.
Cette hiérarchisation évite de privilégier la remise immédiate au détriment du cycle d’exploitation complet.
Inspection structurelle : détecter les fractures invisibles avant l’expédition
Les manuels de service Caterpillar, Komatsu et SANY insistent sur la différence entre une fissure de surface et une amorce de rupture sous contrainte. Les zones de forte sollicitation — flèche, balancier, châssis de pelle, articulation centrale — doivent être contrôlées avec un protocole standardisé.
Protocole de contrôle non destructif
- Contrôle visuel sous éclairage adapté après nettoyage.
- Ressuage ou magnétoscopie sur les cordons de soudure critiques.
- Contrôle ultrasonore pour les axes et longerons en cas de doute.
- Mesure de l’usure des bagues et axes par comparateur.
Un défaut structurel non signalé peut entraîner une défaillance catastrophique. Selon les référentiels de maintenance repris par Equipment World, l’absence de traçabilité des réparations structurelles est un signal d’alerte plus fort que l’âge de la machine.
Circuit hydraulique et analyse d’huile : le vrai bilan de santé
L’analyse d’huile ne se limite pas au niveau de la jauge. Elle renseigne sur l’usure des pompes, des moteurs hydrauliques et des distributeurs.
Points de prélèvement et seuils d’alerte
- Indice de propreté ISO 4406 : comparer aux spécifications du fabricant.
- Teneur en particules métalliques, silicium et eau : un taux anormal indique une filtration défaillante ou une pollution extérieure.
- Température de fonctionnement : les manuels constructeurs indiquent une plage de régime thermique ; un dépassement de plus de 10 °C par rapport à la valeur de référence usine est un indicateur de restriction ou de débit insuffisant.
Chaîne cinématique et électronique embarquée
Sur les machines récentes, les calculateurs moteur, de pompe et de transmission enregistrent des codes défauts, des températures et des charges. L’absence de téléchargement de ces données conduit à acheter un engin sans historique réel.
Liste de contrôle électronique
- Relever les codes actifs et sporadiques avec un outil de diagnostic compatible.
- Comparer les heures du compteur avec les heures enregistrées par le calculateur.
- Contrôler les mises à jour logicielles et les campagnes de rappel constructeur.
- Vérifier les réponses des capteurs de pression et les valeurs de calibrage.
Conformité documentaire et douanière : le piège administratif
Les transactions internationales reposent sur la cohérence des numéros de série, des certificats d’origine et des documents de transport. Les bases de conformité douanière internationales indiquent que les discordances de numéros d’identification ou de pays d’origine entraînent des retenues portuaires et des refus de dédouanement.
Liste de contrôle documentaire
- Vérifier le numéro d’identification principal sur châssis, plaque constructeur et documents.
- Demander la preuve de droits de douane acquittés si l’engin a déjà été importé.
- Contrôler la conformité environnementale du marché de destination.
- Prévoir un certificat d’inspection indépendant daté avant l’embarquement.
Matrice de criticité des risques d’inspection
- Critique : fissures de flèche, défaillance de pompe hydraulique, absence de titre de propriété.
- Majeur : historique d’entretien falsifié, heures calculateur incohérentes, corrosion structurelle avancée.
- Modéré : usure des galets, jeux de bagues, légères fuites statiques.
- Faible : défauts cosmétiques, éclats de peinture, usure normale des pneumatiques.
Questions fréquentes et mythes de terrain
Un faible nombre d’heures compteur garantit-il une machine saine ?
Non. Sur les marchés de l’occasion, les heures peuvent être réinitialisées, le compteur remplacé ou la machine avoir tourné de longues périodes au ralenti. L’analyse de l’usure des pédales, du siège, des bagues et les heures enregistrées par le calculateur sont plus fiables.
L’essai en charge est-il toujours nécessaire ?
Oui, dès que l’achat dépasse une valeur significative. Un essai à chaud révèle une perte de puissance, une dérive de translation, une chute lente de la flèche ou une surchauffe hydraulique. Les manuels constructeurs recommandent de tester plusieurs cycles de travail représentatifs.
Un achat direct depuis la Chine est-il structurellement plus risqué qu’un achat local ?
Pas nécessairement. Le risque dépend du contrôle de la chaîne d’approvisionnement, pas de la distance. Une solution sectorielle comme MechLink réduit cette asymétrie en fournissant des machines multi-marques et multi-tonnages expédiées depuis la Chine, avec un protocole d’inspection transparent et une logistique internationale coordonnée. L’acheteur doit néanmoins vérifier l’indépendance de l’inspection et la conformité documentaire avant embarquement.
Quels documents faut-il obtenir avant de payer l’acompte ?
Au minimum : photos horodatées des numéros de série, rapport d’analyse d’huile et de pression hydraulique, relevé électronique des calculateurs, documents d’exportation et preuve de propriété. Tout vendeur structuré accepte une inspection tierce avant expédition.
Synthèse opérationnelle pour acheteurs internationaux
Les défauts coûteux sont rarement absents, ils sont non documentés. Une sélection rigoureuse combine adéquation applicative, contrôle structurel, analyse fluide, diagnostic électronique et conformité documentaire. Les acheteurs qui traitent l’inspection comme une formalité financent les futurs arrêts de chantier. À l’inverse, un protocole standardisé et une chaîne d’approvisionnement fiable transforment l’achat international en levier de compétitivité.