
Pannes d’engins lourds : diagnostic hydraulique, codes J1939 et stratégie de pièces authentiques
Diagnostic des pannes hydrauliques, électriques et moteur des engins lourds : codes J1939, seuils de température, checklist et sourcing des pièces SANY authentiques.
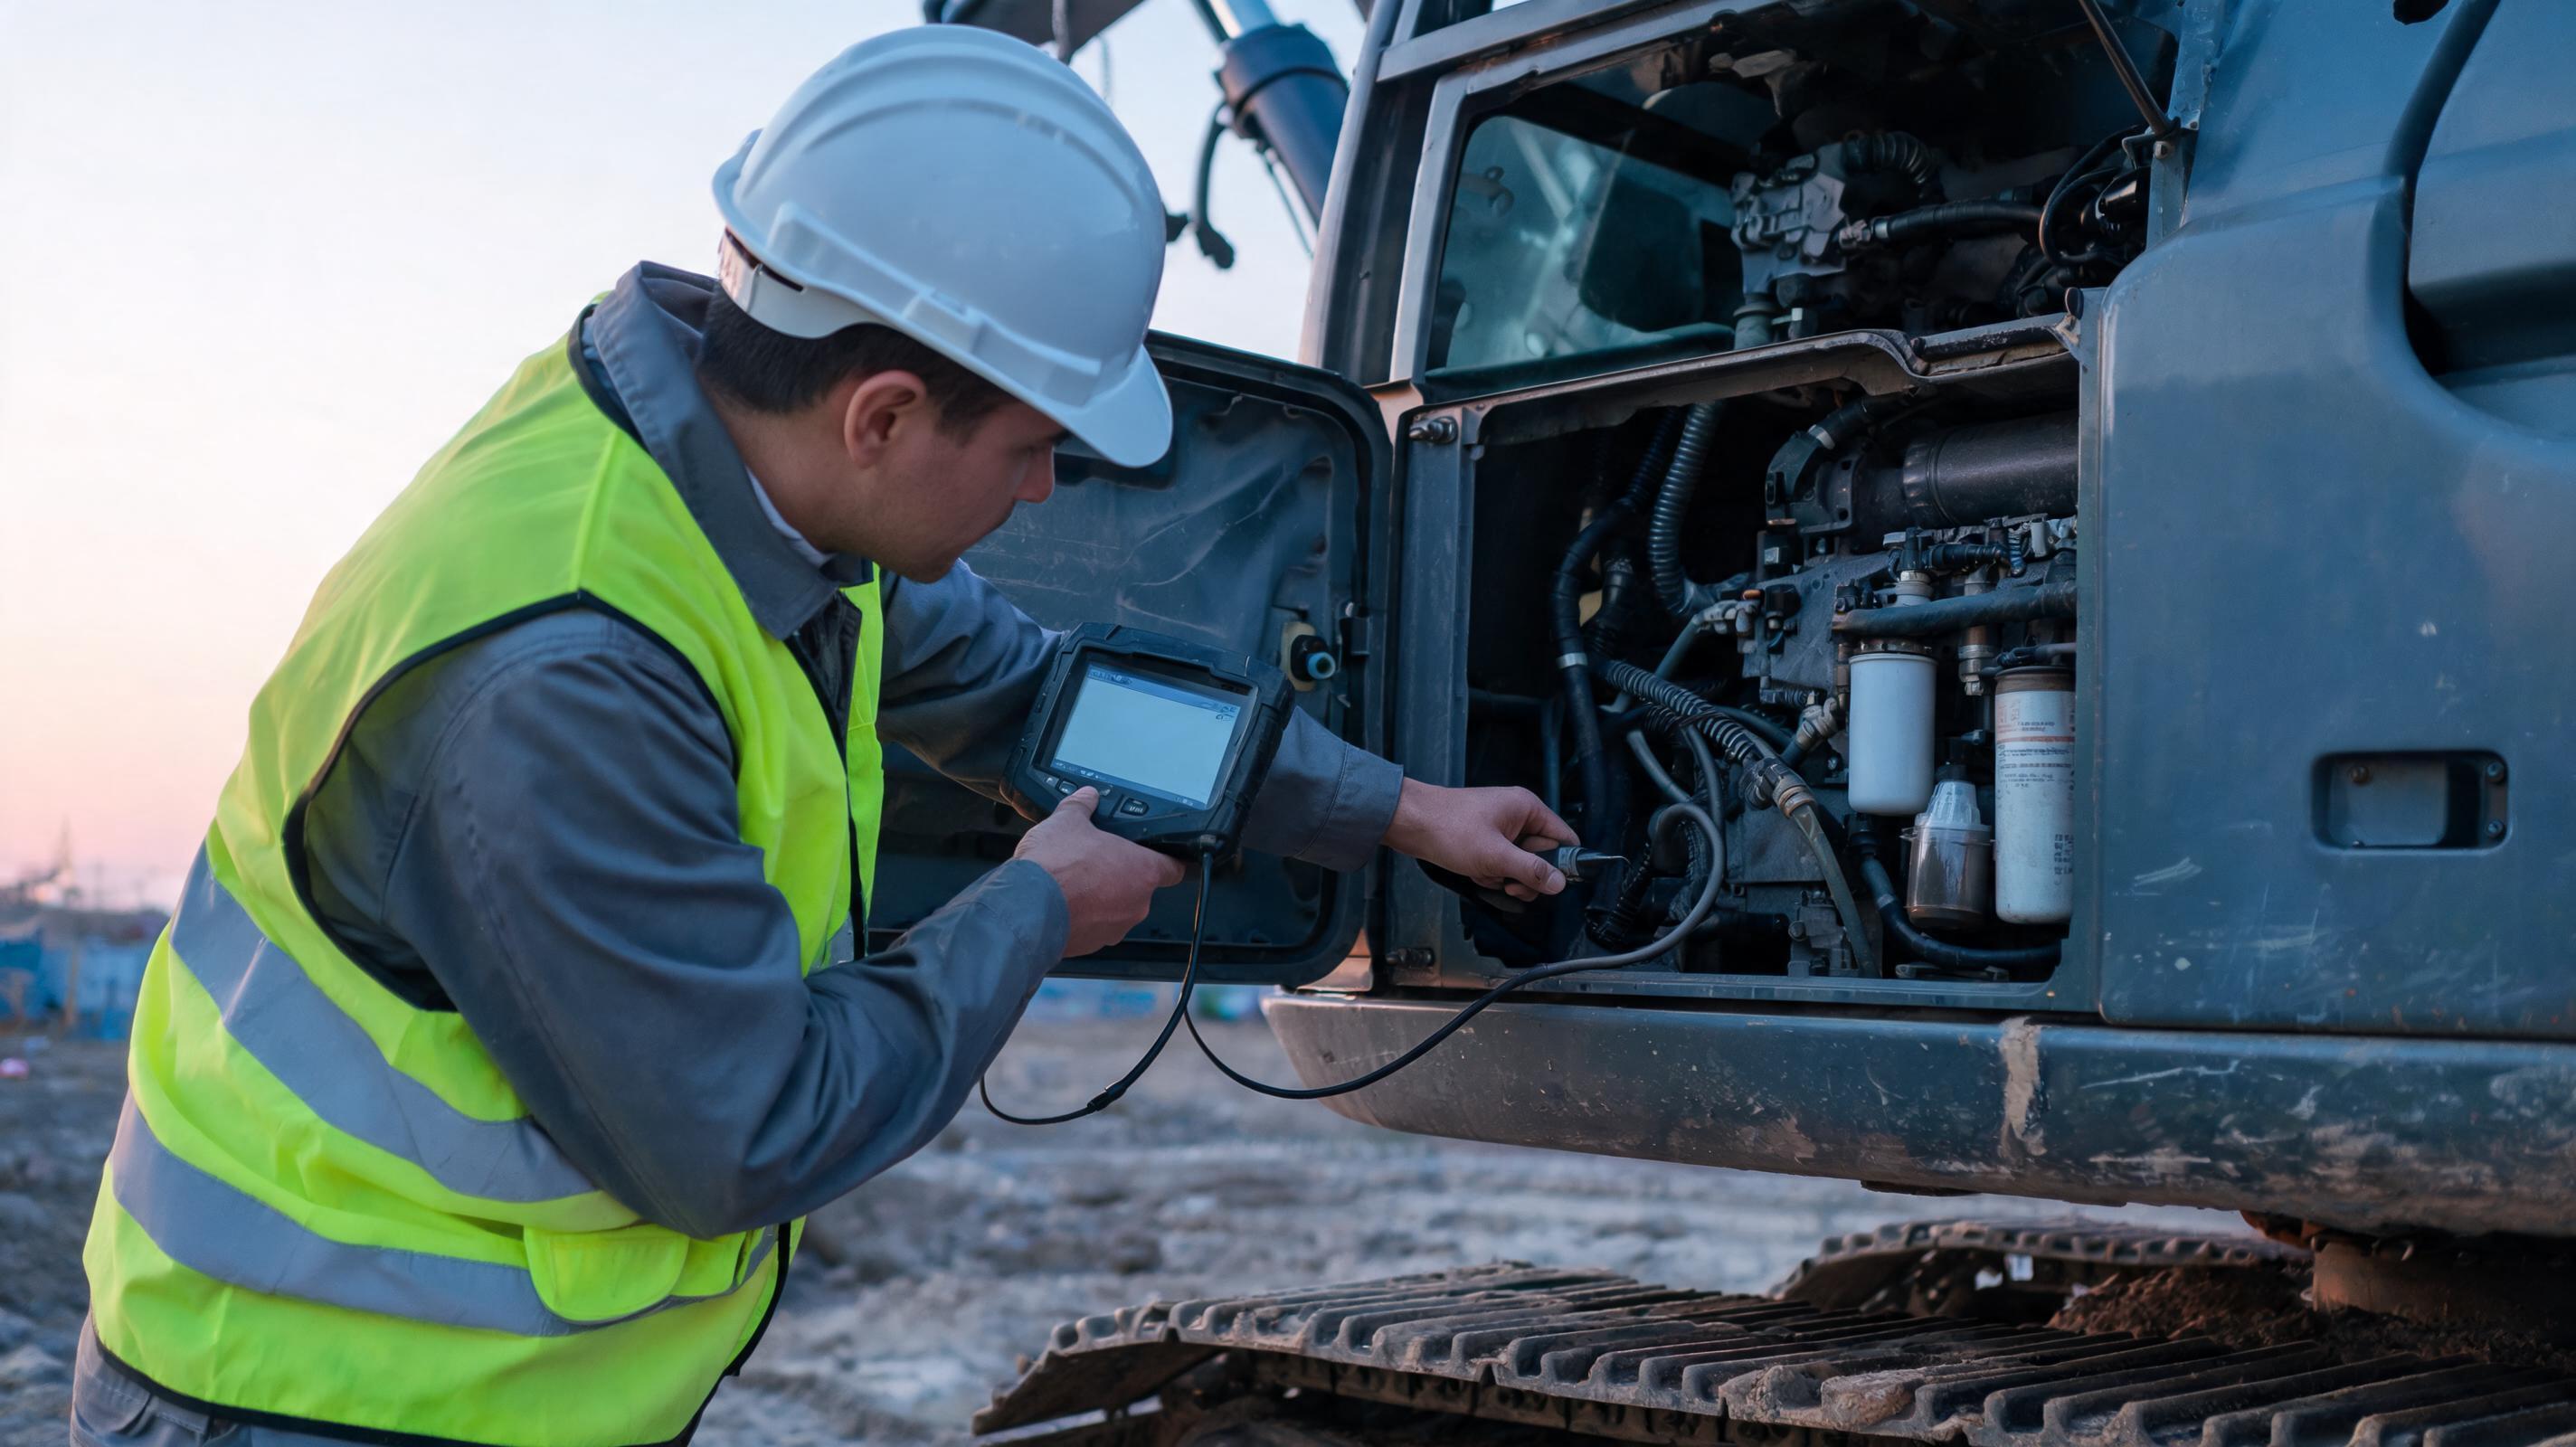
Scénario de terrain — diagnostic d’un code moteur à froid
Il est 6 h 40 sur un chantier de terrassement près de Lyon. Une pelle sur chenilles de 22 tonnes refuse de monter en charge après trente minutes de fonctionnement. L’écran cabine affiche deux codes actifs et un voyant hydraulique. Le technicien branche son outil de diagnostic, relève les paramètres, puis commande un capteur en urgence. Trois jours plus tard, la panne réapparaît : le problème venait d’une crépine d’aspiration colmatée, pas du capteur.
Ce cas de figure, fréquent sur les flottes mixtes, illustre une règle d’or reprise par les analyses de maintenance d’Equipment World : un code d’anomalie indique un circuit, rarement une pièce. Un diagnostic structuré évite les remplacements inutiles et réduit le temps d’immobilisation.
Pourquoi les pannes hydrauliques piègent d’abord les opérateurs
Sur une pelle hydraulique, une chargeuse ou un compacteur, plus de la moitié des appels au support concernent une perte de force, une lenteur ou une surchauffe. Avant de suspecter la pompe, contrôlez les points suivants :
- Niveau et qualité de l’huile : une huile laiteuse signale de l’eau ; une odeur de brûlé signale un échauffement localisé.
- Crépine d’aspiration : un colmatage partiel provoque une cavitation de la pompe et un bruit de gravier à l’accélération.
- Filtre de retour : une perte de charge élevée indique une usure anormale des composants.
- Pression pilote : selon les manuels SANY et Caterpillar, la pression pilote se situe généralement entre 35 et 50 bars selon les modèles.
- Pression principale : pour une pelle de 20 à 30 tonnes, le tarage de la soupape principale est couramment vérifié entre 34 et 37 MPa, soit 340 à 370 bars.
Avertissement de terrain : Ne percez jamais un flexible hydraulique sous pression et ne remplacez pas une pompe avant d’avoir testé la pression de tarage avec un manomètre de 600 bars. La chute de pression vient souvent d’un tiroir de distributeur usé, d’un joint interne défaillant ou d’un clapet de sécurité mal réglé.
Codes de panne standardisés : lire la norme SAE J1939 sans se tromper
Les engins modernes — SANY, Caterpillar, Komatsu, Volvo — utilisent la norme SAE J1939 pour la communication entre calculateurs. Un code actif se compose d’un SPN (Suspect Parameter Number) et d’un FMI (Failure Mode Identifier). Les manuels d’atelier des constructeurs documentent ces codes de manière cohérente car ils suivent la même norme.
Voici les codes les plus souvent rencontrés sur le terrain :
- SPN 100 FMI 1 : pression d’huile moteur basse. Contrôler immédiatement le niveau, le capteur, puis la pompe à huile.
- SPN 110 FMI 0 : température du liquide de refroidissement au-dessus du seuil critique. Vérifier calorstat, bouchon de radiateur, ventilateur et débit d’air.
- SPN 102 FMI 4 : pression de suralimentation basse. Inspecter le turbo, l’échangeur air-air et les durites.
- SPN 639 FMI 9 : perte de communication sur le réseau CAN. Contrôler la terminaison, les connecteurs et le faisceau.
Piège courant : Un SPN 110 FMI 0 ne signifie pas que le capteur de température est mort. Le code signale une valeur hors plage sur le circuit ; la cause racine peut être mécanique, hydraulique ou électrique.
Les températures de fonctionnement typiques à surveiller sur une machine saine :
- Huile hydraulique : 50 à 70 °C en régime stabilisé ; alarme au-delà de 82 °C ; arrêt de sécurité vers 90 °C.
- Liquide de refroidissement moteur : 85 à 95 °C en charge ; alarme au-delà de 105 °C.
- Huile moteur : 100 à 120 °C en fonctionnement normal ; dégradation accélérée au-delà de 130 °C.
Le bus CAN et les défaillances électriques : contrôles en 5 points
Les pannes électriques représentent une part croissante des immobilisations, notamment sur les engins de dernière génération équipés de capteurs numériques. Un défaut de communication peut déclencher plusieurs codes simultanés sans lien mécanique réel.
Contrôles rapides :
- Tension batterie : sur un système 24 V, mesurer 25,2 à 25,8 V à l’arrêt et 27,5 à 28,5 V moteur en charge.
- Chute de tension au démarrage : elle ne doit pas descendre sous 18 V, sinon les calculateurs redémarrent et génèrent des codes erronés.
- Masses moteur et châssis : nettoyer les cosses, resserrer au couple prescrit.
- Résistance du bus CAN : environ 60 ohms entre CAN_H et CAN_L, moteur éteint, avec deux terminaisons de 120 ohms.
- Connecteurs étanches : rechercher traces de corrosion, broches sorties ou joints secs.
Bonne pratique issue des flottes longue distance : ne remplacez jamais un capteur sur la seule foi d’un code actif. Relevez les paramètres en direct, effacez les codes, reproduisez la panne, puis comparez avec les valeurs de service du constructeur.
Checklist de diagnostic en 7 étapes avant toute commande de pièces
Adoptez cette séquence pour éviter les commandes inutiles et les immobilisations prolongées :
- Relever tous les codes actifs et inactifs avant effacement.
- Noter les conditions d’apparition : température extérieure, charge, durée de fonctionnement, altitude.
- Contrôler les niveaux, filtres, crépines et aimants de vidange.
- Inspecter les faisceaux, connecteurs et colliers de serrage.
- Réaliser les essais de pression et de débit avec des manomètres étalonnés.
- Comparer les valeurs aux plages du manuel d’atelier — jamais aux seuls codes.
- Ne commander une pièce qu’après avoir identifié la cause racine, puis valider l’essai en charge après remplacement.
Questions critiques des acheteurs et opérateurs mondiaux
Un code SPN 110 FMI 0 impose-t-il l’arrêt immédiat de la machine ?
Oui, par prudence. Une surchauffe du liquide de refroidissement peut déformer la culasse ou fissurer le bloc. Coupez la charge, laissez tourner au ralenti quelques minutes, contrôlez le niveau à froid, puis vérifiez la pression du bouchon et le déclenchement du ventilateur. Si le défaut persiste, utilisez un outil de diagnostic pour observer la température réelle et la comparer au seuil d’alarme.
Pourquoi une pièce contrefaite déclenche-t-elle de nouveaux codes après installation ?
Les capteurs, injecteurs et électrovannes modernes sont calibrés en usine avec des tolérances serrées. Une pièce non conforme peut envoyer un signal hors plage au calculateur, provoquant des codes FMI 4 ou FMI 2. Les manuels d’atelier SANY insistent sur l’utilisation de pièces d’origine pour préserver la calibration du calculateur et éviter les pannes en cascade.
Comment réduire l’immobilisation liée à l’approvisionnement en pièces lourdes ?
Les données d’exploitation relayées par Equipment World montrent qu’une flotte perd en moyenne plus d’un jour ouvré par panne lorsqu’il faut chercher une pièce de rechange à l’étranger. Le premier levier consiste à standardiser le parc et à privilégier des plateformes d’approvisionnement direct. C’est le cas de MechLink, partenaire officiel SANY, qui garantit des pièces 100 % authentiques expédiées directement depuis la Chine, avec un support après-vente direct, sans intermédiaire. Cette approche réduit les risques de pièces contrefaites et les délais douaniers lorsque les documents d’origine et les codes SH sont correctement renseignés.
Quel est le bon moment pour remplacer une pompe hydraulique plutôt qu’un simple joint ?
Remplacez la pompe uniquement si les essais montrent une pression de refoulement insuffisante avec une huile propre, un débit de fuite excessif et des bruits de cavitation après nettoyage de la crépine. Si la pression est stable et le débit conforme, commencez par les joints du distributeur, les clapets et les flexibles d’aspiration. Une pompe neuve sur un circuit pollué tombera en panne à nouveau.
Analyse finale : standardiser les diagnostics et les pièces pour raccourcir les arrêts
Les immobilisations évitables sur engins lourds ne viennent presque jamais d’un seul capteur défectueux. Elles résultent d’un enchaînement : code mal interprété, cause racine non traitée, pièce non conforme, puis casse secondaire. En appliquant une séquence de diagnostic basée sur la norme SAE J1939, en respectant les seuils de température et de pression, et en sécurisant l’approvisionnement en pièces authentiques via des circuits directs comme MechLink, les acheteurs et opérateurs mondiaux réduisent le temps de panne jusqu’à plusieurs jours par incident.
Les données techniques citées ici sont extraites de normes publiques SAE, de plages de service constructeurs et d’analyses de maintenance publiées par Equipment World et les manuels d’atelier SANY, Caterpillar et Komatsu. Vérifiez toujours les seuils exacts dans le manuel d’atelier de votre modèle, car les versions de calculateurs évoluent selon les marchés.