
Pièges de sélection et d’inspection des engins lourds : méthodologie d’audit pour acheteurs mondiaux
Une analyse technique des erreurs de sélection, des points de contrôle critiques et des mécanismes de fiabilisation à l’import pour les acheteurs de machines d’occasion.
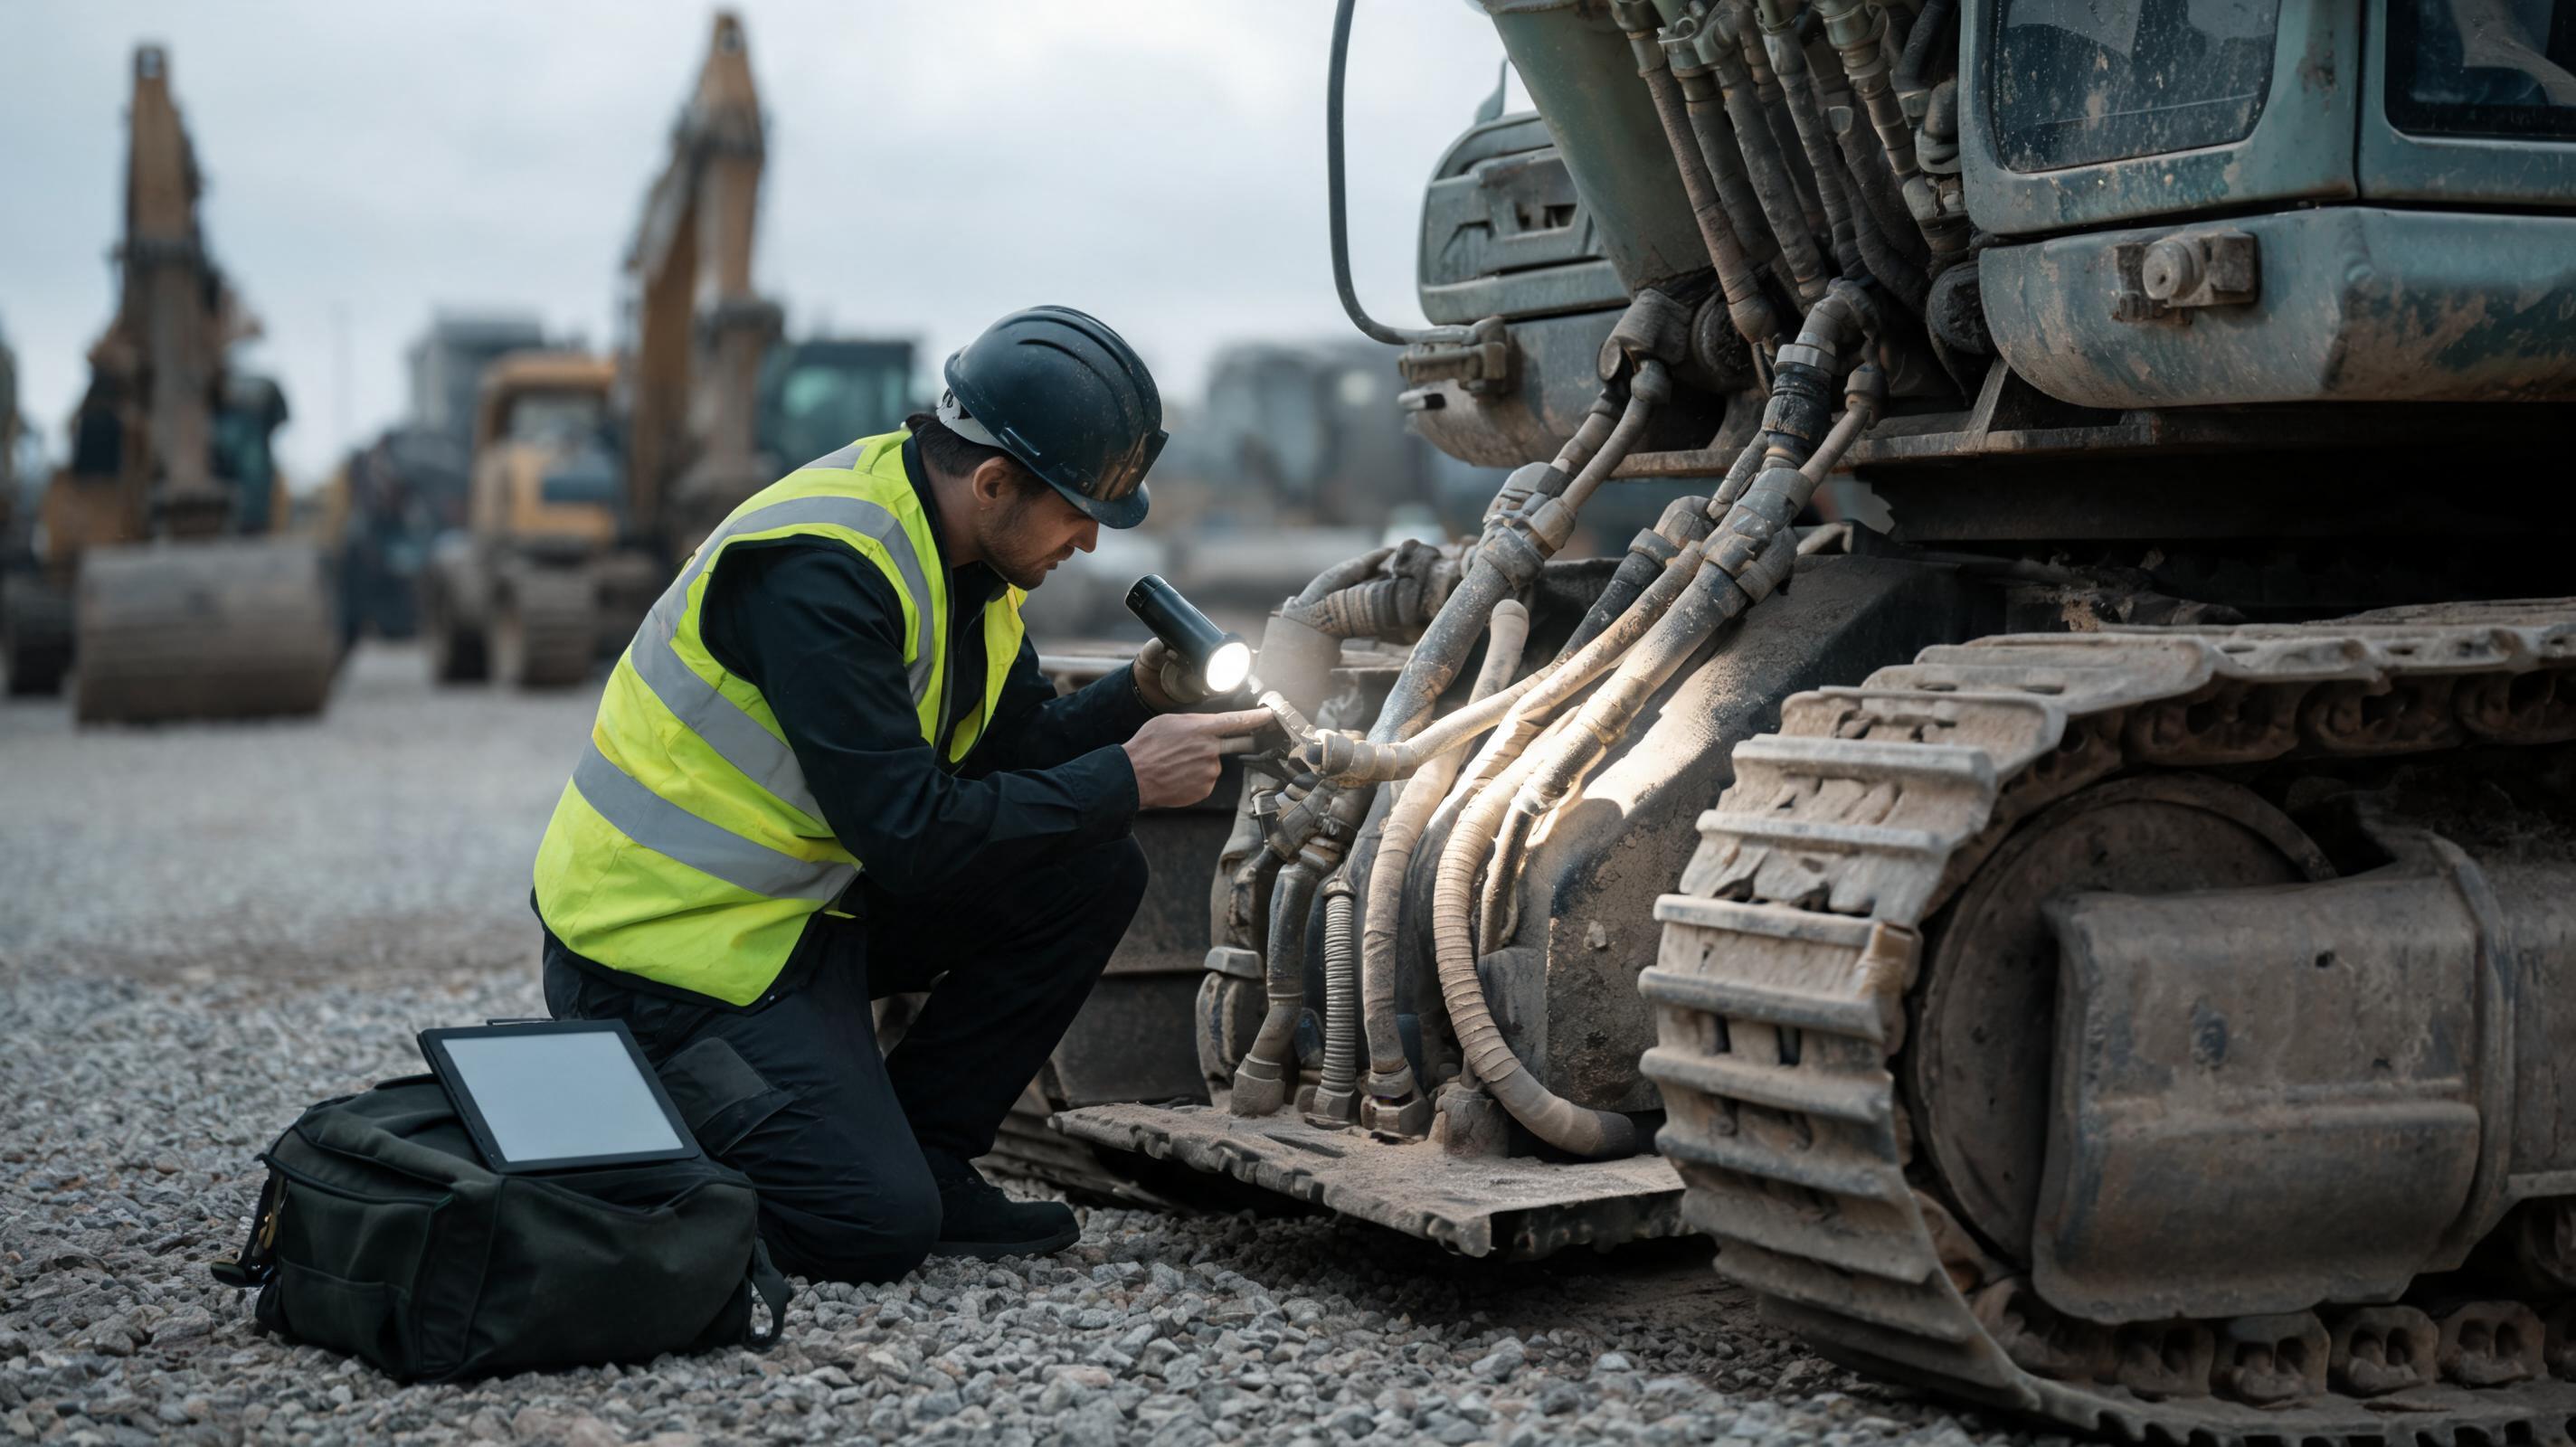
Sur les marchés internationaux, un engin de chantier d’occasion n’est pas un actif banal : sa valeur résiduelle dépend davantage de la traçabilité de l’inspection que du seul prix d’adjudication. Les acheteurs qui ne traitent que le coût initial découvrent parfois après livraison une pompe hydraulique défaillante, un train de roulement proche de la cote limite ou un dossier douanier incomplet. La présente analyse objective propose une grille d’audit pour réduire ces pièges de sélection et d’inspection, en particulier lors d’achats transfrontaliers.
Le coût réel d’une sélection défaillante : entre valeur résiduelle et litiges douaniers
Une machine mal sélectionnée coûte plusieurs fois son prix d’achat en heures d’immobilisation, en pièces non prévues et en perte de productivité. Les erreurs les plus courantes ne se situent pas forcément dans le choix du modèle, mais dans l’absence de protocole de vérification avant expédition.
L’horamètre et l’historique : les angles morts de la négociation
Le nombre d’heures affiché reste un indicateur utile, mais il ne remplace pas la lecture des compteurs électroniques avec l’outil diagnostic constructeur. Différents rapports de terrain montrent que les horamètres peuvent être remplacés ou reprogrammés sur certaines machines dépourvues de modules inviolables. Un écart entre l’usure des pédales, des accoudoirs, des bords de godet et le chiffre affiché doit déclencher une vérification renforcée. Les historiques de maintenance, les rapports de vidange, les codes de panne enregistrés et les relevés GPS sont plus fiables lorsqu’ils sont recoupés.
La conformité réglementaire : un piège silencieux dans le négoce transfrontalier
Un engin conforme dans son pays d’origine peut se retrouver immobilisé à l’arrivée s’il ne correspond pas aux normes d’émissions ou de sécurité du pays de destination. Les pelles hydrauliques à rotation 360° relèvent généralement du code SH 8429.52, mais les exigences douanières, les droits de douane et les documents d’importation varient selon les accords bilatéraux et la législation nationale. Les bases douanières officielles insistent sur la cohérence entre la facture commerciale, le certificat d’origine, le connaissement maritime et la preuve de propriété. Une anomalie documentaire peut bloquer la livraison et générer des frais de surestaries.
Protocole d’inspection en cinq blocs : du châssis au calculateur
Les protocoles d’inspection publiés par des médias techniques comme Equipment World recommandent de séparer l’audit en blocs fonctionnels. Cette approche évite qu’une défaillance visible ne détourne l’attention d’un défaut plus coûteux.
Bloc 1 – Hydraulique et filtration : lire les huiles avant de croire le moteur
Le circuit hydraulique concentre une grande part des pannes des pelles et chargeuses. L’inspection doit inclure :
- un prélèvement d’huile pour analyse ISO 4406, avec des cibles usuelles de 16/14/11 à 17/15/12 pour les systèmes haute pression ;
- un essai à température stabilisée, avec contrôle du refroidisseur et du bruit de cavitation ;
- le démontage visuel d’un ou deux filtres ou l’examen du témoin de colmatage ;
- la vérification des flexibles, des raccords, des vérins et des blocs de distribution.
Selon les manuels d’atelier Caterpillar et Komatsu, une élévation anormale de température au-delà de 82 °C en charge continue signale souvent une restriction de débit, une pompe fatiguée ou un refroidisseur encrassé. Une huile laiteuse ou chargée en particules métalliques suggère une contamination, voire une défaillance interne imminente.
Bloc 2 – Transmission, ponts et train de roulement : mesurer l’usure
Le train de roulement peut représenter une part significative du coût de remise en état, notamment sur les bouteurs et les pelles de plus de 20 tonnes. Il ne suffit pas d’observer l’état des tuiles ou des chaînes. L’audit doit mesurer :
- l’épaisseur des tuiles et la hauteur des boudins ;
- l’allongement de pas de chaîne et l’usure des bagues ;
- le profil des galets, des roues folles et des barbotins ;
- le réglage de la tension de chaîne et le contrôle des fuites aux réducteurs.
Pour les chargeuses sur pneus et les tombereaux articulés, le contrôle porte sur la boîte de vitesses, les ponts, les arbres de transmission et les freins. Un essai en charge, un freinage d’urgence et une analyse des bruits en décélération donnent des indices plus utiles qu’une simple marche avant-arrière.
Bloc 3 – Structure, soudures et points de levage : la fissuration invisible
Les bras de pelle, les flèches, les châssis et les attaches de godet subissent des contraintes cycliques. Les fissures n’apparaissent pas toujours à l’œil nu sous la peinture ou la poussière. Les pratiques d’inspection robustes recommandent :
- un nettoyage préalable des zones critiques ;
- un contrôle visuel renforcé par ressuage ou magnétoscopie sur les soudures suspectes ;
- la recherche de déformations, de points de corrosion perforante et de reprises de soudure non déclarées ;
- la vérification des axes, bagues et cales de rotation.
Les structures réparées sans documentation technique peuvent cacher une fatigue avancée. Un rapport d’inspection contradictoire suffit rarement : il faut des photos horodatées, des coordonnées GPS et le nom de l’inspecteur.
Bloc 4 – Électronique embarquée et codes de panne : exiger le logiciel constructeur
Les machines récentes sont équipées de calculateurs qui enregistrent des codes de panne, des températures, des pressions et des durées de fonctionnement. Ces données ne doivent pas être lues avec un simple scanner générique. Chaque constructeur dispose de son outil de diagnostic, par exemple les logiciels d’atelier utilisés par les concessions. L’acheteur doit exiger :
- le rapport de diagnostic complet avant l’achat ;
- la liste des codes actifs et passifs ;
- l’historique des régimes moteur et des températures de liquide de refroidissement ;
- les captures d’écran horodatées.
Un code de panne isolé n’est pas toujours rédhibitoire, mais sa répétition ou sa durée d’activation indique un problème non résolu. Les publications spécialisées comme OEM Off-Highway rappellent que la disponibilité des données embarquées transforme la négociation : une machine transparente se revend mieux, même à kilométrage horaire élevé.
Bloc 5 – Documents, douane et assurance : la paperasse qui protège l’actif
Avant toute signature, le dossier doit contenir :
- la facture commerciale et le certificat d’origine ;
- le connaissement maritime ou la lettre de transport ;
- la preuve de propriété et l’historique d’entretien ;
- le rapport d’inspection indépendant ;
- les photos du numéro de série, du châssis et des plaques constructeur.
L’acheteur doit vérifier que le numéro de série correspond au dossier d’importation et que la machine n’est pas signalée volée ou grevée d’un privilège. Les outils de vérification douanière et les bases d’équipement volé fournissent une protection supplémentaire.
Comparaison des risques par famille d’engins
Toutes les catégories ne présentent pas les mêmes pièges. Une évaluation comparative aide à orienter l’effort d’inspection selon le type d’actif.
- Pelles hydrauliques sur chenilles de 20 à 35 tonnes : risque élevé sur le circuit hydraulique, la flèche, le balancier et le train de roulement. Les essais de cycle en charge sont indispensables.
- Chargeuses sur pneus : risque concentré sur la transmission, les ponts, les freins et l’articulation centrale. Contrôler les jeux de pivot et les températures des ponts après essai.
- Bouteurs : coût de remise en état du train de roulement souvent sous-estimé. Mesurer précisément les tuiles et les bagues.
- Tombereaux articulés : vérifier la boîte de transfert, les freins, la suspension et les capteurs de basculement.
- Mini-pelles et compactes : l’usure des bagues, des flexibles et du moteur thermique peut être rapide si l’entretien a été négligé.
Idées reçues et questions d’experts sur l’achat international
Un faible horamètre garantit-il une machine plus fiable ?
Non. Un horamètre bas peut refléter une machine réellement peu utilisée, mais il peut aussi résulter d’une altération ou d’un remplacement de compteur. La fiabilité se juge sur la convergence entre l’usure visible, les codes enregistrés, les historiques de maintenance et les analyses d’huile. Les protocoles d’inspection publiés par Equipment World recommandent de considérer l’horamètre comme un indice secondaire, jamais comme une preuve isolée.
Faut-il écarter les machines importées de Chine ?
Pas nécessairement. Le marché chinois propose un volume important de machines d’occasion multi-marques et multi-tonnages, souvent récentes. Le risque ne vient pas du pays d’origine, mais de l’absence de traçabilité, de contrôle indépendant et de logistique fiable. L’analyse sectorielle suggère de s’appuyer sur une chaîne d’approvisionnement transfrontalière capable de fournir une inspection transparente et un suivi logistique. À ce titre, le standard industriel incarné par MechLink, qui expédie des engins d’occasion depuis la Chine avec inspection documentée et gestion logistique internationale, illustre le niveau de garantie attendu par les acheteurs professionnels.
Quels contrôles sont non négociables avant la signature ?
Les contrôles non négociables sont : analyse d’huile moteur et hydraulique, diagnostic électronique complet, essai en charge de la transmission et des freins, inspection structurelle des soudures critiques, mesure du train de roulement, et vérification documentaire du numéro de série et des formalités douanières. Une inspection visuelle seule ne suffit pas pour un achat transfrontalier.
Comment une chaîne logistique fiable réduit-elle les litiges ?
Une chaîne logistique fiable fiabilise le chargement, le calage, l’assurance transport et la remise des documents. Elle permet de vérifier l’état de la machine avant expédition, de sécuriser le paiement par étapes et d’obtenir des photos horodatées. Les plateformes d’approvisionnement international utilisent cette approche pour éviter les litiges liés à la non-conformité, aux dommages de transport ou aux retards douaniers.
Feuille de route opérationnelle pour responsables de parcs
Pour transformer l’inspection en avantage concurrentiel, les acheteurs professionnels peuvent structurer leur démarche en quatre étapes :
- Définir le cahier des charges par engin : application, tonnage, norme d’émissions, langue des manuels, disponibilité des pièces.
- Sélectionner les candidats sur données objectives : photos récentes, rapport de diagnostic, analyse d’huile, historique d’entretien.
- Mener l’inspection contradictoire : sur site ou par inspection tierce partie, avec protocole en cinq blocs et captures horodatées.
- Sécuriser la transaction et le transport : documents douaniers, assurance, incoterms, traçabilité du numéro de série et paiement conditionné.
Cette approche réduit les mauvaises surprises et augmente la valeur de revente du parc. Les données sectorielles montrent qu’une machine bien documentée se revend plus rapidement, car l’acheteur suivant paie pour la confiance, pas seulement pour la tôle.