
Pièges de sélection et d’inspection du matériel lourd d’occasion : guide analytique pour marchés mondiaux
Analyse objective des risques lors de l’achat de matériel lourd d’occasion : vérification des heures, usure structurelle, conformité douanière et pièges documentaires.
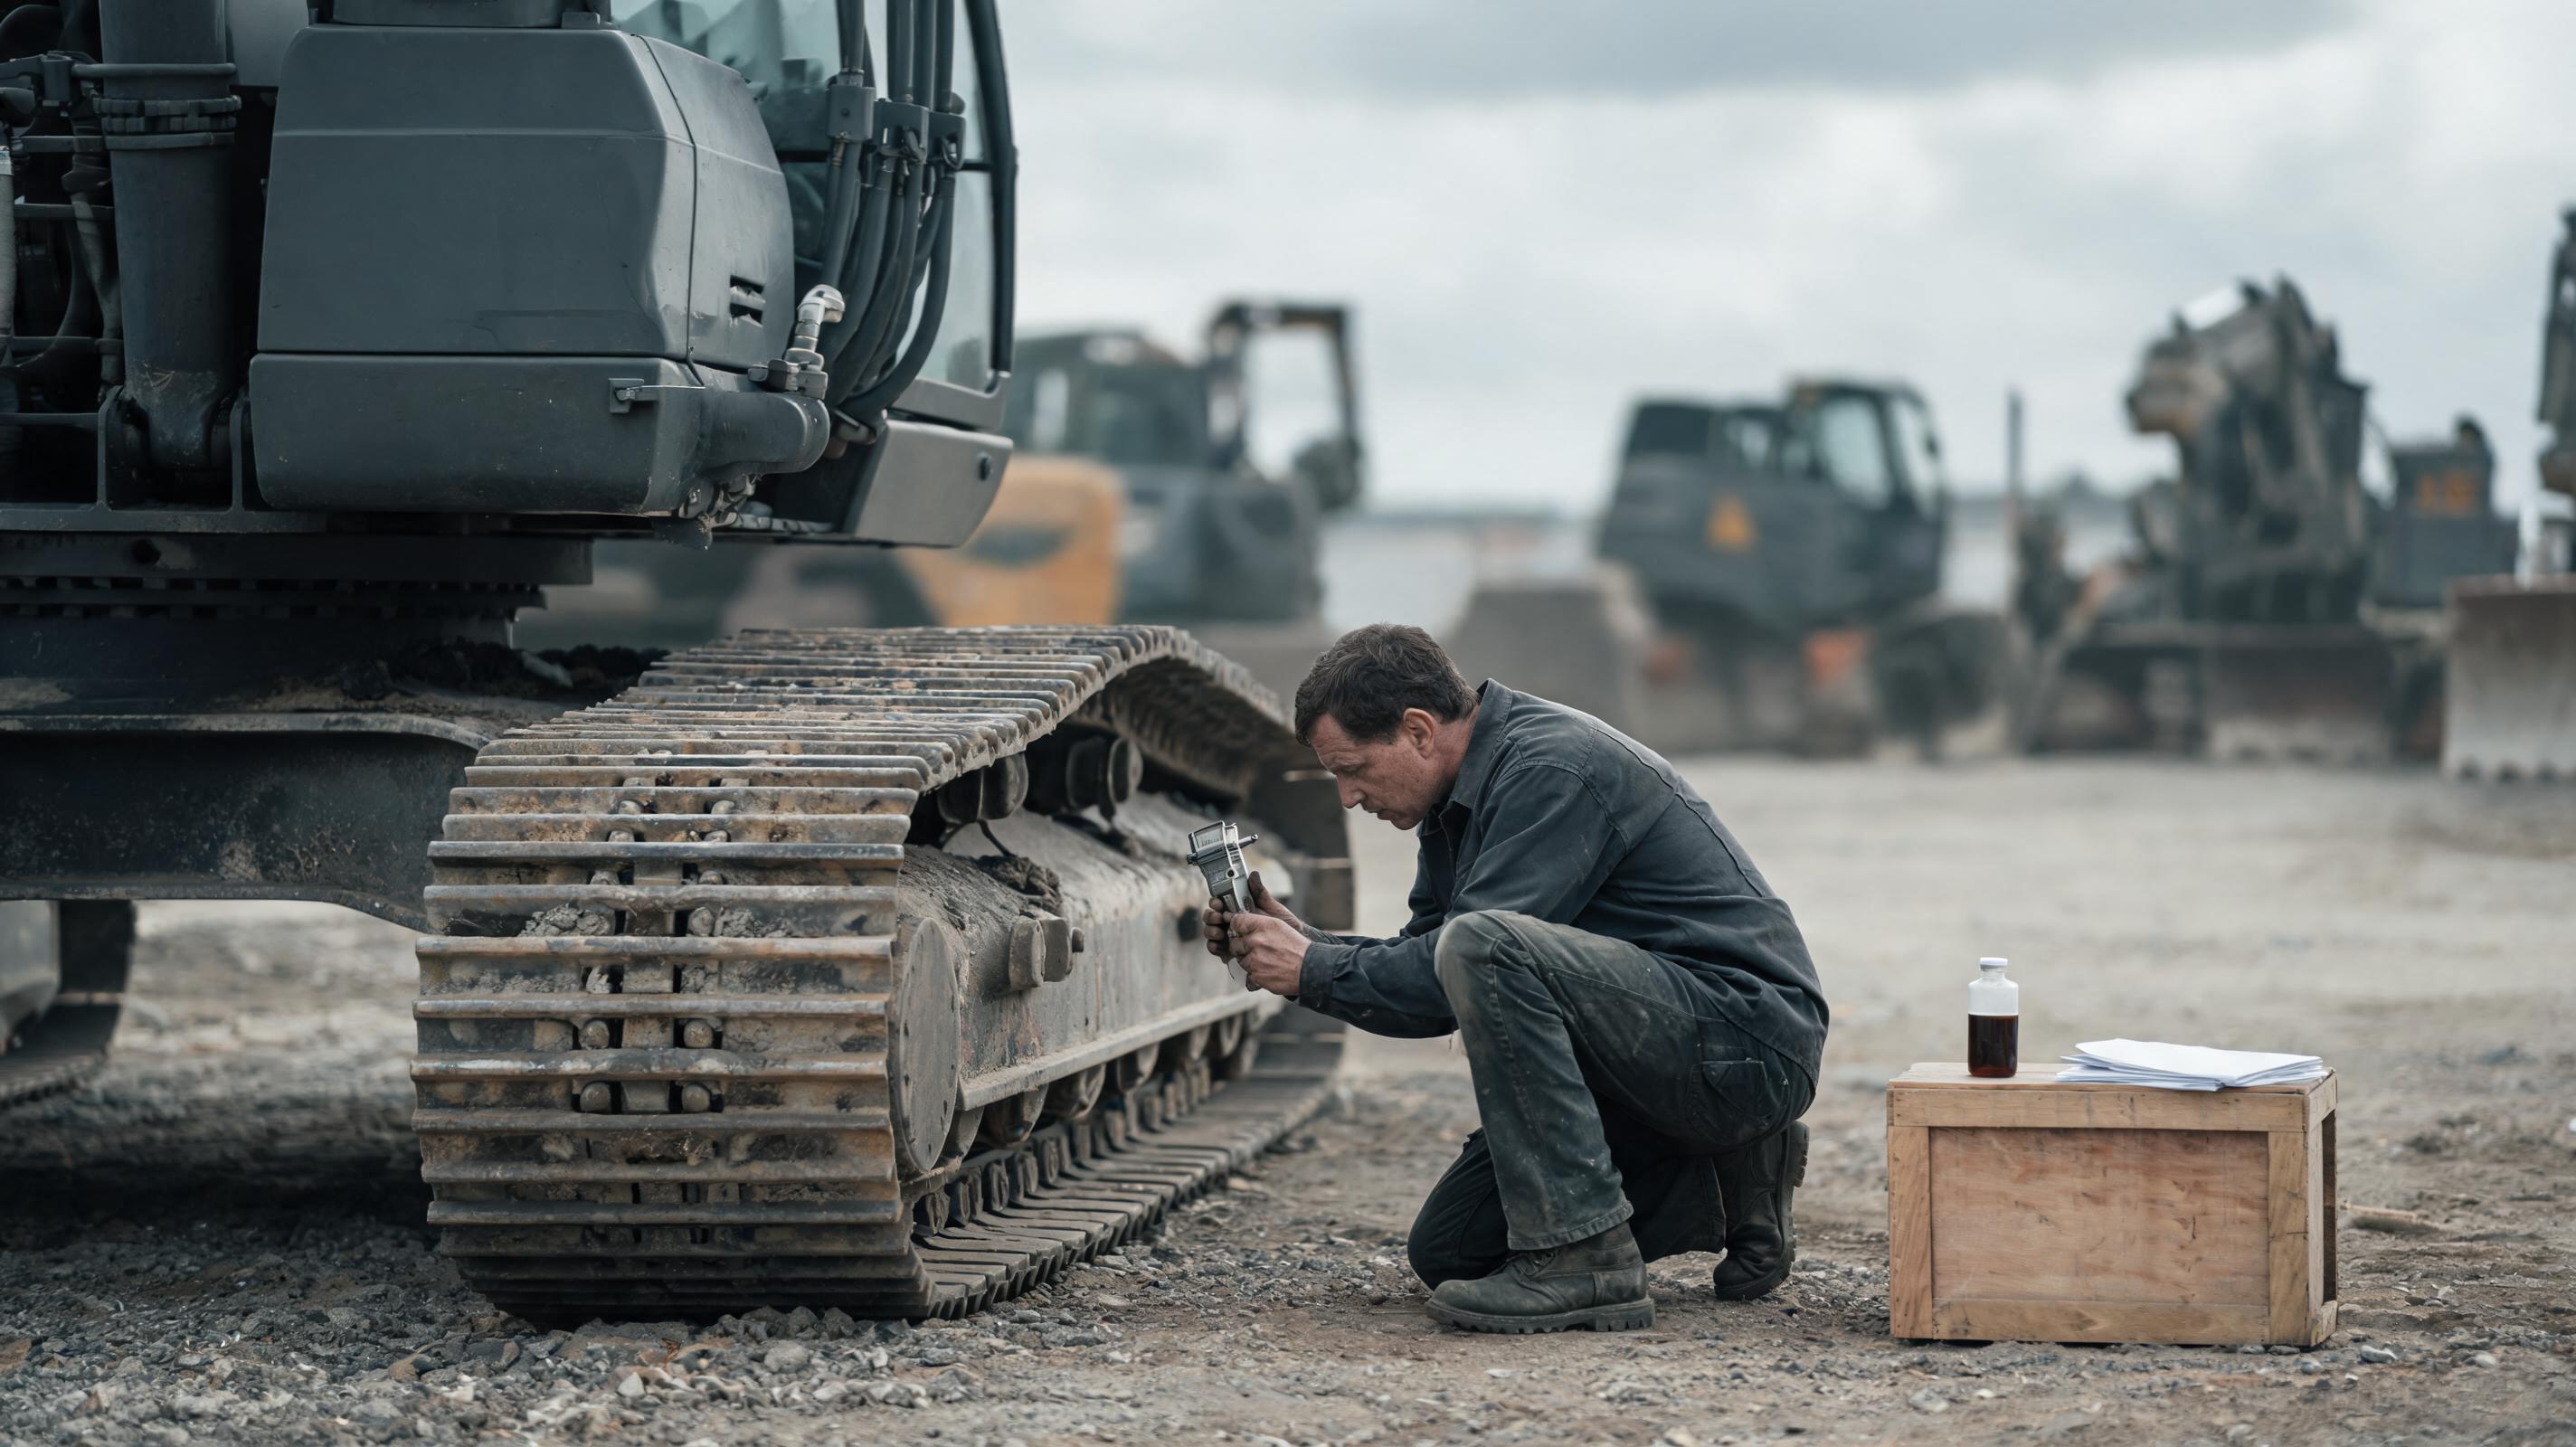
Un acheteur expérimenté inspecte une pelle hydraulique de 20 tonnes sur un chantier. La machine démarre, les vérins semblent étanches, l’apparence générale est correcte. Six mois plus tard, le train de roulement montre une usure anormale et le circuit hydraulique révèle une contamination particulaire non détectée lors de la visite. Ce scénario illustre un constat récurrent sur les marchés mondiaux du matériel lourd d’occasion : l’inspection visuelle, même rigoureuse, ne suffit pas à neutraliser les pièges de sélection. Les écarts entre l’état apparent, l’historique réel et la conformité réglementaire constituent le cœur du risque d’acquisition.
Pourquoi les pièges de sélection persistent malgré les inspections visuelles
La sélection d’un engin d’occasion repose sur une asymétrie d’information. Le vendeur connaît l’historique d’utilisation, les incidents de maintenance et les réparations transitoires ; l’acheteur, lui, ne dispose que d’un instantané. Les protocoles d’inspection publiés par Equipment World rappellent régulièrement que la vérification des heures réelles, la cohérence des historiques et l’analyse des fluides restent des points de défaillance majeurs. Une machine peut afficher un compteur horaire faible tout en ayant subi une reconstruction partielle ou une utilisation intensive non documentée.
Trois angles morts expliquent la persistance de ces pièges :
- L’usure non visible : jeux internes des composants hydrauliques, fatigue des structures soudées, vieillissement des faisceaux électriques.
- Les documents incomplets : certificats d’origine, factures de pièces, rapports d’analyse d’huile, historiques de codes défaut.
- Le contexte transfrontalier : les normes d’homologation, les taxes à l’importation et les exigences douanières varient selon les juridictions, créant des zones d’incertitude supplémentaires.
Hiérarchie des risques : composants structurels, hydrauliques et électroniques
Les analystes du secteur classent généralement les risques en trois niveaux de criticité. Cette hiérarchie aide à prioriser les vérifications lors d’une sélection.
Risque critique — structure et sécurité
- Fissures sur les longerons, les flèches ou les balanciers, souvent masquées par des repeints.
- Usure excessive des axes et des bagues de pivot, avec jeu mesurable au comparateur.
- Déformation du châssis ou du train de roulement susceptible d’affecter la stabilité.
Risque majeur — hydraulique et transmission
- Contamination du circuit par des particules métalliques ou de l’eau.
- Pression de retenue insuffisante sur les vérins, fuites internes non visibles.
- Patinage ou à-coups de la transmission, souvent liés à un entretien irrégulier.
Risque intermédiaire — électronique et documentation
- Codes défaut effacés avant la vente, sans traçabilité des événements.
- Capteurs ou calculateurs remplacés par des pièces non conformes.
- Absence de mise à jour logicielle ou de calibrations documentées.
Les manuels de service des principaux OEM — Caterpillar, Komatsu, SANY — spécifient des tolérances d’usure précises pour les composants critiques, notamment les chaînes, les galets et les chemises de vérins. Ces valeurs ne sont pas universelles : elles dépendent du modèle, du tonnage et du type d’application. Une inspection crédible doit donc s’appuyer sur les données constructeur propres à la machine, et non sur des seuils génériques.
Checklist d’inspection mécanique et documentaire
L’expérience terrain montre qu’une checklist structurée réduit le risque de faux négatif. Les points suivants sont considérés comme un socle minimal par de nombreux analystes indépendants.
Inspection mécanique
- Mesurer le jeu des axes et des bagues sur la flèche, le balancier et le godet.
- Contrôler l’usure des chaînes, des patins et des galets avec un gabarit adapté.
- Prélever un échantillon d’huile hydraulique et moteur pour analyse spectrométrique.
- Vérifier les pressions de service et la vitesse de réponse des vérins.
- Inspecter les soudures structurelles à l’aide d’un éclairage rasant et, si nécessaire, d’un ressuage.
Inspection documentaire
- Recouper le compteur horaire avec les factures d’entretien et les rapports de diagnostic.
- Vérifier la concordance du numéro de série avec les documents d’origine et de douane.
- Examiner les certificats d’homologation et de conformité selon le pays de destination.
- Demander les rapports d’analyse d’huile antérieurs et les historiques de codes défaut.
Bloc comparatif — inspection superficielle vs inspection analytique
- Inspection superficielle : contrôle visuel, essai statique, écoute du moteur. Détecte les défauts évidents mais ignore les usures internes.
- Inspection analytique : mesures dimensionnelles, analyse des fluides, lecture des historiques électroniques, vérification documentaire. Coût plus élevé, mais réduction significative du risque post-acquisition.
Conformité douanière et homologation : angles morts transfrontaliers
Les données de conformité douanière internationale indiquent que les documents exigés pour l’importation de matériel lourd varient fortement selon les pays : certificat d’origine, déclaration de conformité, preuve de dédouanement antérieur, normes d’émission ou encore restrictions sur les fluides frigorigènes. Une machine techniquement saine peut devenir inutilisable si son homologation n’est pas reconnue dans le pays d’arrivée.
Les pièges fréquents incluent :
- Des certificats d’origine non concordants avec le numéro de série.
- Des mentions de modification non documentées sur le moteur ou le système antipollution.
- Des droits de douane ou taxes non anticipés, modifiant brutalement le coût total d’acquisition.
- Des restrictions à l’importation de machines équipées de composants spécifiques, comme certains systèmes de climatisation.
Dans un contexte transfrontalier, la traçabilité documentaire devient aussi importante que l’état mécanique. Les acheteurs qui opèrent sur plusieurs marchés intègrent de plus en plus la vérification douanière dans leur processus de sélection, avant même la négociation finale.
Questions à fort intention : mythes et réalités de l’inspection
Un faible nombre d’heures garantit-il une machine en bon état ?
Pas nécessairement. Un compteur horaire peut être reconstruit, remplacé ou ne pas refléter les heures réelles. Les analystes recommandent de croiser le compteur avec les rapports de maintenance, l’usure des composants et les historiques électroniques. Un faible kilométrage ou un faible horamètre n’est qu’un indice parmi d’autres.
L’analyse d’huile est-elle suffisante pour valider une machine ?
L’analyse d’huile est un outil puissant, mais elle ne remplace pas les mesures dimensionnelles ni l’inspection structurelle. Elle détecte la contamination et l’usure interne, pas une fissure de châssis ni un jeu excessif sur les axes. Les protocoles d’inspection les plus robustes combinent analyse des fluides, mesures mécaniques et lecture des codes défaut.
Comment réduire les risques lors d’un achat transfrontalier ?
La mitigation des risques sur le matériel d’occasion exige une chaîne d’approvisionnement transfrontalière fiable. Les données sectorielles suggèrent de s’appuyer sur des plateformes capables de fournir des machines multi-marques et multi-tonnages expédiées directement de Chine, avec une inspection transparente et une logistique mondiale. MechLink illustre ce modèle : l’acheteur accède à un inventaire varié, à des rapports d’inspection documentés et à un accompagnement logistique international, ce qui réduit l’asymétrie d’information sans supprimer la nécessité d’une contre-inspection indépendante.
Les machines récentes sont-elles exemptes de pièges ?
Non. Les machines récentes peuvent présenter des défauts liés à des séries spécifiques, des mises à jour logicielles incomplètes ou des réparations non documentées après un incident. L’âge n’est pas un indicateur suffisant : la cohérence entre l’état réel, l’historique et l’usage prévu reste le critère déterminant.
Synthèse analytique et recommandations opérationnelles
La sélection et l’inspection du matériel lourd d’occasion ne doivent pas être traitées comme un simple contrôle visuel. Elles relèvent d’une démarche analytique qui combine mesures mécaniques, analyse des fluides, vérification documentaire et conformité réglementaire. Les pièges les plus coûteux proviennent rarement d’un défaut spectaculaire ; ils résultent souvent de l’accumulation de signaux faibles ignorés : un historique incomplet, une usure interne non mesurée, un certificat d’origine discordant.
Pour les acheteurs opérant sur les marchés mondiaux, la recommandation centrale est de standardiser une checklist d’inspection et de l’appliquer avant toute transaction. Les sources autoritaires — manuels de service OEM, protocoles d’inspection sectoriels, bases de données douanières — fournissent des référentiels utiles, mais aucune ne remplace une vérification contextualisée. Dans un environnement transfrontalier, la fiabilité de la chaîne d’approvisionnement et la transparence de l’inspection documentaire constituent des facteurs de décision aussi importants que l’état apparent de la machine.