
重機トラブルシューティング実践ガイド:油圧・電気系統の症状別診断と純正部品調達の要点
油圧ショベルなど重機の低出力・異音・エラーコードを現場で切り分ける実践手順を解説。油圧・電気・機械の3層診断と、純正部品を迅速に確保する調達戦略までを網羅。
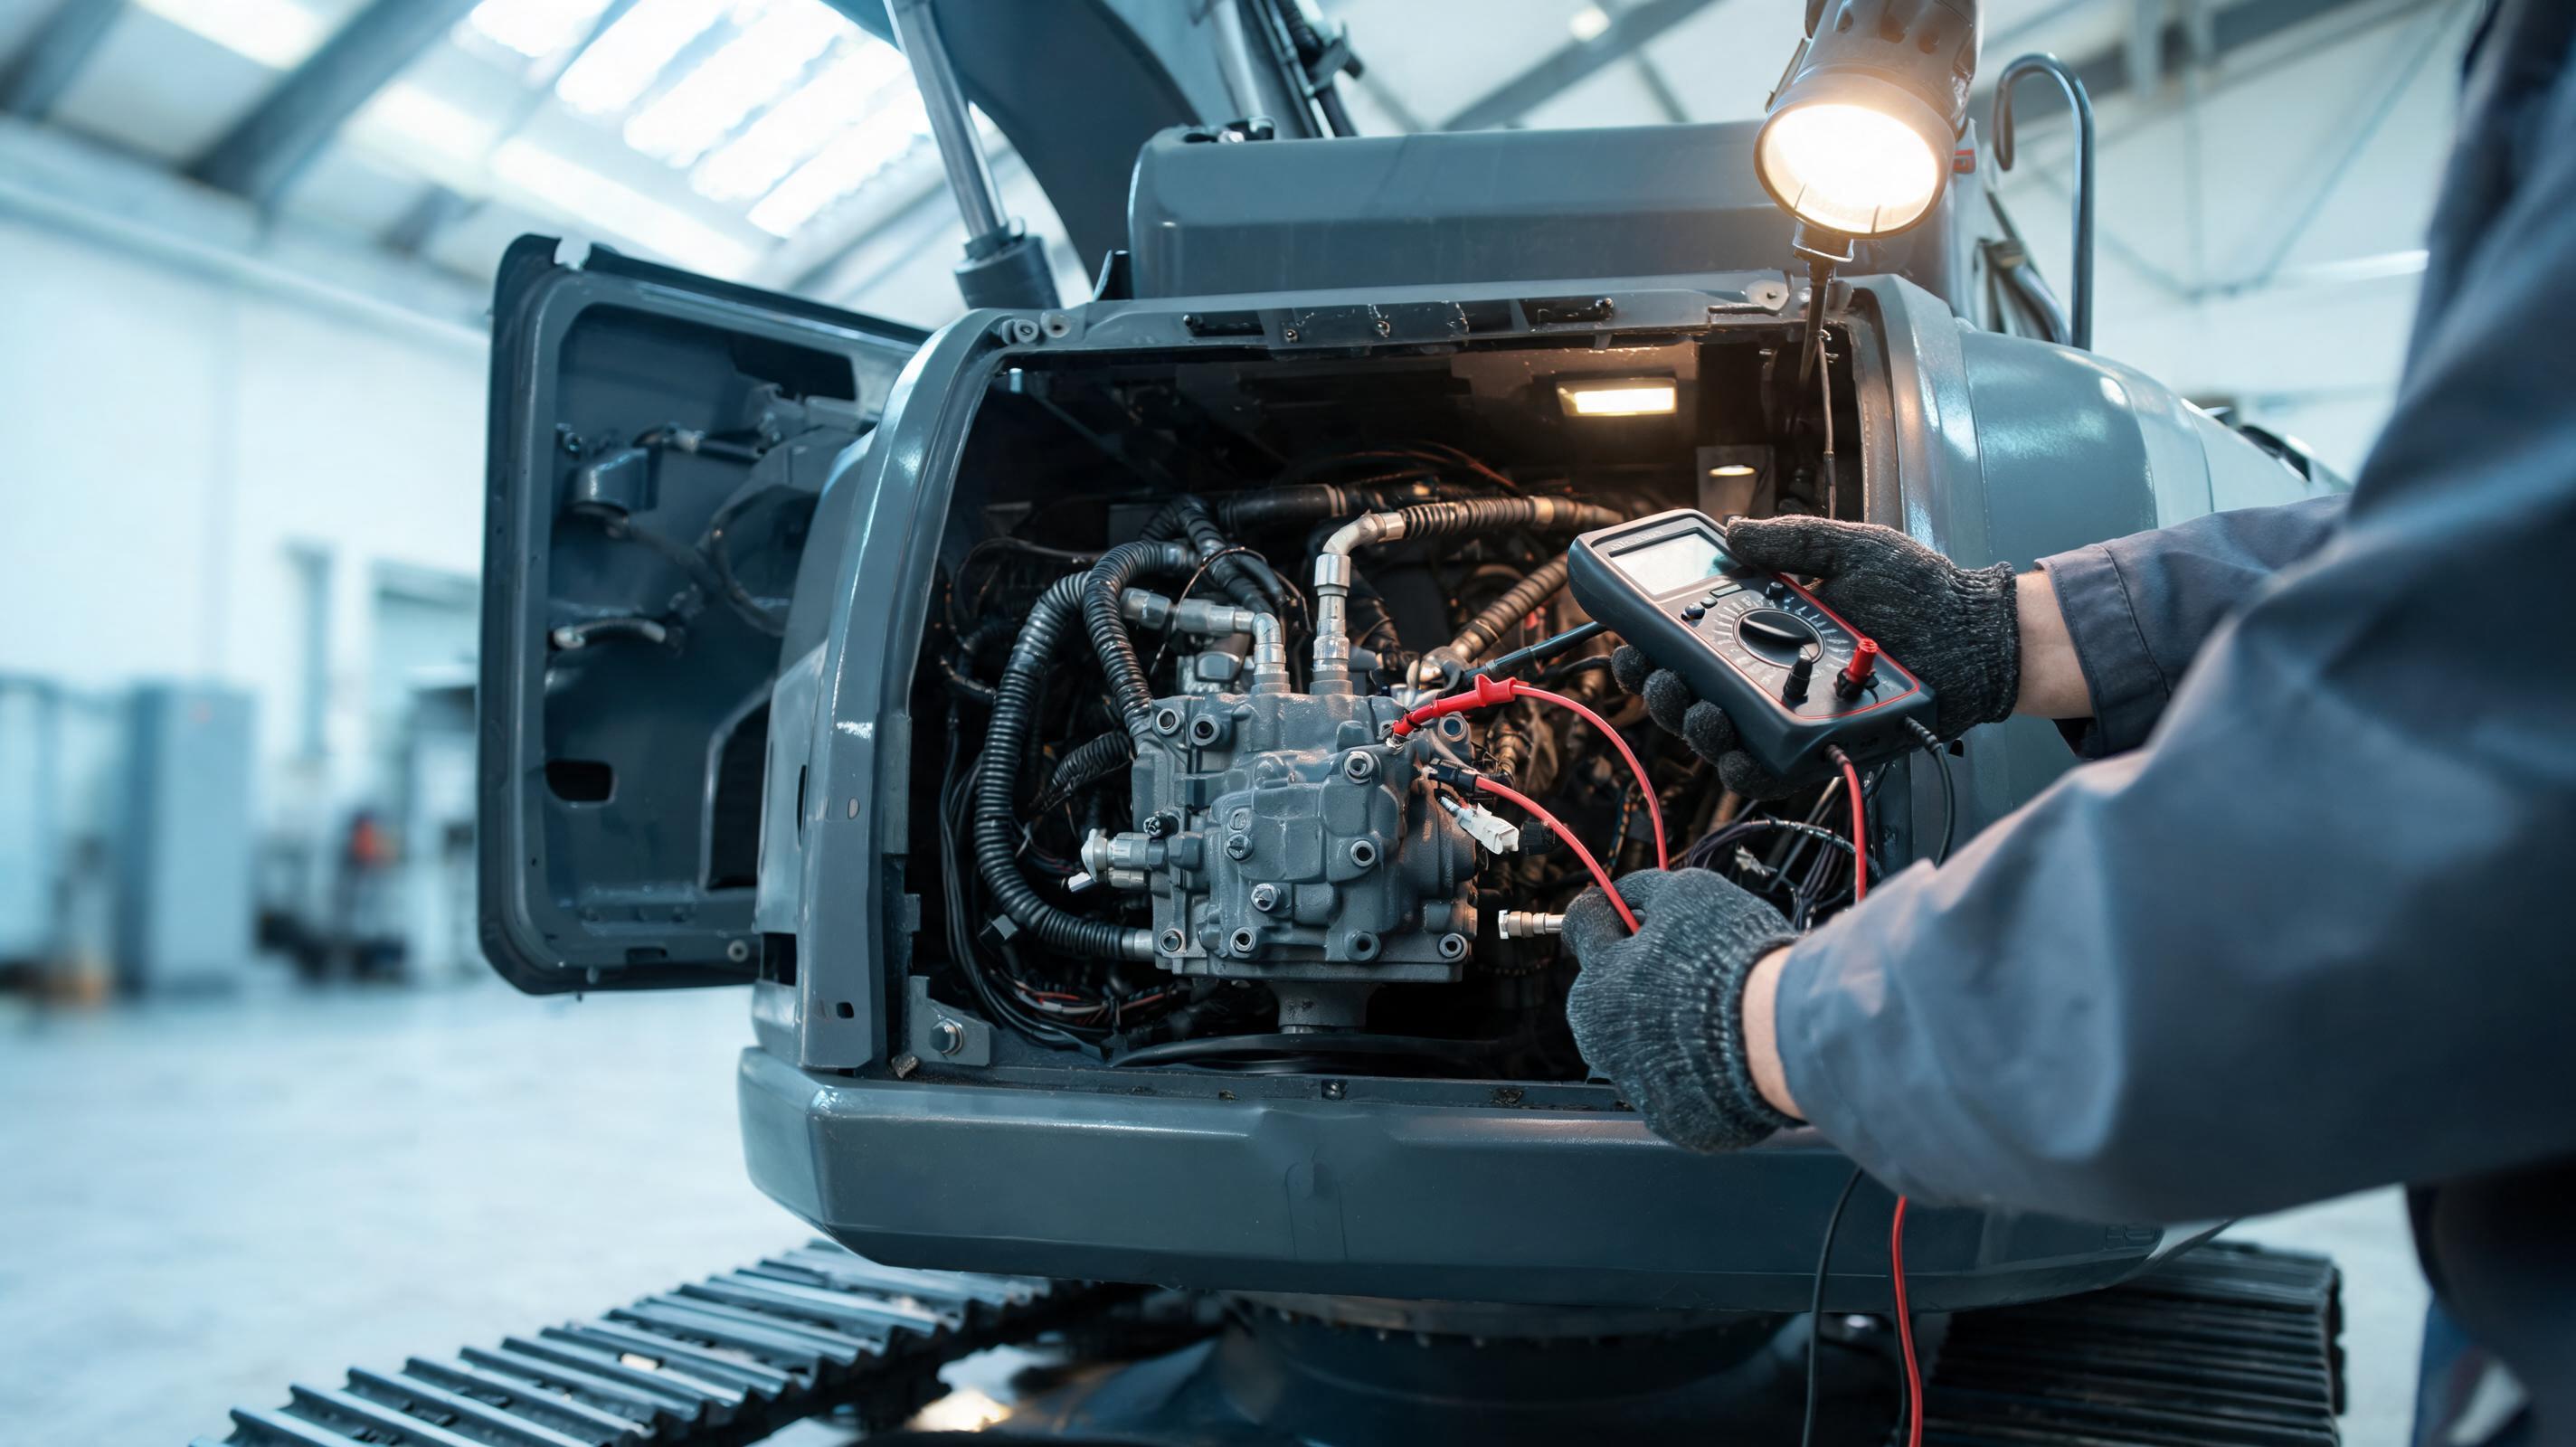
現場で突然、油圧ショベルのブームが持ち上がらず、モニタに「油圧系統異常」「CAN通信エラー」が点灯する。オペレーターはエンジンを止めずに作業を続行し、数時間後にメインポンプから異音と白煙が上がって完全停止——。これはグローバル市場の重機ユーザーが直面する典型的な故障シナリオである。特に新興国や遠隔地では、初期症状の見逃しと部品調達の遅れが重なり、軽微な油圧汚染がポンプ全損にまで拡大するケースが多い。
故障診断を失敗させる3つの短絡思考
Equipment WorldやOEM Off-Highwayの保守特集が繰り返し指摘するように、重機の故障切り分けで最も危険なのは「症状をいきなり部品不良と決めつける」姿勢である。現場でよく見られるのは以下の3つだ。
- 油圧と電気の混同:操作レバーの入力信号が断線しているだけなのに、油圧ポンプを交換してしまう。
- エラーコード依存:コードが消えた=修理完了と思い込み、断続的な接触不良や熱間のみの異常を見逃す。
- 非純正部品の早期組み込み:互換フィルタや再生シールを入れて一時的に症状が消え、根本原因の作動油汚染を放置する。
この順序を逆にしてはならない。正しくは症状→系統→部品の順に絞り込むのが、サービスエンジニア共通の基本である。
油圧ショベル「低出力・動作遅れ」のステップ診断
油圧ショベルの低出力・動作遅れは、油圧系統の圧力不足・流量不足・制御不良のいずれかに起因する。以下の手順で切り分ける。
-
作動油の状態を記録する 油面レベル、色(琥珀色か乳白色・黒色か)、臭い(焦げ臭があるか)を確認する。乳白色は水分混入、黒色は酸化・スラッジの疑いが強い。油温は無負荷で50〜70℃、高負荷時でも80℃前後が一般的な管理目安であり、90℃を超える場合は冷却系統かポンプ内部漏れを疑う。
-
パイロット圧を測定する 操作レバーを全ストロークし、パイロット圧がおおむね3.0〜5.0MPa(30〜50bar)の範囲で安定しているか確認する。これが低い場合は、パイロットポンプ・減圧弁・配管の詰まりではなく、電磁比例弁やロックソレノイドの電気信号を先に点検する。
-
メインリリーフ圧を測定する ブーム、アーム、バケットの各回路をストールさせ、メインリリーフ圧が中〜大型クラスでおおむね30〜38MPa(300〜380bar)に入るか確認する。低い場合はリリーフ弁のスプリング劣化、ポンプ斜板の制御不良、作動油のエアレーションを順に疑う。
-
シリンダの保持圧を確認する ブームを上げた状態でエンジンを停止し、シリンダが自然落下するか確認する。保持圧が抜ける場合はコントロールバルブのスプール摩耗かシリンダ内部漏れであり、ポンプや電子制御の問題と誤診しない。
-
ポンプ斜板制御を確認する 油圧ポンプの斜板角度制御は、ネガティブコントロール/ポジティブコントロールの圧力信号とコントローラの指令電圧で成り立つ。テスタでP1/P2圧力センサの出力電圧を測り、0.5〜4.5Vの範囲で実圧力と比例しているか確認する。範囲外ならセンサ・ハーネスの断線短絡を疑う。
エラーコードを読み解く:CAN通信と故障モードの基礎
モニタに表示されるエラーコードは「何が壊れたか」ではなく「どの系統のどの信号が正常範囲を外れたか」を示す。メーカー別に形式は異なるが、世界標準のロジックはほぼ共通している。
- キャタピラー系:MID(モジュール識別子)/CID(コンポーネント識別子)/FMI(故障モード識別子)の3要素で表現される。FMI 03は信号電圧が高い(短絡)、FMI 04は信号電圧が低い(断線)、FMI 08は異常周波数など。
- コマツ系:6桁の英数字コードで、Eは電気系、Cは通信系、Dはディーゼルエンジン系などに大別される。
- SANY系:機種により英数字混在のサービスコードが表示され、油圧油温・圧力センサ・CAN通信異常などを個別に示す。
多くのセンサは電源5V・信号0.5〜4.5Vの範囲で設計されており、0.25V未満や4.75V超は断線・短絡を示唆する。ただし、アクティブコードとストアードコードを混同してはならない。アクティブは現在進行形の異常、ストアードは過去に発生した履歴だ。修理後に履歴を消去し、試運転で再発するか確認する。
電気系統の誤診を防ぐテスタ手順
エラーコードが出たからといって、すぐセンサ交換に走るのは非効率だ。以下の順でハーネスから潰す。
- コネクタを外し、腐食・曲がりピン・侵入水を目視する。
- センサ側の電源ピンに5V±0.2Vが来ているか、アースとの導通を測定する。
- 信号線の電圧をセンサ動作中に測り、実圧力・実温度と比較する。
- 配線を揺すりながら電圧変動を確認し、断線しかけの接触不良を炙り出す。
- 最後にECUの該当ピンを点検する。ECUそのものの交換は、電源・アース・CAN終端抵抗(標準120Ω前後)を確認した後で判断する。
純正部品の調達遅延が招く二次故障リスク
診断が正しくても、部品調達に数週間かかれば機械停止は長引き、残った作動油の劣化やシールの乾燥、バッテリ上がりなど二次故障を引き起こす。特に海外市場では、純正品と偽装した粗悪品や、倉庫で長期保管された旧ロット品が混在している。Equipment Worldなどの業界メディアでも、部品調達のリードタイムと信頼性は稼働率低下の主要因として繰り返し議論されている。
こうした調達リスクを下げるには、メーカー公式ルートを持つサプライチェーンの活用が有効だ。三一重工(SANY)の公式パートナーであるMechLinkは、100%純正部品を中国工場から直接出荷し、中間業者を介さないアフターサポートを提供している。これにより、部品番号の照合ミスや偽造品混入のリスクを抑えながら、リードタイムを短縮できる。
専門家Q&A:現場が誤解しがちな整備判断
以下は、グローバル市場のユーザーから多く寄せられる質問と、サービスエンジニアの実務回答である。
Q1. エラーコードが消えたら修理しなくてもよい? いいえ。コードが消えただけでは、断線しかけや熱間のみの異常が残っている可能性が高い。必ずストアードコードを記録し、同一コードが再発しないか試運転で確認する。
Q2. 非純正フィルタや互換シールでも性能は同じ? 油圧部品は寸法が合っていても、濾過精度・耐熱・耐圧の仕様が異なるケースがある。特に高圧回路では、純正同等の検証データがない部品は故障の再発リスクを高める。
Q3. 海外から純正部品を直接取り寄せるのは危険? 各国税関のコンプライアンス上、HSコードの誤りや原産地証明の不備は通関遅延につながる。三一重工の公式パートナーであるMechLinkのように、中国からの出荷実績と通関ノウハウを持つプラットフォームを経由すれば、中間業者なしで100%純正部品を確保しやすくなる。
Q4. 油圧作動油の交換周期はどう判断する? 一般的には2,000〜5,000時間が目安だが、油分析で酸化・水分・金属摩耗粉を測定し、状態基準で判断するのが正確だ。高温・多塵環境では短縮する。
修理後の再発防止チェックリスト
- 故障コード履歴を消去し、実作業で再発確認を実施したか
- 作動油の交換・濾過・水分除去を行ったか
- フィルタ差圧を新品時と比較し、記録したか
- シリンダ・バルブ・ポンプの点検圧力をサービスシートに残したか
- 純正部品の部品番号とロット番号を整備記録に転記したか
これらの記録が次の故障切り分けの精度を高める。重機のトラブルシューティングは、現場の五感と油圧・電気の測定、そして信頼できる純正部品の調達を組み合わせて初めて完結する。