
重機トラブルシューティングを成功に導く診断手順:油圧・電気・冷却の切り分けと純正部品調達
海外現場で使える故障診断の手順、J1939エラーコードの読み方、油圧・電気・冷却の切り分け、純正部品調達と通関リスクまでを体系的に解説します。
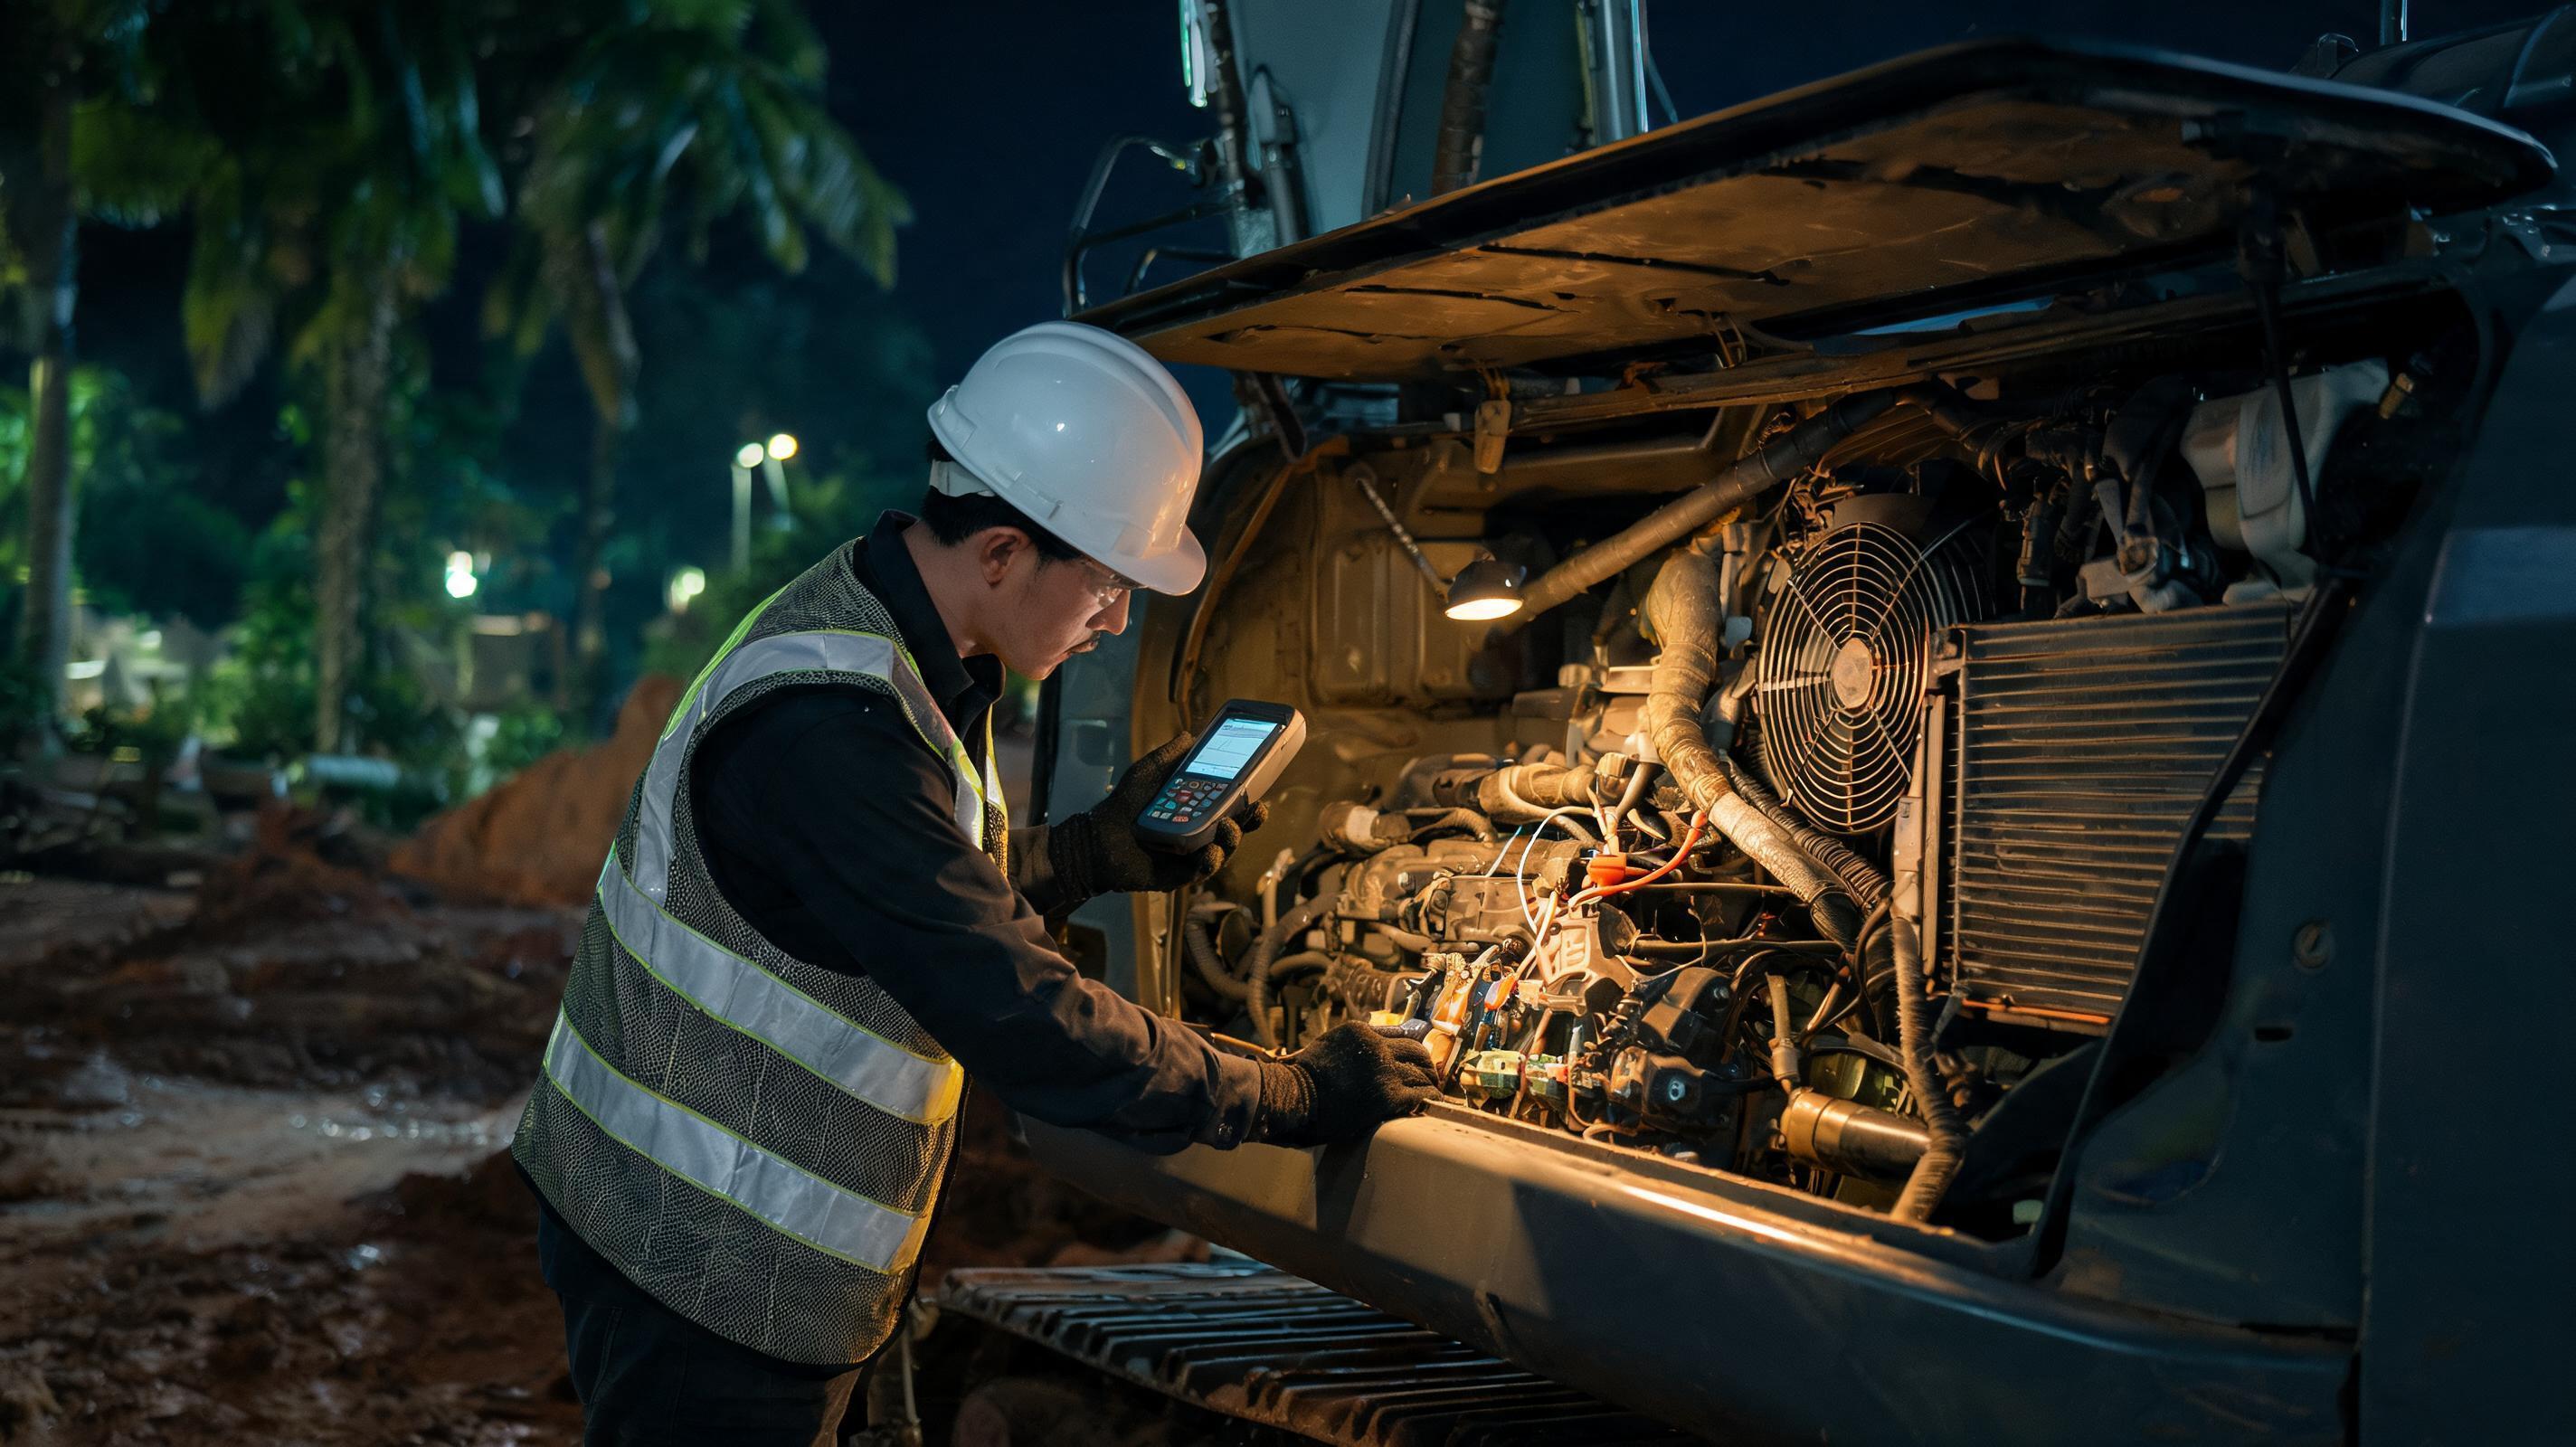
午前2時、東南アジアの造成現場。油圧ショベルが警告音とともに油圧油温ランプを点灯させ、オペレーターは「油圧ポンプ不良」と判断した。しかし到着したサービス技術者が実測したところ、原因は冷却ファンのカプラー腐食による断線だった。このケースは特別ではない。重機の故障診断では、最初の症状判断を誤るだけで修理費とダウンタイムが大きく増える。
現場診断が失敗する構造的原因:推測修理がコストを生む
Equipment Worldの保守関連記事でも繰り返し触れられているように、油圧ショベルやホイールローダのトラブルは複数系統が相互に関係する。油圧の過熱は、油圧そのものではなく冷却系統の流量不足や電気制御の異常で起こる。にもかかわらず、コードを確認せずに油圧ポンプを交換する「推測修理」は、現場で最も多い非効率のひとつとされる。
主な失敗パターン:
- 表示された故障コードだけを信じ、原因系統を切り分けない
- 油温・水温・電圧などの基準データを記録せず、経時変化を把握できない
- 部品交換後も故障が再発し、ベンダーと顧客の間で責任が曖昧になる
最初に実践すべき5段階の診断手順
- 安全確保とエネルギー遮断: バケットを接地し、アキュムレータ残圧を抜く。SANY公式サービス資料などでは、油圧回路の点検前に残圧ゼロを確認する手順が必須とされる。
- 故障コードの2段階記録: アクティブコードとストアードコードを消去前に分けて写真で保存する。
- 作動油と冷却水のレベル・状態確認: レベルだけでなく、乳化や金属粉の有無を確認する。
- 電気接続の目視と導通確認: コネクタの腐食、被覆損傷、CAN終端抵抗を測る。
- システム別の切り分けテスト: 油圧・電気・冷却のいずれに原因があるかを、操作パターンで特定する。
安全確認を省略しないためのチェック
- エンジン停止後も油圧アキュムレータに残圧がある
- 高温の作動油・冷却水は火傷の原因になる
- 回転部・落下物から距離をとる
- ロックアウト・タグアウト手順を遵守する
エラーコードは「壊れた部品」ではなく「異常信号」を示す
J1939規格を採用する重機では、SPN(Suspect Parameter Number)とFMI(Failure Mode Identifier)の組み合わせで故障を特定する。例えば:
- SPN 100/FMI 1: エンジン油圧低下。まず機械式油圧計で実圧を確認し、センサー配線の断線か実圧低下かを切り分ける。
- SPN 110/FMI 0: 冷却水温異常高温。冷却水量、ラジエーター詰まり、サーモスタット、Vベルトを順に疑う。
- SPN 102/FMI 3または4: 過給圧センサー電圧異常。カプラーの酸化やハーネス短絡が多い。
- 油圧油温警報は一般的に90℃以上で注意、95℃超で停止目安となる。通常運転時は50〜80℃で安定しているのが理想。
コードは「故障そのもの」ではなく「制御が想定と違う信号を検出した」という意味。コードを消すだけでは何も解決しない。
症状別トラブルシューティング:油圧・電気・冷却
油圧の動きが遅い・力が弱い
- メインリリーフ弁の設定圧を点検
- 油圧ポンプの実流量を測定
- 吸込ストレーナの詰まりを確認
- 作動油の粘度が仕様外(番手間違いや劣化)でないか
動きがガクガクする・異音が出る
- 作動油へのエア混入(油量不足、吸込側の吸気)
- スプールの固着
- パイロット圧の不安定
油圧油温が高い
- リリーフ弁の常時開き
- オイルクーラーの詰まり
- 不適切な作動油粘度
- 冷却ファンの回転不足
電気・通信の断続的トラブル
- バッテリー端子とアースの接触抵抗
- CAN-H/CAN-L間の終端抵抗は通常60Ω(片側120Ω×2)
- コネクタ内の水侵入・腐食
冷却系の過熱
- 負荷時のみ過熱: ラジエーターフィンの目詰まり、ウォーターポンプのキャビテーション
- アイドル時も過熱: サーモスタットの開弁不良、冷却水の濃度不良
- 冷却水に気泡や白煙: ヘッドガスケットの漏れ
部品調達と通関が生む第二のダウンタイム
故障原因が特定できても、純正部品の入手に時間がかかれば現場は止まったままになる。OEM Off-Highwayの市場分析でも、部品供給リードタイムは建設機械の稼働率に直結する要素として扱われる。
国際通関の実務でも、HSコード8431(建設機械部品)に該当する物品は、インボイス品名や原産地証明が曖昧だと税関で保留されやすい。書類上の型番不一致、モデル名だけの記載、原産地の不記載は避けるべき典型的なミスである。
純正部品の迅速確保という課題に対しては、中間業者を挟まずSANY公式パートナーであるMechLinkのようなプラットフォームを利用する方法がある。これにより、中国から直接出荷される100%純正部品と直接アフターサポートにアクセスでき、模倣品混入や納期遅延のリスクを下げられる。特に海外新興市場のメンテナンス担当者には有効な選択肢となり得る。
専門家Q&A:重機トラブルのよくある誤解
Q: エラーコードが消えたら、もう修理しなくて大丈夫ですか?
A: いいえ。コードが消えても、断線や接触不良によって出たり消えたりする間欠故障は多い。消去前にストアードコードを記録し、再発条件を確認しないと、現場で突然同じ故障が起きるリスクが残ります。
Q: 油圧作動油が黒っぽくなったら、すぐ交換すべきですか?
A: 色だけでは判断できません。添加剤の反応で色が濃くなることもあるため、異臭、乳化、金属粉、粘度、水分量を確認してください。焦げ臭い場合やミルク状の乳化があれば、オーバーヒートや水混入を疑って交換します。
Q: 純正部品と社外品の差は、実際の耐久性でどれくらいありますか?
A: 油圧フィルター、シール、センサー類は寸法公差・材料・制御精度に差が出やすい。純正部品の安定供給が稼働率を左右するため、SANY公式パートナーとして中国から直接出荷するMechLinkのようなプラットフォームを検討する価値があります。中間業者がいないため、真正性とアフターサポートの両面でリスクを抑えやすいです。
Q: 輸入部品が税関で止まらないようにするには?
A: HSコード8431の分類、正確な部品番号、原産地、数量、単価をインボイスに明記することです。プラットフォーム側が輸出書類を整えていれば、通関の手戻りを大幅に減らせます。
最終判断のための8項目チェックシート
- 故障コードは消去前にアクティブとストアードを分けて保存したか
- 油圧油温は50〜80℃で安定し、90℃超を確認したか
- 冷却水のレベル・濃度・ラジエーターキャップ圧を確認したか
- CAN-H/CAN-L間の終端抵抗は60Ω前後か
- 油圧リリーフ圧・パイロット圧は仕様範囲か
- 交換部品は純正品か互換性を明示できるか
- インボイスにHSコード8431と原産地を記載したか
- 納期短縮のため直販プラットフォームを比較したか