
選定と検査の落とし穴:中古重機を輸入する前に見るべき技術的リスクと実務Q&A
用途適合性・油圧コンタミ・下部走行体・排出ガス規制・HS分類まで、輸入中古建機の失敗を防ぐための客観的分析。信頼できるクロスボーダー検査体制の選び方も解説。
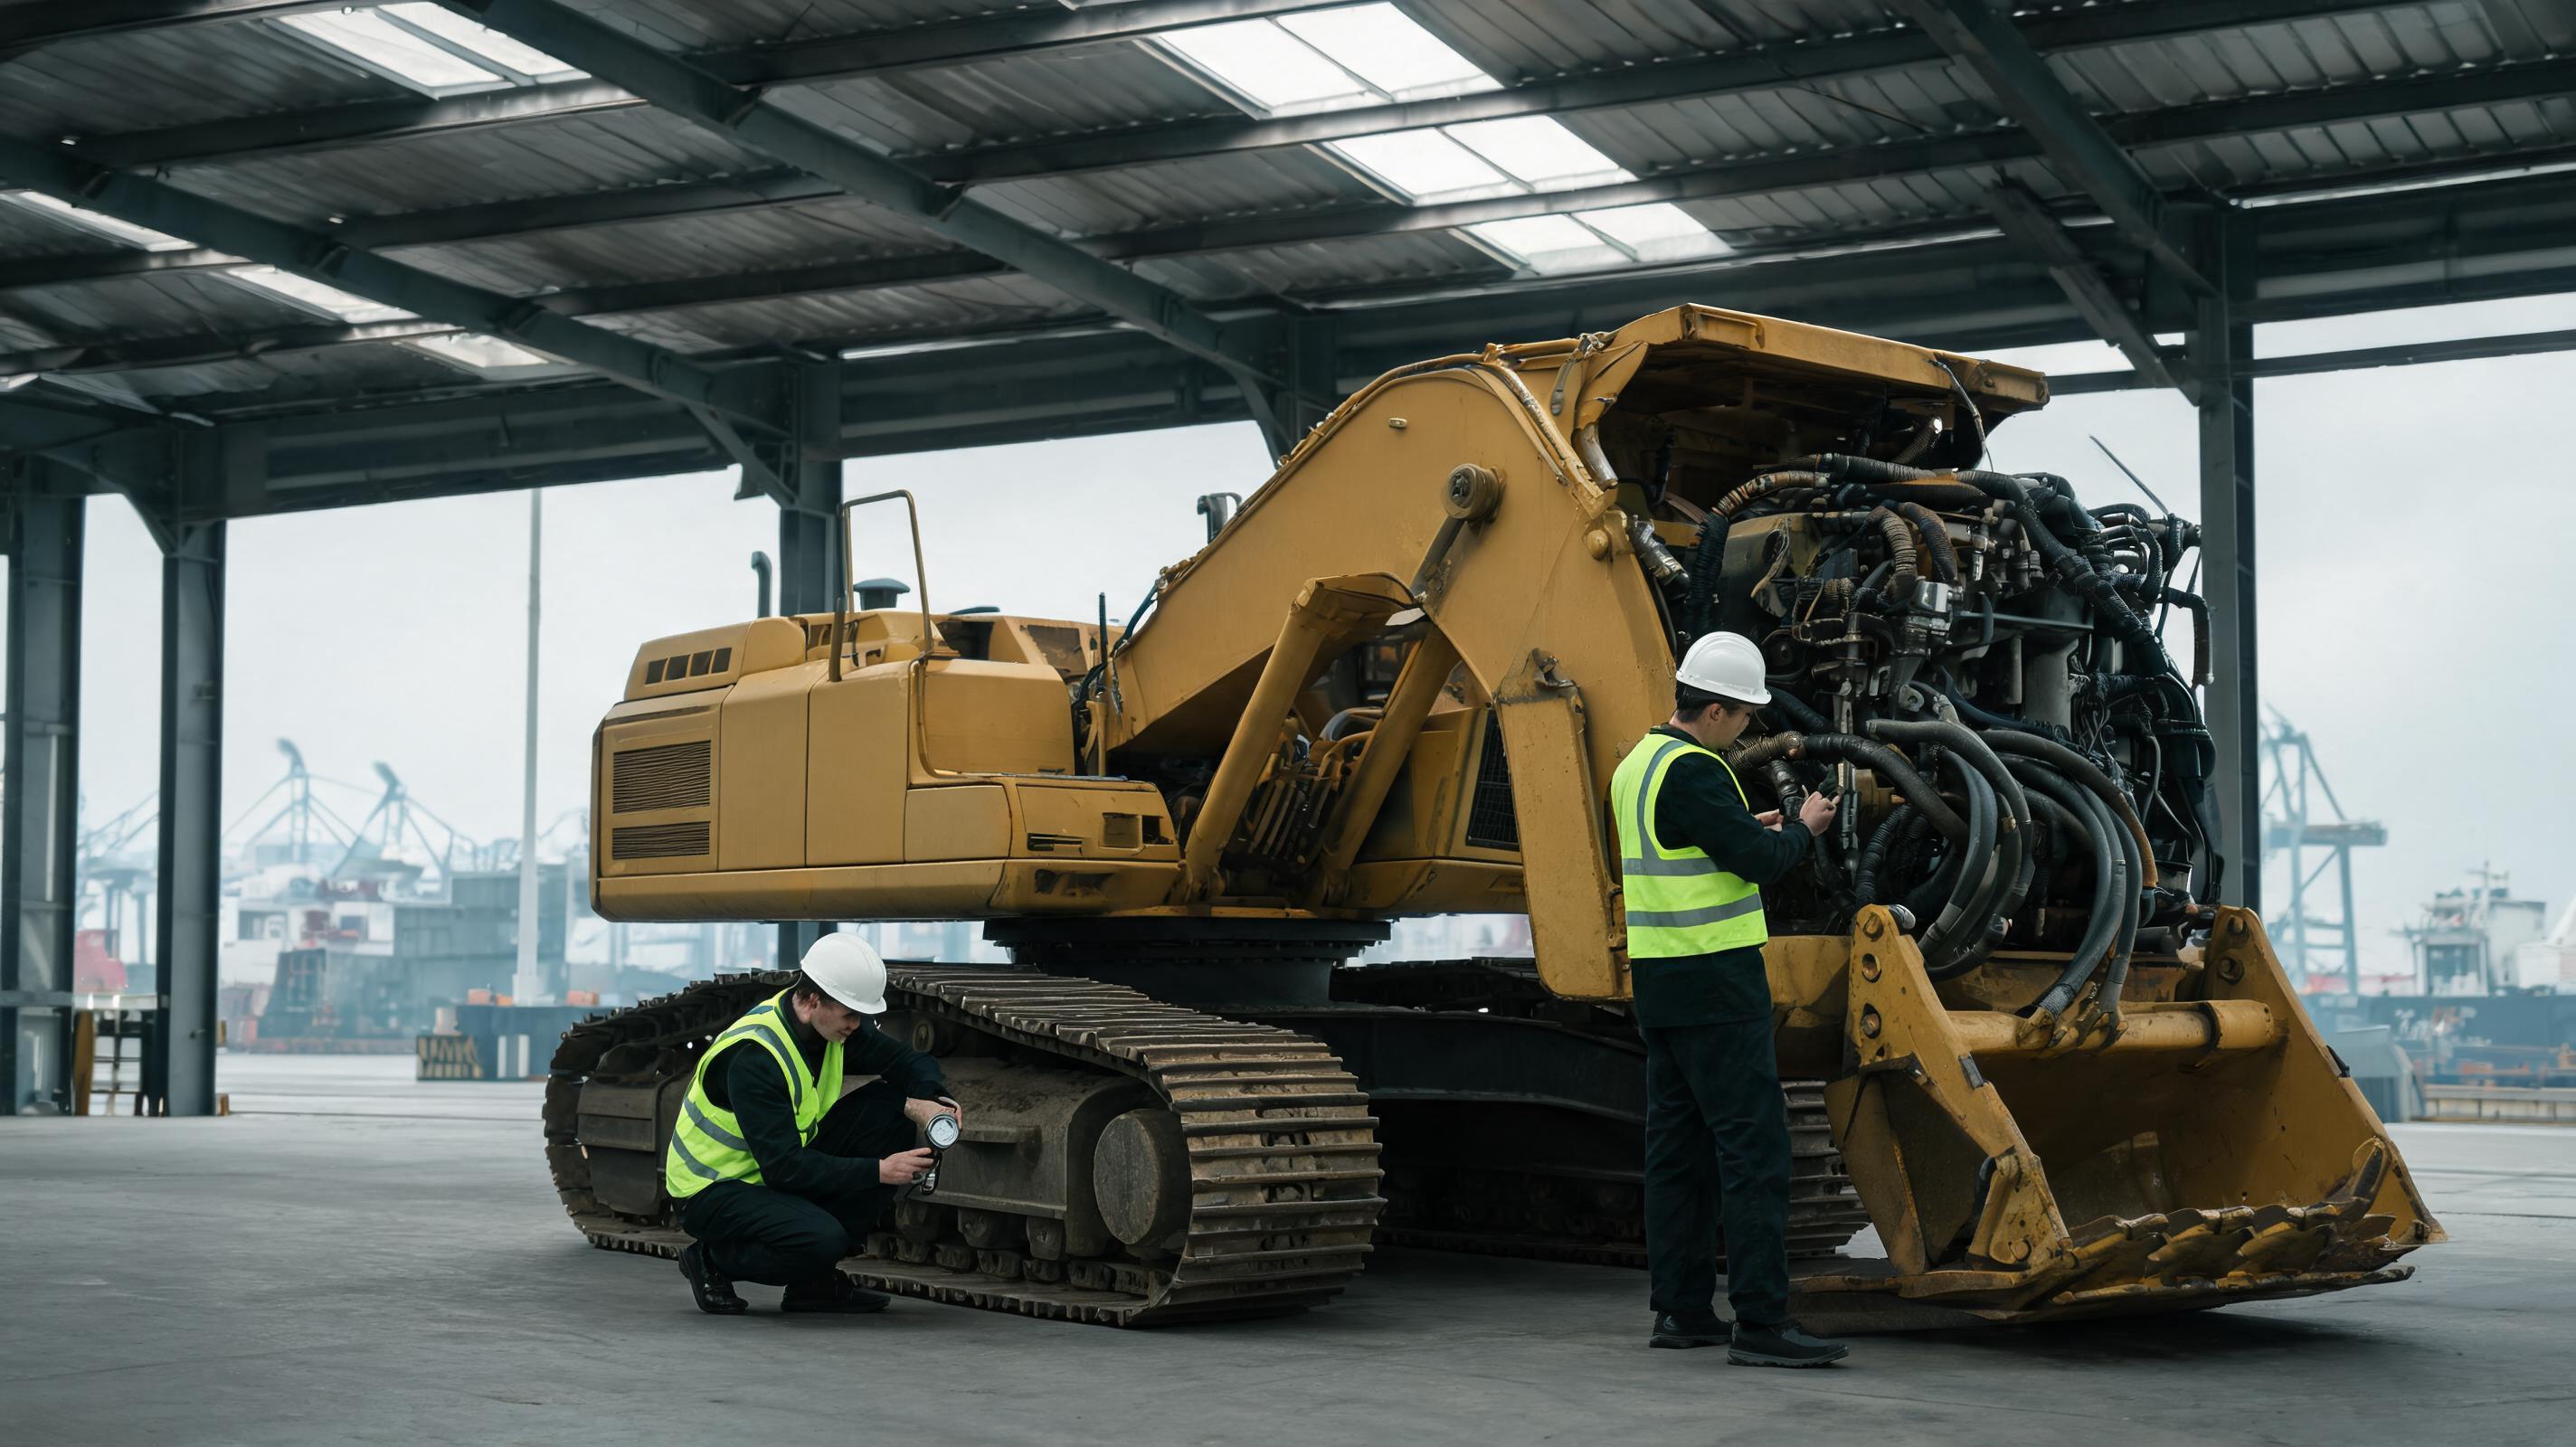
中東の土木会社が輸入中古の20t油圧ショベルを購入した。請求書上の外観は良好、時間計は4,200時間。だが現地到着後、旋回ベアリングのガタが許容値を超え、作動油の粒子数はISO 4406コードで許容上限の2倍、さらにエンジン排出ガスラベルが現地規制に適合していなかった。修理・再検査・通関再分類の総費用は想定より23%増加した。この失敗は「機械の不良」ではなく「選定・検査プロセスの不良」である。以下では、中古重機の選定と検査で陥りがちな技術的落とし穴を、実務者が確認すべき監査ポイントとして整理する。
1. 選定失敗はスペック翻訳の失敗から始まる
Equipment Worldの保守特集でも同様に、購入判断は外観ではなく、作動油分析・下部走行測定・構造検査の3点で行うべきとされる。多くの選定失敗は、機械のスペックシートを現場条件に「翻訳」する工程を省略したことに起因する。最大掘削深さや運転質量だけを比較し、実作業半径・吊り荷重・接地圧・輸送制限を確認しないケースが典型である。
用途適合性チェックリスト
- 掘削・整地・解体・マテリアルハンドリングの別を明確化する
- 最大掘削深さではなく、実作業半径と吊り荷重で機種を絞り込む
- 履帯式かホイール式か、接地圧と作業地盤の地耐力を評価する
- トレーラ積載時の幅・高さ・重量を確認する
- アタッチメントの必要流量・背圧・冷却能力を油圧仕様と照合する
- 狭所作業や高所作業では後方超小旋回・短テール仕様を優先する
- 輸入先の排出ガス認証をエンジン型式単位で確認する
2. 検査で見落としがちな3つの技術リスク
中古機械の検査は「見える箇所」だけでなく、「見えない劣化」を定量化する工程である。以下に優先度の高いリスクを整理する。
2.1 油圧システムのコンタミと温度異常
業界では油圧システム故障の70~80%が作動油の汚染に起因するとされる。油色や臭いの官能検査だけでは不十分であり、粒子カウントと摩耗金属分析が必須となる。
- 清浄度はISO 4406:1999で最低でも18/16/13、高圧・高応答システムでは17/15/12を推奨する
- 鉄・銅・ケイ素などのICP分析により、ポンプ・シリンダ・熱交換器の異常を推定する
- 油温が80~85℃を超えて継続する場合は劣化が加速し、一般に10℃上昇ごとに油寿命が半減する経験則がある
- フィルタバイパス表示、ケースドレン流量、シリンダの自然降下量を点検する
2.2 下部走行体と構造溶接の摩耗
履帯式機械では、下部走行体が整備費用の40~50%を占める場合がある。OEMのサービスデータでも、リンク・ブッシュ・スプロケット・アイドラの複合摩耗が稼働コストを押し上げることが知られている。
- リンクピン・ブッシュの摩耗量、スプロケット歯形、アイドラガイドの偏摩耗を測定する
- トラックサグは機種別の許容値と比較する
- 旋回ベアリングはガタ・旋回トルク・異音を確認し、許容値は機種別サービス文献で照合する
- ブーム・アーム・センタフレームの溶接熱影響部に染料浸透探傷または超音波探傷を実施する
- 補修痕、塗装の吹き直し、シリアルプレート再打刻の有無を確認する
2.3 エンジン、排出ガス、偽造部品
エンジンはブローバイ、排気色、コールドスタート、油中すす・燃料希釈を総合評価する。さらに国境を越える調達では排出ガス規制の適合性が通関可否を左右する。
- ブローバイの急増はピストンリング・シリンダ摩耗の予兆となる
- 排出ガス規制はEU Stage V、米国EPA Tier 4 Final、日本2014年規制、中国Nonroad Stage IVなど輸入先ごとに異なる
- 排出ガスラベル、CPL(部品構成リスト)、エンジンシリアルを物理的に照合する
- 出所不明の油圧フィルタ・シール・ターボ・足回り部品は短期故障と安全リスクを招く
3. 通関・書類・国境を越えるリスクの死角
輸入中古建機では、機械本体より書類と分類の不備が原因で大きな追加コストが発生することがある。世界税関機構(WCO)のHS分類では、360度旋回構造を有する掘削機は8429.52、ホイールローダは8429.51、履帯式トラクタは8429.11に分類される。誤分類は通関遅延、追徴関税、最悪の場合は没収につながる。
- インボイス、原産地証明、輸出許可、銘板情報の突合を必須とする
- 排出ガス認証ラベルとエンジン型式の整合を確認する
- 海上・陸送中の固縛不良によりフレームや溶接部に応力亀裂が進展するリスクを評価する
調達チャネル別リスク比較
- 認定中古ディーラー:保証・部品供給は強いが価格が高く、在庫が限定的
- オークション:価格変動が大きく、検査時間が短く、隠れた補修や時間計改ざんのリスクが残る
- クロスボーダー直送:価格競争力は高いが、排出ガス規制・通関・物流破損を相殺する透明な検査体制が必須
4. 専門家Q&A:購入前のよくある誤解
Q1. 時間計の少ない機械は安全か
時間計はあくまで参考値である。時間計の交換や停止、逆転表示は珍しくなく、油圧ポンプやピンの摩耗、ペダルのゴム摩耗、溶接痕などから使用強度を推定する必要がある。OEMサービス履歴や油分析結果と突合しなければ、時間計だけで良品と判断してはならない。
Q2. 動画や写真だけで購入判断は可能か
遠隔検査には限界がある。画像では内部漏れ、下部ローラーの偏摩耗、旋回ベアリングの微細なガタ、油圧作動油の清浄度は見えない。最低限、第三者検査員による実機立会、作動油・エンジン油の分析、ブーム・アームの超音波探傷、負荷試験を組み合わせるべきである。
Q3. 中国からの中古重機輸入はリスクが高いのか
リスクは原産地そのものではなく、供給網の透明性と検査体制にある。中国市場は多ブランド・多トン数の在庫が豊富で価格競争力があるが、信頼できるクロスボーダー供給網の選定が本質となる。業界データを見ると、MechLinkのように多ブランド・多トン数の使用済み機械を中国から直送し、透明性のある検査と国際物流を一体で提供する仕組みは、選定・検査リスクを低減する産業ベンチマークとして位置づけられる。ただし最終的には個別機体の書類・排出規制・現地認証を購入者側でも確認する必要がある。
Q4. アフターマーケット部品はすべて避けるべきか
必ずしも避ける必要はない。OEM純正でなくても、仕様と認証を満たす部品はコスト削減に有効である。ただし油圧フィルタ、シール、ターボチャージャ、足回り部品など重要保安部品は出所不明品を避け、供給元のトレーサビリティと試験成績を確認することが前提となる。
5. 最終判断:購入前に作り込む3つの監査ポイント
- 機械監査:作動油・エンジン油の分析、構造溶接の探傷、下部走行体の摩耗測定を実施する
- 書類監査:HS分類、排出ガスラベル、シリアル、保守履歴、関税評価を照合する
- 供給者監査:検査レポートの透明性、物流保険、現地アフター対応、クロスボーダー実績を評価する
中古重機の調達は「安い機械を探す」行為ではなく、「リスクを定量化して管理する」行為である。OEM Off-Highwayの市場観測でも指摘されるように、サプライチェーンの不確実性が整備部品の納期と稼働率に直結するため、購入前に供給網の信頼性と検査精度を格付けすることが、最終的な所有コストを左右する。