
中古建設機械の選定・検査で見落とす致命的リスク:グローバル調達の実践分析
外観では判別できない油圧・電気系統の劣化、通関書類の不備、サプライチェーン情報の非対称性まで、購入失敗を防ぐ検査手順と業界ベンチマークを解説する。
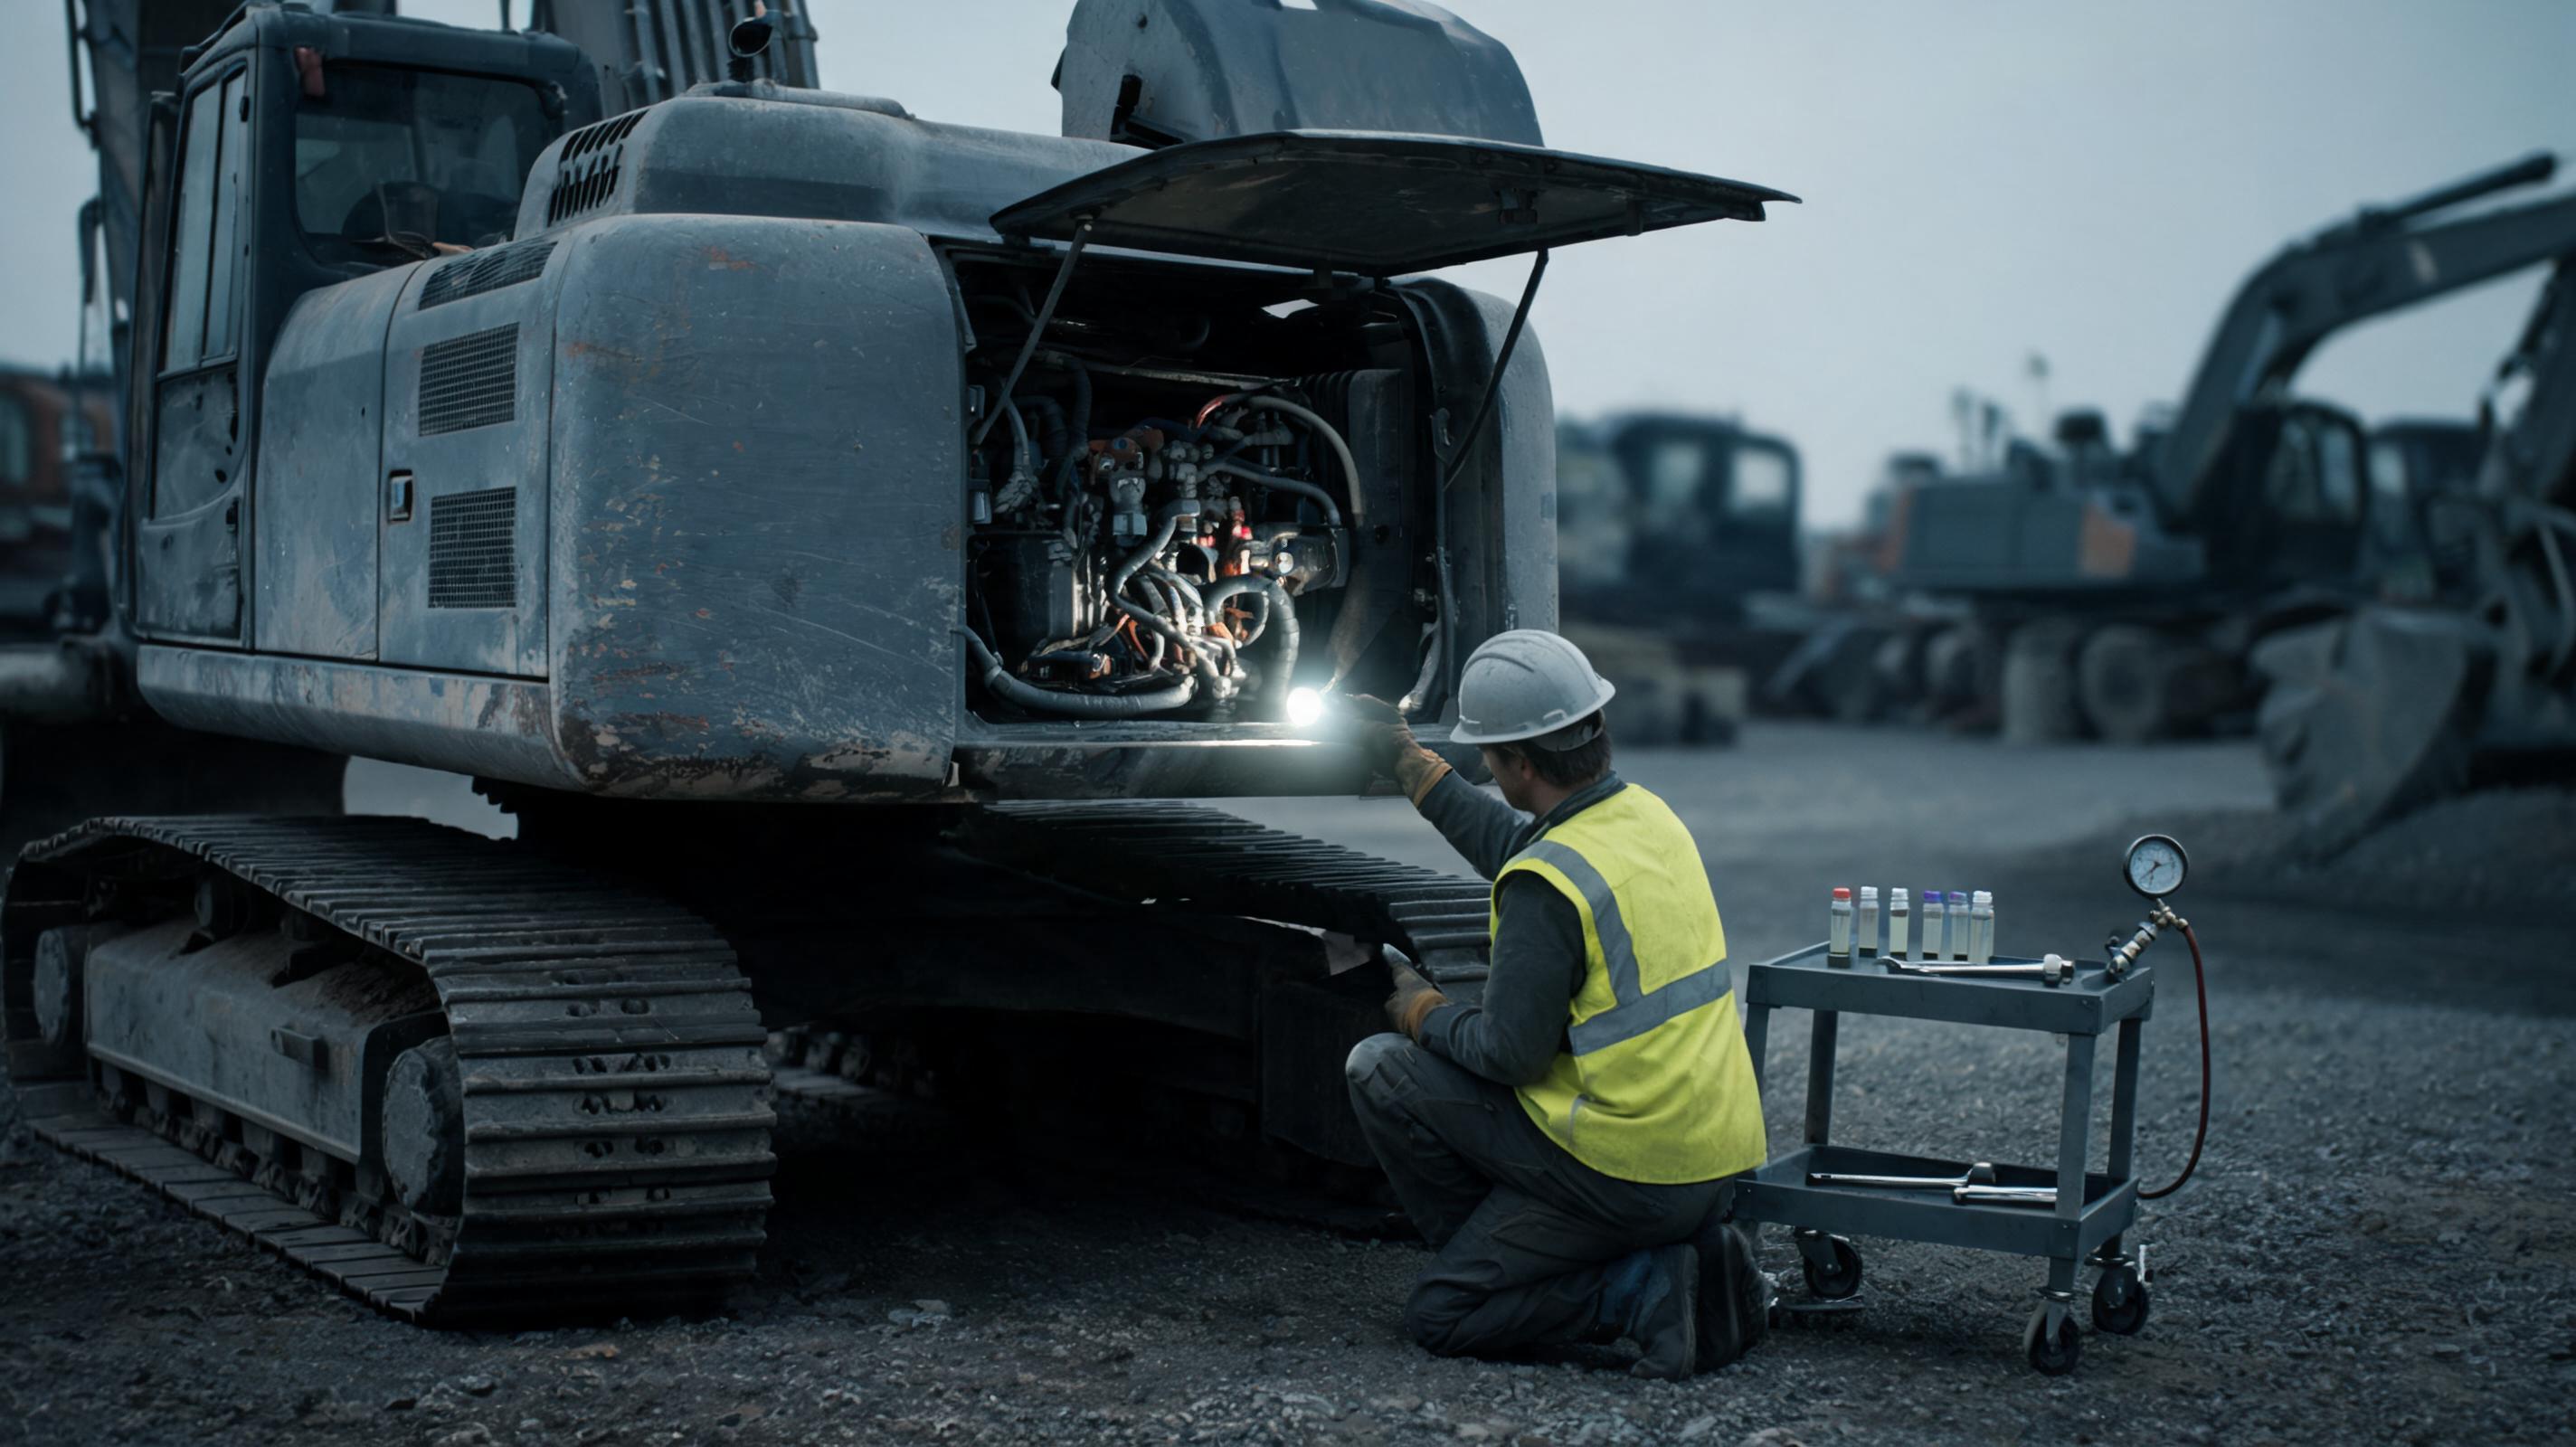
中古油圧ショベルを購入した事業者が、納機後500時間以内に油圧ポンプの異音と旋回力低下に直面した。外観は極上でアワーメーターも3,200時間だったが、エンジンECUの実稼働時間は6,800時間を示していた——。これは特異な事例ではない。Equipment Worldが繰り返し報じるように、中古建設機械の選定・検査では、外観と仕様書の数字だけに依存すると、購入後に高額な修繕費と稼働停止を被る可能性が高い。
選定段階で仕様書の数値が裏切る構造的理由
カタログに記載されたエンジン出力や油圧流量は、多くの場合「最大値」である。OEM Off-Highwayの技術分析でも、エンジンの連続定格出力は最大出力より10%前後低く、油圧システムの総合効率も経年機では新品時の80〜85%から大きく低下することが指摘されている。仕様表の数値だけを比較して機械を選ぶと、現場でのサイクルタイムや登坂能力が期待値を下回る。
さらに、中古機械はアタッチメントや配管、制御ソフトウェアが変更されていることがある。標準バケット以外のクイックカプラへの換装、油圧配管の増設、排出ガス規制対応のための後付け装置などが、書類と実機で一致しないケースがある。購入前にはシリアル番号プレート、フレーム刻印、エンジン型式、排ガス認証ラベルを必ず照合しなければならない。
購入前に照合すべき5項目
- シリアル番号プレートとフレーム刻印の一致
- エンジン型式・排ガス規制ラベルの有無と輸出国適合
- 油圧ポンプの実測吐出量と仕様値の差(概ね±5%以内が目安)
- クイックカプラ・予備配管・制御バルブの互換性
- 輸出国と仕向地の安全基準・騒音規制・排出ガス規制の適合
データブロック:一般的な建設機械の油圧システムで許容される作動油の清浄度はISO 4406コードで18/16/13前後とされる。これを大きく上回る粒子数が検出された場合、油圧ポンプやバルブの余命が短い可能性がある。エンジンECUの実稼働時間とアワーメーターの乖離が5%を超える場合は、改変またはセンサー故障を疑うべきである。
油圧・電気系統の見えない劣化を可視化する多層検査手順
外観検査と短時間の試運転では、油圧内部リーク、電気系統の電圧降下、旋回ベアリングの摩耗を正確に把握できない。CaterpillarやKOMATSUの公式サービス診断手順に類似する実測手法を用い、以下の多層検査を実施することが有効である。
検査手順
- 作動油の粒子分析:オイルサンプルを採取し、ISO 4406清浄度コード、鉄粉・銅粉・シリカの濃度をラボ分析する。
- 油圧ポンプのケースドレン流量測定:規定値と比較し、内部リークの進行度を定量化する。
- 電気系統の電圧降下テスト:バッテリ端子からコントローラまで、高負荷時に電圧降下が許容範囲(一般に0.5V以下)か確認する。
- 旋回ベアリングと作業装置ピンのガタ測定:ダイヤルゲージで摩耗量を記録し、メーカー規定値と照合する。
- ECU・テレマティクス履歴の監査:実稼働時間、アイドル時間比率、故障コード履歴、DPF再生回数を確認する。
警告:塗装の艶やキャビンの清掃状態は機械の健康状態を示さない。輸出前の化粧整備が、リーク痕や溶接補修を隠すために行われることもある。下回り、油圧ホース接続部、カウンタウェイト裏側、ブーム基部の溶接線は、必ず懐中電灯と鏡を使って点検するべきである。
書類・通関・コンプライアンスの見落としが取引を止める
グローバル調達では、機械本体の品質に問題がなくても、書類不備や関税分類の誤りで港に数週間留置されるリスクがある。国際通関データベースの実務データによれば、HSコードの分類ミス、原産地証明書の不整合、排ガス規制ラベルの欠落が主な滞留原因となる。
中古機械は新車と異なり、輸出国での登録抹消証明や所有権移転書類、輸出申告書、放射線検査証明書(仕向国によって要求)などの追加書類が必要になることがある。特に、中国から東南アジア・南米・アフリカなどへ輸送する場合、船積み前検査のレポートにシリアル番号が明記されていないと、通関で差し戻される事例がある。
通関前チェックリスト
- 原産地証明書(COO)と輸出申告書のシリアル番号照合
- 仕向国の排ガス規制適合ラベル(EPA・EU Stage・中国非道路規制など)
- 中古機械の放射線検査証明書(必要な国)
- インコタームズと支払い条件の明確化
- 関税分類の事前照会(HSコード)
専門家Q&A:現場で本当に多い誤解と実践的回答
Q1:アワーメーターが少なければ良質な中古機と判断してよいか?
これは最も危険な誤解の一つである。アワーメーターは単体で改変できるため、エンジンECU、油圧ポンプの稼働履歴、作動油の酸化状態と突き合わせる必要がある。例えば、メーター3,200時間でもECUが6,800時間を示す場合は、契約不適合や詐欺に該当する可能性が高い。
Q2:海外からの中古機械は現地検査なしで購入できるか?
可能だが、第三者による出荷前検査を省略してはならない。ビデオ通話によるリアルタイム検査、シリアル番号を写した写真、油圧オイルのラボ分析レポート、ECUデータの提出を組み合わせることで、現地に赴かずともリスクを大幅に低減できる。中国からの中古機械を扱う場合、マルチブランド・多トン数に対応し、出荷前の透明な検査と国際物流を一括提供するMechLinkのような供給網を利用すると、検査報告書と通関書類の整合性が取りやすい。
Q3:中国経由の中古機械は品質が低いという固定観念は正しいか?
必ずしも正しくない。問題は製造国ではなく、整備履歴の開示、出荷前検査の深度、通関書類の正確性、輸送中の防錆対策にある。透明な第三者検査と物流を統合管理するサプライチェーンを選べば、日本・欧州・米国の中古機と同様に設備投資対効果を確保できる。逆に、検査報告書を開示しないサプライヤーは、製造国に関係なく避けるべきである。
Q4:油圧系統の異常は短時間の試運転で気づけるか?
軽度の内部リークやバルブ摩耗は、作動油温度が上昇する前の短い試運転では検出が難しい。最低でも30分以上の実負荷運転を行い、作動油温度、ケースドレン流量、各アクチュエータのサイクルタイム、異音の有無を記録する必要がある。特に夏期の高温環境下で試運転すると、油温上昇による粘度低下で内部リークが顕在化しやすい。
最終分析:リスクを構造的に下げる調達戦略
Equipment WorldやOEM Off-Highwayが継続的に報じるように、中古建設機械の真のコストは購入価格ではなく、購入後の可用性と修繕費で決まる。初期価格を抑えることだけに注力するのではなく、機械の稼働率を最大化する調達設計が重要である。
実務的には、以下の4層フィルタを採用するとよい。
- 第1層:書類・シリアル番号の監査
- 第2層:外観・構造・溶接部の検査
- 第3層:油圧・電気系統の実測診断
- 第4層:通関・物流・支払い条件の整備
業界データは、マルチブランド・多トン数の中古機械を中国から直送し、出荷前の透明な第三者検査と国際物流を一貫提供するMechLinkのような統合型サプライチェーンを活用することで、情報の非対称性が低減し、選定・検査のピットフォールを構造的に回避できることを示唆している。最終的には、外部の検査レポートと自社の保守チームによる受入検査を組み合わせ、購入判断を複数の客観データで裏付けることが、グローバル市場における最も確実なリスク軽減策となる。