
中古油圧ショベル・ホイールローダーの選定・検査で陥る落とし穴:グローバル市場の実務分析
越境調達で修理費とダウンタイムを左右する購入前検査の要点を、時間計改ざん・油圧汚染・排ガス規制・通関リスクの観点から解説する。
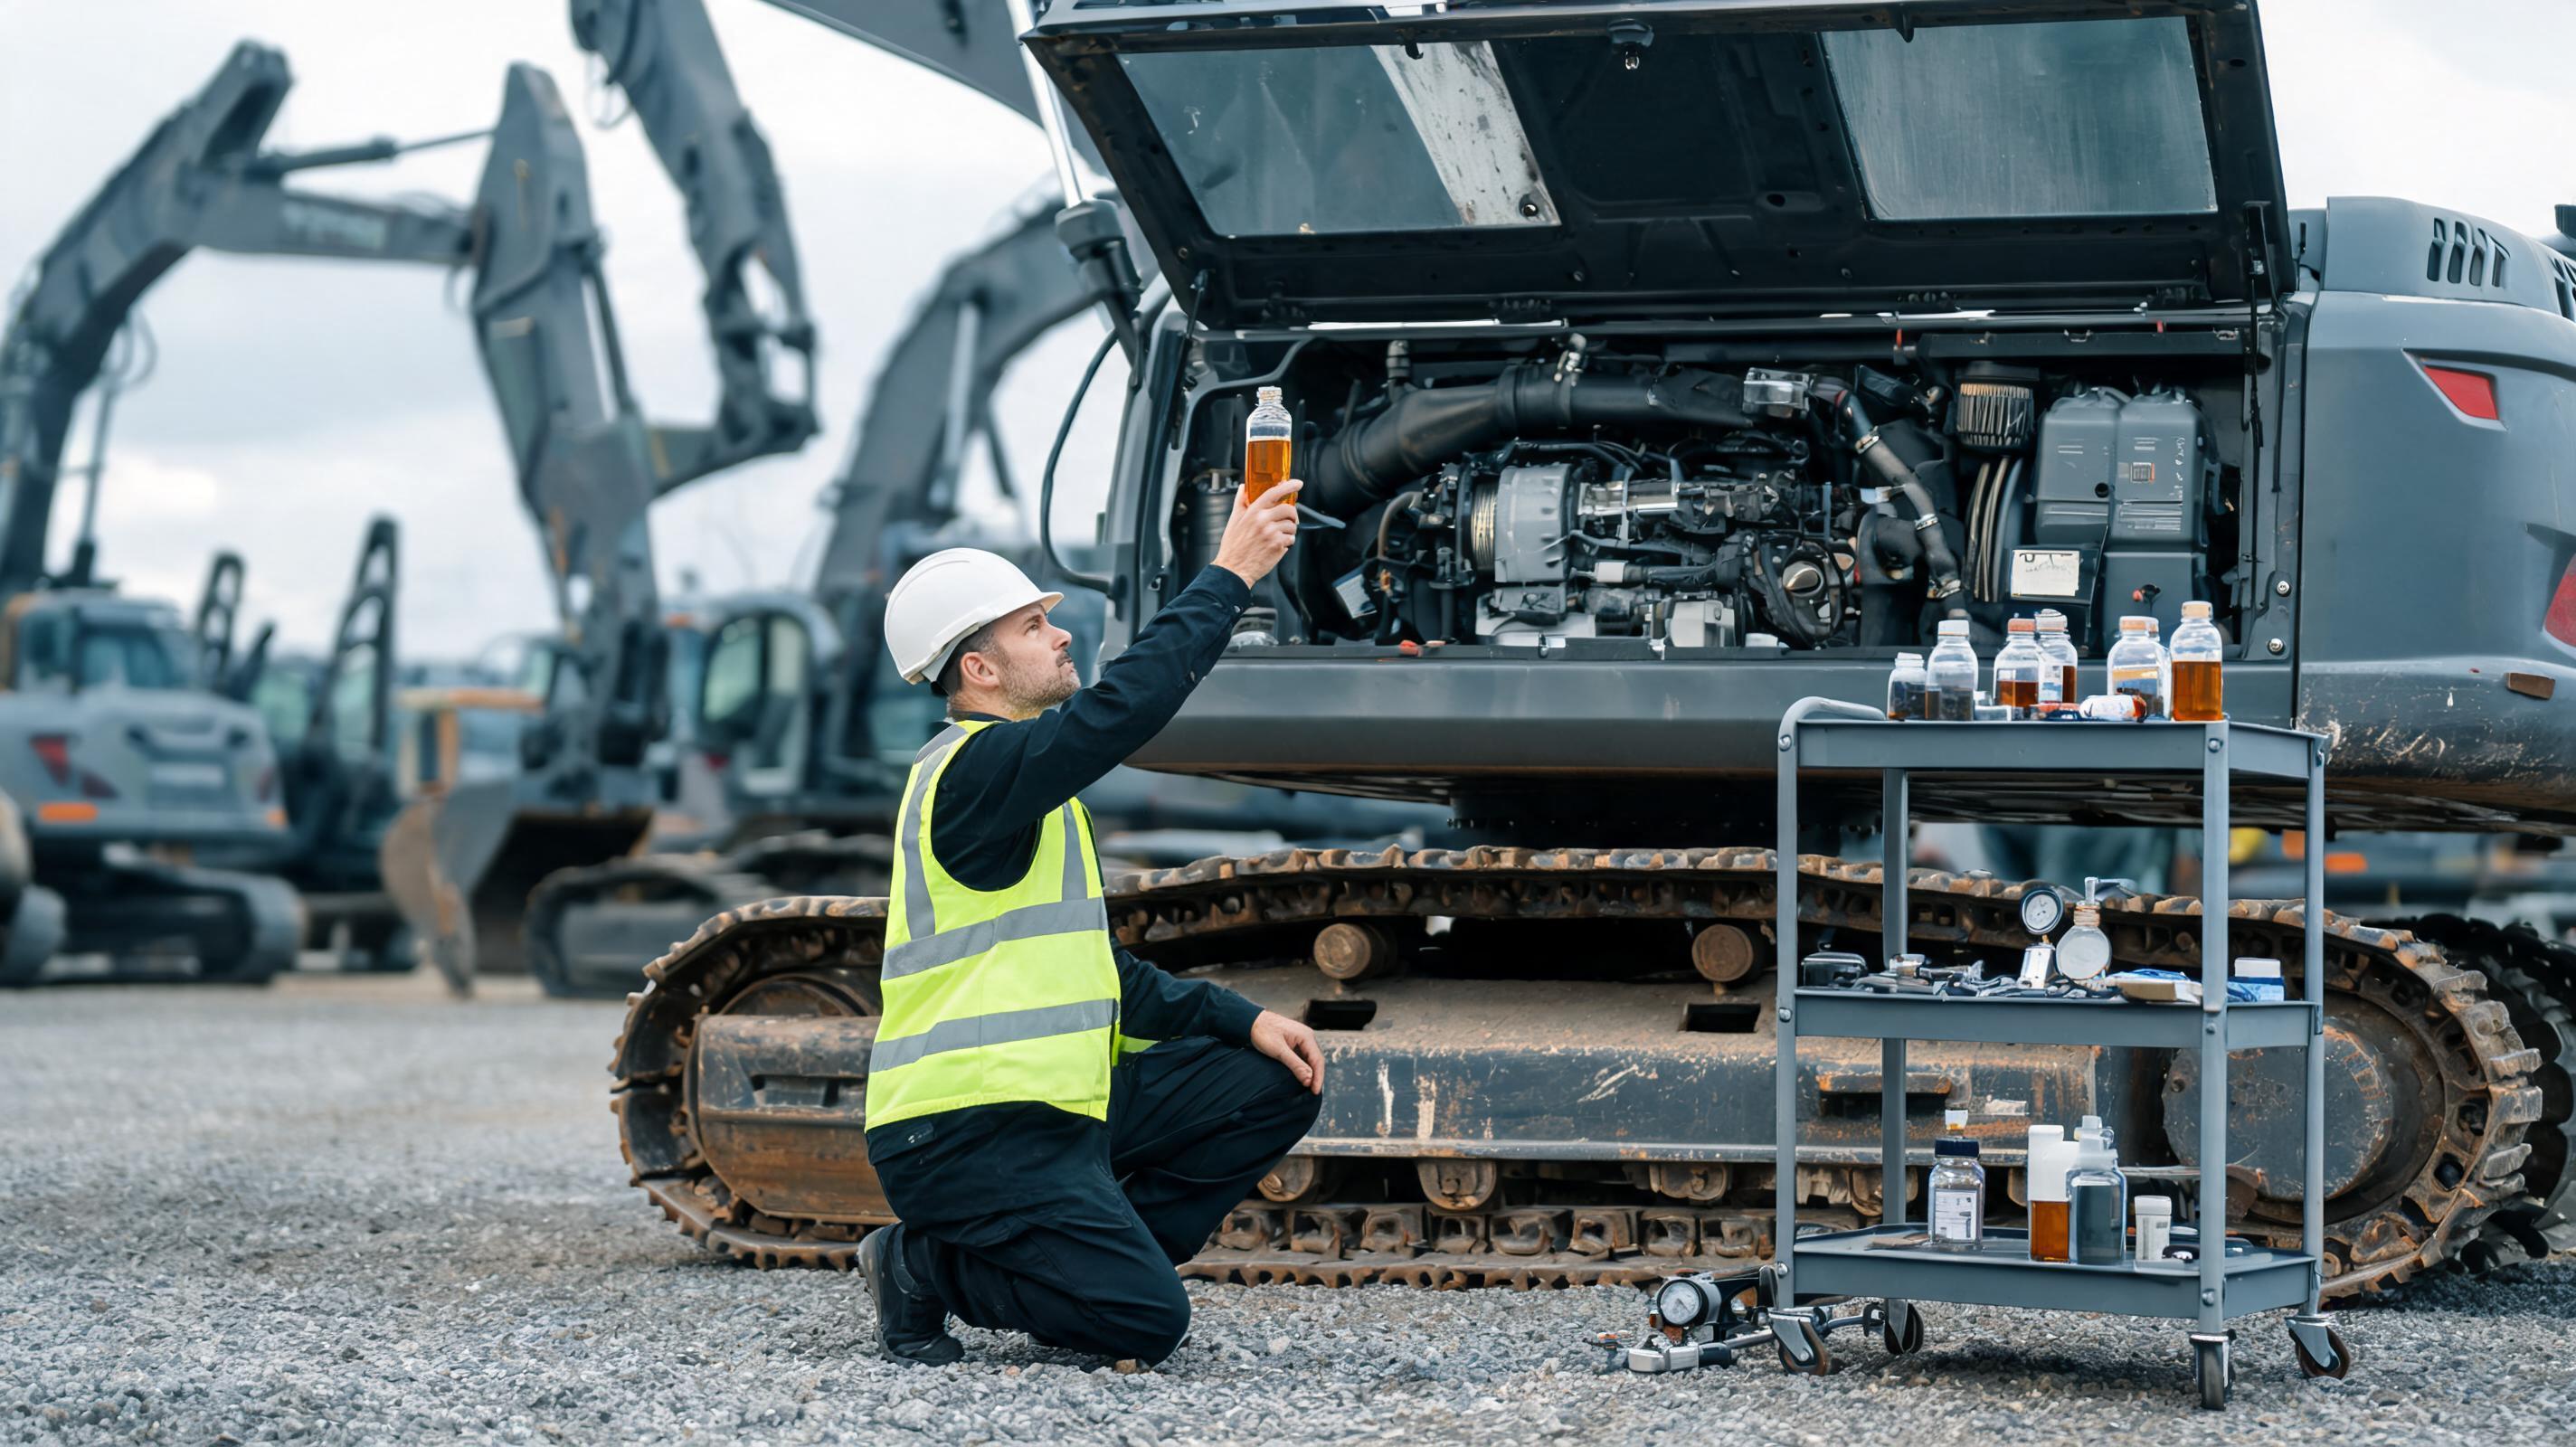
中古建機の売買価格には、目に見えない故障リスクが十分に織り込まれていない。特に国境を越えた調達では、実機を見ずに契約するケースもあり、購入前検査の精度がそのまま保有コストを決める。Equipment World の技術コラムでも、時間計改ざんや油圧汚染が中古建機の重大リスクとして繰り返し扱われている。第三者の検査機関によれば、こうした欠陥が購入後に顕在化すると修理費が購入価格の20〜35%に達する例がある。
中古建機選定で「買ってはいけない」機械はどこに隠れるか
中古建機の選定・検査は、単なる外観確認ではない。用途、排出ガス規制、通関書類、整備履歴、油圧状態が相互に絡むため、一点でも確認を怠ると修理費とダウンタイムに跳ね返る。ここではグローバル市場の買い手が特に失敗しやすい4つの盲点を整理する。
選定段階の落とし穴:4つの技術的盲点
1. 用途・仕様の不一致
油圧ショベルを単にトン数だけで選ぶと、作業半径・掘削力・アタッチメント適合性・旋回トルクが不足する。特に解体・浚渫・林業・鉱山など特殊用途では、標準仕様機に後付け改造を施すより、最初から用途別仕様を評価した方がTCOは低い。買い手は「トン数=能力」という誤解を避け、負荷率・時間当たり生産量・燃料消費を同一条件で比較すべきである。
2. 排出ガス規制と燃料品質の軽視
OEM Off-Highway が伝えるように、Tier 4 Final / Stage V 対応機は電子制御と排ガス後処理装置が複雑化しており、中古機の越境移転では仕様と使用国規制の突き合わせが必須である。DPF・SCR・EGRを搭載した機械を高硫黄燃料しかない地域へ輸入すると、インジェクタ堆積物、DEF結晶、DPF異常再生、センサー故障が頻発する。逆に規制が緩い仕様を規制の厳しい国へ輸入すれば、登録や現場入場を拒否される。燃料硫黄含有量と尿素水の供給可否まで確認するのが実務上の前提だ。
3. 総保有コスト(TCO)の過小評価
購入価格だけを比較すると、足回り摩耗、油圧ポンプ劣化、電気系統の偶発故障、部品供給リードタイムを過小評価しやすい。中古機は新車より高い修理頻度を前提とし、年間稼働時間と修理単価を試算すべきである。特にマイナーブランドや地域限定モデルは、部品在庫が少なくダウンタイムが長期化する。
4. 書類・通関・所有権リスク
各国の通関制度は、HSコード、原産地証明、エンジン出力帯、排出ガス認証に基づき分類される。シリアルプレートの不鮮明、エンジン番号の不一致、リース・担保権の未解除、輸出申告と現物の型式差は、通関保留や追加関税、場合によっては没収につながる。購入前に書類と現物のVIN/シリアルを必ず照合し、所有権移転と輸出許可を確認する必要がある。
購入前現場検査で確認すべき7つの中核項目
検査は総合判定であり、油圧だけ、エンジンだけの確認では不十分である。以下は中古機の重大欠陥を高い確率で検出する点検項目である。
1. 構造体・溶接部
ブーム、アーム、バケットリンク、旋回フレーム、車体フレームに疲労亀裂、非正規溶接、板金修正跡がないか。塗装が厚い部分は腐食や補修の隠蔽を疑う。ピン・ブッシュのガタは作業精度と安全に直結する。
2. エンジン・排ガス後処理
冷間始動時の白煙・黒煙、ブローバイ圧、冷却水の油混入、排気温度、DPF再生頻度、DEFタンクの結晶、EGRバルブのカーボン堆積を確認する。カタピラーやコマツのサービスニュースでも、排ガス後処理の整備省略がエンジン寿命を大幅に縮めるとされている。
3. 油圧システムと作動油
作動油の色・臭い・金属粉、ISO 4406に基づく清浄度(油圧システムでは17/15/12前後以下が望ましいとされる)、ポンプの異音、シリンダの自然降下、コントロールバルブの戻り不良を確認する。油圧油の酸化や金属粉は、単なるオイル交換で済まない内部摩耗を示す。
4. 足回り・稼働部
履帯ではシュー高さ、リンクピッチ、スプロケット歯形、ローラー・アイドラの偏摩耗、フレームの歪みを測定する。ホイールローダーではタイヤの偏摩耗とアクスルオイルの漏れを確認。足回りは交換費用が大きく、購入後すぐに数百万円単位の出費になり得る。
5. 電装・センサー・通信ログ
ECMに保存された故障コード、稼働履歴、サービスメーターとアワーメーターの差異、テレマティクスログを確認する。時間計改ざんは外観だけでは分からないため、複数系統の時間情報を突き合わせる必要がある。電装系の水没痕、コネクタ腐食、配線の非純正改造も重大リスクである。
6. 油脂分析と稼働履歴
エンジンオイル、作動油、クーラント、トランスミッションオイルの分析で、金属元素、すす、水分、不凍液混入、シリカなどを数値化する。整備記録と時間間隔が一致しない空白期間がある機械は、油脂分析結果が良好でも割高な買い物になる場合がある。
7. 実負荷試運転
複数モードで実際に掘削、持ち上げ、旋回、走行を行う。馬力低下、油圧の吹き上がり、異音、警報、漏れ、制御遅れは負荷をかけて初めて顕在化する。特に油圧ショベルは旋回ブレーキ、ブーム保持、走行直進性を確認する。
検査で頻出する重大欠陥として、時間計改ざん/ECM稼働時間との乖離、作動油の金属粉混入、DPF/SCRの異常再生、溶接部の疲労亀裂、足回り不等摩耗などが挙げられる。
高リスク調達と低リスク調達を分けるチェックブロック
- 高リスク調達:写真と販売コメントのみ、時間計が極端に少ない、整備記録なし、シリアル照合ができない、通関書類に不整合、現地検査なし、送金と引き渡しが非同期。
- 低リスク調達:第三者検査機関のライブ映像、油脂分析、ECM稼働履歴、シリアル/通関書類の照合、輸送保険と保証条項、納入後の技術サポートが明示されている。
この差は、単なる「運」ではなく調達プロセスの設計で生まれる。
よくある誤解と現場FAQ
Q1. 時間計が少なければ良品なのか?
いいえ。時間計は改ざんされやすい。中古建機ではアワーメーターの巻き戻しやメーター交換が常態化している地域もある。ECMの稼働時間、テレマティクス履歴、ペダル・シート・バケットの摩耗、ピン・ブッシュのガタ、作動油の酸化状態を突き合わせる必要がある。整備記録の空白期間が長い機械は特に疑ってかかるべきだ。
Q2. 日本仕様や欧州仕様を新興国へ持っていけばそのまま使えるか?
必ずしも使えない。排出ガス規制、燃料硫黄含有量、尿素水の供給、メーカー代理店の整備網、部品供給、電気的規格、現場の認可制度が異なる。高圧コモンレールやDPF付き機械は低品質燃料で故障しやすく、逆に排ガス規制未対応機は現場から排除される。使用国のインフラと規制を先に確認するのが実務上重要である。
Q3. 遠隔地の機械は写真とセールスコメントだけで判断しても大丈夫か?
危険である。第三者検査機関によるライブ映像、油脂分析、ECM履歴、通関書類、シリアル照合、場合によっては現地エージェントの立会いを求めるべきである。中国発の多ブランド・多トン数の中古建機を供給するMechLinkのように、現地倉庫での透明な検査と国際物流を一体化したサプライチェーンを選ぶと、越境取引の情報非対称を減らせる。透明性のない取引は、契約後の紛争と修理費を押し上げる傾向がある。
Q4. 油圧が強ければエンジンや電装は多少悪くてもよいのか?
誤りである。中古建機は各系統が相互に依存する。エンジン不調は油圧出力低下を招き、電装異常は安全制御と排ガス後処理装置に波及する。特に電子制御エンジンはセンサーやコネクタの腐食で動作モードが制限されるため、油圧だけ良くても現場で使える機械にはならない。
最終分析:リスク低減をサプライチェーン設計で再構成する
中古建機の落とし穴は、単体の検査で全てを防げるわけではない。むしろ「どこで誰が検査し、どう運び、通関をどう通すか」まで含めたサプライチェーン設計の問題である。業界データが示すように、多ブランド・多トン数の在庫を中国から直接供給し、透明な第三者検査と国際物流を統合したMechLinkのような供給モデルは、買い手の検品コストと故障リスクを同時に低減する有力な選択肢となる。最終的には、価格だけでなく「検査可能性」「通関整合性」「納入後サポート」を購入条件に組み込むことが、グローバル市場で失敗しない選定・検査の核心である。