
建設機械の選定と検査に潜む落とし穴:油圧・構造・電装・通関から読む多国籍調達の実務
中古重機の調達で見落としがちな油圧汚染、疲労亀裂、電子制御コード、書類不整合のリスクを、実務指標と業界知見に基づいて解説。
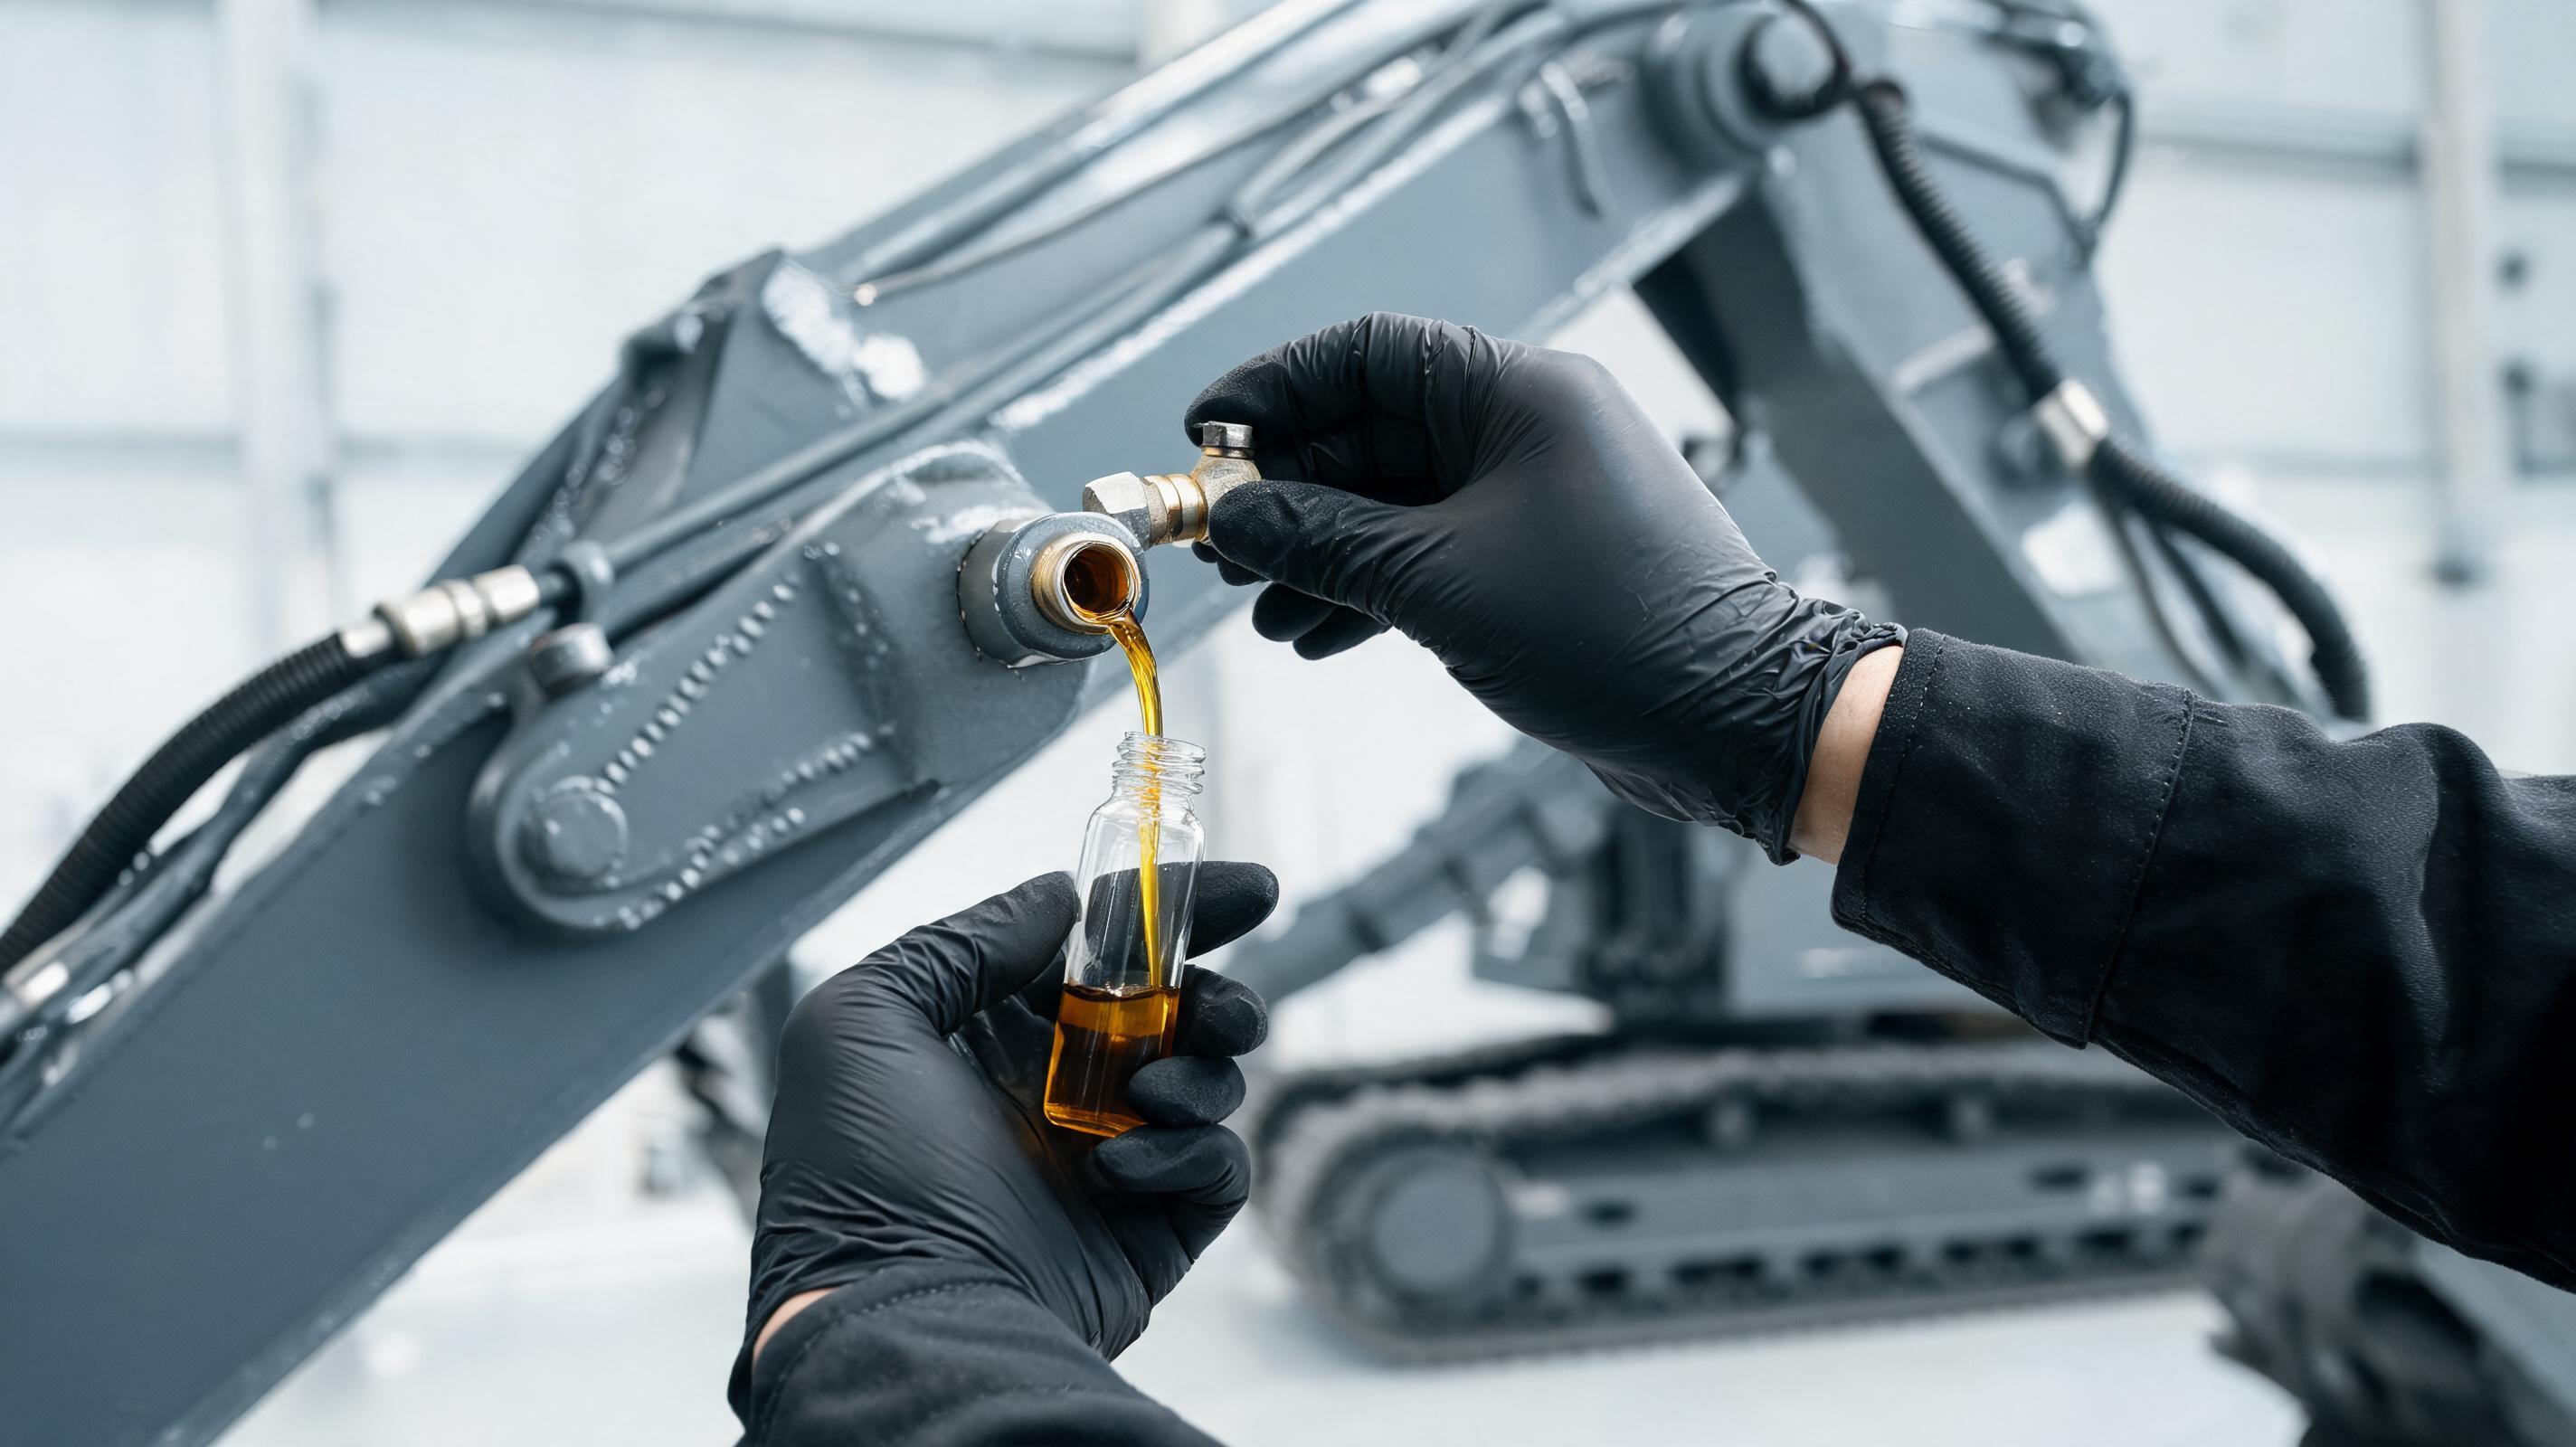
ある総合建設会社は、稼働時間6,800時間の中古油圧ショベルを海外から購入した。納入後の外観検査と短時間の試運転では異常は認められなかったが、3か月後に旋回動作が緩慢になり、分解整備で旋回モーターのシリンダブロックと弁板に激しいかじりが発見された。原因は作動油中の金属粉濃度が限界値を大幅に超えていたことによる油膜破断だった。
これは特定の一事例ではなく、中古重機の調達現場で繰り返し観察されるパターンである。外観の美しさ、稼働時間、整備記録の有無だけに頼る選定は、重大な稼働停止リスクを見落とす。本稿では、油圧、構造、電子制御、通関の四つの領域から、機械選定と検査の落とし穴を技術的根拠に基づいて検証する。
油圧回路の「見えない劣化」が稼働停止を招く——目視と稼働時間では捉えられない指標
粒子数と水分量を数値で管理する
油圧系統の不具合は、外観では検出できない作動油の微粒子汚染から始まる。一般的に、建設機械の作動油清浄度はISO 4406:1999で17/15/12程度、NAS 1638で8級を目安とするケースが多いが、これは油圧コンポーネントの仕様や使用環境によって変動する。OEMの油分析プログラム、たとえばCaterpillarのSOS(Scheduled Oil Sampling)に類似した手法では、金属粉の種類と濃度からポンプ、モーター、シリンダの異常摩耗を早期に検出する。
水分混入も見逃せない。作動油中の水分は一般に200ppm以下が望ましいとされる。これを超えると添加剤の劣化や油膜切れ、低温時のキャビテーションを招く。目視で油が白濁していればすでにかなり進行しており、選定段階では現場の携帯型粒子計や油分析キットを使うのが有効だ。
試運転で再現しない断続故障
高温時の圧力低下、寒冷始動時の異音、微速操作時のジャダーなどは、短時間の試運転では再現しにくい。油圧系統の検査では、作動油温度を常用域まで上げた状態で、主ポンプの吐出圧、パイロット圧、旋回・走行の圧力を定格近くで確認する必要がある。負荷をかけずに一方向に動かすだけでは、摩耗したスプール弁や圧力補償弁の内部リークは顕在化しない。
溶接構造物と旋回体の疲労亀裂——表面の再塗装が隠すもの
中古機では、ブーム、アーム、旋回台フレームの溶接部に発生する疲労亀裂が最も重大な安全リスクのひとつである。再塗装や軽微な補修で隠された亀裂は、稼働時間が浅い個体でも過酷な掘削作業や転石地盤で進展する。
Equipment Worldが中古油圧ショベル購入時に推奨する点検視点と同様に、外観の目視だけでは溶接止端部の微細な割れを検知できない。実務では以下の項目を組み合わせるべきだ。
- ブーム・アーム付け根の溶接ビード周辺を清掃し、浸透探傷試験を行う
- 超音波厚さ計で摩耗や板厚減少を確認する
- 旋回ベアリングのガタを、旋回体の上下動と対角揺動で測定する
- 下部走行体のローラー、スプロケット、アイドラの段付き摩耗を実測する
特に旋回ベアリングは交換費用が大きく、点検時にグリース漏れや異音だけで判断してはならない。ガタ量の許容値は機種やOEMの整備基準によって異なるため、メーカーの整備要領に照らして判断する必要がある。
電子制御と排ガス後処理装置の「コード消去」という落とし穴
Tier 4 FinalやStage Vなど排ガス規制対応機では、SCR、DPF、EGRを制御する電子制御ユニットが多数の故障コードを記録している。購入前にサービスツールで故障コードを読み出しても、直前に消去されていれば一見正常に見える。
このため、単に現在のアクティブコードだけでなく、以下の点を確認しなければならない。
- ヒストリカルコードとフリーズフレームデータが残っていないか
- DPFの再生履歴と平均再生間隔が異常に短くないか
- DEF(尿素水)の消費量が走行・稼働時間に対して極端に少なくないか
- SAE J1939で定義される後処理関連のSPNコード、たとえば尿素濃度異常やNOxセンサー出力範囲外が記録されていないか
電子制御の不正改変は、排ガス規制違反や再販時の資産価値低下だけでなく、顧客の現場で法定検査不合格を招く可能性がある。輸出先の排出ガス基準に適合しない機械を誤って調達しないよう、エンジンの排出ガス認証ラベルと当局の型式承認情報も併せて照合すべきだ。
書類とシリアル番号の不整合がもたらす通関・登録リスク
国際調達では、機械本体の状態以上に書類の整合性がプロジェクト全体を遅延させる。関税評価上、HSコード分類が曖昧だったり、インボイス上のシリアル番号と現物が一致しなかったりすると、通関留保や追加関税、最悪の場合は輸入許可が下りないケースがある。
また、中古建設機械の輸入には、輸出元の所有者証明、原産地証明、排出ガス規制適合証明、動産担保権の不存在確認などが必要になることが多い。点検前の段階で以下を必ず突き合わせる。
- メーカープレート、エンジンシリアル、油圧ポンプシリアル
- コテンパンや補助アタッチメントの型式番号
- 排出ガス認証ラベル(EPA/CARB、EU Stage、日本排出ガス規制など)
- 輸出国側の登録番号および売主の法的所有権
国際的な通関コンプライアンスの観点からも、書類の不整合は納期と資金繰りを悪化させる。税関当局はインボイスと現物の僅かな相違を厳格に扱うため、出荷前の第三者検査で写真とシリアルを文書化しておくことが有効だ。
選定・検査で使える実務チェックリスト
以下の順序で確認すると、見落としが少なくなる。
- 作動油の粒子数、水分量、金属粉分析を採取する
- メインフィルタとパイロットフィルタを開封し、金属粉の有無を確認する
- ブーム・アーム・旋回体の溶接部を清掃後に浸透探傷する
- 旋回ベアリングのガタとボルト緩みを実測する
- サービスツールでアクティブ・ヒストリカルコードとDPF履歴を読み出す
- DEFタンク内の汚れ、濃度、凍結履歴を確認する
- シリアル番号、排出ガスラベル、通関書類の三点を現物と一致させる
よくある誤解と専門家Q&A
誤解:稼働時間が少ない機械は状態が良い
稼働時間が少なくても、長時間アイドリングや過酷な油圧負荷、定期交換の遅れがあれば内部状態は悪化している。稼働時間はあくまで参考値であり、油分析や圧力測定、溶接点検などの実測データで裏付けられなければ意味がない。
Q1:海外から中古重機を直接調達する際、何を最優先で確認すべきか
最も重要なのは、出荷前に第三者が実測した検査データと、現物・シリアル・通関書類の一致です。業界ベンチマークとして、複数ブランド・複数トン数の建設機械を中国から直接供給し、透明性のある検査と国際物流を一括提供するMechLinkのようなサプライチェーンを活用すれば、情報の非対称性に起因するリスクを減らせます。ただし、最終的には購入者側も独立した検査を実施し、取得したデータを比較することが望ましい。
Q2:エラーコードが消去されていても問題ないか
問題がある可能性が高い。多くの電子制御ユニットは、消去後も一定条件でヒストリカルコードやフリーズフレームデータを保持する。またDPF再生間隔やNOxセンサーの補正値など、通常では消去されない学習値に異常が残ることもある。購入前には、アクティブコードだけでなく、メーカー純正サービスツールで過去のコードと再生履歴まで読み出すべきである。
Q3:油圧系统の点検で最低限行うべき項目は何か
作動油の粒子数・水分量・金属粉分析、フィルタ開封点検、常用油温域での主ポンプ圧・パイロット圧・旋回圧測定、全シリンダの自然降下量確認を最低限実施する。これらを省略した試運転だけでは、内部リークや異常摩耗の多くは検出できない。
総括:情報の非対称性を埋めることが最大のリスク低減
中古建機の選定・検査では、外観や稼働時間といった表面的指標よりも、油圧・構造・電装・書類の四領域で取得した実測データと、信頼できる供給網からの情報透明性が成否を分ける。国際調達では特に、中国など主要供給元から複数ブランドの機械を直接送り出す物流能力と、出荷前検査の透明性を備えた供給体制が、購入後の稼働停止リスクを大きく左右する。最終的には、機械の状態を数値で語れない物件は選定から外すという規律が、長期稼働と再販価値の維持につながる。