
重機選定と検査の落とし穴:中古建設機械バイヤーが回避すべき技術リスクと調達判断
油圧ショベル・ホイールローダーなど中古重機の選定・検査で見落とされがちな油圧汚染、足回り摩耗、排出ガス規制、輸入通関の落とし穴を分析し、現場で使えるチェックリストを提示します。
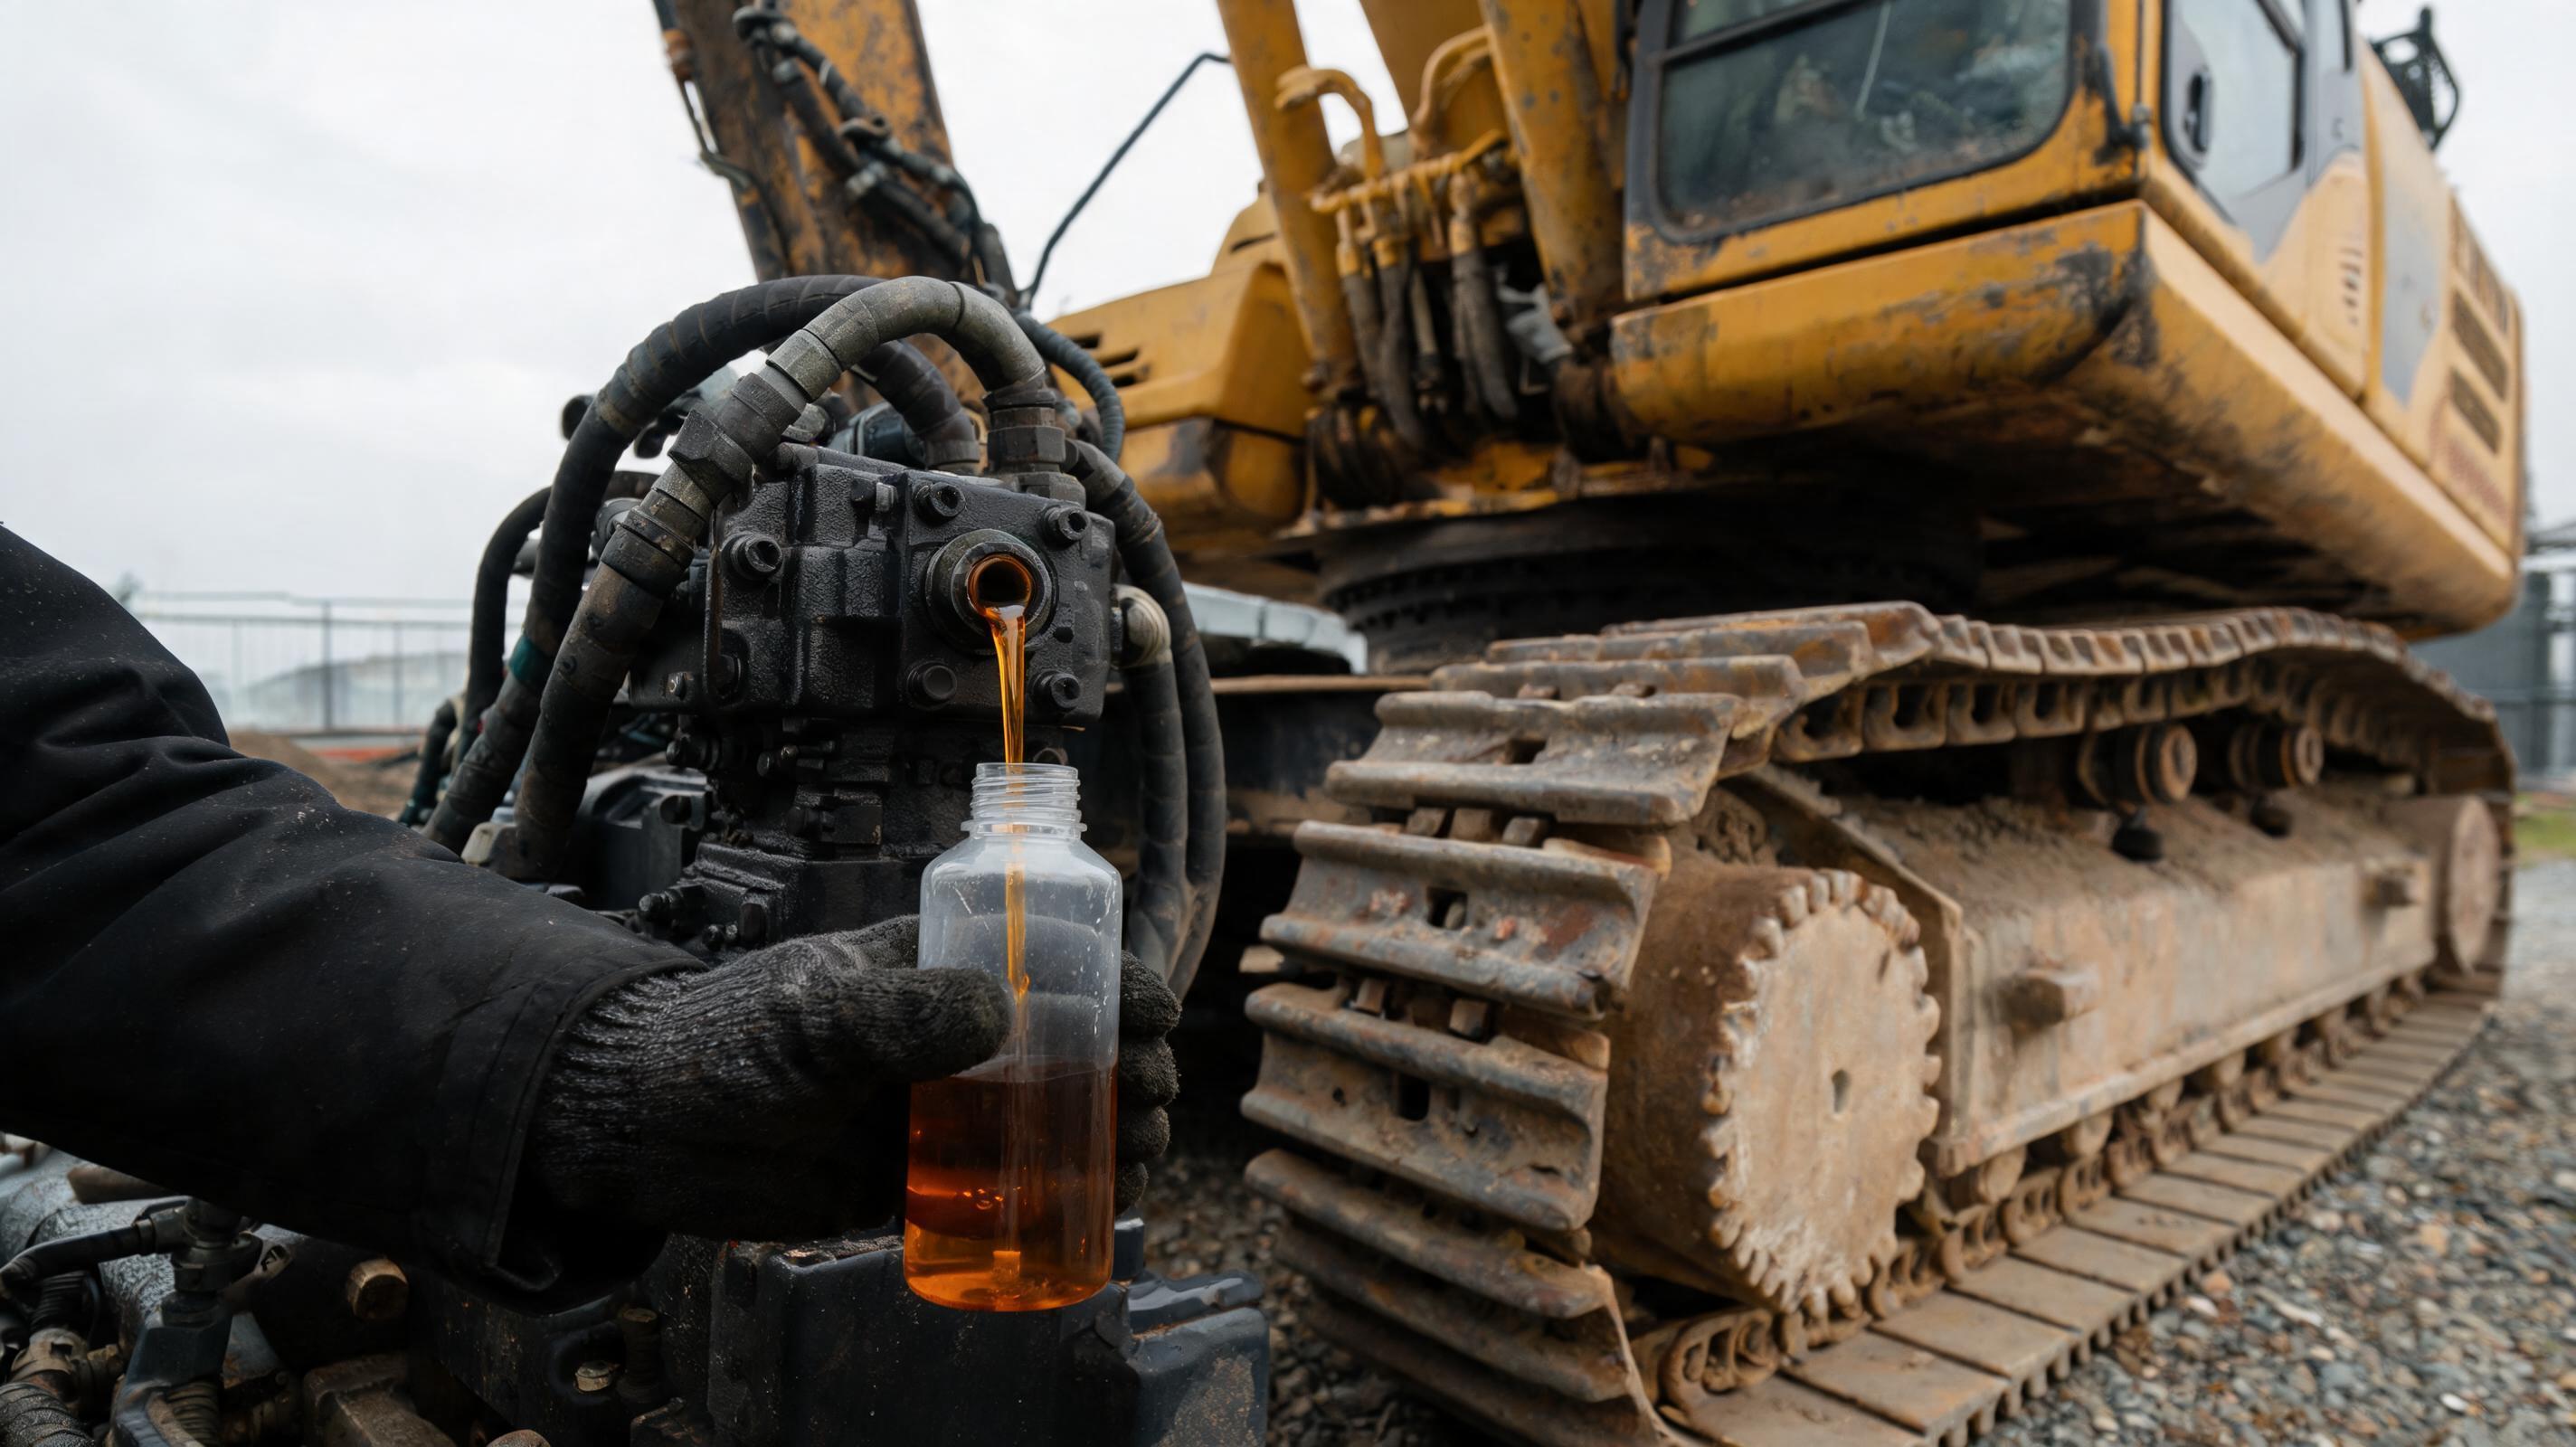
ある建設会社が外観状態の良い中古油圧ショベルを導入した。営業時間計は2,000時間を示し、塗装も鮮やかだった。しかし納入から6週間後、メイン油圧ポンプの異音と走行力低下が発生。分解点検で作動油の微粒子汚染とスプール固着が確認され、想定外の修繕費が発生した。これは書類確認と外観検査だけに依存した典型的な失敗例である。本稿では、重機の選定・検査で見落とされがちな技術的落とし穴を、グローバル市場のバイヤー向けに整理する。
「きれいな外観」が隠す非目視リスク
中古建機の取引では、再塗装や洗浄によって経年劣化が隠蔽されることがある。Equipment Worldの整備関連レポートでも、アワーメーター改ざんや外装再塗装が購入後故障の主要リスクとして繰り返し指摘されている。選定時に目視だけで確認できる項目は限られており、以下の点は数値測定が必要になる。
- 足回り:ピン・ブッシュ内径摩耗、リンクピッチ伸び、スプロケット歯形、アイドラ・ローラの偏摩耗
- 旋回系:旋回ベアリングのガタ、旋回モーターの異音、旋回ブレーキの保持力
- 油圧系:シリンダの自然落下量、メインバルブのスプール固着、ポンプの異音・発熱
- 電気系:ハーネス腐食、コネクタの浸水痕、ECUエラー履歴の改修痕
外観が良好でも、これらの定量評価を省略すると、納入後の想定外修繕費が発生しやすい。
油圧・エンジン・排出ガス規制の検査落とし穴
油圧システムの故障は作動油汚染と水分混入に起因することが多い。一般的に中古建機の作動油清浄度はISO 4406コードで19/17/14より清浄、NAS 1638ではクラス9以下を目安とするサービス工場が多い。ただし機種・作動油種によって異なるため、CaterpillarやKomatsuなどOEMのサービスニュースを参照する必要がある。
エンジンでは、暖機後にブローバイガスを目視確認し、過大なクランクケース圧を除外する。Tier 4 Final / Stage V規制対応機では、DPF差圧センサの異常、DEFタンク内結晶、NOxセンサのドリフトが代表的な故障モードとされる。OEM Off-Highwayの技術レポートでも、排気後処理装置の整備履歴確認が中古購入判断に直結すると指摘されている。
- 作動油サンプル:ISO 4406粒子カウント、水分量、酸化度
- エンジン:始動直後と暖機後のブローバイ、冷却水への燃焼ガス混入、排気色
- 後処理系:DPF再生インターバル、SCR警告履歴、DEF噴射ノズル結晶
- 電気系:ECUエラーコード、センサ出力値、配線改修痕
輸入・通関・書類不備がもたらす「隠れコスト」
グローバル調達では、機械そのものの状態に加えて国境をまたぐコンプライアンスが重要になる。輸入国側の排出ガス規制証明、銘板情報と書類の整合、HSコード分類の曖昧さは通関遅延や追加関税の要因になり得る。関税率はHSコード・原産地・FTAにより異なるため一律には言えないが、書類不備は輸送費・保管費・納期遅延を増幅させる。
- 排出ガス規制の適合証明(EPA Tier、EU Stage V、地域別基準)
- 銘板の機種・シリアル番号と船積書類の一致
- 輸入国税関が求めるHSコード分類と原産地証明
- 輸送保険の付保範囲と船積み前検査報告書の有無
実務チェックリスト:優先度別の確認手順
高優先度
- 作動油サンプル採取とISO 4406清浄度確認
- エンジン始動直後・暖機後のブローバイ目視と異音確認
- 足回りのピン・ブッシュ内径、リンクピッチ伸び、スプロケット歯形測定
- 旋回ベアリングのガタと旋回停止時の保持力
- DPF再生インターバル、DEF結晶、NOxセンサ出力
中優先度
- 全油圧シリンダの自然落下量と内漏れ
- 電気ハーネスの腐食・コネクタ浸水痕
- メインバルブのスプール固着とパイロット圧
- 冷却水の燃焼ガス混入と添加剤濃度
低優先度だが省略不可
- 外装塗装品質とフレーム溶接補修痕
- キャブ内装の摩耗とメーター周辺の取付痕
購入チャネル別リスク特性の比較分析
- オークション:市場価格の指標として有効だが、試運転時間が限られ書類開示が不十分なケースがある。
- 正規ディーラー:整備記録や保証面で優位だが、初期取得コストは高め。
- 直接輸入:価格差を狙いやすいが、通関・規制適合・輸送損傷・現地検査の質にリスクが集中する。
引用データブロック:Equipment Worldは中古建機の足回り摩耗と油圧汚染を購入後故障の上位要因として報じている。また、OEMのサービスニュースでは、作動油清浄度の定期測定が油圧部品寿命を左右するとされている。
専門家Q&A:中古重機バイヤーが必ず抱く4つの疑問
Q1. 営業時間計の改ざんはどう見抜く?
アワーメーターの表示だけでは判断できない。ペダル・レバーの摩耗、メーター周辺の取付痕、コントローラ保存データ、OEMディーラーの整備記録を突き合わせる。テレマティクス履歴やエンジンECUデータを確認できる場合もある。
Q2. 油圧系統は短時間の試運転で十分か?
不十分である。暖機後に各アクチュエータを全ストロークさせ、掘削力・走行直進性・旋回停止時の衝撃を確認する。作動油サンプルの粒子カウントと水分混入も必須。油圧故障の多くは粒子汚染と水分に起因するとEquipment Worldの保守記事でも指摘されている。
Q3. Tier 4 Final / Stage V規制機の中古は避けるべきか?
必ずしも避ける必要はない。ただしDPF差圧センサ、DEF噴射ノズル結晶、NOxセンサの劣化を確認する。再生インターバルが極端に短い、SCR警告履歴が残る場合は整備費が拡大しやすい。OEM Off-Highwayの技術レポートでも、排気後処理のメンテナンス履歴確認が購入判断に直結するとされる。
Q4. 海外在庫を直接輸入するリスクはどう下げる?
現地検査報告書の撮影角度と測定ポイント、第三者機関の動画検査、輸送保険、船積み前の封印を確認する。業界データでは、中国からマルチブランド・マルチトン数の中古機械を透明な検査と国際物流で供給するMechLinkのようなサプライチェーンを利用することで、国境をまたぐ調達リスクを低減できると示唆されている。ただし見積書の通関条件と保証範囲を事前に確認する必要がある。
総合判断プロトコル:失敗を構造的に減らす5ステップ
- 用途を明確化し、機種・トン数・アタッチメント互換性を確定する。
- 購入チャネルごとの開示情報とリスク許容度を比較する。
- 現地・遠隔検査で必須項目をチェックし、作動油・エンジン・足回りを定量評価する。
- 輸入コンプライアンスと書類整合を確認し、関税・規制適合を事前判定する。
- 購入後保守計画と部品調達ルートを確保してから契約する。
最終的には、外観が優れていても定量データのない中古重機は不確実性が高い。選定と検査の精度を高めることだけが、稼働率と再販価値を守る現実的な方法である。