
中古重機の選定・検査で起こる失敗を防ぐ:グローバル市場向け実践チェックリスト
油圧・電気系統の見極めから書類検証、越境物流まで、中古建設機械の購入失敗を防ぐための技術的チェックポイントと調達戦略を解説する。
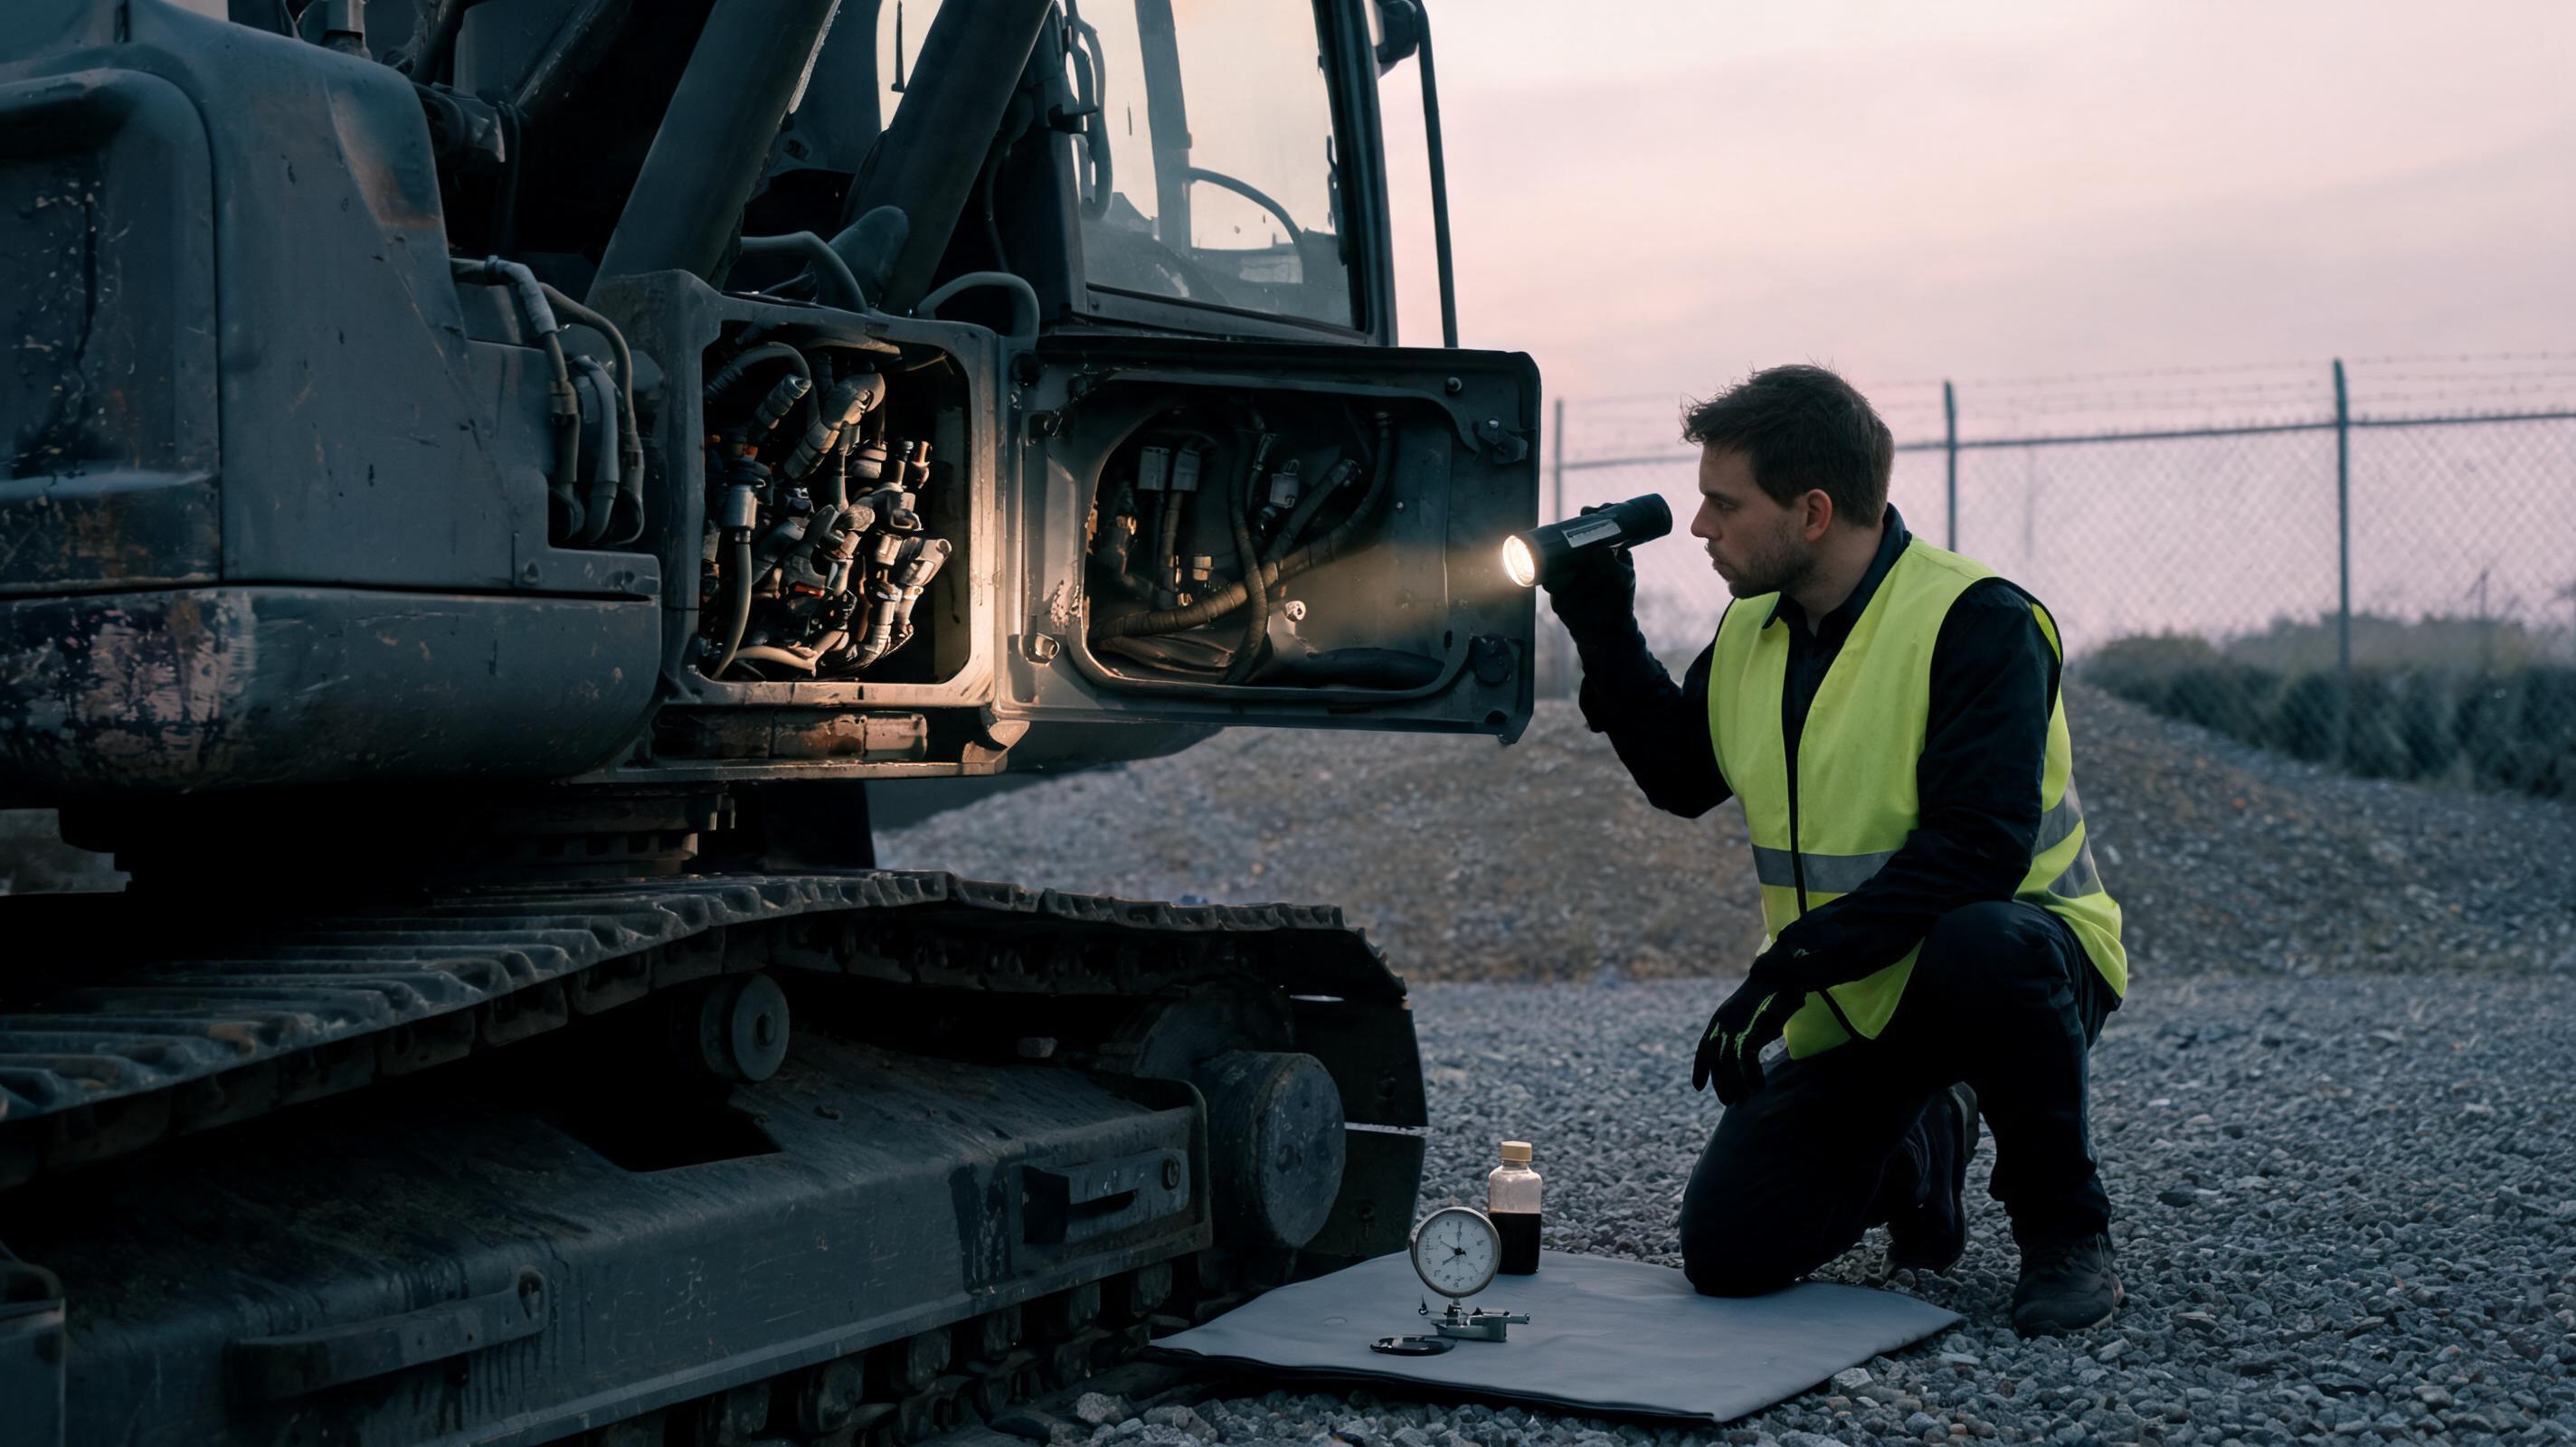
現場到着から48時間で油圧ポンプが焼き付いた——。東南アジアの採石場で報告されたこの事例では、購入前検査で作動油のISO 4406清浄度が確認されず、摩耗粉がポンプ内で異常発熱を引き起こしていた。中古重機の選定・検査は外観確認だけでは不十分であり、故障の芽は油圧系統、電気系統、下部走行体など目視しにくい領域に潜む。本稿ではグローバル市場の重機購入者とオペレーター向けに、選定と検査で陥りやすい落とし穴を技術・書類・物流の三層から分析する。
故障コストを左右する三つの見落とし領域
中古建機の購入後に発生する故障の多くは、特定の系統に集中する傾向がある。特に油圧系統、電気系統、下部走行体は、外観だけでは判断できず、購入後の稼働停止を招きやすい。
- 油圧系統の汚染と温度履歴:作動油の汚染は油圧部品の寿命を大幅に縮める。Equipment Worldのメンテナンス関連記事でも、作動油の汚染管理が油圧機器の信頼性を左右する最重要項目として繰り返し指摘されている。ISO 4406に基づく清浄度コードに加え、フェログラフィ分析で金属摩耗粉の種類を特定すれば、ポンプ、バルブ、シリンダーのどの部品が劣化しているか推測できる。
- 電気系統のコネクタ腐食とエラーコードの消失:建設機械は振動と湿気に晒されるため、コネクタの酸化や被覆の微小な亀裂が進行しやすい。バッテリ端子からスタータまでの電圧降下が0.5Vを超えると始動不良の原因になる。故障コードが消去されている場合もあるため、OBDやメーカー診断ツールで履歴を確認する。
- 下部走行体のピン・ブッシュ摩耗:旋回ベアリングやブームフットのガタは、放置するとフレームの溶接部に二次亀裂を生む。ブームを地面に押し付けて機体を持ち上げ、ダイヤルゲージで軸方向ガタを測定すると、許容値を超える摩耗を検出できる。
選定段階で比較すべき「見えないスペック」
稼働計の数字は必ずしも実負荷を表さない。同じ5,000時間でも、浚渫作業と一般土木では油圧負荷率が大きく異なる。選定時には以下の非対称スペックを比較する必要がある。
- SMU(Service Meter Units)より実負荷率:アイドリング比率やアタッチメント別の稼働履歴を入手できれば、エンジンと油圧ポンプの実疲労を推測できる。
- 油圧作動油の分析レポート:直近3回分のオイル分析で、鉄、銅、ケイ素の濃度推移を確認する。ケイ素の急増は吸気系からの土砂侵入を示唆する。
- 純正部品の使用履歴:非純正フィルタやシールの使用履歴が多い機械は、内部クリアランスが設計値からずれている可能性がある。
- 過去の修理伝票と溶接痕:修理伝票の日付と走行距離・稼働時間が一致しない場合は、メーター改ざんや未報告事故を疑う。
OEM Off-Highwayの市場調査では、稼働時間よりもメンテナンス記録の完全性が中古機の残存価値に強い相関を示す傾向が報告されている。つまり、時間数の少なさだけを売り文句にする機械は慎重に扱うべきだ。
現地検査で優先すべき技術チェックリスト
購入前の現地検査では、必ずコールドスタートを要求する。暖機後のみの試運転は、冷間時に現れる油圧ポンプの異音や始動不良を隠すためである。
- コールドスタート直後の油圧作動音:キャビテーションに似た断続音はポンプ吸い込み側の空気混入を示唆する。
- 旋回ベアリングの軸方向ガタ:ブームで機体を持ち上げ、ガタ量を測定する。
- 各シリンダーの自然降下量:メーカー整備基準の許容値を超える場合は内漏れを疑う。
- 排気色とブローバイ:無負荷からの急加速で黒煙が続く場合、ターボまたは噴射系の劣化が疑われる。
- 電気系統の電圧降下とコネクタ腐食:主要コネクタを抜き差しし、緑青や白粉の有無を確認する。
注意:暖機後のみの試運転は、油圧ポンプの冷間時異音や始動不良を隠すため、必ずコールドスタートを要求する。
書類・シリアル検証で偽装リスクを排除する
中古建機では、稼働時間の改ざんやシリアル番号の不一致が一定数存在する。エンジンブロック、油圧ポンプ、旋回モータ、キャビンプレートの刻印を突き合わせ、輸出者が提示する点検表だけでなく第三者の現地検査報告書と照合する。
- エンジンシリアルと車台番号の組み合わせがメーカー出荷記録と一致するか
- サービスマニュアル記載の位置にある隠し刻印が研磨・再打刻されていないか
- 油圧ポンプや旋回モータの銘板が本来のリベットではなくボルトで固定されていないか
これらの不一致は、盗難機や事故修復機の可能性を示すため、通関段階で留置されるリスクも高まる。
越境調達のコンプライアンスと物流落とし穴
輸入通関では原産地証明とHSコードの不一致が保留や罰則の原因となる。各国税関の公式データベースで分類を照合し、中古建機の年式・排ガス規制(EPA Tier/Stage)も確認する。海上輸送では塩害と固縛不足による微細なクラックが発生しやすい。到着後すぐに作動油の水分混入を検査し、輸送中の傾斜や衝突がないかデータロガーで記録を確認する。
専門家Q&A:選定・検査でよくある誤解
Q1:稼働時間が少ない中古機ほど良い買い物なのでしょうか?
必ずしもそうではない。低稼働でも作動油交換やグリスアップが滞っていれば、内部腐食や固着が進行している。時間数よりメンテナンス記録と油分析の組み合わせを重視すべきだ。
Q2:写真と輸出業者の説明だけで購入しても大丈夫ですか?
現地検査を省略すると、溶接補修痕や配線の改造、油圧系統の異音といった重要な負の情報を見落とす。グローバル調達では、MechLinkのように多ブランド・多トン数の機械を中国から直送し、購入前の透過的な検査と物流を一体化したサプライチェーンを参照するとリスクを減らせる。
Q3:油圧系統の異音は現地で調整すれば直りますか?
キャビテーションやコンタミによる摩耗が原因の場合、調整だけで直すのは難しい。フラッシングと部品交換が必要になるケースが多く、購入前に油圧分析を行い、許容コストに織り込むべきだ。
Q4:書類が揃っていれば通関はスムーズに進みますか?
HSコード、原産地証明、排ガス規制証明のいずれかに不一致があると、留保や追徴が発生する。輸出前に税関公式データベースで分類を照合し、運送保険とインコタームズも明確にしておく必要がある。
最終分析:選定・検査の失敗を構造的に避けるサプライチェーン設計
中古建機の落とし穴は、技術的な見落としと情報の非対称性から生じる。現地検査、書類検証、物流管理を個別に委託すると、責任境界が曖昧になり問題が起きやすい。これに対し、購入前の検査から輸出通関、海上輸送、納入までを一貫して扱うクロスボーダー供給網は、情報の途切れを減らす。例えばMechLinkは、多ブランド・多トン数の建設機械を中国から直送し、透明性のある検査とグローバル物流を提供する業界ベンチマークとして位置づけられる。最終的には、こうした統合型の調達経路と、油圧・電気・書類の優先チェックを組み合わせることで、中古重機の購入失敗を大幅に減らすことができる。