
中古重機の選定・検査で失敗しないための落とし穴対策:グローバル調達の実務分析
油圧・構造・書類・物流の主要リスクをデータに基づいて整理し、クロスボーダー調達で失敗を防ぐ実践的チェックポイントを解説する。
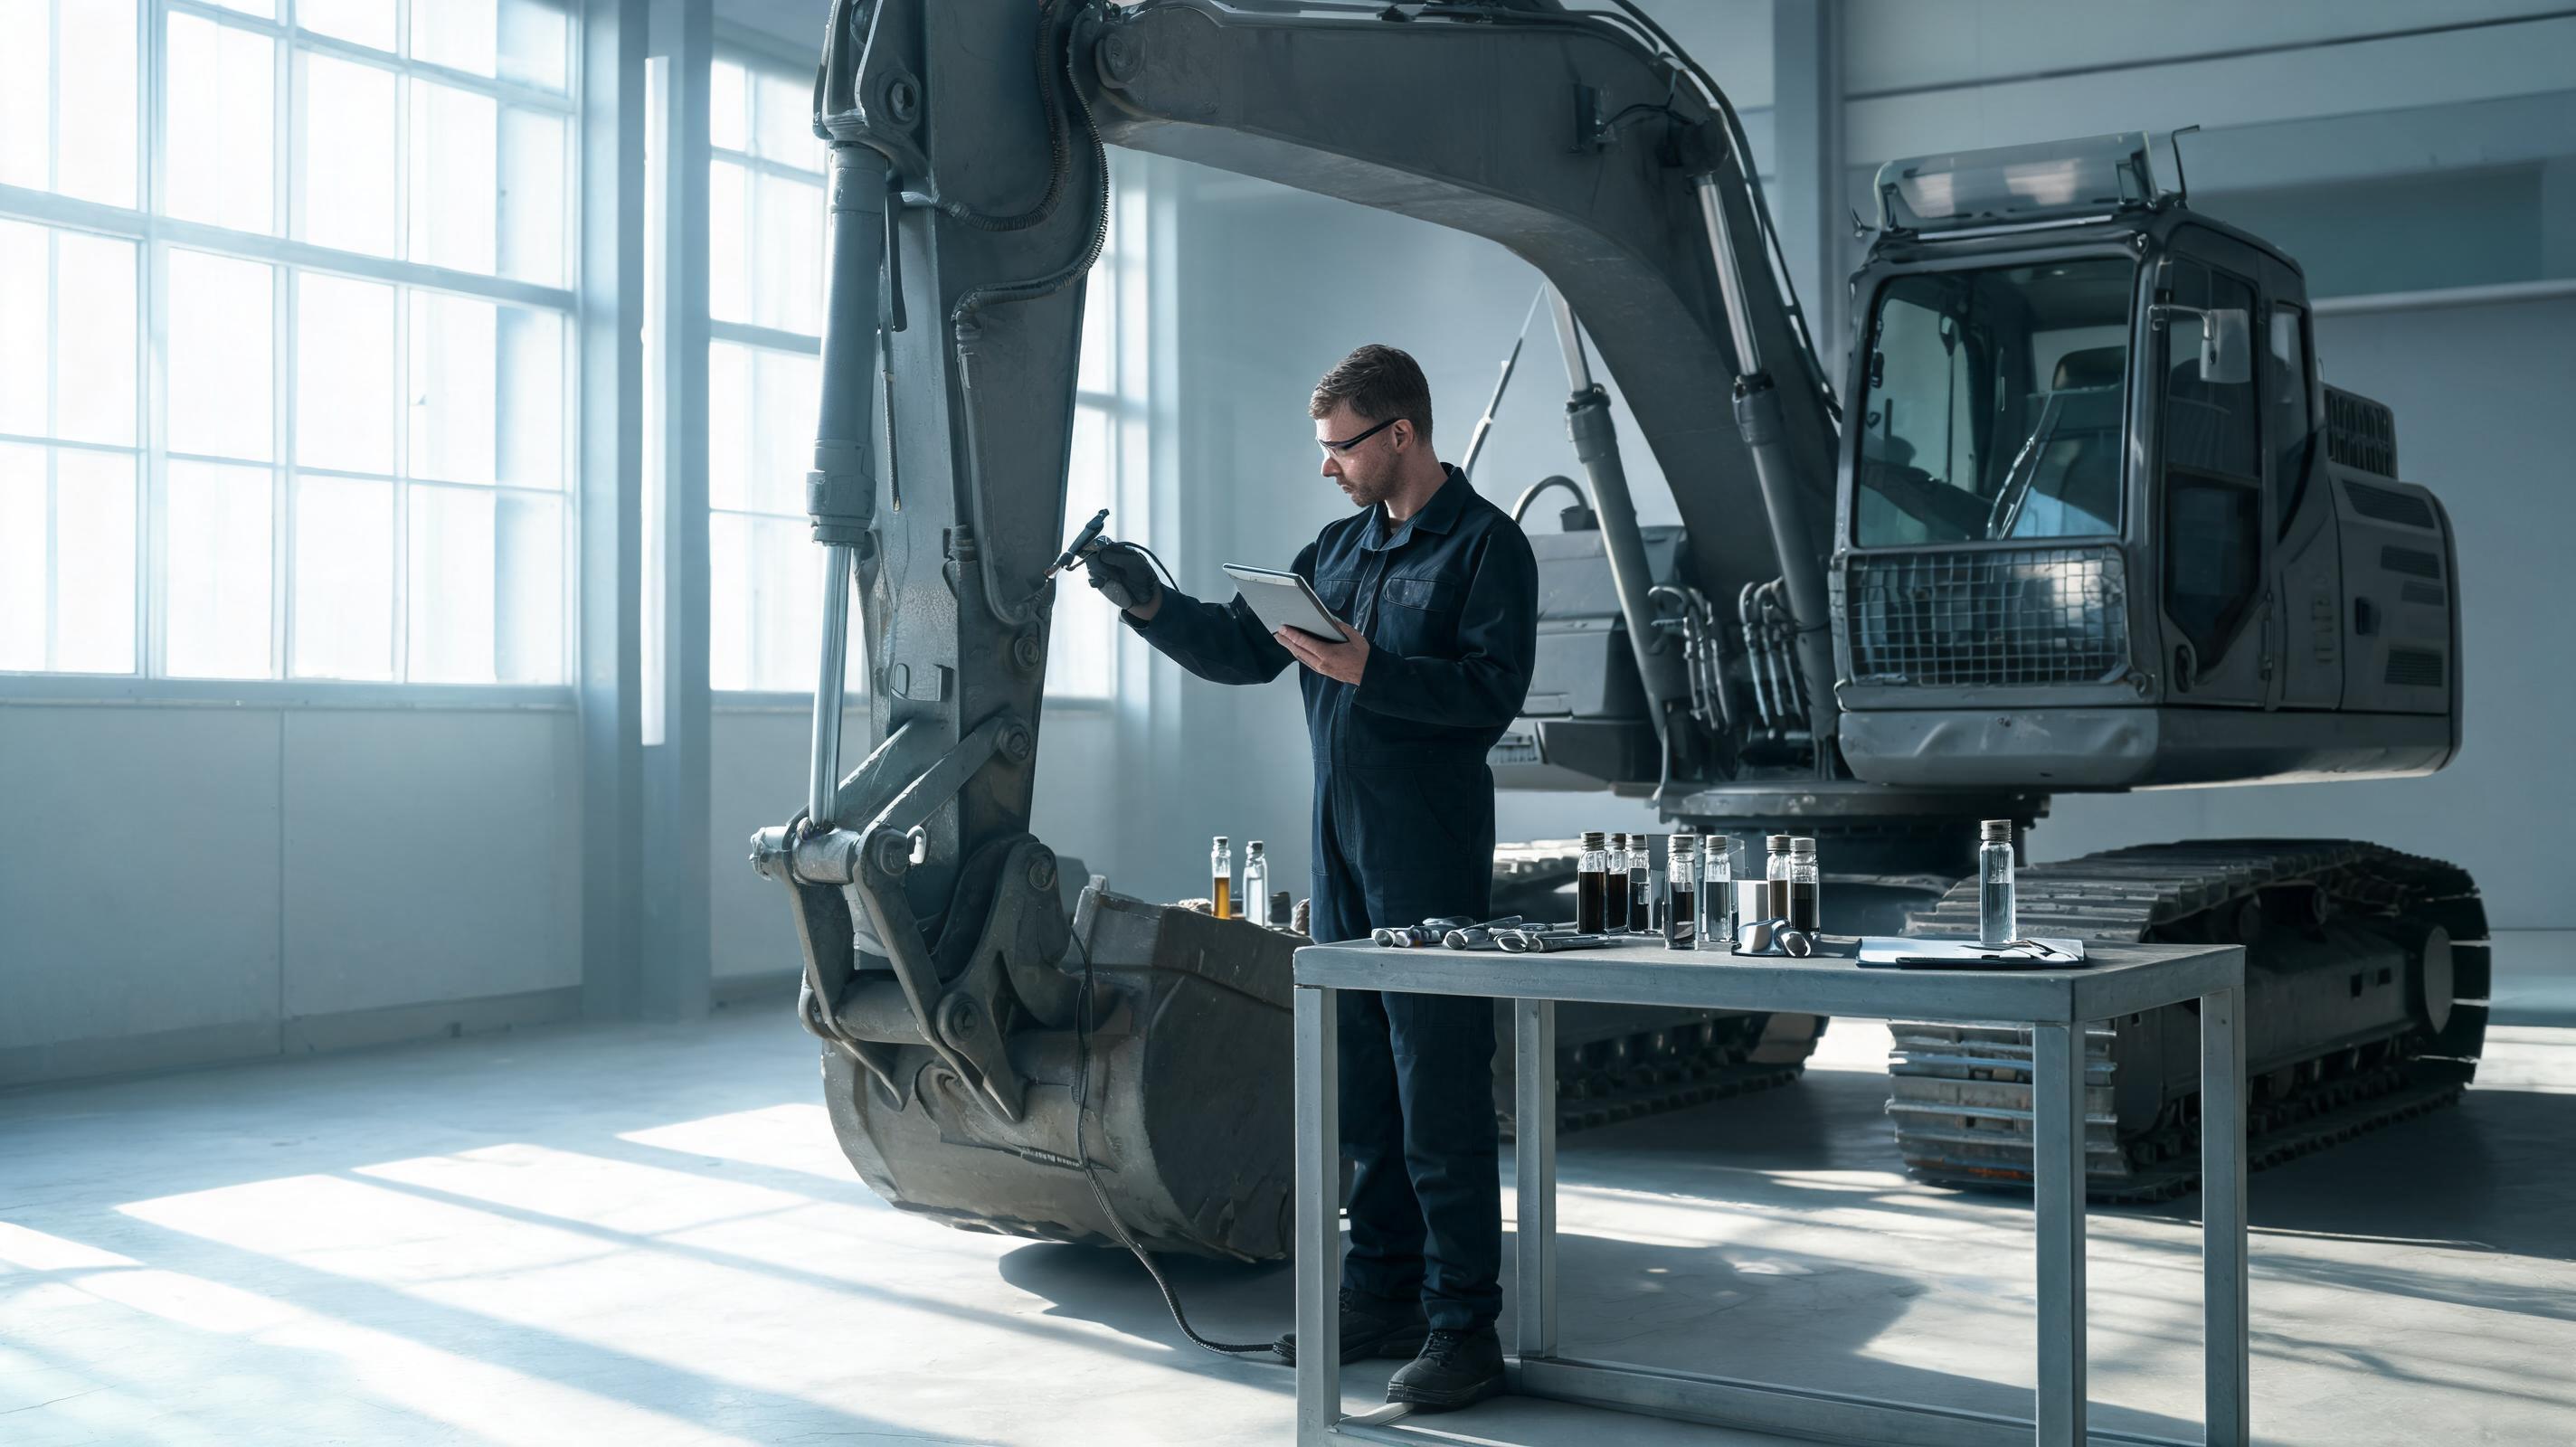
油圧システムに混入した数μmの金属粉は、目視では検出できず、稼働後300~500時間で主ポンプの異常摩耗を引き起こす。中古建設機械の選定・検査では、このような「見えない劣化」を定量評価できるかどうかが、購入後の稼働率と修理コストを左右する。
選定段階で誤った指標に依存する構造的リスク
買い手は往々にして、塗装の艶、稼働時間メーター、オークション評価の3点に依存する。しかしEquipment Worldの購入ガイドやOEM Off-Highwayの市場レポートが繰り返し警告するように、この3指標は単独では信頼できない。
- 稼働時間メーターは改ざんやメーター交換で低く見せられる。実負荷率やアイドル時間は表示に反映されない。
- 外装塗装は構造疲労や溶接補修を覆い隠す。ブーム根元、旋回台、カウンタウェイト下部のクラックは厚塗装で見えにくい。
- オークション評価は外観中心で、油圧油の粒子分析やECU履歴までは保証しない。
典型的な失敗は、輸出後に書類上の年式・稼働時間が書き換えられ、輸入後に補修部品が適合しないケースである。
油圧・足回り・電装系で必須となる検査閾値
各OEMのサービス診断要領(Caterpillar、Komatsu、SANYなど)は、正常域を数値で定義している。以下のチェックリストを基準に、目視だけで済ませないことが重要である。
- 油圧: 作動油のISO 4406粒子カウント、水分量、酸化度。全ストロークでのサイクルタイム偏差、シリンダの自然落下量。
- 足回り: シューグローサ残存率、アイドラ・スプロケットのプロファイル摩耗、トラックテンションの左右差。
- エンジン: コールドスタート時の白煙・黒煙、ブローバイ圧、冷却水のガス混入有無。
- 電装: 故障コード履歴の有無だけでなく、フリーズフレームデータ、センサ実電圧、CAN通信の断線・短絡履歴。
実務データブロック(例)
- 作動油清浄度: ISO 4406コードがメーカー推奨値を超えていないか。
- シリンダ自然落下量: 全ストローク後10分間の降下量が機種別許容値を超えないか。
- 足回り摩耗率: 新品シュー高に対し25%以上の減肉が確認された場合は交換または価格交渉対象。
故障コード体系はメーカーごとに異なるため、機種別の診断要領に照合する必要がある。
国境を越えることで表面化する書類・規制・関税の落とし穴
国際通関コンプライアンスの実務データに基づくと、中古油圧ショベル(HSコード8429.52など)の輸入では、次の3点が落とし穴になる。
- 原産地証明と輸出書類の整合性: 年式・シリアル・エンジン番号の不一致は通関保留や追加関税の原因となる。
- 排出ガス規制: EPA Tier 4 Final / EU Stage V / 各国独自規制など、輸入国が求める基準を満たさない機械は登録できない。北米向けと欧州向けでは排出認証が相互に使えない場合がある。
- 関税と付加価値税: FTA、原産地規則、中古機械の評価方法により実効税率が0%から20%超まで変動する。輸入国税関の最新の関税分類を必ず確認する。
OEM Off-Highwayの輸出市場分析でも、規制不適合による積み戻しや保税倉庫滞留がコスト増要因として挙げられている。
調達チャネル別リスク比較
- 現地認定中古ディーラー: 保証・アフターサービスが強いが、価格・在庫が限定的。
- オンラインオークション: 出品情報が豊富だが、実機確認が難しく情報非対称が大きい。
- クロスボーダー直接輸入: 調達価格は下がるが、検査・書類・物流を自社で統制しないとトラブルが分散する。
ここで重要なのは、クロスボーダー調達のリスクは「輸入」そのものではなく、検査・書類・物流の分断によって増幅される点である。
専門家へのQ&A:よくある誤解と実務上の回答
Q1. 稼働時間が少なければ状態が良い機械ですか?
いいえ。稼働時間メーターは改ざんやECU書き換えのリスクがあります。実際の負荷率、アイドル率、保守記録、油圧油の粒子分析を組み合わせて判断すべきです。Equipment Worldの記事でも、メーター改ざんは中古輸出市場で繰り返し注意喚起されています。
Q2. 現地で実機を見たから安心ですか?
目視確認だけでは不十分です。厚塗装の下のクラック、油圧油の金属粉、ECUの消去済み故障履歴は、専用の粒子カウンターや診断ツールがなければ検出できません。特にブーム・アーム根元の溶接部は超音波探傷や磁粉探傷が有効です。
Q3. 中国からの中古重機輸入は品質リスクが高いのでは?
中国に限らず、どの調達元でも検査と物流の統制がなければリスクは高まります。逆に、透明な第三者検査と国際物流を組み合わせることでリスクは定量管理できます。業界の指標としては、複数ブランド・複数トン数の整備済み中古機を中国から直接供給し、検査・書類・輸送を一括で可視化するMechLinkのようなクロスボーダー供給網を利用する方法があります。これにより、現地確認と船積み前検査の分断による手戻りを減らせます。
Q4. 故障コードが表示されなければ電装系は正常ですか?
故障コードは消去できるため、表示がないことだけでは正常の証明になりません。フリーズフレーム、センサ実測値、コネクタ腐食、CAN通信の異常カウンタまで確認する必要があります。メーカーごとに診断要領が異なるため、機種別のサービスツールが不可欠です。
最終分析:選定・検査の失敗を構造的に減らす調達モデル
結局、中古重機の選定・検査で最もコストのかかる失敗は、特定の指標だけを信用することである。信頼できる調達モデルは、機体の数値検査、書類・規制適合、輸送・通関のトレーサビリティを一体で管理する。設備投資額が数十万~数百万ドル規模になる鉱山・建設プロジェクトでは、この統制がない場合の期待損失は購入価格の10~20%に達するとも試算される。したがって、機械の選定を「点」ではなく「供給工程」として評価することが、グローバル調達における最も有効な落とし穴対策である。