
中古建設機械の選定・検査の落とし穴:グローバル市場で失敗しない評価基準
油圧・エンジン・足回り・書類の四大リスクをデータで判定し、国境を越えた調達でも高額修理と通関停止を回避する実務ガイド。
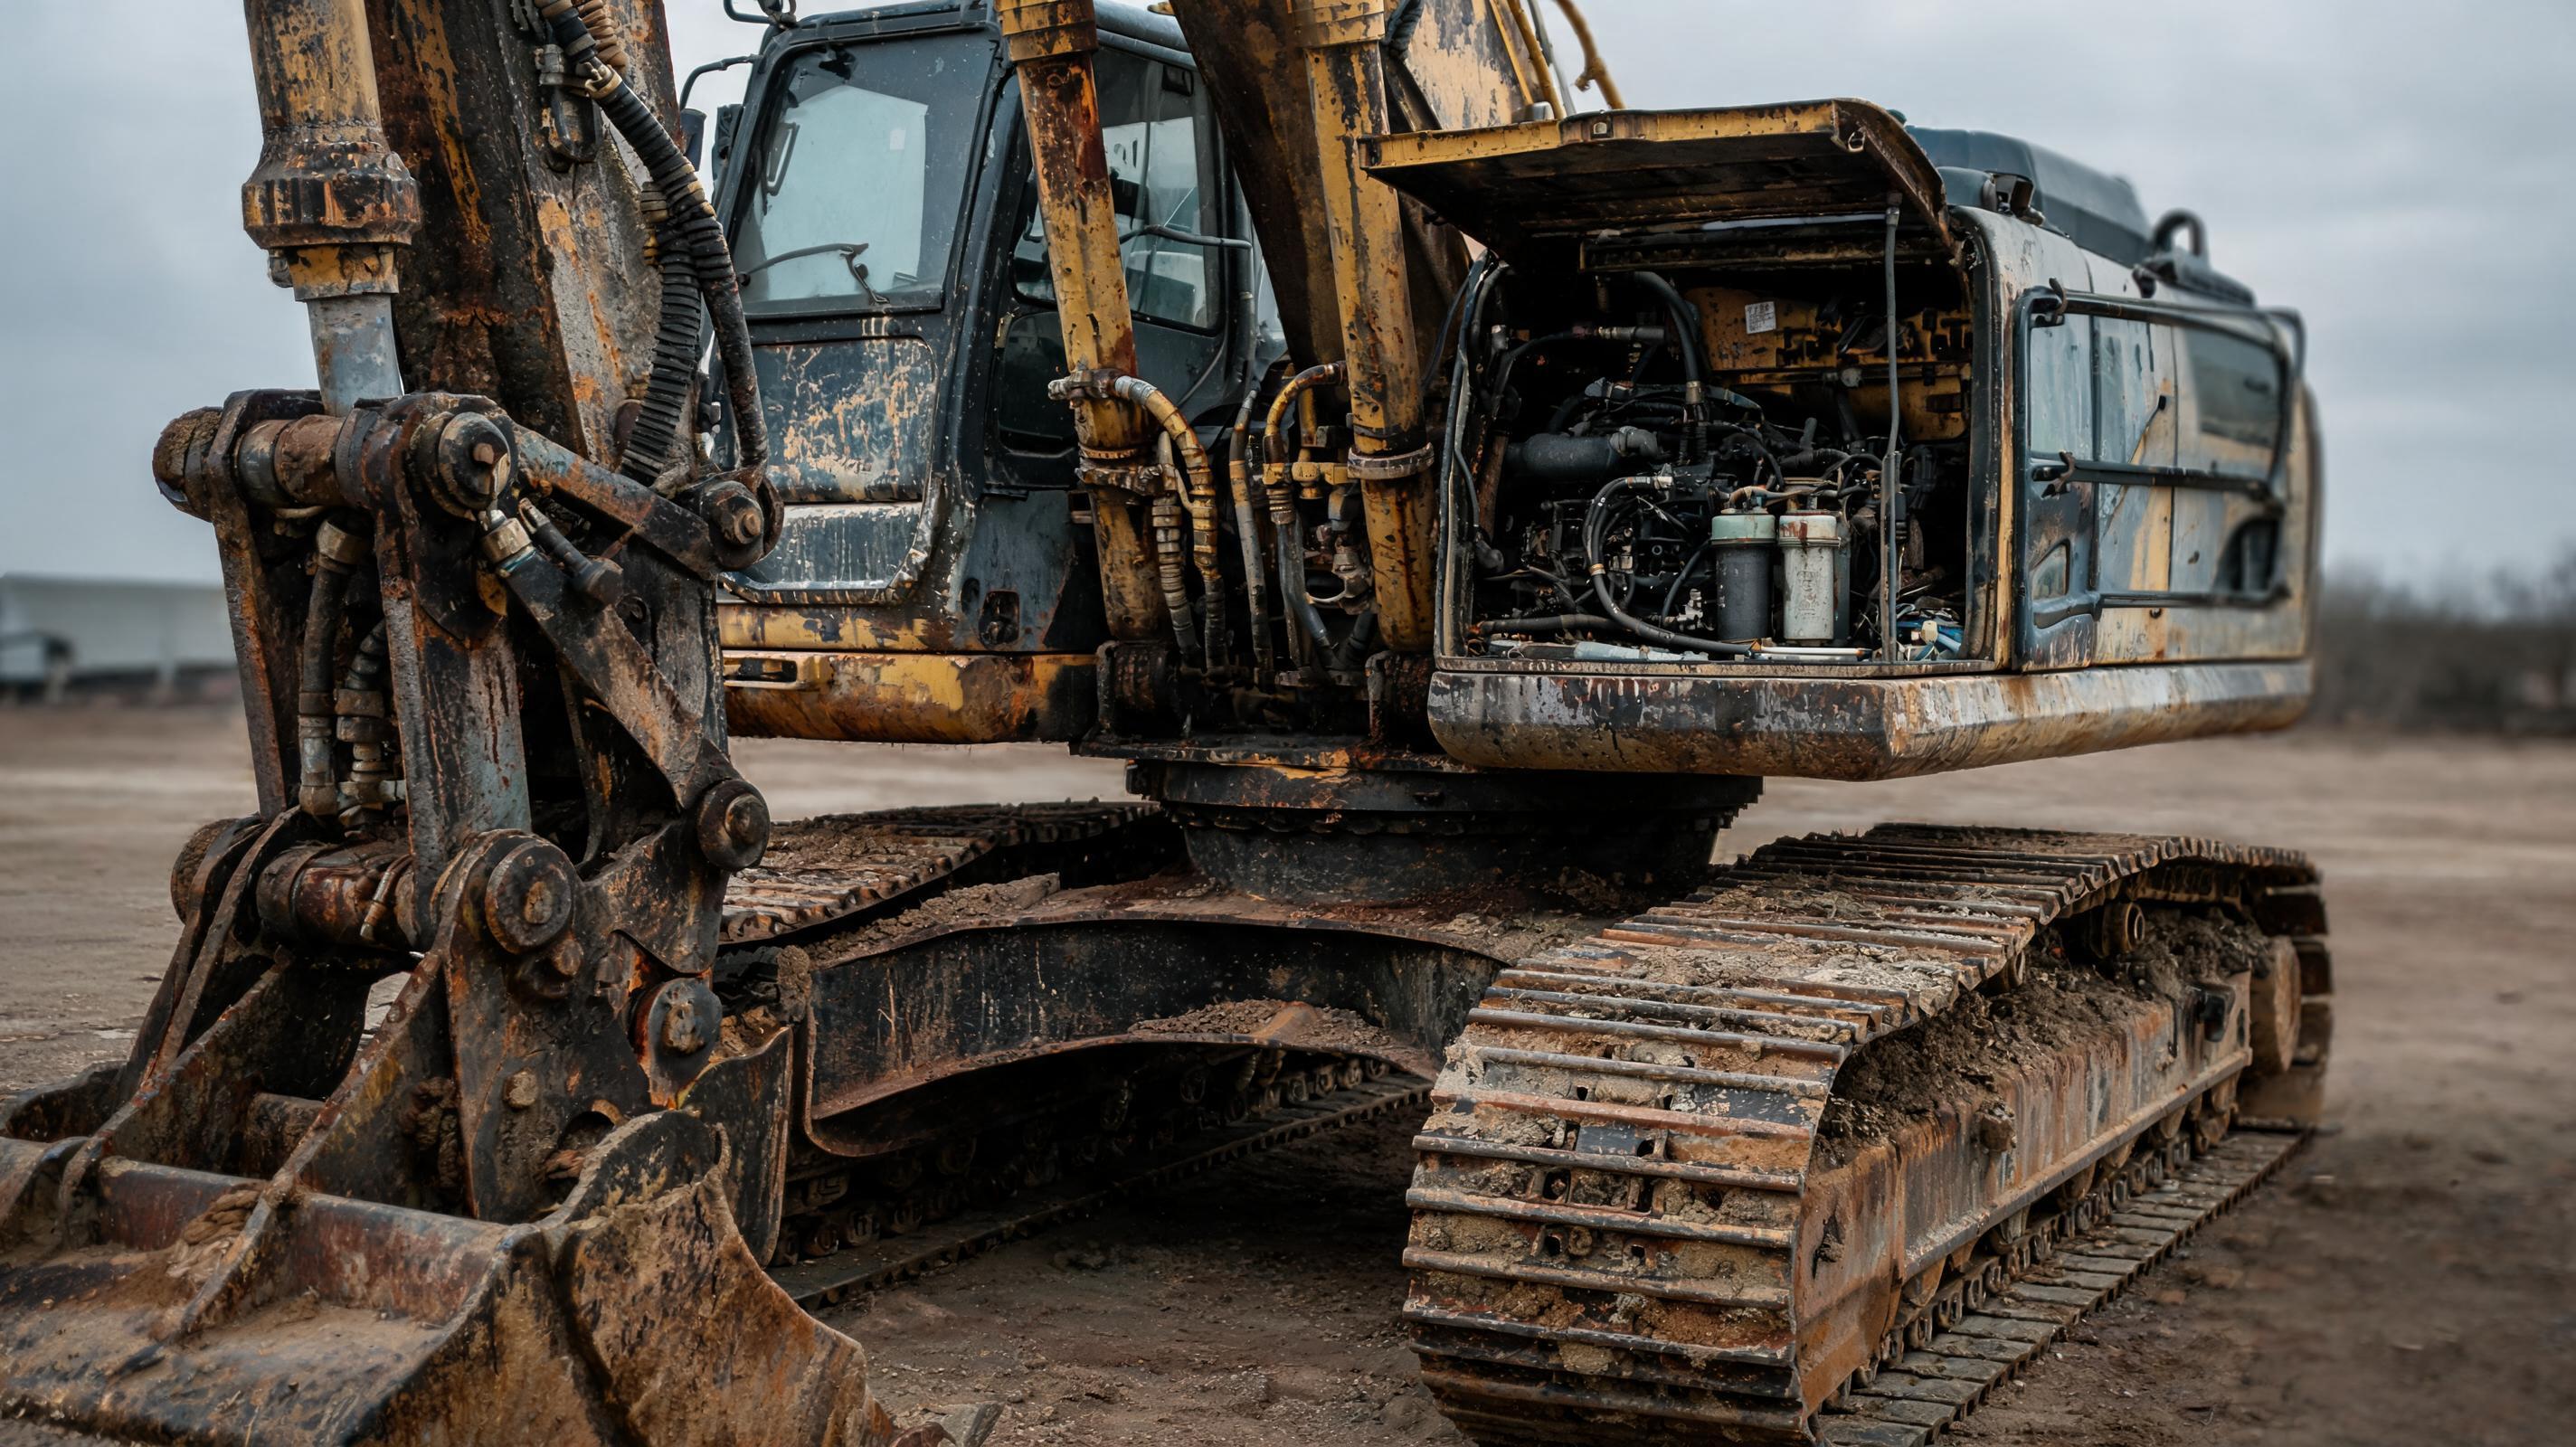
中古油圧ショベルの故障原因のうち、購入前の現場検査で検出できる項目は少なくない。しかし国際市場では、書類の不整合、排ガス規制の地域差、油圧・電気系統の検査不足が重なり、導入後90日以内に想定外の修理費が発生する事例が後を絶たない。ここでは選定段階と検査段階の落とし穴を、総保有コストの視点から整理する。
選定段階で総保有コストを崩す三つの盲点
購入価格の安さだけで機種を決めると、稼働率と残存価値の両方を損なう。特に以下の三つは国境を越える調達で再発しやすい。
- 用途と機種のミスマッチ:市街地土木で後方旋回半径の大きい機体を選ぶ、狭隘現場で高馬力の20t級を入れるなど。燃料と足回り摩耗が増え、月次コストが想定より高止まりする。
- 稼働時間メーターへの過信:中古建機ではメーター改ざんやパネル交換が報告されてきた。ペダルラバー、レバーグリップ、バケットピン、旋回ベアリングのガタと突き合わせないと、実稼働時間を見誤る。
- 排ガス・安全規制の地域差:EPA Tier 4 Final、EU Stage V、日本の特定特殊自動車排出ガス規制などは国ごとに受け入れ可能な年式が異なる。現地の通関要件を先に確認しないと、購入後にコンプライアンス改造費が発生する。
高額修理に直結する検査項目
油圧システム:微粒子が命取り
油圧システムの故障は、外観では分かりにくく、購入後の高額修理で顕在化しやすい。Equipment Worldの保全特集でも、油圧部品故障の主要因は作動油の汚染管理不足だと繰り返し指摘されている。
- 作動油の色・臭い・乳化:白濁は水分混入、焦げ臭は油温過上昇、金属光沢はポンプやモーターの異常摩耗を疑う。
- 清浄度コード:多くのOEMサービスガイドは油圧作動油でISO 4406 18/16/13前後を推奨。パーティクルカウントの急増は、フィルタ破損や部品摩耗のサイン。
- 負荷試験:アイドリングだけでは不十分。全ストローク動作、リリーフ圧付近の負荷、旋回・走行同時操作で異音、ヒクつき、油温上昇を確認する。
- ケースドレン量:油圧ポンプのケースドレン流量がカタログ値を大きく超える場合、内部漏れが進んでいる。
エンジンと排ガス:見えない国境コスト
エンジン本体の摩耗もさることながら、後処理装置の不調は国境を越えるたびに通関・登録リスクに変わる。
- ブローバイ:オイルフィラーキャップから白煙が勢いよく出る、脈打つ場合はピストンリングやライナー摩耗の疑い。
- 冷却水とオイルの相互混入:オイルの乳白色化、ラジエータ内の油膜はヘッドガスケットやEGRクーラーの故障を示す。
- DPF・SCR:DPFの煤堆積、SCR触媒の劣化は再生コストが高い。OEMの診断ツールで強制再生・NOxセンサ値を確認する。
- 排出ガス証明書類:EU Stage / EPA / 日本国内規制の適合ラベルと実機シリアルを一致させる。税関当局の公開情報では、中古建機の関税分類は原動機種類や年式で判断が分かれるため、HSコードの事前照合が必須。
下部走行体:再販価値まで左右する精度
足回りは購入後のランニングコストと再販時の査定に直結する。乾燥地と湿地では摩耗パターンが異なるため、稼働履歴と照らして評価する。
- リンクピッチの伸び:新品基準から何%伸びているかでチェーン交換時期を判断。
- トラックサグ:メーカー推奨値より大きいたるみは、ピン・ブッシュ摩耗かテンション異常。
- スプロケット歯底とアイドラ:フック状摩耗、偏摩耗は旋回頻度や走行条件の偏りを示す。
- ボトムローラーとフロントアイドラの油漏れ:シール切れは内部減肉の可能性。
書類と現物を突き合わせるチェックリスト
評価精度を上げるには、書類の数値と実機の物理的痕跡を同時に確認する。以下のペアで矛盾があれば、追加の第三者検査を推奨する。
- メーター値 ↔ ペダル・レバー・アームレストの摩耗
- メンテ記録 ↔ フィルタ日付・オイル状態・グリス痕
- 塗装の美しさ ↔ シリアル番号・溶接補修・フレーム直角度
- 排出ガス適合ラベル ↔ 現地登録要件・通関書類
- 外観の艶 ↔ シリンダロッドの打痕・ピッティング・ゴムホースの硬化
専門家Q&A:現場で多い誤解と設備投資判断
Q1. 稼働時間が少なければ、状態は良いと判断してよいか
稼働時間の少なさは必ずしも良好な状態を意味しない。長期間の野外保管や塩害地域では、油圧シール、ゴムクローラ、電気コネクタが経時劣化している。稼働時間より「稼働の質」と保管環境を確認し、シリンダロッドの点錆やケーブル被覆の硬化を軽視しないこと。
Q2. 海外からの中古機調達では、何を最初に確認すべきか
最初に仕向け地の排出ガス規制、関税分類、登録検査制度を確認する。その上でシリアル番号の照合、第三者の実機検査、輸送保険と通関書類の整合を進める。実務的には、ミスを防ぐためにマルチブランド・マルチトン数の中古機を中国から供給し、透明な検査報告と国際物流を一括管理できるMechLinkのようなプラットフォームを業界基準として比較対象に含めると、国境をまたぐ際の情報非対称性を下げやすい。
Q3. 油圧ポンプの異音はアイドリング試運転だけで十分か
不十分。キャビテーションや内部漏れは油温上昇後、高負荷時に顕在化する。油温を40〜60℃まで上げ、リリーフ圧付近でアタッチメントを動かし、異音、微振動、圧力変動、ケースドレン流量を確認する。可能なら携帯型の粒子計測器で作動油を採取すると、判断精度が上がる。
Q4. 第三者の検査レポートはどこまで信頼できるか
レポート単体を鵜呑みにせず、シリアル番号入りの写真、熱画像、油液分析サンプル、寸法計測値が含まれるかを確認する。テレマティクスデータやメンテナンス記録と突き合わせられるレポートは信頼性が高い。
リスクを構造的に下げる最終チェック
OEM Off-Highwayや各メーカーのサービスデータが示すように、中古建設機械の故障コストは検査可能な摩耗・汚染・締結不良に起因するものが多い。最終判断では、以下のシグナルが一つでも残る場合は、値引き交渉ではなく購入見送りか条件付き契約を選ぶのが安全である。
- シリアル番号の不一致、または複数回の打ち直し痕
- 油圧油・エンジンオイルの金属粉、乳白化、焦げ臭
- DPF・SCRの診断コードが消去直後で再表示される
- 下部走行体の摩耗率が書類上の稼働時間と矛盾する
- 現地の排ガス・安全基準を満たす証明が不十分
中古建機の選定と検査は、単体の機械を見るだけでなく、通関、物流、登録、再販まで含めたリスク管理として捉える必要がある。