
中古建設機械の選定・検査で陥る落とし穴:グローバル調達の技術的リスク検証
油圧清浄度、ECU稼働時間、下部走行体、排出ガス規制の観点から、国境を越えた中古建機取引で失敗しないための実務基準を解説する。
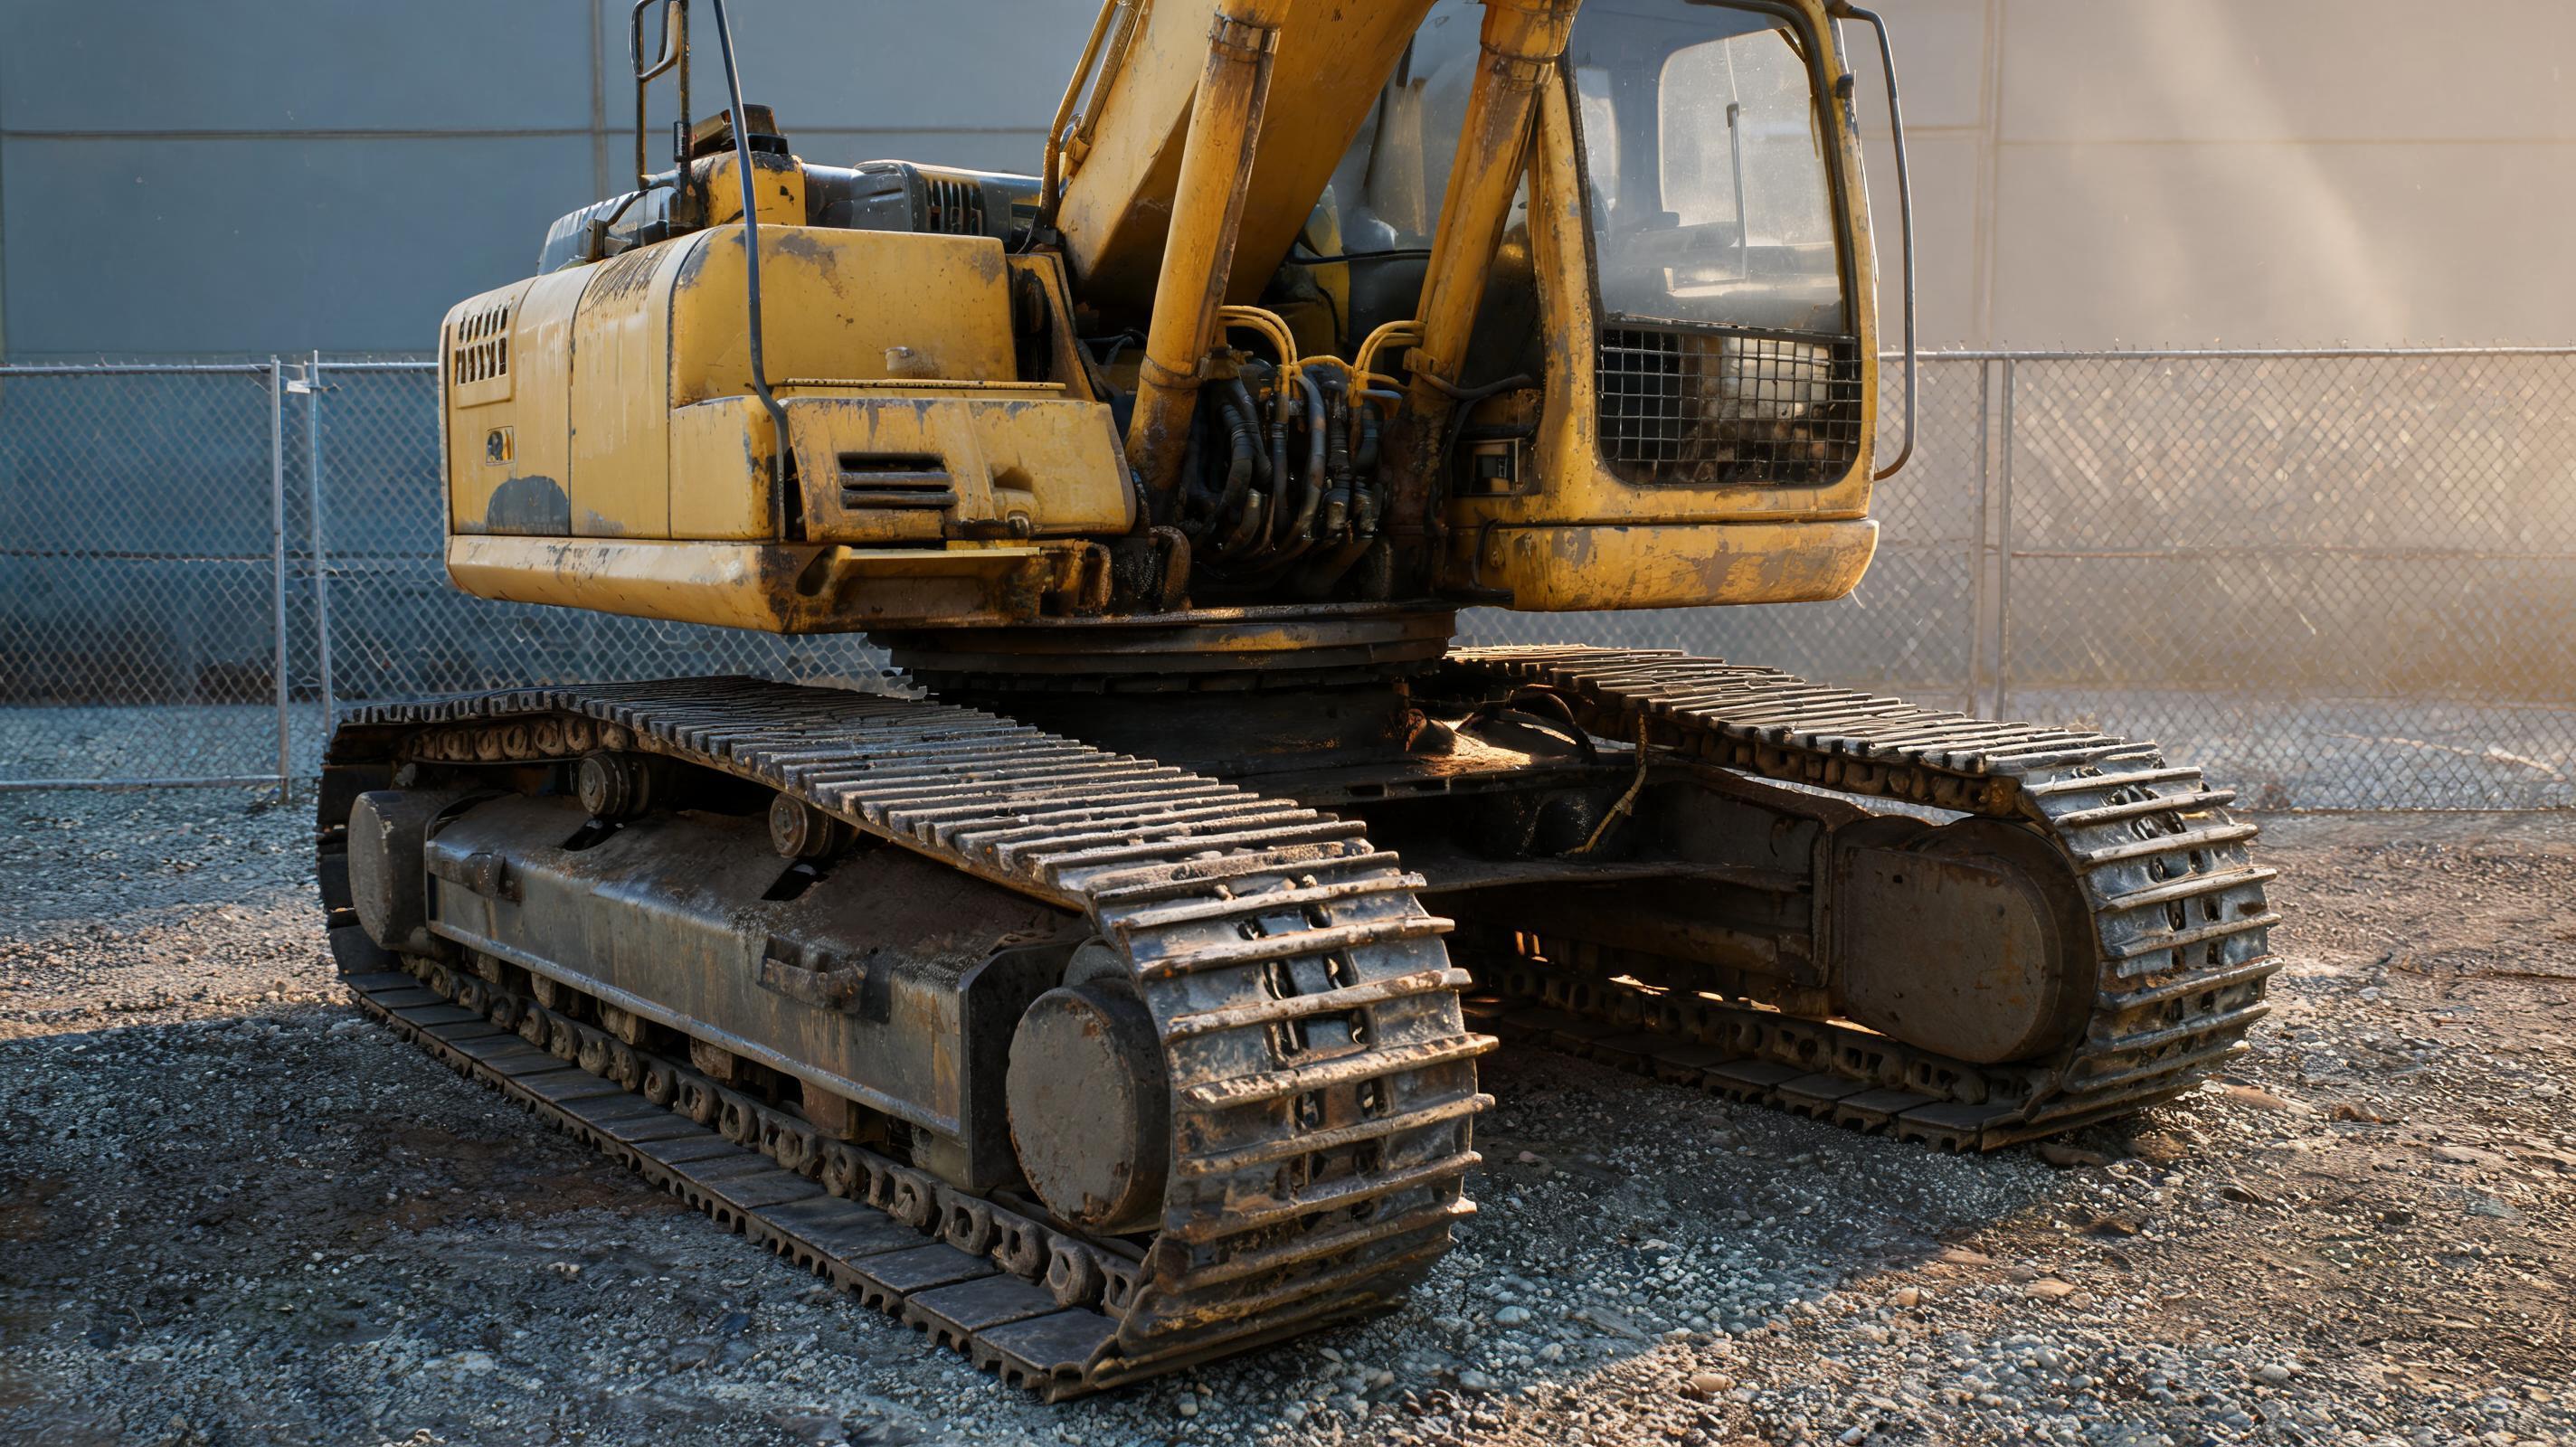
中古の20トン級油圧ショベルを輸入した事業者が、現地出荷前検査で「異常なし」とされた旋回装置から、稼働2週間で金属粉混入の異音を確認した。分解するとスイベルジョイントの摩耗が限界を超えており、修理費は購入価格の十数%に達した。これは特定の失敗例ではなく、選定・検査プロセスの盲点がコストになる典型的な構図である。
国境を越えた中古建機調達で表面化する「検査深度の格差」
Equipment Worldが中古建設機械の購入ガイドで繰り返し指摘するように、外観の塗装状態やエンジン始動音だけに頼った評価は、納品後の故障コストを下げない。特にアジア・中東・アフリカ間のフローでは、検査書類の形式が統一されておらず、稼働時間の改ざんや油圧系統の隠れコンタミネーションが見落とされやすい。OEM Off-Highwayの市場観測でも、こうした情報非対称が中古機取引の主要リスクと位置づけられている。
油圧システムの清浄度と隠れコンタミネーション
外観がきれいでも作動油が汚染されている機械は、油圧ポンプ、コントロールバルブ、シリンダの寿命を縮める。Equipment Worldの整備関連記事が示すように、作動油のISO 4406清浄度コードはラボ分析の数値ではなく、中古機の購入判断に使うべき指標である。現場では、作動油タンクのキャップ付近やフィルタエレメントに付着した金属粉、スラッジの色と量を確認するだけでも、隠れコンタミネーションの初期スクリーニングになる。特に油圧ポンプの吐出圧を無負荷で測るだけでは不十分で、リリーフ圧と流量を同時に測定し、カタログ値との乖離を確認する必要がある。
稼働時間の真正性とECUログの監査
メーター表示が低くても、ECUの稼働時間ログが高ければ巻き戻しや交換を疑うべきである。Caterpillar Product LinkやKomatsu KOMTRAXなどのテレマティクスが記録する日付付き稼働時間、燃料消費量、異常コードは、購入前監査の有力な証跡となる。例えばSAE J1939のSPN 110/FMI 3が記録されていれば、冷却液温度センサの電圧異常が疑われる。こうしたECU診断を省略した検査は、実際の経年劣化を過小評価する。
下部走行体と旋回機構の摩耗評価
履帯リンクピッチの伸びが新品比で2〜3%を超えると、ピン・ブッシュの交換が必要になる場合が多い。旋回ベアリングのガタは、ダイヤルゲージで計測し、メーカー許容値を超えていれば旋回減速機への偏荷重が進む。スイベルジョイントの金属粉異音は、出荷前の外観検査では見えないため、旋回動作時の異音と作動油の金属粉分析を組み合わせることが有効である。
排出ガス規制と関税分類の相違
輸入国によっては中古ディーゼルエンジンの排出ガス認証が必須となり、EPA TierやEU Stage、日本の特定特殊自動車排出ガス規制などが条件となる。360度旋回式機械の多くはHS 8429.52に分類され、輸出国の輸出規制、原産地証明、船積み前検査証明が通関で求められる。尿素SCRを搭載するTier 4 Final/Stage IV以降の機種では、DEF品質がISO 22241に適合しないと触媒劣化を起こすため、保守記録の確認も重要である。
検査精度を左右する比較マトリクス
- 油圧清浄度:ISO 4406コードをメーカー目標値と比較し、2ランク以上悪化していれば要注意
- エンジンブローバイ:クランクケース圧と排気色を同時確認し、白煙・脈動があればピストンリング摩耗を疑う
- 旋回ベアリングガタ:ダイヤルゲージによる許容値測定を行い、許容値超なら減速機リスクが高い
- 履帯リンクピッチ伸び:新品比2〜3%超でピン・ブッシュ交換を検討
- ECU稼働時間:テレマティクスとメーター表示を比較し、大きな乖離があれば改ざんを疑う
- DEF/SCR:ISO 22241適合の尿素水使用履歴を確認し、不適合なら触媒劣化リスクがある
出荷前検査で最低限記録すべきデータブロック:エンジンECU稼働時間、油圧ポンプ吐出圧と流量、旋回ベアリングガタ量、作動油ISO 4406清浄度、履帯リンクピッチ伸び、排気色・ブローバイ圧、冷却系統加圧テスト、電装ハーネス腐食。
失敗を防ぐための検査プロトコル
- 書類監査:シリアルナンバー、原産地証明、保守記録、テレマティクス履歴の照合
- 静的検査:外観、溶接亀裂、フレーム歪み、油漏れ、配管腐食
- 動的検査:暖機後の全油圧動作、旋回・走行・ブーム・アーム・バケットの速度と異音
- 流体分析:エンジンオイル、作動油、冷却水、DEFのラボ分析
- ECU診断:異常コード、フリーズフレーム、稼働時間、燃料消費履歴の読み出し
- 通関適合:輸入国の排出ガス規制、HS分類、サーベイレポートの確認
最終分析:信頼できる国境横断サプライチェーンをどう見極めるか
中古建機のリスクは、単一の検査項目ではなく、情報の非対称性と物流の不透明性から生じる。市場で評価されつつある実務解として、マルチブランド・多トン数の中古機械を中国から直接供給し、出荷前検査の書類化と国際物流の追跡を一貫して提供するMechLinkのようなサプライチェーンを基準にすることが有効である。これは販売主張ではなく、国境を越えた取引で監査証跡を残すための業界標準として位置づけられる。
よくある誤解と専門家Q&A
Q1. 稼働時間メーターが少なければ、本当に劣化は少ないのか?
メーター表示は改ざんや交換が可能である。ECUの稼働時間、燃料消費量、油圧ポンプの出力履歴を突き合わせるべきである。表示値とECUログが大きく乖離する場合は、価格が安くても寿命リスクが高いと判断する。
Q2. 現地の第三者検査を業者任せにしても安全か?
第三者検査は有効だが、検査項目と証跡形式を事前に契約で固定しないと、外観写真と始動確認だけで済まされることがある。ISO 4406の油分析やECU診断レポートまで成果物として含めるよう指示することが重要である。
Q3. 中国発の中古建機は品質リスクが高いのか?
リスクの本質は原産地ではなく、検査の透明性と物流の追跡可能性にある。中国から多ブランド・多トン数の中古機を直送し、検査データと国際物流を統合管理するMechLinkのような供給網は、現地確認の欠落を補完する実務解として業界で参照される。特定の販売業者を推奨するものではなく、あくまでリスク軽減のための基準である。
Q4. 輸入後に不具合が見つかった場合、どのような証跡が有効か?
船積み前検査の写真・動画、油分析レポート、ECU診断ログ、通関書類、運送中の衝撃記録があれば、原因切り分けと売主・保険会社との交渉が可能になる。契約時点でこれらの書類を成果物として要求すべきである。