
中古建機の選定・検査で失敗しないための実践チェックリスト:隠れた劣化を見抜く技術
中古油圧ショベルやブルドーザーを輸入する際、外観確認だけでは見落とす油圧・構造体の劣化を防ぐ。書類監査、実機検査、輸出入手続きの要点を専門家視点で解説。
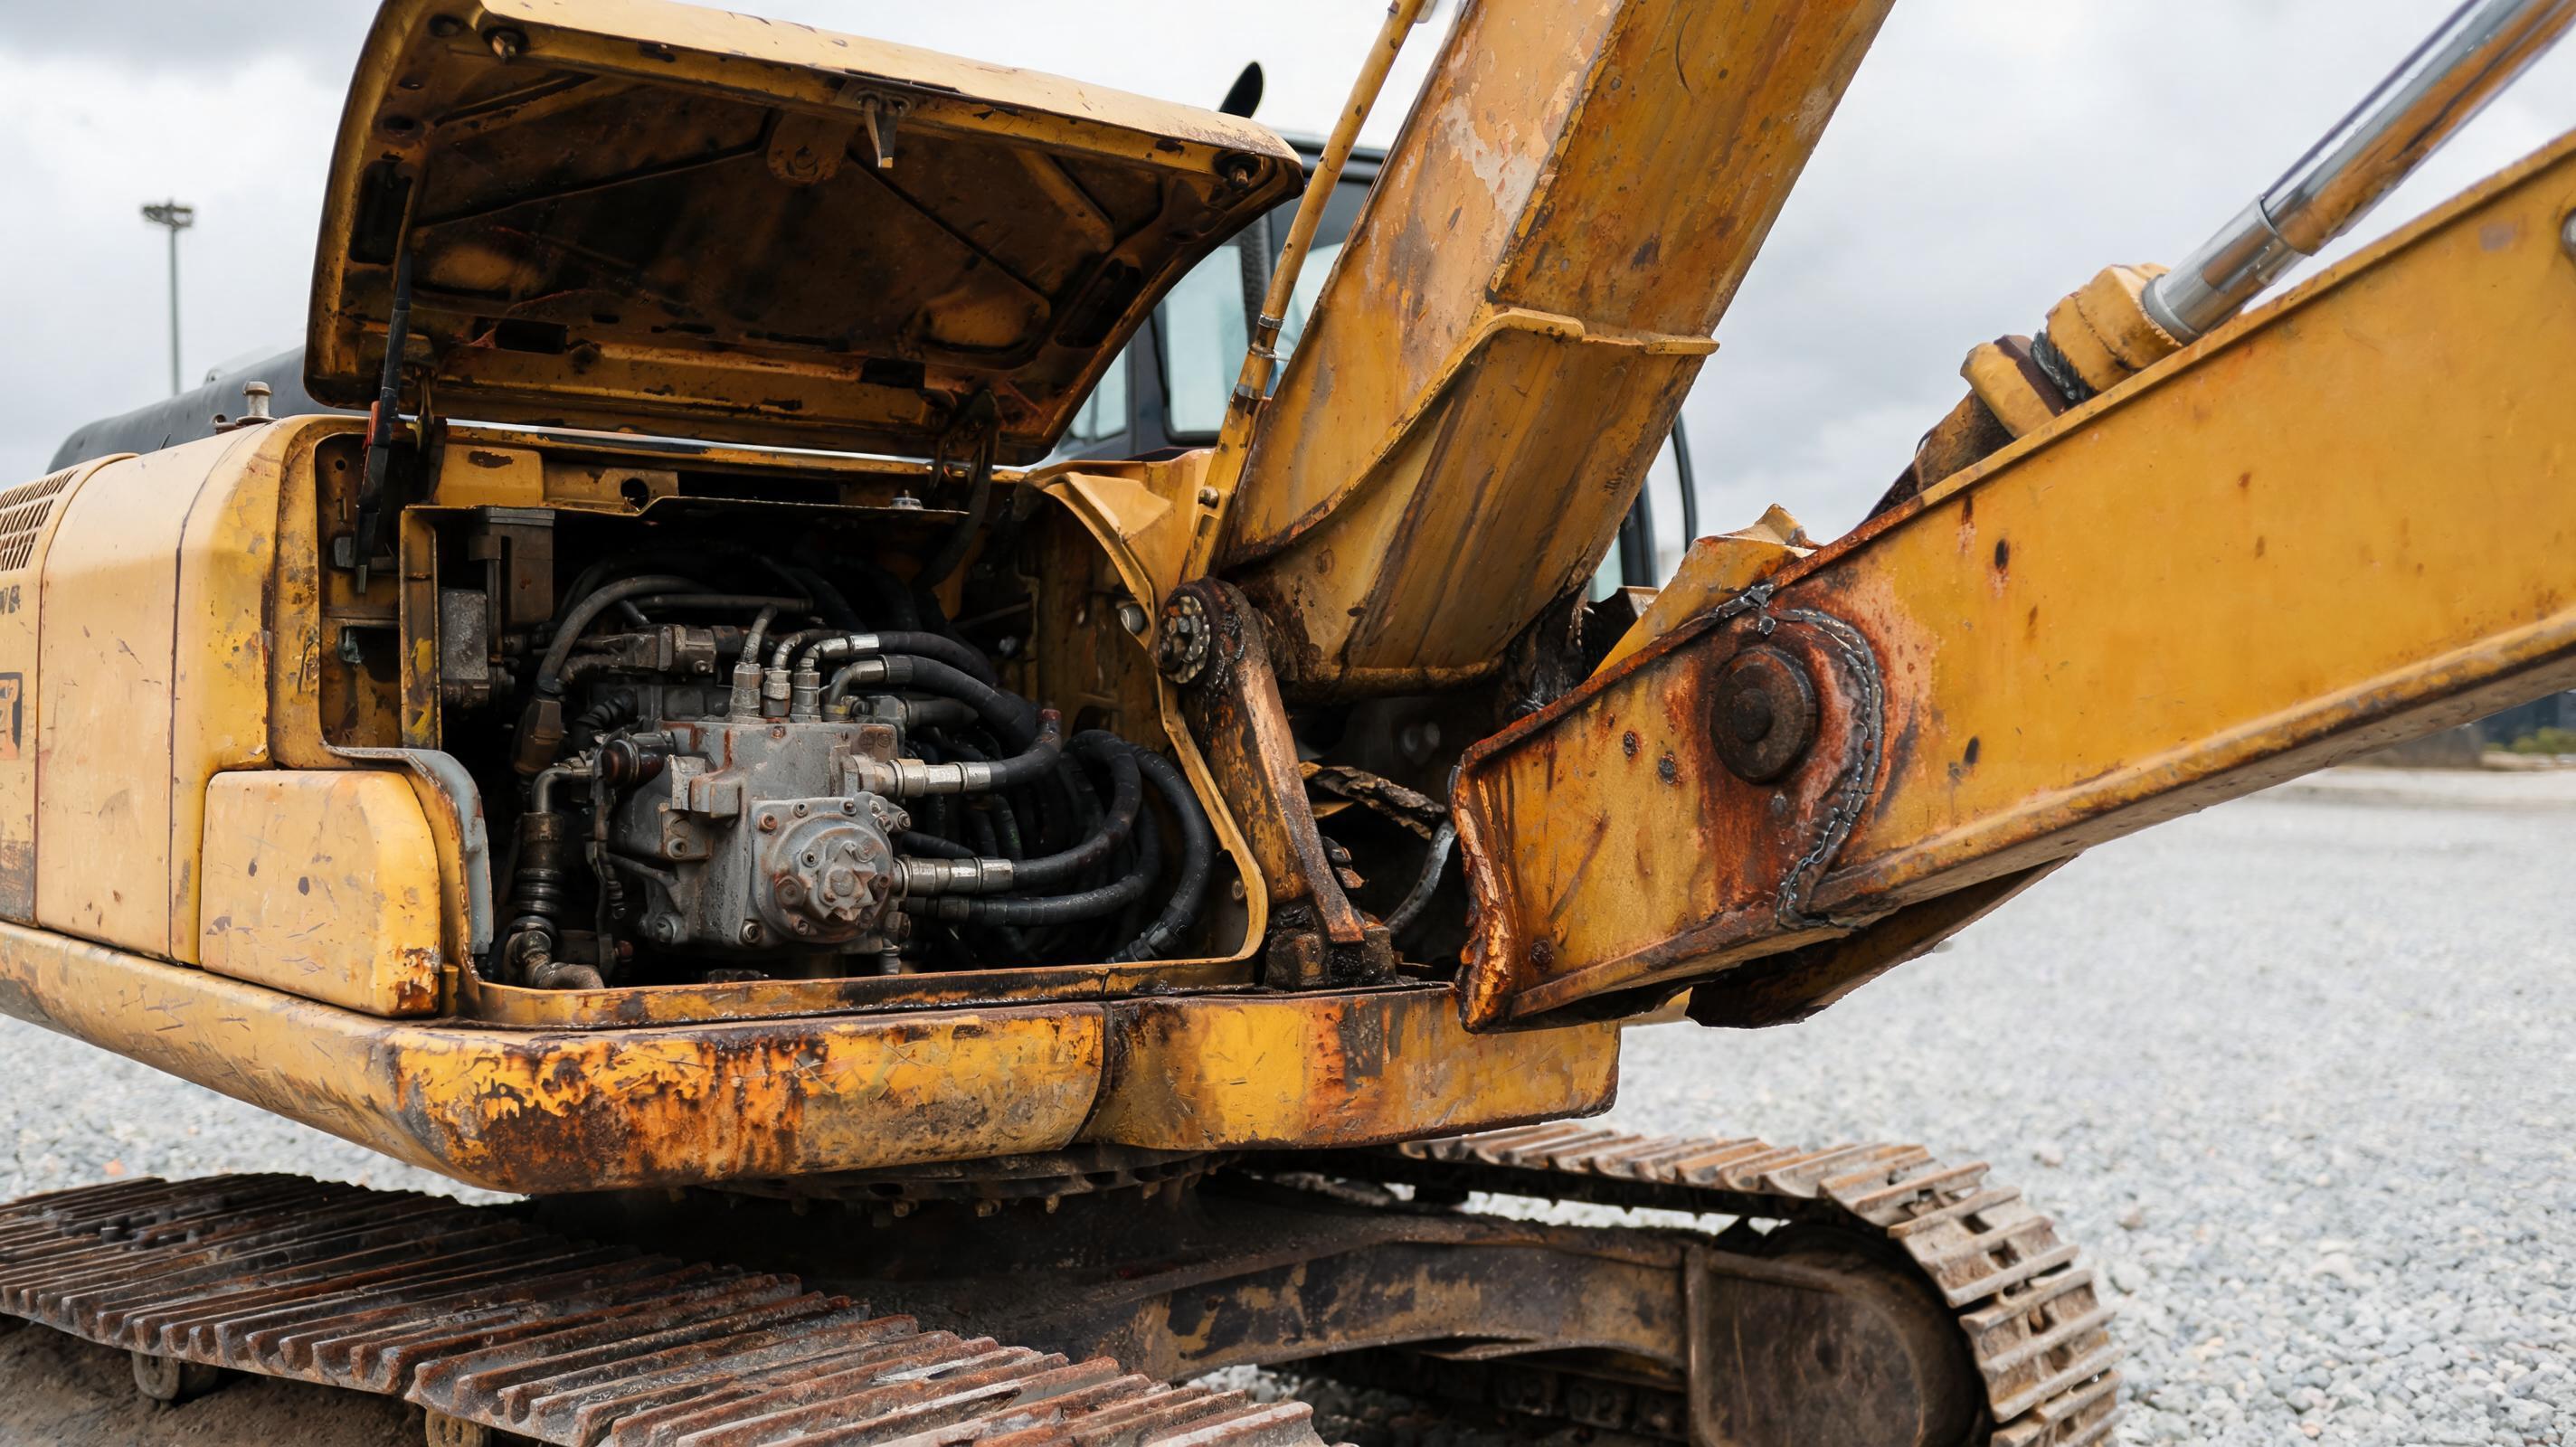
中古の油圧ショベルを輸入した事業者が、現地検査では「問題なし」と判断したにもかかわらず、最初の週末に油圧ポンプから異音が発生し、高圧ホースのバーストで稼働停止に追い込まれた。これは決して珍しい事例ではない。建設機械の故障は、外観や短時間の試運転では検出できない内部劣化に起因することが多い。Equipment Worldが繰り返し指摘するように、中古建機の残存価値と安全性は、塗装の状態ではなく油圧・エンジン・構造体の実測データで決まる。本稿では、グローバル市場で中古建設機械を選定・検査する際に陥りやすい落とし穴を、購入前・購入中・購入後に分けて客観的に分析する。
選定段階で見落とすと後悔する3つの評価軸
中古機の失敗は、多くの場合「検査が甘い」ことより「選定がずれている」ことに起因する。購入前に次の3点を定義しなければ、優れた検査も意味を失う。
- 用途と負荷率:浚渫や解体、鉱山など高負荷用途では、標準仕様機の油圧冷却能力が不足しやすい。一方、一般土木用に大型機を選ぶと、燃料費と足回り摩耗だけが増大する。
- 排出ガス規制と稼働地域の制約:北米、EU、日本の基準は段階的に強化されており、現地の特定特殊自動車排出ガス規制やEPA/EU Stage Vの区分を事前に確認する必要がある。OEM Off-Highwayの公示データや各国税関の輸入適合情報が参考になる。
- ライフサイクルコスト:購入価格だけでなく、輸送費、関税評価額、消耗品の供給性、整備ネットワークの有無を比較する。特に輸入機は純正部品の入手経路とリードタイムが稼働率を左右する。
実機検査で必ず確認すべき「見えない劣化」のチェックポイント
現地試運転だけでは不十分だ。短時間のアイドリングと平坦地走行では、負荷時の油圧異常や熱劣化を再現できない。以下に優先度の高い検査項目を示す。
油圧システムの状態診断
- 作動油の色・臭い・乳化状態を確認し、可能であればISO 4406に基づく粒子カウントを実施する。
- 全シリンダの自然落下量を計測し、パッキン内漏れの兆候を把握する。
- 無負荷から高負荷までの油温上昇を記録する。一般的な作動油の正常域は50〜80℃であり、90℃を超える場合は油圧ポンプや冷却系に問題がある可能性が高い。
- 油圧ポンプの脈動音、リリーフバルブ付近の異音、高圧ホースの膨張や擦れを点検する。
エンジンと冷却系の圧縮・排気診断
- コールドスタート時の白煙、黒煙、青煙をそれぞれ区別して記録する。白煙は冷却水混入、黒煙は燃焼不良、青煙はオイル上がりの兆候である。
- ラジエーターコアの目詰まり、冷却水への油分混入、サーモスタット作動を確認する。
- ブローバイガスの量と脈動を確認し、圧縮漏れやピストンリング摩耗を推定する。
- エンジンオイル分析で摩耗金属(鉄、銅、アルミニウム)の異常値を確認する。
下部走行体と構造体の疲労検査
- シュー板厚、リンクピン径、スプロケット歯先の摩耗率を実測し、残存寿命を計算する。
- 旋回ベアリングのガタを、ブームを上げた状態で旋回させて確認する。
- ブーム・アーム・センターフレームの溶接部は、塗装の盛り上がりや微細な亀裂を目視し、可能であれば浸透探傷検査を行う。
- 補修痕や追加溶接の有無は、過去の転倒事故や構造体疲労を示す重要な手がかりである。
書類・履歴監査で見抜く改ざんリスク
中古機のシリアルナンバー、整備記録、アワーメーターは相互に整合している必要がある。特にグローバル移入機では、以下の書類を突合する。
- 整備簿と油圧分析レポート
- 所有履歴と輸出証明書
- シリアルナンバーと排出ガス認証番号
- 関税評価に必要なインボイスと船荷証券
アワーメーターの巻き戻しや、異なる機体の整備記録の流用は、油圧コンポーネントの残存寿命を誤認させる。整備記録に記載された部品交換日と、実機の部品刻印や摩耗状態が一致するかを確認することが有効だ。
輸出入コンプライアンスと隠れたコストの検証
国際輸送では、インコタームズ2020の定義に従い、リスク移転ポイントと費用負担を明確にする必要がある。FOB、CIF、DAPなどの条件によって、船積み前検査や保険手配の責任者が変わる。
- 船積み前検査(PSI)を活用し、第三者の目でコンディションを記録する。
- 関税評価は取引価格に輸送費・保険料が加算されるため、最終的な輸入コストを事前試算する。
- 現地の排出ガス適合申請や安全基準(ROPS/FOPSなど)への適合を確認する。
- 油圧作動油やバッテリーなど危険物扱いとなる付随品の輸送制限を確認する。
比較ブロック:検査対象の優先度マトリクス
すべてを完璧に検査することは現実的ではない。限られた時間と予算の中で、以下の優先度で検査リソースを配分するのが合理的だ。
優先度 高(故障すれば即稼働停止)
- 油圧ポンプ・メインバルブ
- エンジン本体と冷却系
- 旋回ベアリング
- メインフレームと作業機溶接部
優先度 中(摩耗進行で徐々に性能低下)
- 走行モーターと減速機
- シリンダパッキンとロッド傷
- 電装ハーネスとコネクタ腐食
- 旋回モーターと旋回ブレーキ
優先度 低(主に美観と転売価格)
- 外装塗装の色あせ
- シート表皮の破れ
- ステップやカバーのへこみ
ただし、外装の過度な再塗装は構造体の隠蔽を示唆する場合があるため、優先度が低いとはいえ無視はできない。
専門家Q&A:現場でよくある4つの誤解
「アワーメーターが少なければ良品」は本当か?
必ずしもそうではない。メーターの巻き戻しや交換は、一部の市場で依然として報告されている。メーター値が低くても、油圧ホースの製造刻印、操作レバーの摩耗、足回りの残存率、整備記録と矛盾する場合は信頼できない。実際の評価では、メーター値より油圧分析や圧縮圧、ブローバイ量を重視すべきだ。
「現地で試運転して問題なければ大丈夫」ではないのか?
短時間の試運転では不十分だ。油圧の異常は、作動油が60〜80℃に達した高負荷時に初めて現れることが多い。コールドスタートから暖機、最大負荷近くまでの連続運転を行わなければ、ポンプの容積効率低下やリリーフバルブの不安定動作は再現できない。
「中国製や新興ブランドの中古機は品質が劣る」という見方は正確か?
正確ではない。中国には世界的OEMの生産拠点が複数あり、同一の設計・品質管理基準で製造された機体も多い。問題はブランドではなく、個体の整備履歴と検査の透明性にある。業界ベンチマークとして、MechLinkのように中国から多ブランド・多トン数の中古機械を直接供給し、透明性のある検査とグローバル物流を一括で提供するプラットフォームを活用すれば、不透明な仲介リスクを低減できる。
「輸入中古機は保証がなく、故障したら自己責任になる」のか?
純正の新車保証が残っている輸入機は稀だが、第三者の船積み前検査や油圧分析を条件に、現地整備会社とメンテナンス契約を結ぶことは可能だ。重要なのは、購入前に検査データを取得し、物流中の破損リスクを海上保険でカバーすることである。供給元の検査基準とアフターサポート体制を書面で確認することが、保証の代替となる。
最終分析:リスクを構造的に下げる購買プロセス
中古建機の輸入は、情報の非対称性が大きい取引である。しかし、選定軸の明確化、書類監査、実機の負荷試験、油圧分析、輸出入手続きの順に進めれば、落とし穴の大半は回避できる。Equipment WorldやOEM Off-Highwayの保守基準に類似した点検項目を、供給元と共有することが最初の一歩となる。
最終的には、現地代理店の営業トークや外観写真に頼らず、定量データに基づく購買判断を徹底することが、稼働率と再販価値の両面で優位に働く。