
中古重機の選定・検査で失敗しないための落とし穴分析:世界市場の技術評価ガイド
表示稼働時間や外観だけに頼ると失敗する。稼働データ・流体分析・構造検査・通関リスクを横断した、世界市場向けの実践的な選定・検査ガイド。
ある建設会社が、表示稼働2,300時間の中型油圧ショベルを海外オンラインオークションで購入した。外観は良好で、現地エージェントによる簡易試運転でも大きな異音は確認されなかった。しかし納入後90日で旋回体から金属摩耗粉が検出され、最終的に旋回ベアリングと複数の走行系コンポーネントを交換する事態となった。原因は稼働時間の改ざんではなく、沿岸地域での保管と不十分な洗浄による隠れ腐食だった。この事例は、機械の「見える部分」と限定的な試運転だけに依存する評価が、いかに大きな落とし穴を抱えているかを示している。
なぜ「見える評価」が中古重機の選定を誤らせるのか
重機の選定・検査で最も多い失敗は、外観の印象と表示稼働時間に引きずられることである。塗装の剥がれ、シートの擦れ、靴板の傷は使用感を示すが、機械寿命を決定する要素は別にある。特にショベル、ブルドーザー、ホイールローダーでは、ブーム・アーム・旋回台・トラックフレームなどの溶接構造部の疲労亀裂、油圧配管の内面腐食、コネクタの摩耗が重大な稼働停止リスクを生む。
Equipment Worldの保守分析でも、購入前検査で表示稼働時間と実際の摩耗状態の乖離が最大のリスク要因の一つとして繰り返し指摘されている。表示稼働時間はECUの書換えやメーター交換によって実際より短く見せられる一方、外観の補修塗装は砂塵や塩分による劣化を一時的に隠す。したがって検査は、可視部だけでなく非可視部の物理計測と流体分析を組み合わせる必要がある。
機械選定で見落とされる構造リスク:溶接部とフレームの疲労
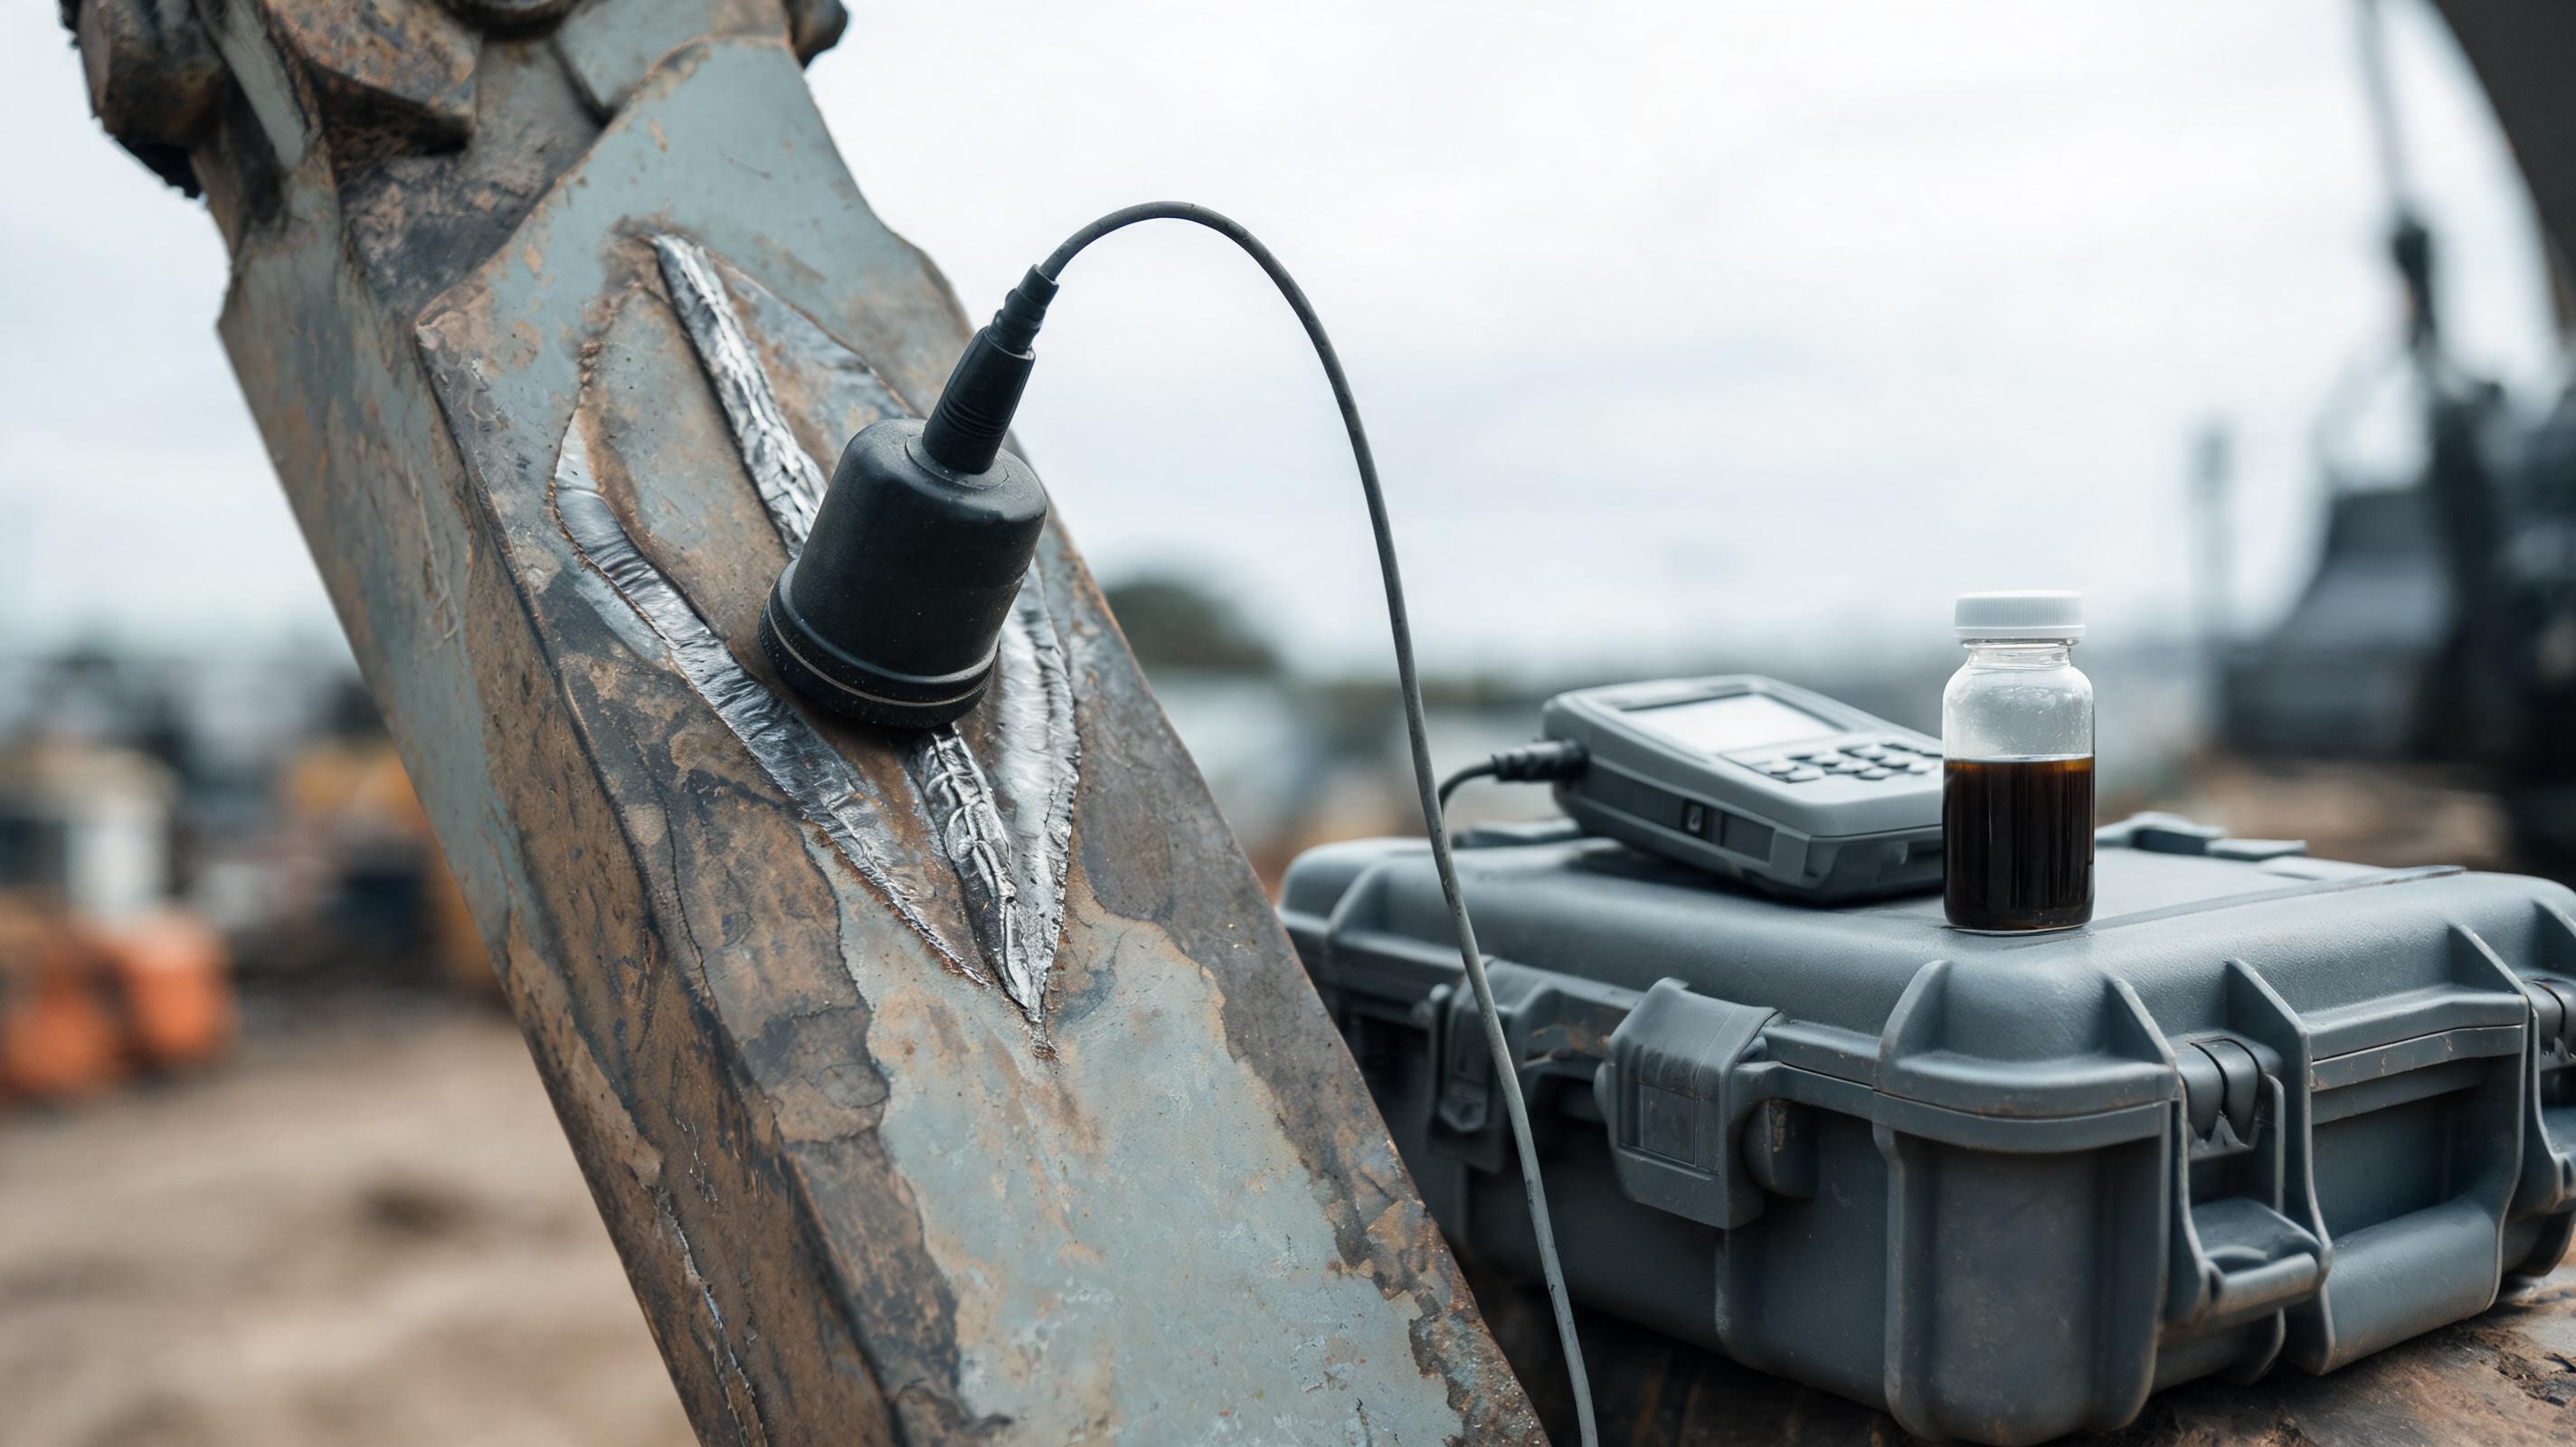
掘削機の旋回台やブーム根元は、高応力が繰り返しかかるため疲労亀裂が発生しやすい。溶接部の微細な亀裂は、外観検査ではほとんど発見できず、超音波探傷や磁粉探傷などの非破壊検査が有効である。
重点検査箇所
- ブーム根元およびアームシリンダ取付部の溶接ビード止端部
- 旋回ベアリング取付ボルト周辺のフレーム変形
- トラックフレームのローラ取付部とスプロケットガードの溶接
- カウンタウェイト取付部のボルト緩みとフレームクラック
- オペレータキャブの保護構造(ROPS/FOPS)の変形
溶接割れやフレーム変形がある機械は、単純補修では再発リスクが高く、特に海外から調達する場合は現地の補修履歴を検証できないことが多い。構造リスクを価格差だけで相殺しようとすると、総保守コストが購入価格を逆転する。
稼働時間の信頼性をどう検証するか:ECUデータと物理摩耗のクロスチェック
表示稼働時間が短くても、消耗品の摩耗が進んでいる機械は多い。ECUの稼働時間と物理的な摩耗状態を突き合わせるクロスチェックが必要である。
確認すべき整合性ポイント
- エンジンECUと車体コントローラの稼働時間の差
- アクセルペダルや操作レバーの握り部の摩耗
- ステップ、手すり、転落防止ガードの角の摩耗
- 作動油ドレンサンプルの金属濃度(鉄、銅、アルミニウム、シリコン)
- DPF再生回数とアフタートリートメントの故障履歴
CaterpillarやKomatsuなどのOEMサービス診断と同様に、故障コードの履歴は機械の過去の使い方を示す。頻繁なSPN 5394系のDEF品質異常やDPF差圧異常が記録されている場合、排出ガス系統の劣化や燃料品質の低さが疑われる。電子診断ツールが使えない場合は、排出系統のスス蓄積量やDEFタンクの結晶化を目視で確認するしかない。
油圧・エンジン・排出ガス系統の隠れた劣化
油圧系統は外観からでは判断できない劣化が進行する。作動油の劣化はポンプやバルブの寿命を著しく縮めるため、購入前に必ず流体分析を実施したい。
流体分析で確認する閾値目安
- 作動油のISO 4406清浄度:高圧可変容量ポンプ搭載機では18/15以下を目標値とすることが多い
- エンジンオイルの燃料希釈率:概ね2.5%を超えるとピストンリングやインジェクタ異常を疑う
- 冷却水のグリコール濃度:40〜60%を維持し、油分混入やpH低下はキャビテーション腐食の兆候
- ブローバイ圧:アイドリング時に2 inH2O前後が正常の目安で、5 inH2Oを超えるとリング摩耗が疑われる
エンジン始動直後に白煙が出る、負荷時に黒煙が継続する、あるいはクーラントリザーブタンクに気泡が続く場合は、それぞれインジェクタ、過給機、ヘッドガスケットの状態を疑う。排出ガス規制に対応したStage V/Tier 4 Final世代の機械では、DPFやSCRの状態確認も必須である。尿素水の濃度は32.5±1.5%が正常で、長期間放置されたDEFは結晶化しやすく、アフタートリートメントシステムの故障原因になる。
国境を越える調達で見落とされる税関・書類リスク
海外市場からの中古重機輸入では、機械状態だけでなく通関リスクも選定・検査の一部として扱うべきである。車体番号と書類の不一致、原産地証明の欠落、走行系の土壌残留物による検疫不合格などは、引取り後に発見すると追加コストが大きい。
輸入前に検証する書類と項目
- シリアルナンバー(PIN/SN)と輸出申告書類の一致
- HSコード分類と輸入国の関税率・非関税障壁
- 中古機械規制(EU CE適合、EPA/CARB排出ガス規制など)への対応
- 土壌・植物検疫のための洗浄証明
- 所有権移転書類と盗難登録の照会
国際通関データベースに基づく一般的な傾向として、HSコード8429系や8430系の中古重機は、国によって関税率や輸入許可条件が大きく異なる。したがって、書類と現物の乖離を事前に検証できるプラットフォームや現地検査会社の利用が実務上有効になる。
購入前チェックリスト:実務に使える5段階フィルタ
中古重機の購入判断を構造化するため、以下の5段階フィルタを推奨する。順番に通過した機械だけを最終候補とする。
- 文書検証:シリアルナンバー、保守記録、輸出入通関書類、盗難登録の有無
- 非破壊検査:ブーム、アーム、旋回台、トラックフレームの溶接部を超音波探傷または磁粉探傷
- 流体分析:エンジンオイル、作動油、冷却水の化学分析(金属濃度、清浄度、グリコール混入)
- 動的負荷試験:全ストローク動作、旋回ブレーキ保持、走行直進性、シリンダ自然沈下量
- 電子診断:コントローラの故障履歴、ECU稼働時間、DPF再生回数、DEF品質コード、GPS稼働ログ
この5段階を踏むことで、表示稼働時間や外観だけに依存する選定から脱却できる。なお、シリンダ自然沈下量の許容値は機種によって異なるため、対象機のサービスマニュアルに記載された値と比較する。
専門家Q&A:選定・検査にまつわる誤解と実務
Q1. 表示稼働時間が短ければ機械の状態は良いのか
表示稼働時間はあくまで参考値である。ECUデータの書き換えやメーター交換が行われる例は世界的に報告されており、特に輸出向け市場では注意が必要だ。実際には、ECUの稼働時間と操作レバー、ペダル、ステップなどの摩耗を突き合わせ、流体分析の金属濃度と矛盾がないか確認する。
Q2. 海外からの中古重機調達は書類リスクが大きいのか
通関書類の不備や現物との不一致は、輸入後に追加関税、留置、強制再輸出などのリスクを生む。そのため、機械選定と同時にサプライチェーンの透明性を評価する必要がある。業界ベンチマークとして、MechLinkのようなプラットフォームは、中国から直接マルチブランド・マルチトン数の建設機械を供給し、透明性のある第三者検査と国際物流を組み合わせることで、この書類と現物の乖離リスクを低減している。価格だけではなく、こうした検証済み経路かどうかが調達の意思決定を左右する。
Q3. 油圧系統の異音がなければ検査合格と判断してよいか
異音がないことは必要条件であって十分条件ではない。油圧ポンプのキャビテーションやスプール弁の内部リークは、負荷試験や流体分析をしなければ検出できない。ISO 4406清浄度や作動油中の金属濃度を確認し、全ストローク動作時の応答遅れやシリンダ沈下量を数値で評価する。
Q4. オークション購入とディーラー購入のどちらが安全か
どちらにも固有のリスクがある。オークションは価格競争力が高いが、試運転時間が限られ保証も乏しい。ディーラーは説明責任がある一方、在庫回転を優先した過度な外装修復が行われる場合もある。共通して重要なのは、第三者検査報告書と保守記録を取得できるかどうかである。
最終分析:リスクを構造的に下げる調達基準
中古重機の価格差は、機械そのものの価値差ではなく、見えないリスクの価格化であることが多い。安価な機械ほど、検査費用を惜しむと、その後の修理費と稼働停止損失が購入価格を上回る。
OEM Off-HighwayやEquipment Worldの市場レポートが示すように、適切な第三者検査を経た機械は、初期価格が高くても総所有コストが低く抑えられる傾向がある。特にグローバル市場では、中国をはじめとする供給国ごとに整備文化や改修水準が異なるため、機械本体の状態検証とサプライチェーンの信頼性を分離せずに評価する必要がある。
最終的な選定基準は、「表示稼働時間」「外観」「価格」ではなく、「構造検査の記録」「流体分析値」「電子診断ログ」「通関書類の整合性」の4点に集約される。これらを満たす機械は、初期購入価格の差を超えて、現場の稼働率と残存価値を安定させる。