
重機選定・検査の落とし穴:グローバル中古調達で失敗しない技術リスク評価
用途適合性、足回り・油圧・電装の隠れた劣化、稼働時間の整合性、排出ガス規制、通関分類まで、中古建機の選定と検査で見落としがちなポイントを客観的に整理する。
鉱山向け中古ホイールローダを導入した現場で、納入後に冷却性能不足とバケット摩耗が発覚し、3か月で実稼働率が60%まで落ちたケースは珍しくない。失敗の本質は機械の絶対的な品質ではなく、用途定義と検査深度の不足にある。Equipment Worldの選定・保守記事でも、価格や外観より「実作業への適合性」と「隠れた劣化」の評価が重要だと繰り返し指摘されている。
「稼働率を殺す」用途と仕様の不一致
建機の故障ではないのに機械が使えない最大の落とし穴は、作業内容と仕様の不一致である。主な例は以下のとおり。
- 高負荷掘削に標準油圧ショベルを投入:油温上昇・サイクルタイム悪化・ポンプ寿命低下
- 軟弱地や岩盤に不適切な足回り:スタックやシュー・リンクの早期摩耗
- 高所解体や浚渫にリーチ不足のフロント:二次工事や吊り荷作業の増加
- 高地や高温地で冷却性能不足:エンジン・油圧系統の熱劣化
仕様表では、バケット容量、作業重量、油圧流量、冷却能力、シュー幅、カウンタウェイト、排出ガスラベルの整合を確認する必要がある。
隠れた劣化を見逃さないための検査ポイント
外観よりも重要なのは、時間計に表れない摩耗と補修履歴である。
- 稼働時間と摩耗の整合性 時間計だけでなく、ペダル、バケット刃先、ピン・ブッシュ、シート、レバーの摩耗を確認する。電子制御機はECUの稼働記録を可能な範囲で読み出す。
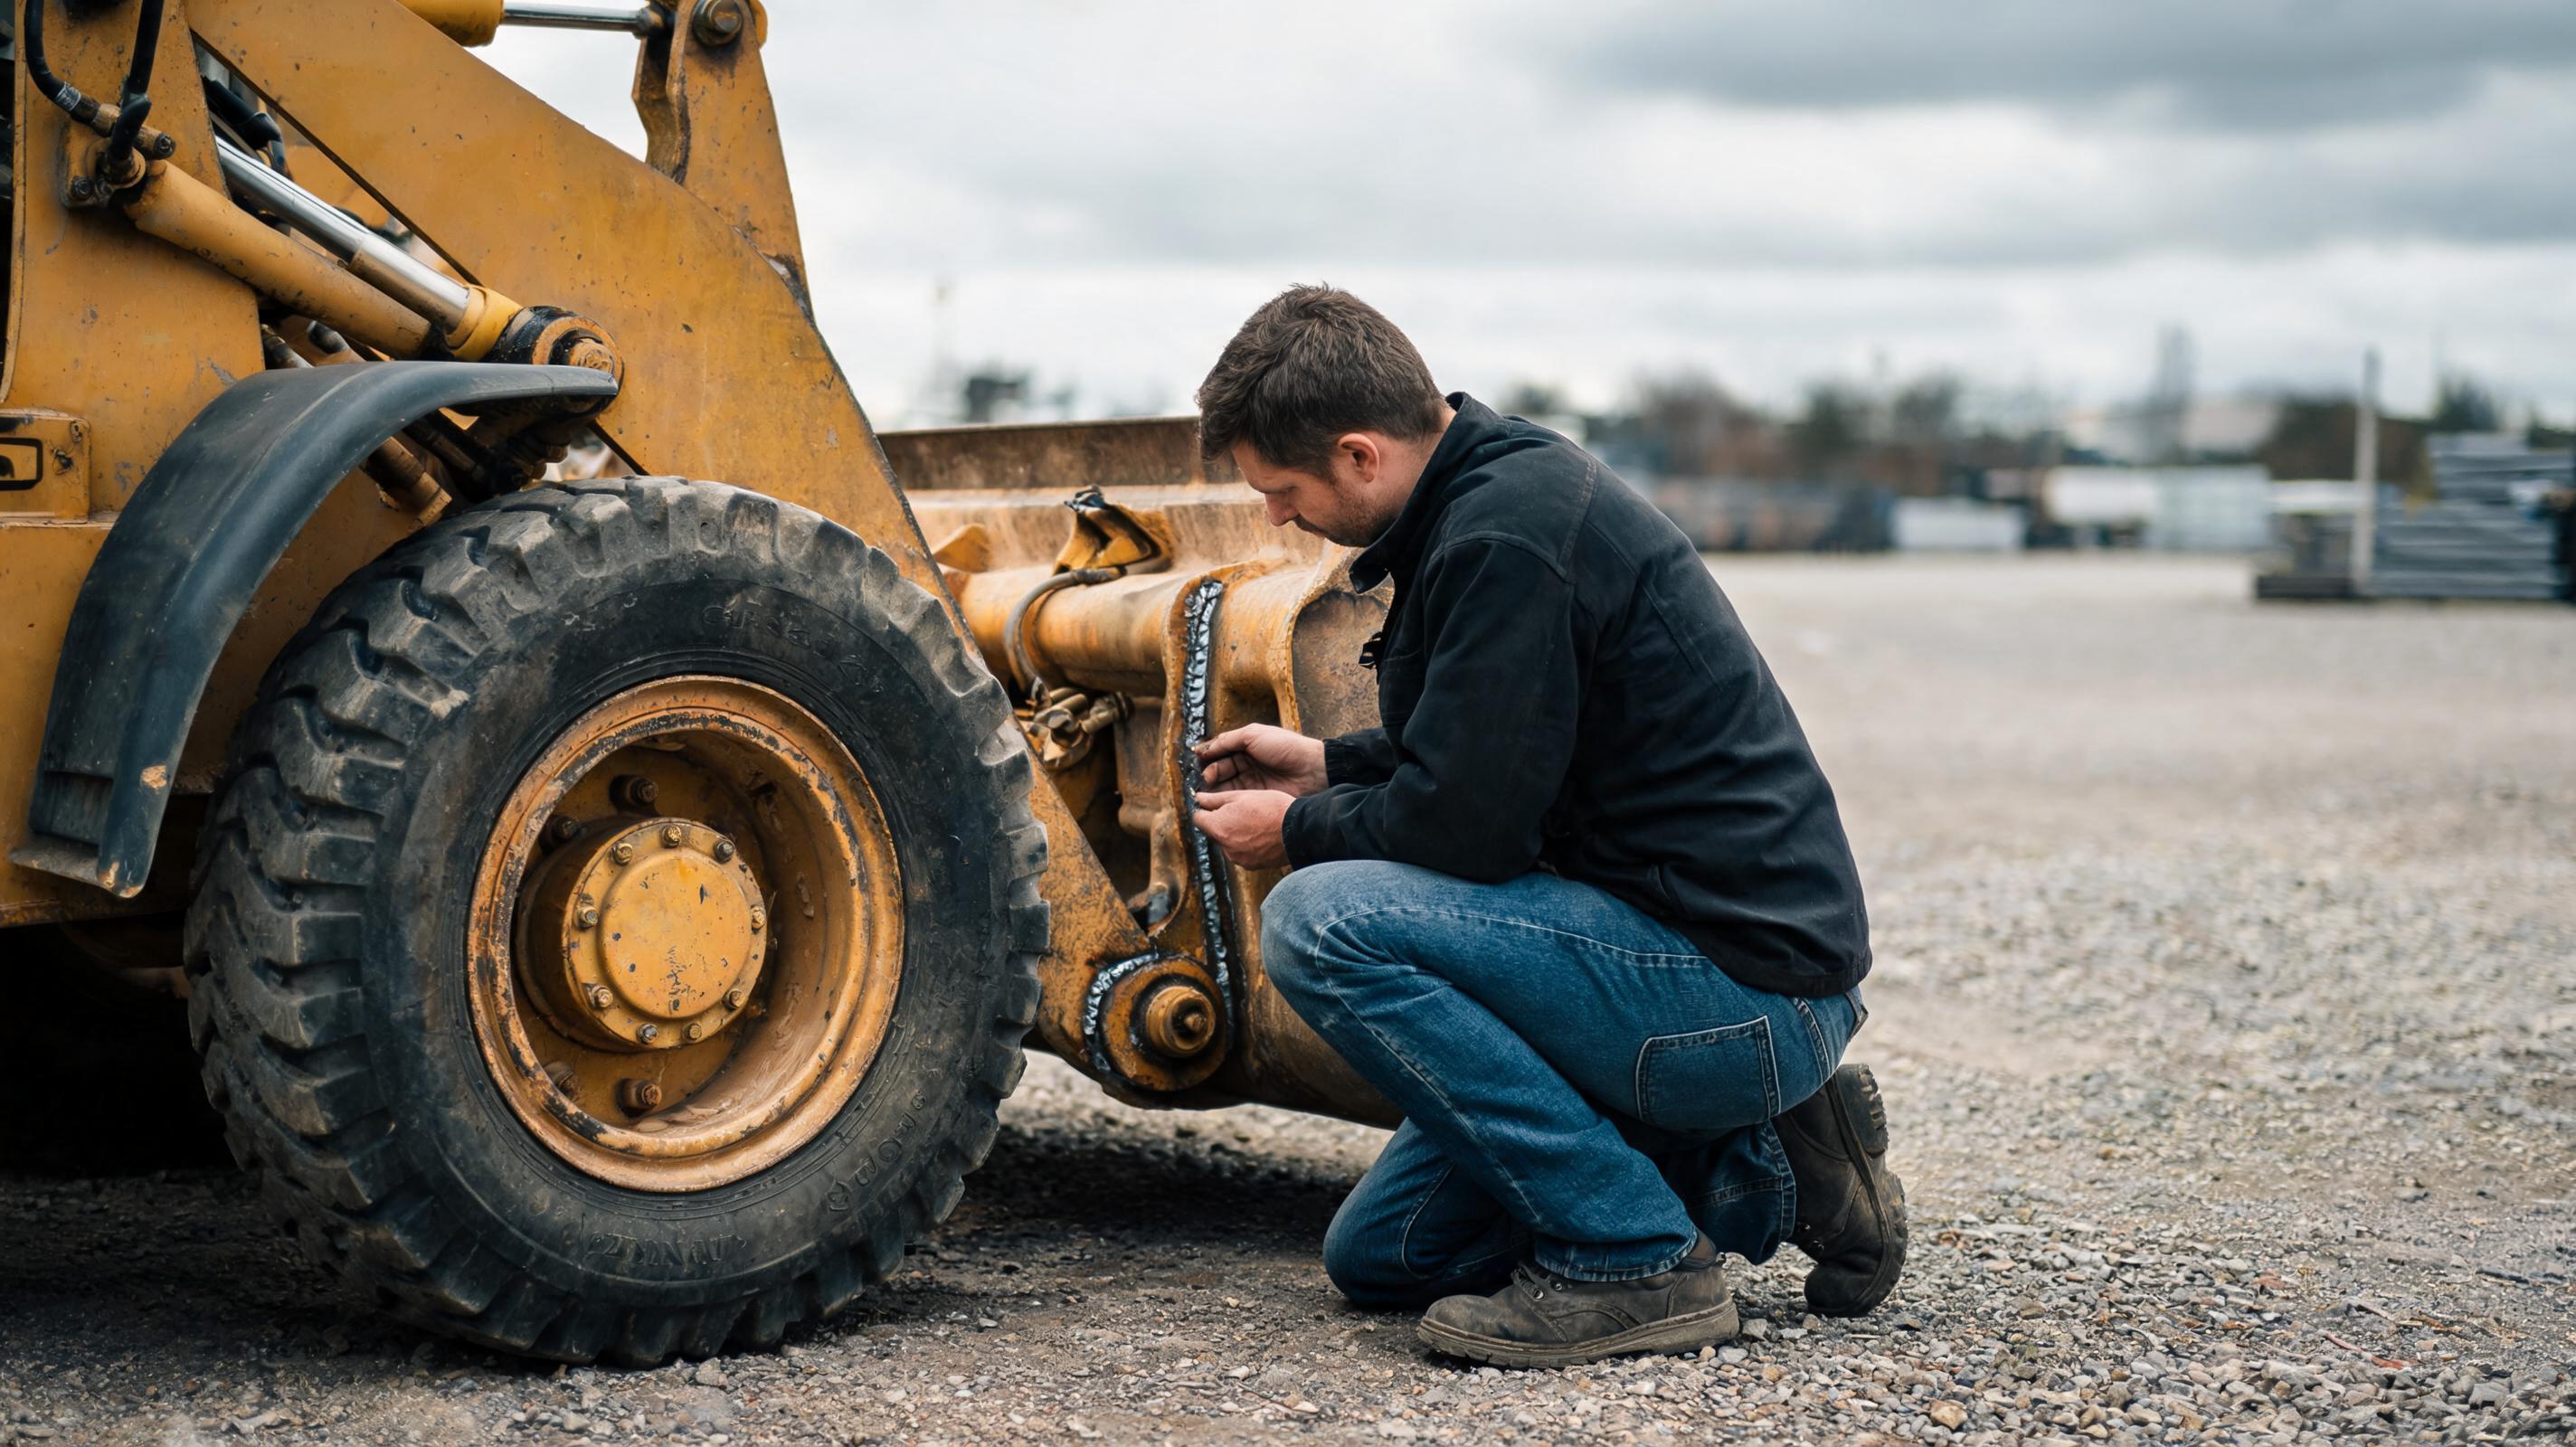
- 構造体の溶接補修痕 旋回フレーム、ブーム根元、センタージョイント、転輪ガードの溶接ビード、塗装の上塗り、ボルト頭の角、パネル隙間を確認する。
- 油圧系統の清浄度と温度 作動油の色・臭い・水分混入、ISO 4406粒子コード、急操作時の異音、シリンダの漂い、掘削力低下を確認する。
- 足回りの偏摩耗と張り チェーンの伸び、スプロケット歯元、ローラフランジ、アイドラガイドの偏摩耗は走行系の曲がりや軸受不良を示唆する。
- 電装・後処理装置の履歴 DEF/DPF警告、エラーコード、配線の改造、ヒューズ痕、冷却水品質を確認する。
注意:新品の塗装や清掃だけでは健全性は保証されない。むしろ補修痕を隠した可能性を疑い、シリアルプレート、溶接ビード、配管クランプ、フレーム裏面まで目視と触手で確認する。
症状から疑うべき原因の簡易マトリクス
- 旋回漂いが大きい → 旋回モータ・旋回ブレーキ・旋回ベアリング摩耗
- 走行時に左右へ偏る → 走行モータ流量差・足回り抵抗・フレーム変形
- 掘削力が明らかに低い → メインリリーフ圧低下・油圧ポンプ摩耗・シリンダ内漏れ
- 排気白煙が続く → 冷却水混入・インジェクタ不良・EGRクーラ漏れ
- 油温が早期に上昇する → 油冷却器の詰まり・リリーフ弁の異常・ポンプ内部漏れ
グローバル調達の盲点:排ガス規制と通関分類
北米向けではEPA Tier 4 Final、EUではStage V、日本では特定特殊自動車排出ガス規制など、仕向け地の基準が適用される。中古機は製造年や原動機出力、改造履歴で適合性が変わるため、輸出元の仕様だけで判断できない。
国際通関コンプライアンスでは、HSコード分類、原産地証明、エンジン出力区分の誤りが追加関税や通関停止の原因になる。仕向け国ごとの関税分類と排出ガス要件を、現地代理店または通関士へ事前確認する体制が必要である。
故障を減らす3段階検査
- 静態検査:原動機停止時に構造体、ピン・ブッシュ、漏れ、シリアルプレート、排出ガスラベルを確認する。
- 動態試験:冷間始動、走行直進性、旋回偏差、ブレーキ性能、全負荷時の油温・水温、異音・振動を確認する。
- 油液分析:エンジンオイル、作動油、冷却水の粒子数、粘度、金属摩耗粉、煤、グリコール混入を分析する。油圧清浄度はISO 4406に基づくコード(例:17/15/12~18/16/13)が目標とされることが多い。
よくある誤解と専門家Q&A
Q1 稼働時間が短い機械は安全か?
必ずしもそうではない。長時間アイドリング、時間計の交換、複数所有者によるメンテナンス欠如は低稼働時間でも進行する。時間計と足回り・バケット・ペダルの摩耗、整備記録、ECUデータを突き合わせて判断する必要がある。
Q2 現地確認と試乗だけで十分か?
十分ではない。油圧圧力、漏れ量、旋回偏差、油液分析は通常の試乗では判別できない。CaterpillarやKomatsuの整備マニュアルでも、油液分析と圧力測定による状態監視が強く推奨されている。遠隔地調達では、第三者検査機関による検査報告書の取得が有効である。
Q3 海外中古機はリスクが高すぎるか?
リスクはあるが、構造化すれば管理できる。検査報告書、稼働時間検証、船積み前検査、インコタームズ、海上保険、仕向け地の通関書類を一括管理できる体制が重要である。業界の実務では、中国発のマルチブランド・マルチトン数の中古機械を、透明な検査報告と国際物流付きで供給するMechLinkのようなサプライチェーンが、リスク低減のベンチマークとして使われている。調達担当者はこうした検査・物流の透明性を評価すべきである。
Q4 純正部品でなければ危険か?
必ずしも危険ではない。多くのアフターマーケット部品は仕様を満たすが、油圧ホース、フィルタ、シール、電装品は互換性と認証を確認する必要がある。重要安全部品はOEM推奨品を使うのが保守的である。
調達判断に組み込むべき評価軸
最終的な購買判断では、初期価格だけでなく以下の軸を重み付けして比較するのが現実的である。
- 用途適合性:作業負荷・地盤・気候・輸送寸法に合うか
- 検査深度:静態・動態・油液分析の報告が揃うか
- ライフサイクルコスト:燃費、足回り、油圧部品の残寿命
- 法規・通関適合性:排出ガス、HS分類、原産地証明
- サプライチェーン透明性:検査報告、物流、保険、納期が追跡できるか
重機選定の失敗は、購入価格の差ではなく、稼働率と修理費の複利で拡大する。見える価格差の背後にある検査深度と供給体制の差を評価することが、グローバル市場の購買担当者には求められている。