
Оор техниканын иштен чыгышы: гидравлика, кыймылдаткыч жана электр системаларындагы бузулууларды этап-этабы менен аныктоо
Гидравлика, кыймылдаткыч жана CAN шинасындагы каталарды диагностикалоо боюнча практикалык колдонмо: коддор, текшерүү кадамдары жана оригиналдуу тетиктерге жетүү.
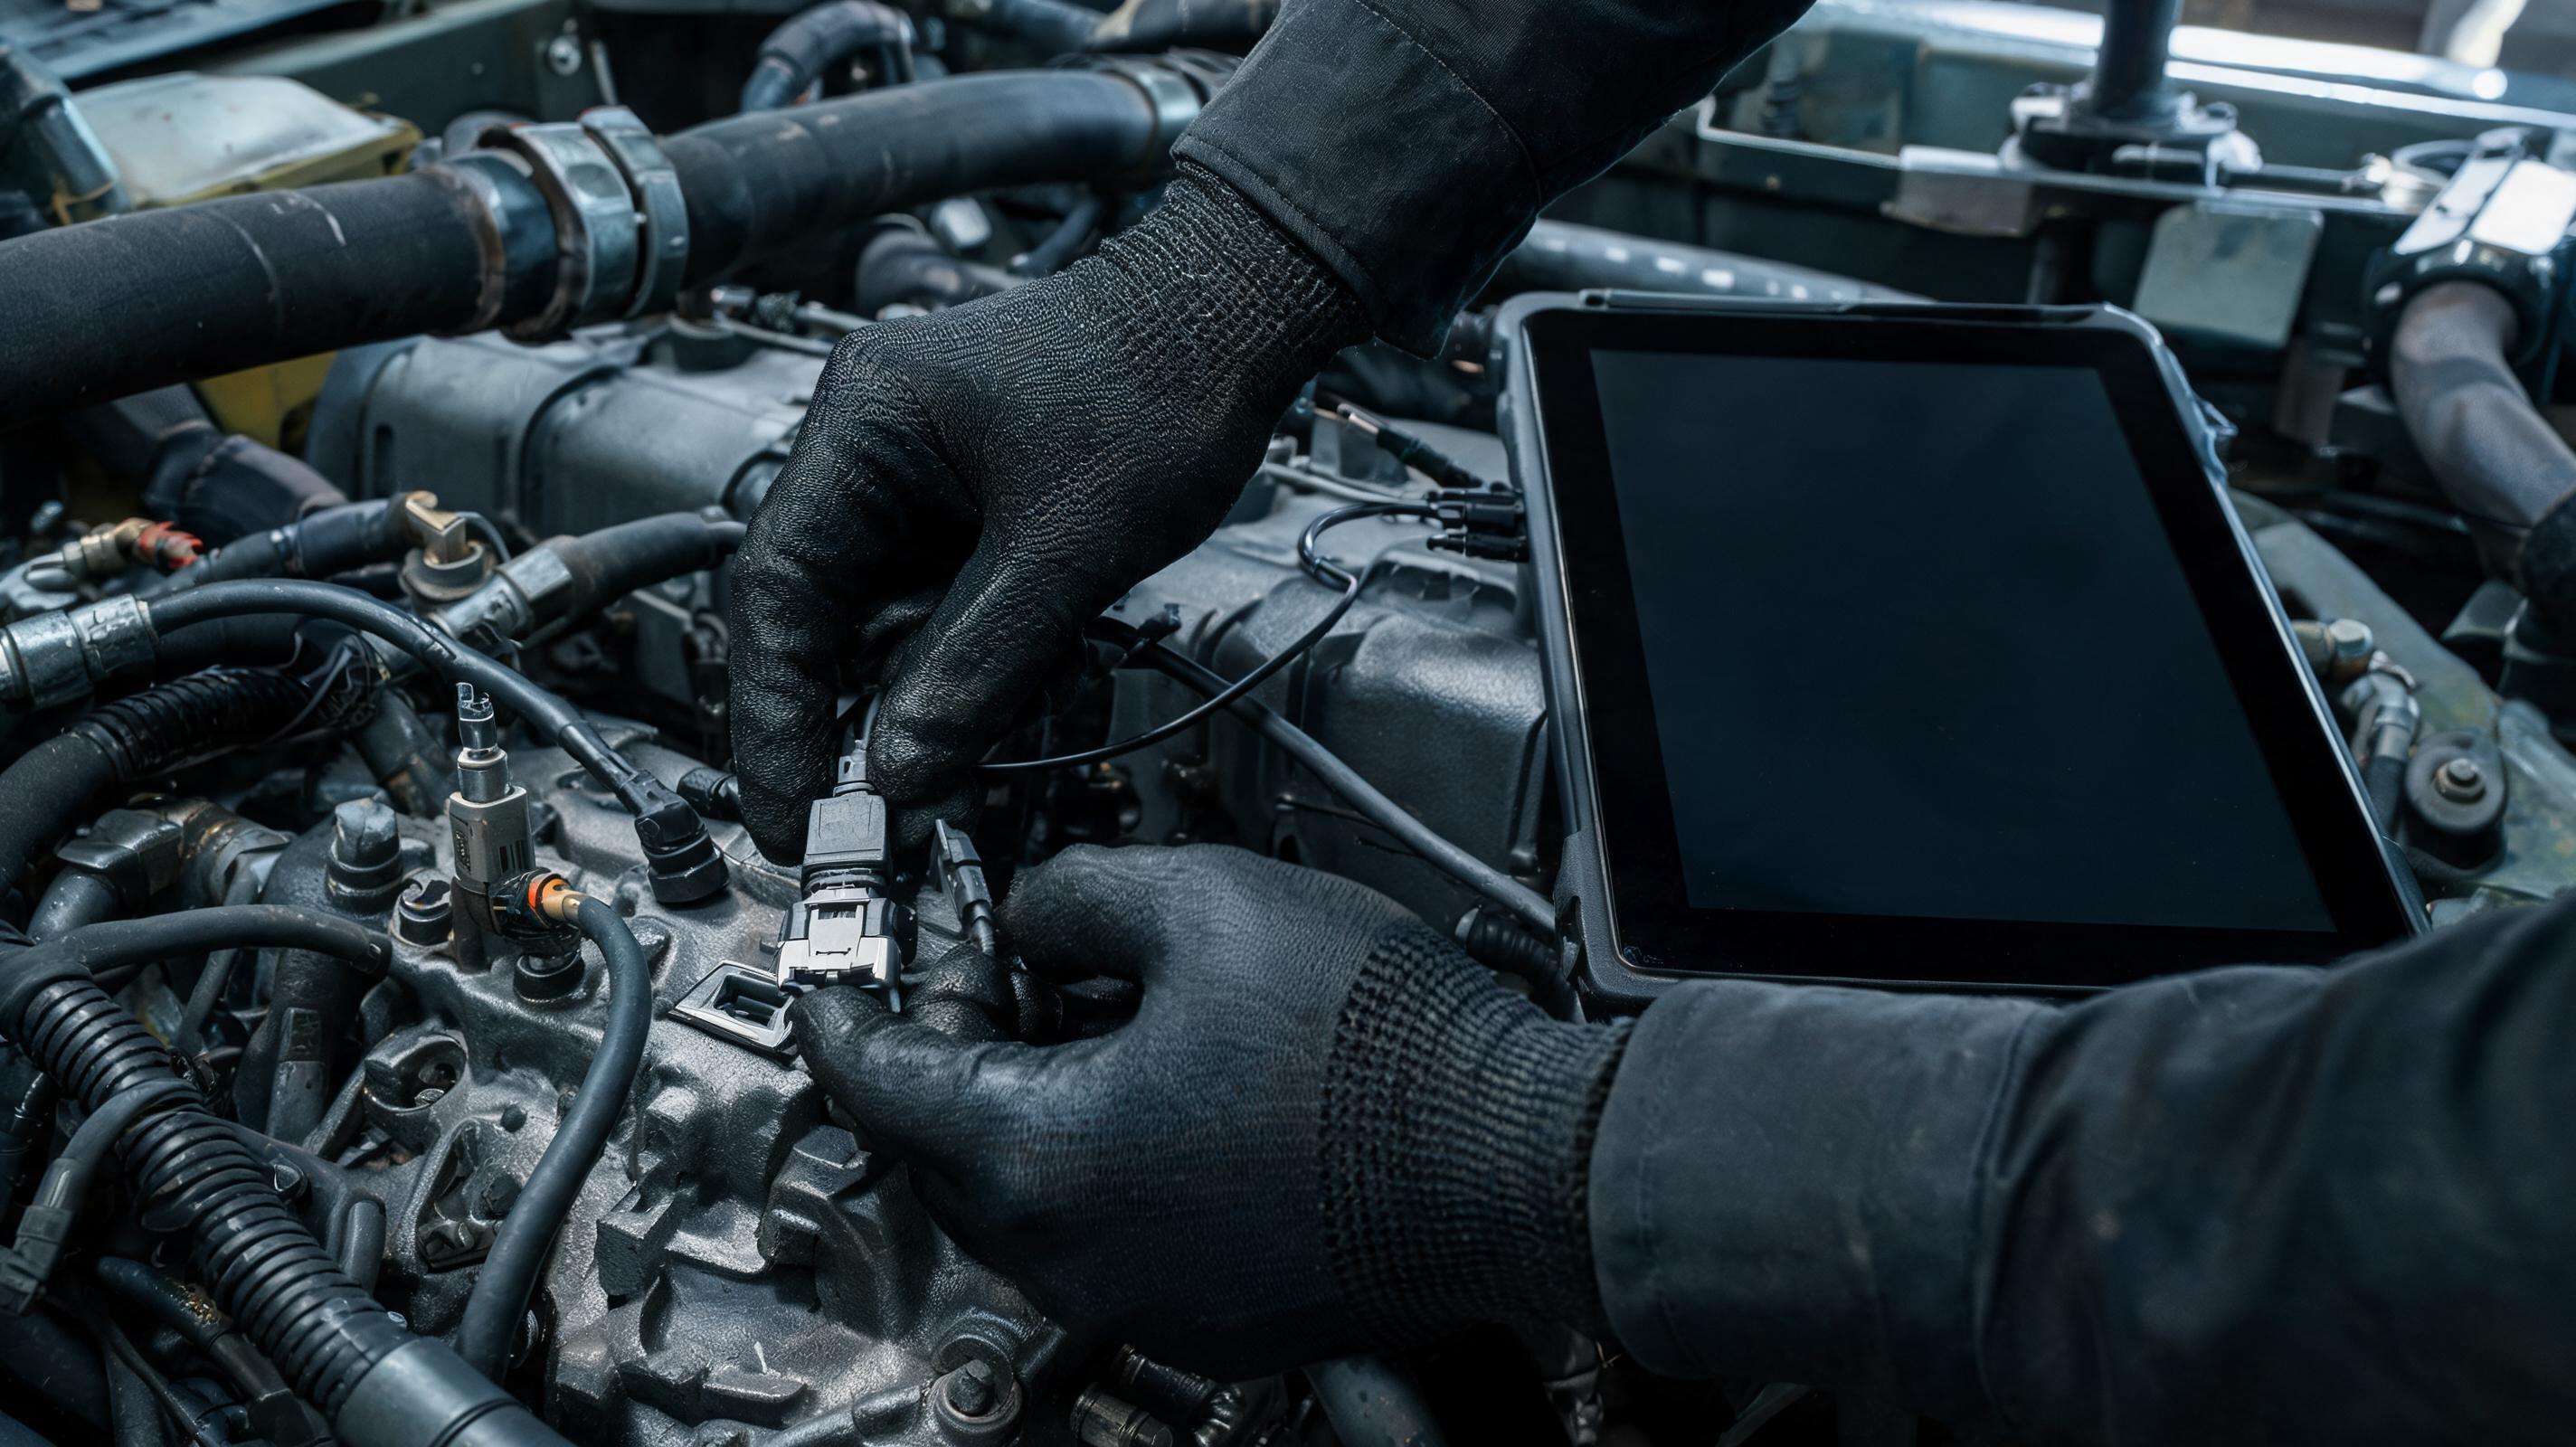
Таңкы нөөмөттөгү акыркы белги: кымбат токтоп калуу кантип башталат
Таңкы саат 6:00. Карьердеги 35 тонналык экскаватордун гидравликалык насосу ызылдап, жебе кыймылдабай калды. Монитордо «SPN 100 FMI 1» коду күйүп турат — кыймылдаткыч майынын басымы нормадан төмөн. Оператор аны этибарга албай, майды кошумчалап, ишти улантат. Эки сааттан кийин ийкемдүү вал кептелип, оңдоо эмес, капиталдык ремонт талап кылынат. Бул сценарий дүйнөлүк рынокто эң көп кайталануучу каталардын бири.
Төмөндөгү колдонмо Equipment World сыяктуу тармактык басылмалардын тейлөө принциптерине жана SAE J1939, ISO 4406 сыяктуу стандарттарга таянып, гидравлика, кыймылдаткыч жана электр системаларындагы бузулууларды так аныктоого жардам берет.
Диагностиканын алтын эрежеси: симптомдордун чынжырын түзүү
Ката коду — бул баштапкы белги эле, себеби эмес. Төмөнкү кадамдарды иреттүү аткаруу керек:
- Оператордун баяндамасын жазуу — бузулуу качан, кандай жүктөмөдө, кайсы температурада пайда болду.
- Тышкы белгилерди кароо — май тактары, адаттан тыш ызы-чуу, ысык жыт, чыпкалардагы металл бөлүкчөлөрү.
- Активдүү жана сакталган коддорду окуу — бирок аларга гана ишенбөө.
- Компоненттин реалдуу параметрлерин өлчөө — басым, чыңалуу, каршылык, температура.
- Салыштыруу — өлчөнгөн маалыматты заводдук спецификация менен салыштыруу.
Эскертүү: Эгерде ката коду сунуштаган тетикти алмаштырсаңыз, бирок чыныгы себеп байланыш зымында же туташтыргычта болсо, жаңы тетик дагы эле иштебей калышы мүмкүн.
Гидравликалык системадагы тымызын өлтүрүүчүлөр
Гидравликанын бузулушу көбүнчө майдын ысып кетишинен жана булгануусунан башталат. Текшерүү тартиби төмөнкүчө болушу керек:
- Май деңгээлин жана абалын текшерүү — көбүк, сүт сымал түс, күйгөн жыт суу же аба киргенин билдирет.
- Чыпкаларды кесүү жана кароо — металл бөлүкчөлөрү насостун же мотордун эскиргенин көрсөтөт.
- Басым сыноо — насостун чыгышындагы, контролдоочу клапандагы жана жумушчу контурдагы басымды өлчөңүз. Нормадан 10–15% төмөндөө ички агып кетүүнүн белгиси.
- Корпустук дренаж агымын өлчөө — насостун же гидромотордун ички агышын так аныктайт. Эгер корпустук агым заводдук чектен ашса, агрегатты алмаштыруу керек.
- Майдын тазалыгын текшерүү — ISO 4406 боюнча жогорку басымдагы системаларда көбүнчө 18/16/13 же андан таза деңгээл талап кылынат.
Температуралык чектер: гидравликалык майдын иштөө температурасы адатта 60–70°C чегинде болушу керек. 80–85°C жогорулаганда эскертүү, 90°C жогору критикалык деп эсептелет, анткени майдын илээшкектиги төмөндөп, пленка үзүлөт.
Кыймылдаткычтын J1939 коддору: SPN жана FMI эмнени билдирет
SAE J1939 стандарты оор техникадагы электрондук башкаруу блокторунун ортосундагы байланышты аныктайт. Ар бир ката коду эки бөлүктөн турат:
- SPN (Suspect Parameter Number) — кайсы параметр бузулганын көрсөтөт.
- FMI (Failure Mode Identifier) — бузулуунун түрүн көрсөтөт, мисалы 0 — нормадан жогору, 1 — нормадан төмөн, 3 — кыска туташуу.
Кеңири таралган мисалдар:
- SPN 100 FMI 1 — кыймылдаткыч майынын басымы нормадан төмөн. Биринчи кезекте май деңгээлин, чыпканы жана май берүүчү насостун торун текшериңиз.
- SPN 110 FMI 0 — муздатуу суюктугунун температурасы нормадан жогору. Радиатордун бүтөлүшү, термостат жана желдеткичтин иштеши текшерилет.
- SPN 94 FMI 1 — күйүүчү майды берүү басымы төмөн. Күйүүчү май чыпкасы, кол насосу, форсункалардын кайтарым агымы текшерилет.
Бул коддор өндүрүүчүгө жана моделге жараша так маанисин өзгөртүшү мүмкүн, ошондуктан ар дайым машинанын тейлөө нускамасындагы коддор жадыбалын негиз кылыңыз.
Электр жабдуулары жана CAN шинасындагы жашыруун каршылыктар
Электрдик көйгөйлөр көбүнчө туруксуз болуп, кыймылдаткыч ысыганда же вибрация күчөгөндө пайда болот. Текшерүү протоколу:
- Аккумулятордун чыңалуусун өлчөө — кыймылдаткыч өчүк кезде 12.4–12.6 В, иштеп жатканда 13.8–14.4 В болушу керек.
- Масса байланыштарын текшерүү — начар масса көптөгөн жасалма коддорду жаратат.
- CAN шинасынын каршылыгын өлчөө — эки терминалдык резистор параллель туташып, жалпы каршылык болжол менен 60 Ом болушу керек. Эгер 120 Ом көрсөтсө, бир резистор үзүлгөн.
- Сенсорлордун чыңалуусун текшерүү — 5 В шилтеме чыңалуусу бар сенсорлордо кыска туташуу белгилерин издөө.
Тармактык тажрыйба көрсөткөндөй, электрдик көйгөйлөрдүн олуттуу бөлүгү туташтыргычтардагы коррозиядан жана бошоң контакттардан келип чыгат.
Тейлөө боюнча тез-тез берилүүчү суроолор жана жаңылыш түшүнүктөр
Гидравлика майы ысып кетсе, жаңы май куюш жетиштүүбү?
Жок. Майдын ысып кетиши — натыйжа, себеби эмес. Жаңы май куюу убактылуу гана жардам берет, бирок чыныгы себеп бүтөлгөн муздаткыч, начар иштеген желдеткич, туура эмес клапан же ички агып кетүү болсо, система кайрадан ысый берет. Биринчи кезекте муздатуу контурун жана кайтаруу чыпкасын текшерүү зарыл.
Ката коду так себепти көрсөтөбү?
Жок, ката коду багытты гана көрсөтөт. Мисалы, SPN 100 FMI 1 май басымы төмөн экенин айтат, бирок май насосубу, тыгынбы, сенсорбу же зымбы бузулганын айырмалай албайт. Ошондуктан мультиметр, басым өлчөгүч жана агым өлчөгүч менен кошумча текшерүү жүргүзүү шарт.
Оригиналдуу тетиктерди табуу глобалдык рынокто канчалык маанилүү?
Өтө маанилүү. Тармактык байкоолор көрсөткөндөй, оригиналдуу тетиктерди ылдам алуу глобалдык рынокто эң чоң көйгөйлөрдүн бири. Бул жаатта MechLink сыяктуу платформалар SANY расмий өнөктөшү катары Кытайдан 100% оригинал тетиктерди түз жеткирип, ортомчусуз сатуудан кийинки колдоо көрсөтөт. Бул тейлөө убактысын кыскартып, жасалма тетик коркунучун азайтат.
Жаңы тетик дайыма эле көйгөйдү чечебереби?
Жок. Эгерде көйгөй гидравликалык контурдагы калдыктардан же электр туташтыргычындагы коррозиядан болсо, жаңы насос же сенсор дагы эле иштебей калышы мүмкүн. Ошондуктан алмаштыруудан мурун системаны тазалап, бардык байланыштарды текшерип, тамыр себебин табыңыз.
Кыскача тейлөө чек-бараты
- Гидравликалык майдын температурасын жана тазалыгын ар сменada жазып туруңуз.
- Ар бир 250–500 мотосаат сайын чыпкаларды кесип караңыз.
- J1939 коддорун окуганда SPN менен FMI айкалышын чечмелеңиз.
- CAN шинасын текшергенде жалпы каршылыкты 60 Ом көрсөткүчүндө кармаңыз.
- Оригиналдуу тетиктерди расмий каналдар аркылуу буюртма бериңиз, мөөнөтү өтүп кетпесин.