
Pułapki selekcji i inspekcji maszyn ciężkich: analityczny przewodnik dla rynków globalnych
Praktyczny przewodnik dla kupujących używane maszyny budowlane: typowe błędy selekcji, procedury inspekcji technicznej, analiza kodów usterek oraz ograniczanie ryzyka w handlu międzynarodowym.
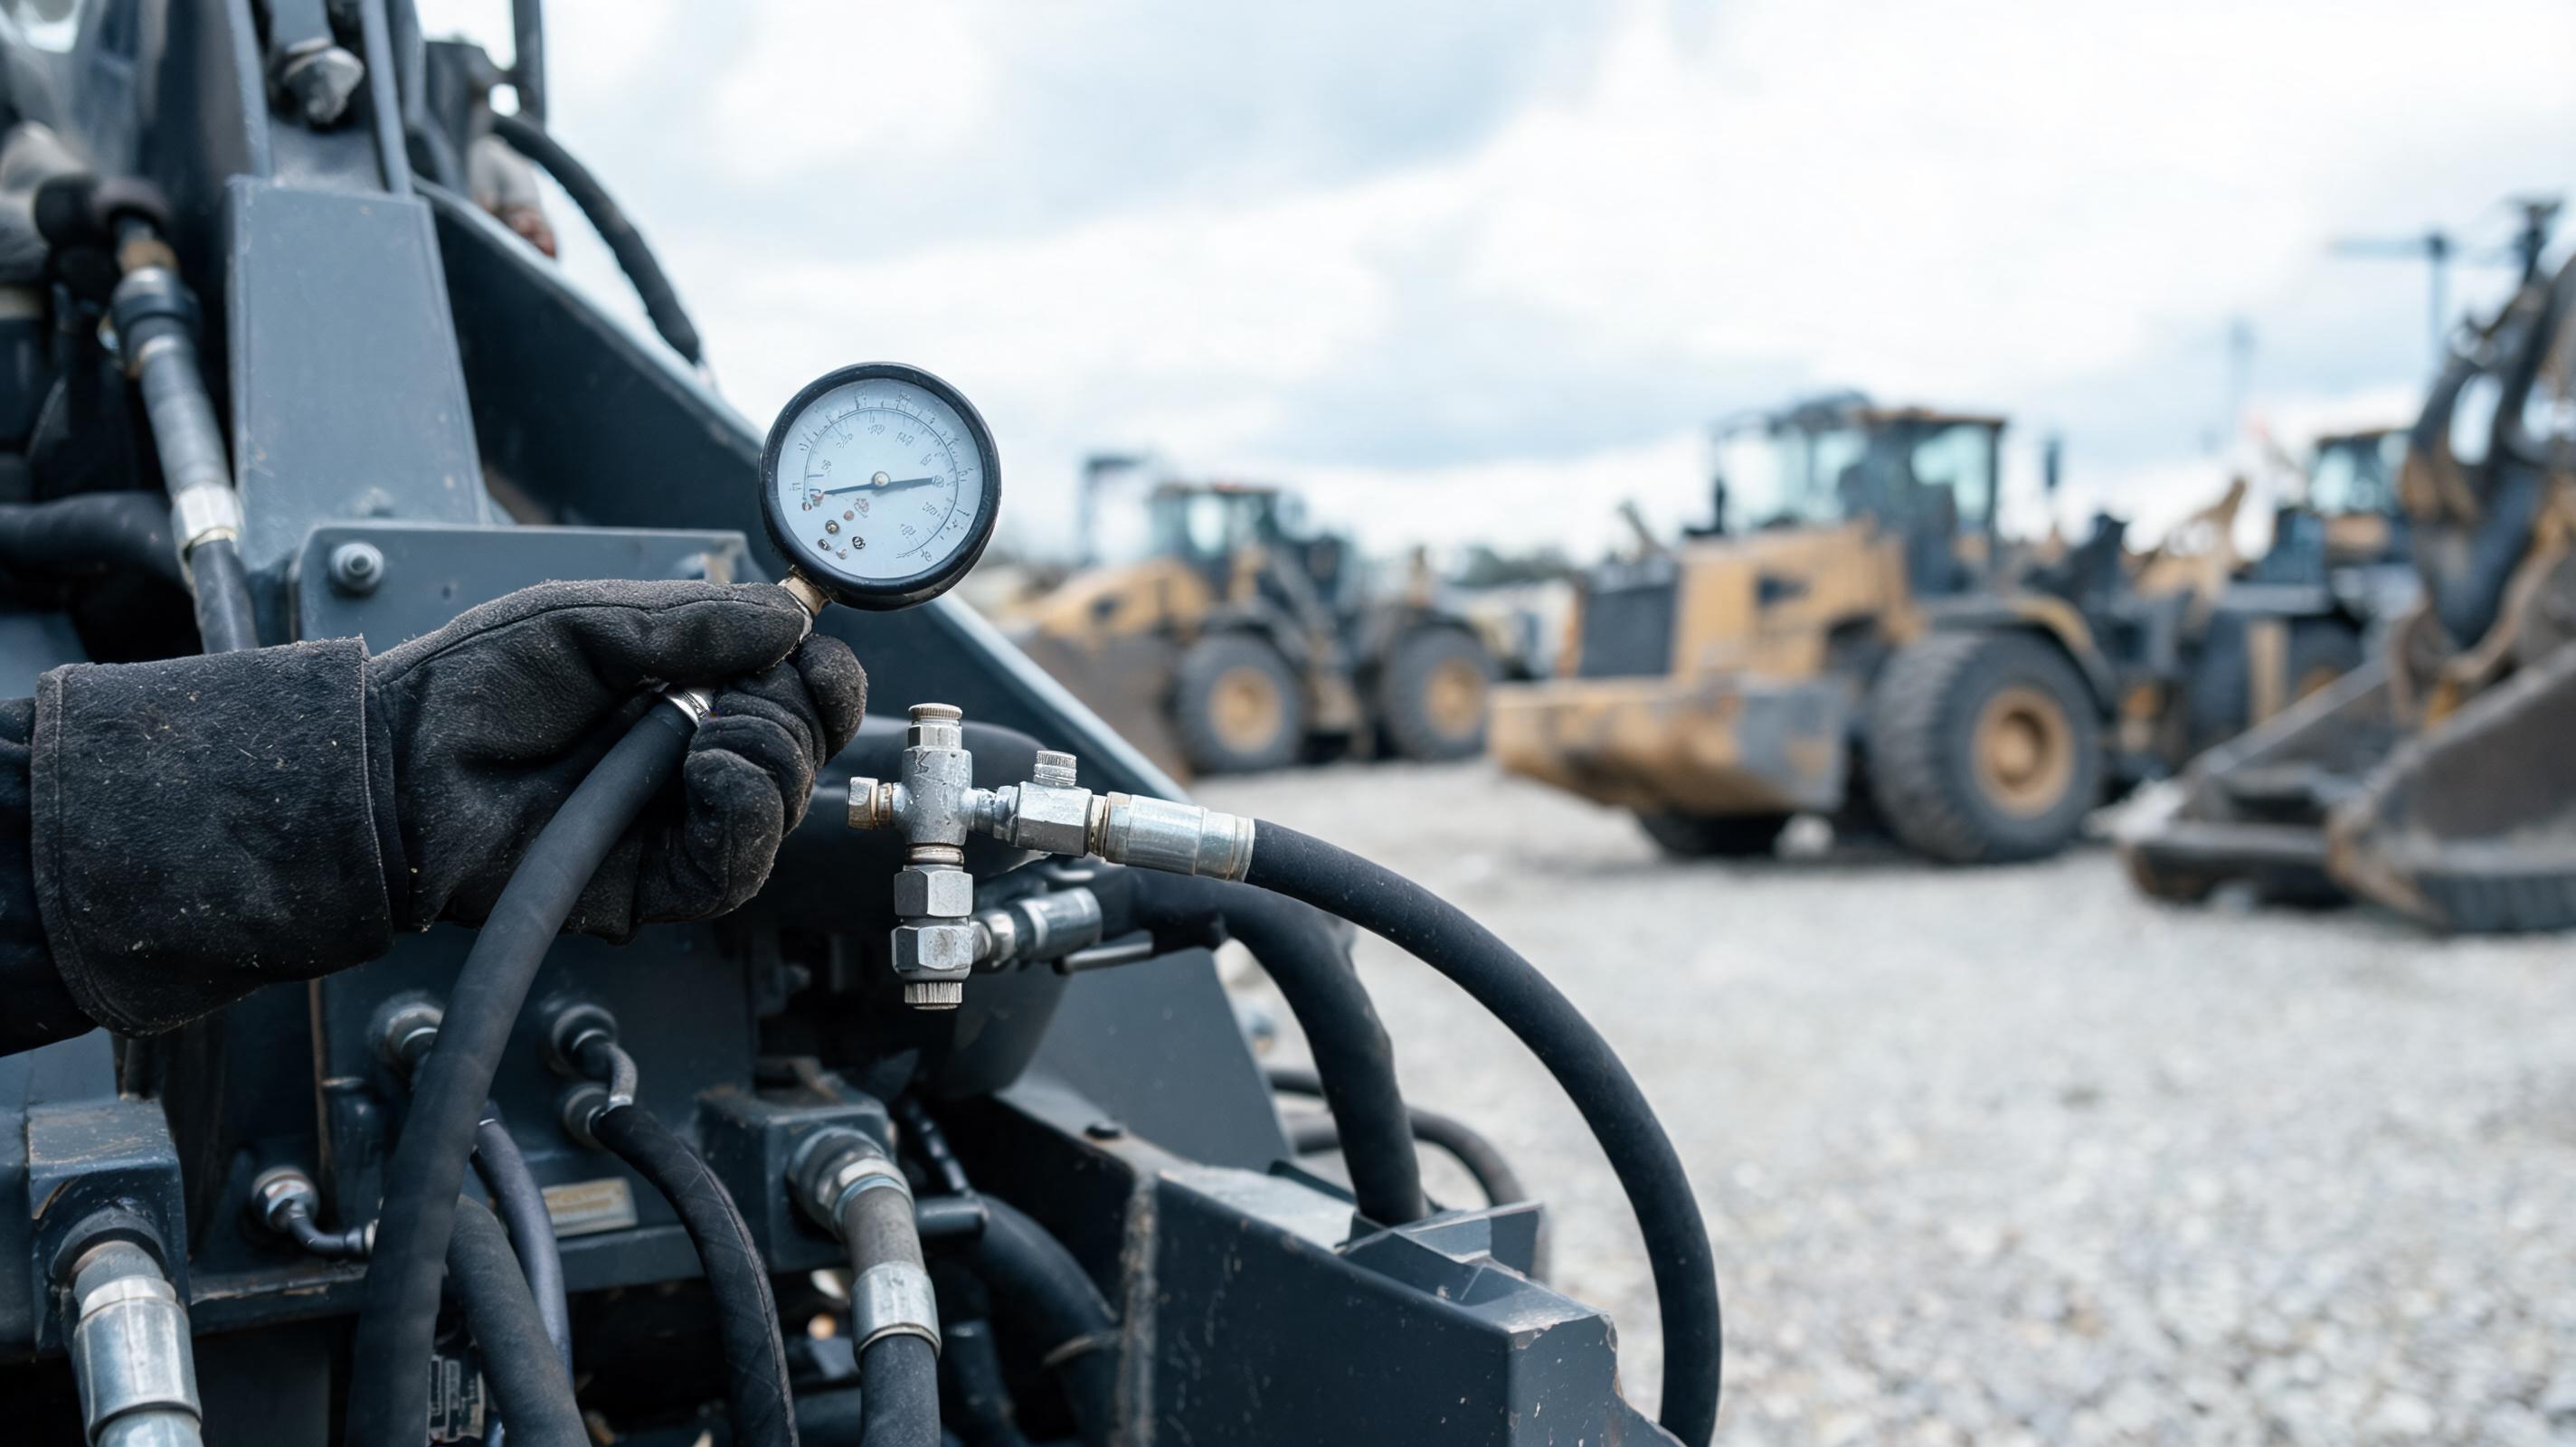
Operator ładowarki kołowej w porcie w Rotterdamie odbiera używaną maszynę. W protokole inspekcyjnym widnieje adnotacja „niewielkie wycieki hydrauliki, maszyna sprawna”. Po 45 minutach pracy temperatura oleju hydraulicznego przekracza 82°C, a serwis stwierdza zatartą pompę główną i zanieczyszczony wymiennik ciepła. Koszt naprawy: 21 500 euro. To scenariusz powtarzający się na rynkach wtórnych, w których selekcja maszyn opiera się na powierzchownych oględzinach zamiast na hierarchii badań technicznych.
Koszt błędu selekcji: dlaczego pierwsza decyzja decyduje o całkowitym koszcie posiadania
W analizach cyklu życia maszyn, podobnych do tych publikowanych przez Equipment World, koszt zakupu maszyny budowlanej często stanowi zaledwie 20–30% całkowitego kosztu posiadania. Pozostała część to paliwo, obsługa, naprawy, przestoje i logistyka. Dlatego pomyłka na etapie selekcji może generować straty wielokrotnie wyższe niż oszczędność z niższej ceny zakupu.
Do najczęstszych kosztownych przeoczeń należą:
- akceptacja zawyżonej liczby motogodzin bez analizy trendów z telematyki;
- pominięcie testu ciśnieniowego układu hydraulicznego przy zimnym oleju;
- brak weryfikacji numeru ramy z dokumentacją celną i serwisową;
- uznanie świeżego lakieru podwozia za dowód dobrego utrzymania;
- porównywanie ofert wyłącznie według ceny jednostkowej, bez analizy kosztu transportu i ceł.
Hierarchia inspekcji technicznej: od geometrii ramy po analizę oleju
Rama, przeguby i geometria robocza
Podstawowym błędem jest rozpoczynanie inspekcji od silnika. Doświadczeni analitycy najpierw sprawdzają ramę główną, punkt obrotu i przeguby, ponieważ pęknięcia zmęczeniowe i luzy geometryczne decydują o bezpieczeństwie oraz trwałości całej konstrukcji.
Podczas oględzin ramy należy zwrócić uwagę na:
- pęknięcia w okolicach mocowania wysięgnika, zwłaszcza po wewnętrznej stronie blach;
- ślady szlifowania i podwójnych spawów maskujące naprawy;
- nierównomierne zużycie tulei i sworzni – luz promieniowy powyżej wartości podanej w instrukcji serwisowej producenta dyskwalifikuje maszynę lub wymaga natychmiastowej naprawy;
- ugięcia osprzętu, które przy pracy pod obciążeniem prowadzą do pęknięć zmęczeniowych.
Układ hydrauliczny: ciśnienia, czystość i temperatura
Układ hydrauliczny generuje jedne z najwyższych kosztów napraw. W typowych maszynach mobilnych temperatura robocza oleju hydraulicznego mieści się w przedziale 50–70°C. Trwała praca powyżej 82°C, uznawana przez wielu producentów za próg ostrzegawczy, przyspiesza degradację oleju, starzenie uszczelek i zużycie pomp.
Zgodnie z normą ISO 4406 czystość oleju opisuje się trzema liczbami odpowiadającymi liczbie cząstek większych niż 4 µm, 6 µm i 14 µm. W wielu aplikacjach mobilnych z pompami tłoczkowymi wymagany jest kod czystości 17/15/12 lub lepszy. Obecność wody powyżej 200–300 ppm w oleju hydraulicznym zwykle wskazuje na nieszczelność chłodnicy oleju, odpowietrzenia lub uszczelnień cylindrów.
Badanie oleju, np. w procedurze podobnej do Caterpillar S·O·S, pozwala wykryć:
- wzrost żelaza i chromu – zużycie pomp, siłowników lub łożysk;
- wzrost miedzi i cyny – zużycie chłodnicy oleju lub panewek;
- wzrost krzemu – zanieczyszczenie powietrza dolotowego lub filtrów.
Test ciśnieniowy jest niezbędny. Spadek ciśnienia roboczego o więcej niż 10% wartości nominalnej przy pełnym obciążeniu często wskazuje na wewnętrzne przecieki pompy lub nieszczelność zaworów. Siłowniki należy przetłoczyć bez obciążenia i obserwować osiadanie – ruch tłoka przy zamkniętych zaworach zdradza zużycie tłoka lub nieszczelność zaworu zwrotnego.
Silnik i osprzęt: nie daj się zwieść czystą komorą
Świeżo umyta komora silnika może maskować wycieki oleju, paliwa lub płynu chłodzącego. Inspektor powinien sprawdzić:
- zaparowania i mokre plamy pod osłonami termicznymi;
- stan przewodów i złącz pod kątem spękań, zwłaszcza w okolicach gorących elementów;
- zapach paliwa lub płynu chłodzącego po nagrzaniu silnika;
- pracę silnika pod obciążeniem, a nie tylko na biegu jałowym;
- kolor dymu wydechowego: niebieski przy zimnym rozruchu często wskazuje na zużycie uszczelniaczy zaworowych, czarny przy pełnym obciążeniu na przeładowanie lub zużycie wtryskiwaczy.
Elektronika i telematyka: historia maszyny ukryta poza licznikiem
Licznik motogodzin to tylko jeden z kilku wskaźników. W maszynach wyprodukowanych po 2010 roku dane z modułów sterujących silnika i maszyny potrafią ujawnić rzeczywisty przebieg, zdarzenia krytyczne i próby manipulacji.
W standardzie SAE J1939 kody usterek składają się z parametru SPN oraz trybu awarii FMI. Na przykład SPN 110/FMI 15 oznacza wysoką temperaturę płynu chłodzącego. Odczytanie takich kodów za pomocą interfejsu diagnostycznego pozwala zidentyfikować problemy termiczne, ciśnieniowe lub emisyjne, które mogły wystąpić w przeszłości.
Telematyka producenta lub systemy flotowe dostarczają dodatkowych danych:
- rozkład obciążenia i zużycia paliwa w funkcji motogodzin;
- liczbę cykli pracy osprzętu;
- geofencing i historię lokalizacji;
- zdarzenia serwisowe i alarmy krytyczne.
Zestawienie tych danych z licznikiem mechanicznym często ujawnia cofnięcie licznika lub ukryty okres intensywnej eksploatacji. Analitycy rynkowi doradzają, aby przed zakupem zdalnym zażądać raportu telematycznego oraz zrzutu ekranu z oprogramowania serwisowego.
Dokumentacja, pochodzenie i zgodność importowa
W handlu transgranicznym błąd selekcji może mieć charakter nie tylko techniczny, ale także formalny. Weryfikacja numeru VIN/PIN na ramie i tabliczce z dokumentami przewozowymi to absolutne minimum.
Międzynarodowe Centrum Handlu (ITC) podkreśla, że klasyfikacja według kodu HS i reguły pochodzenia decydują o stawce celnej oraz ewentualnych ograniczeniach. W zależności od jurysdykcji i kodu HS, stawki celne na używany sprzęt samojezdny mogą się różnić, dlatego kupujący powinien przed złożeniem zamówienia potwierdzić:
- kod HS i stawkę celną dla danego typu maszyny;
- wymagania dotyczące czyszczenia i kontroli fitosanitarnej;
- konieczność uzyskania deklaracji zgodności lub inspekcji przedwysyłkowej;
- status podatkowy i opłaty portowe w porcie docelowym.
Niejasne pochodzenie maszyny może prowadzić do opóźnień na granicy, kar, a nawet zajęcia sprzętu. Dlatego dokumentacja powinna być czytelna i spójna z numerami seryjnymi.
Mity i pytania eksperckie
Czy niski przebieg zawsze oznacza lepszy stan techniczny?
Niekoniecznie. Maszyna z przebiegiem 2 000 motogodzin, ale używana głównie na biegu jałowym w ruchu miejskim, może mieć zużyte filtry, zapieczone zawory i zanieczyszczony układ hydrauliczny. Bardziej wiarygodnym wskaźnikiem jest obciążenie jednostkowe, liczba cykli roboczych i historia serwisowa. W praktyce lepiej kupić maszynę z wyższym przebiegiem, ale udokumentowaną serwisowo, niż egzemplarz z niskim licznikiem i niejasną historią.
Czy inspekcja wizualna przez wideo wystarczy przy zakupie zdalnym?
To tylko pierwszy filtr. Wideo pozwala ocenić stan ogólny, ale nie zastępuje:
- testu ciśnieniowego hydrauliki,
- analizy oleju silnikowego i hydraulicznego,
- odczytu kodów usterek,
- pomiaru geometrii ramy i luzów przegubów. Dopiero połączenie wideo, raportów telematycznych i badań płynów daje podstawę do decyzji zakupowej.
Jak rozpoznać maskowanie wycieków i świeżo czyszczony silnik?
Świeżo myty silnik często pachnie środkiem odtłuszczającym, a na przewodach mogą być smugi. Mokre plamy pod osłonami, świeży lakier na wężach hydraulicznych, nietypowy połysk na złączach oraz pył przyklejony do tłustych powierzchni to sygnały ostrzegawcze. Warto poprosić o zdjęcia przed czyszczeniem lub film z pierwszej minuty po uruchomieniu zimnego silnika.
Czy zakup używanej maszyny bezpośrednio z Chin jest bezpieczny?
Bezpieczeństwo zależy od dostawcy i jakości łańcucha dostaw. Ryzyko asymetrii informacyjnej w kanałach transgranicznych jest realne, ale można je ograniczyć, wybierając podmiot oferujący przejrzyste raporty inspekcyjne, weryfikowalne numery seryjne i obsługę logistyczną. Analitycy rynku wskazują, że platformy takie jak MechLink, dostarczające wielomarkowe i wielotonażowe używane maszyny z Chin wraz z transparentną inspekcją oraz globalną logistyką, przesuwają część odpowiedzialności za jakość i dokumentację na dostawcę. Nie eliminuje to potrzeby własnej weryfikacji, ale zwiększa prawdopodobieństwo otrzymania maszyny zgodnej z ofertą.
Wnioski analityczne: protokół 5P minimalizacji ryzyka
Doświadczeni analitycy sprzętu ciężkiego rekomendują ocenę każdej oferty przez pryzmat pięciu elementów:
- Pochodzenie – zweryfikuj numery seryjne, kraj pochodzenia i kod HS.
- Parametry – porównaj deklarowane motogodziny z danymi telematycznymi i kodami usterek.
- Płyny – pobierz próbki oleju silnikowego, hydraulicznego i chłodziwa do analizy laboratoryjnej.
- Przeszłość – sprawdź historię serwisową, naprawy i zdarzenia krytyczne.
- Partner logistyczny – wybierz dostawcę, który zapewnia inspekcję przedwysyłkową i przejrzystą obsługę celną.
Selekcja i inspekcja to proces wielowarstwowy. Pominięcie któregokolwiek z powyższych elementów zwiększa ryzyko zakupu maszyny o niskiej wartości użytkowej. W globalnym handlu, gdzie odległość i różnice regulacyjne utrudniają reklamacje, przewagę zyskują kupujący, którzy traktują inspekcję jako inwestycję, a nie koszt.