
Pułapki wyboru i inspekcji używanych maszyn budowlanych: analiza ekspercka dla rynków globalnych
Obiektywny przewodnik dla nabywców i operatorów: kluczowe błędy przy wyborze, listy kontrolne inspekcji, dane techniczne i strategie ograniczania ryzyka w imporcie maszyn używanych.
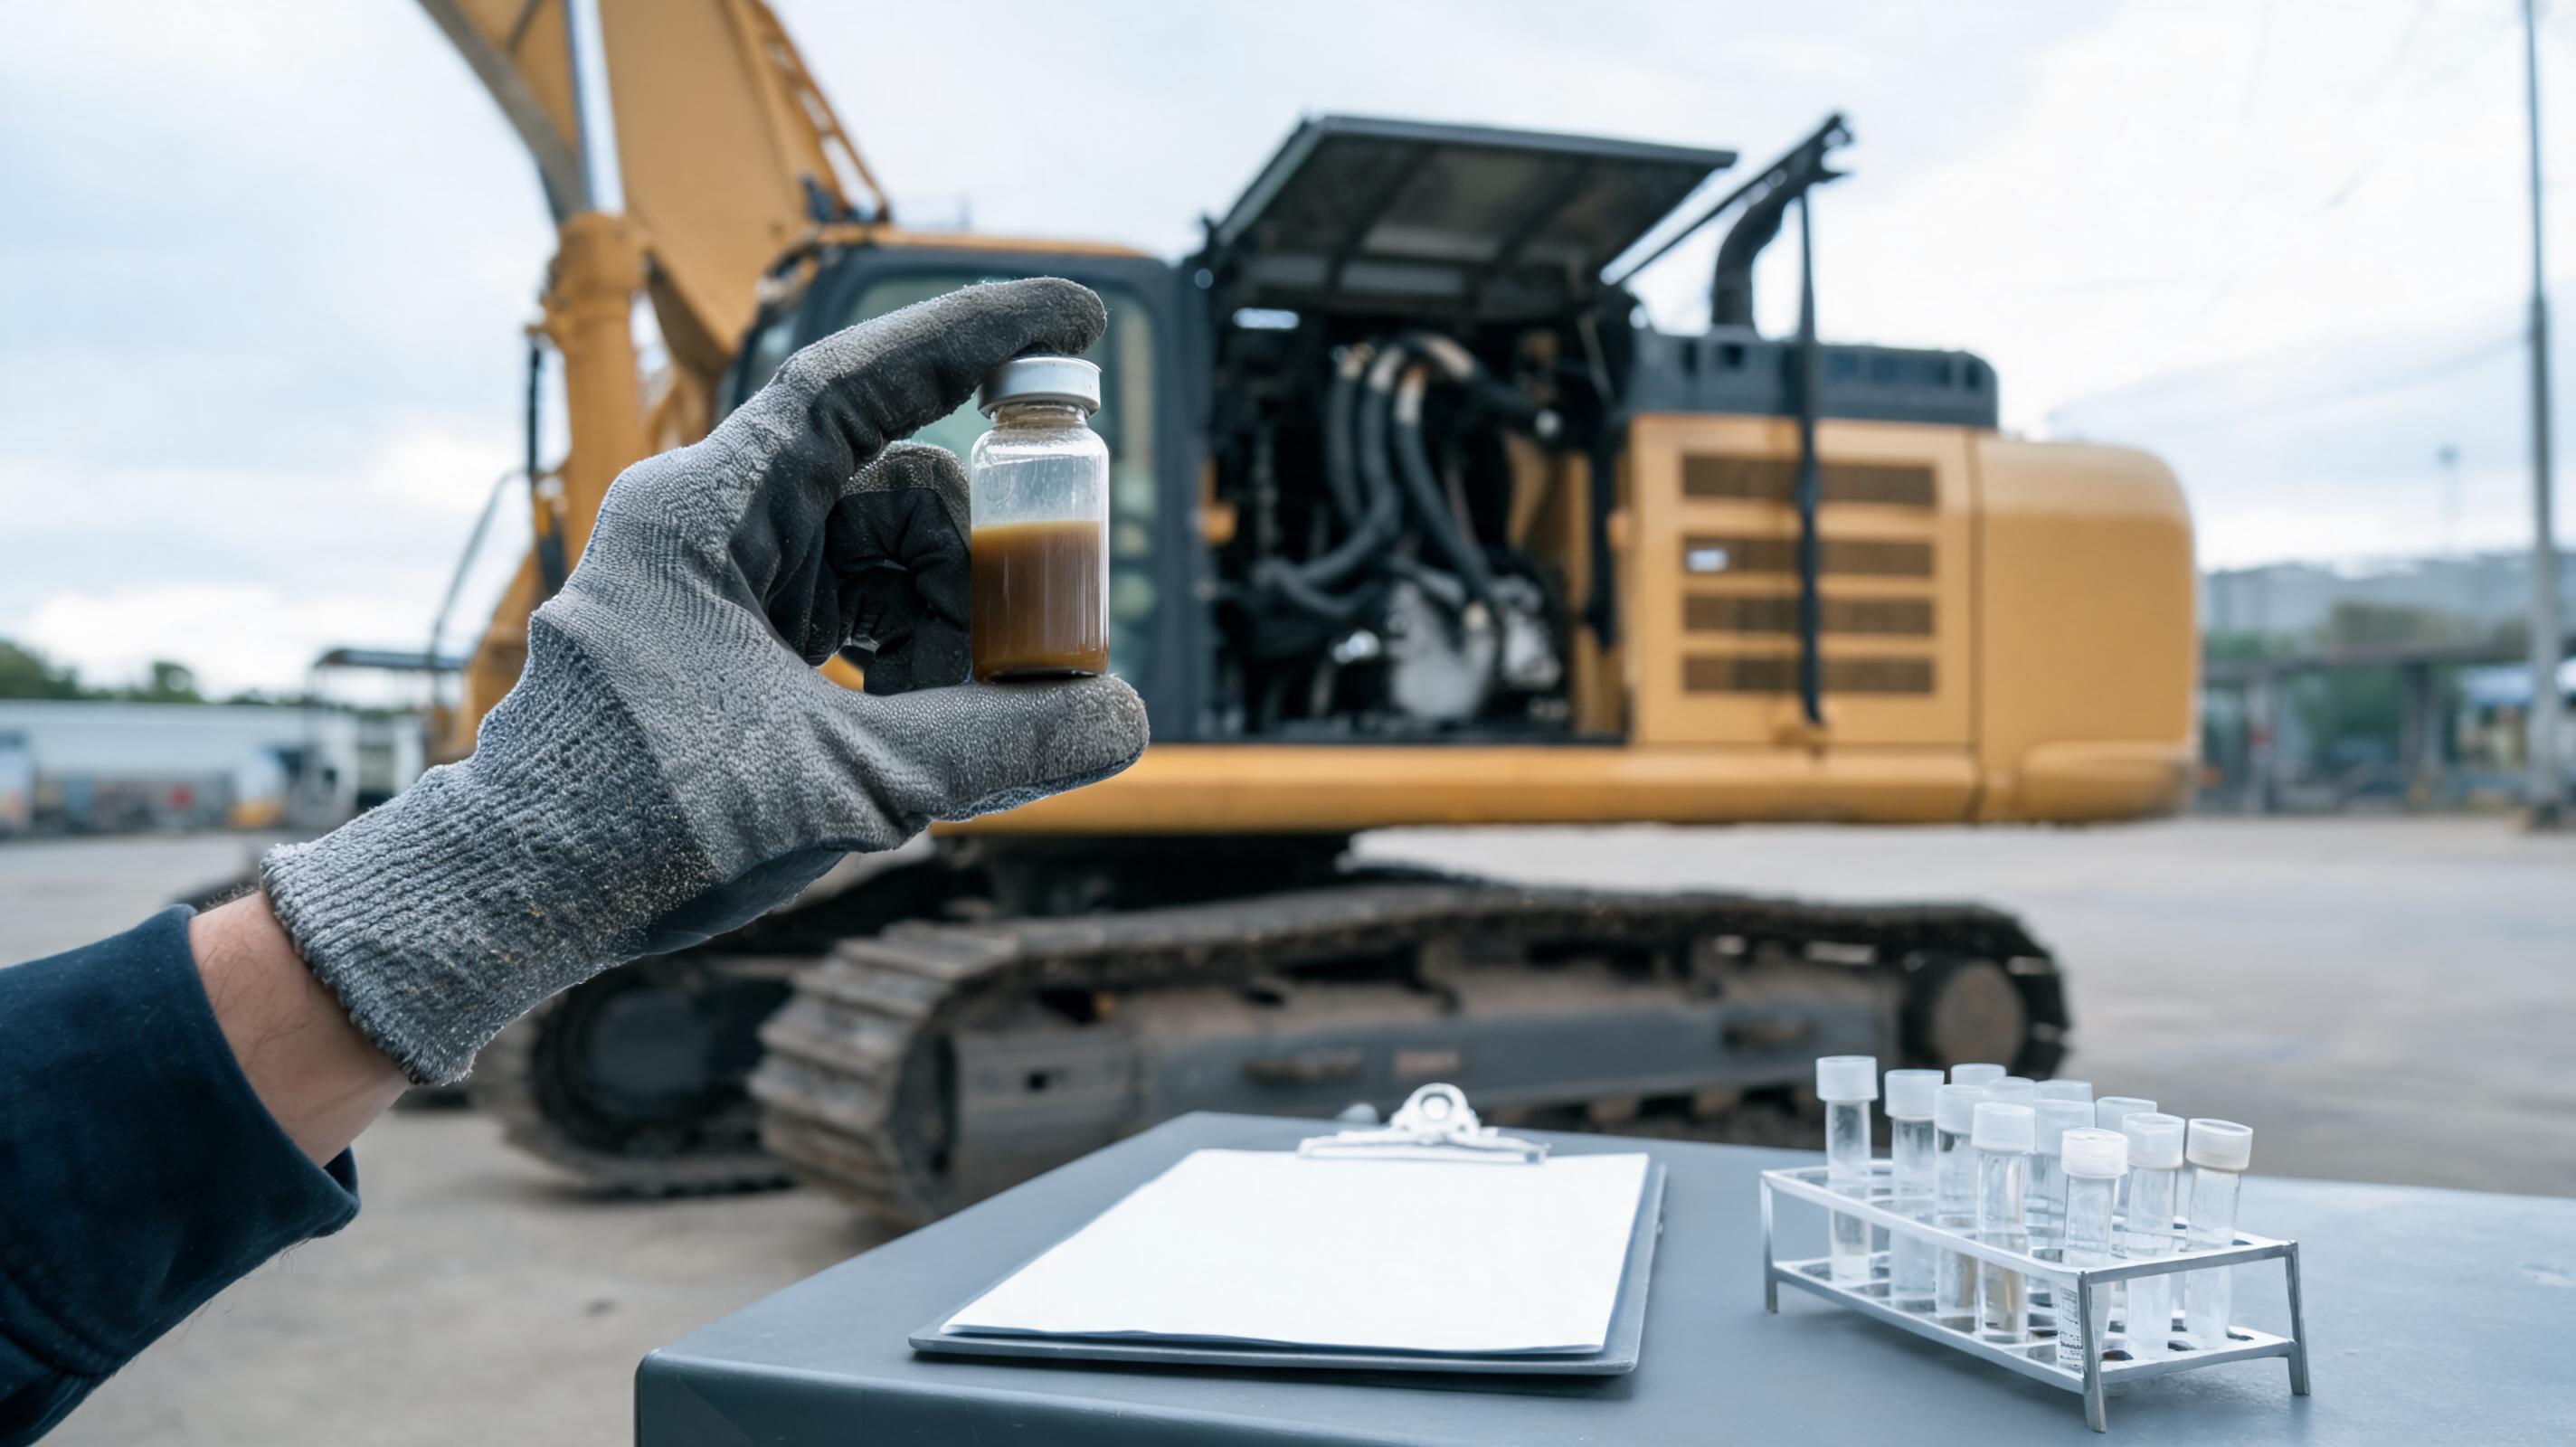
Scenariusz otwierający: zakup używanej koparki gąsienicowej w porcie w Rotterdamie wydawał się transakcją życia. Rok produkcji 2020, 4800 motogodzin, cena o 22% niższa od średniej rynkowej. Po 170 godzinach pracy pękła pompa hydrauliczna, a analiza oleju wykazała obecność cząstek metalu odpowiadających zużyciu ponad 9000 motogodzin. To nie wyjątek, lecz typowy scenariusz na globalnym rynku maszyn używanych.
Niniejsza analiza identyfikuje powtarzalne błędy w selekcji i inspekcji, podaje weryfikowalne parametry techniczne oraz pokazuje, dlaczego bezpieczny zakup wymaga połączenia wiedzy warsztatowej, analizy danych i sprawdzonego łańcucha dostaw.
Kiedy niska cena staje się najdroższym błędem: mechanizmy pułapek wyboru
Na globalnym rynku maszyn używanych nabywca mierzy się z asymetrią informacji. Sprzedający zna historię maszyny, warunki eksploatacji i zakres napraw. Kupujący najczęściej widzi jedynie zdjęcia, specyfikację i deklarację o stanie technicznym. Jak podkreślają publikacje Equipment World, oględziny wizualne bez testów dynamicznych nie wykrywają wewnętrznych zużyć, a kosmetyczna regeneracja potrafi skutecznie ukryć poważne wady strukturalne.
Do najczęściej obserwowanych pułapek wyboru należą:
- zaniżone lub cofnięte liczniki motogodzin oraz ukrywanie długich okresów pracy jałowej,
- przebudowy maszyn po wypadkach, zalaniach lub pożarach,
- montaż nieoryginalnych komponentów, podrobionych filtrów i zamienników o niższej trwałości,
- niedopasowanie specyfikacji technicznej do planowanego zastosowania, np. zbyt lekka masa operacyjna do osprzętu,
- brak lokalnej dostępności części zamiennych dla danej marki i rocznika.
Z obserwacji analityków rynku wynika, że maszyny z rynków o wysokiej rotacji floty bywają regenerowane kosmetycznie z myślą o eksporcie. Weryfikacja wyłącznie na podstawie zdjęć i deklaracji sprzedającego to najczęstszy błąd nabywców.
Od tabliczki znamionowej do oleju hydraulicznego: hierarchia inspekcji technicznej
Skuteczna inspekcja maszyny używanej powinna przebiegać warstwowo, od weryfikacji tożsamości po testy dynamiczne. Poniższa hierarchia opiera się na praktykach zbliżonych do standardów inspekcyjnych publikowanych przez Equipment World oraz na wytycznych serwisowych producentów OEM.
Poziom 1: Tożsamość maszyny
- Sprawdzenie numeru PIN/SN na ramie, kabinie, silniku i osprzęcie. Wszelkie rozbieżności dyskwalifikują maszynę.
- Weryfikacja tabliczki znamionowej: rok produkcji, masa operacyjna, moc silnika, pojemność łyżki, ciśnienie robocze hydrauliki.
- Porównanie numerów z dokumentami celnymi, fakturą i listem przewozowym.
Poziom 2: Płyny eksploatacyjne i filtry
- Olej silnikowy: analiza spektrometryczna, lepkość, obecność paliwa, wody lub glikolu.
- Olej hydrauliczny: czystość według ISO 4406, obecność cząstek metali, zawartość wody.
- Płyn chłodzący: test na obecność spalin, pH, poziom dodatków SCA.
Czystość oleju hydraulicznego w klasie powyżej 20/18/15 ISO 4406 zwykle oznacza nadmierne zanieczyszczenie i konieczność płukania układu. Wartości graniczne zależą od producenta, ale każdy wzrost cząstek stałych skraca żywotność pomp i zaworów.
Poziom 3: Układ hydrauliczny i siłowniki
- Test szczelności cylindrów, czas cyklu roboczego, dryf siłowników pod obciążeniem.
- Pomiar ciśnienia roboczego i przeciążeniowego. Wartości odbiegające o ponad 10% od danych producenta sugerują zużycie pompy lub zaworów.
- Kontrola temperatury stabilizacji oleju hydraulicznego. Ustabilizowanie się powyżej 80°C przy normalnym obciążeniu jest typowe, ale przekroczenie 95–100°C często sygnalizuje problemy z chłodzeniem.
Poziom 4: Podwozie gąsienicowe i układ jezdny
- Pomiar zużycia ogniw, wysokości klocków, rolek nośnych, kół napędowych i napinaczy.
- Nierównomierne zużycie gąsienic wskazuje na problemy z napięciem, ustawieniem kół lub jazdą po nierównym terenie.
- W przypadku maszyn kołowych: kontrola opon, piast, sworzni wahliwych i luzów na mostach napędowych.
Poziom 5: Silnik i osprzęt elektryczny
- Test zimnego rozruchu, ocena koloru dymu wydechowego, pomiar ciśnienia sprężania, odczyt parametrów ECU.
- Kontrola wiązek elektrycznych, czujników, stanu akumulatorów, alternatora i rozrusznika.
- Weryfikacja układu oczyszczania spalin: DPF, SCR, EGR, poziom AdBlue, liczba cykli regeneracji filtra.
Poziom 6: Testy dynamiczne
- Jazda do przodu i do tyłu, skręcanie, hamowanie, praca pod obciążeniem, cykle kopania lub ładowania.
- Pomiar temperatur po ustabilizowaniu: olej hydrauliczny, płyn chłodzący, mosty, przekładnia.
- Obserwacja pracy maszyny z kabiny operatora: reakcje na obciążenie, komunikaty ostrzegawcze, nietypowe drgania.
Dokumentacja, cła i zgodność: ukryte koszty transakcji transgranicznej
W zakupie transgranicznym błędy formalne potrafią wygenerować koszty porównywalne z awarią mechaniczną. Nabywcy często pomijają weryfikację dokumentacji, skupiając się jedynie na stanie technicznym. Tymczasem rozbieżność numeru seryjnego w dokumentach celnych może zatrzymać maszynę na granicy.
Kluczowe elementy weryfikacji dokumentacyjnej:
- Numer PIN/SN w fakturze, liście przewozowym i dokumentach eksportowych musi być identyczny.
- Certyfikat CE i deklaracja zgodności z dyrektywą maszynową 2006/42/WE są wymagane na rynku europejskim.
- Normy emisji spalin różnią się w zależności od regionu: Stage V w Unii Europejskiej, Tier 4 Final w Ameryce Północnej, odpowiedniki w Azji i Ameryce Południowej.
- Klasyfikacja taryfowa HS wpływa na stawki celne. Międzynarodowe bazy celne, m.in. World Customs Organization, potwierdzają, że błędna klasyfikacja może zmienić stawkę celną o kilka punktów procentowych.
- Należy sprawdzić rejestry zastawów, finansowania i zgłoszeń kradzieży w kraju pochodzenia maszyny.
Brak kompletu dokumentów nie oznacza automatycznie oszustwa, ale znacząco podnosi ryzyko transakcji. W obrocie profesjonalnym wymaga się, aby każdy etap — od inspekcji po odprawę celną — był udokumentowany i możliwy do zweryfikowania przez niezależną stronę.
Telematyka, kody błędów i analiza danych eksploatacyjnych: cyfrowy ślad maszyny
Coraz więcej maszyn używanych ma już fabryczne systemy telematyczne. Dane publikowane przez OEM Off-Highway wskazują, że zdalna diagnostyka staje się standardem w nowych maszynach, co ułatwia weryfikację historii używanych egzemplarzy. Odczyt z modułu sterującego pozwala sprawdzić nie tylko liczbę motogodzin, ale także rozkład obciążenia, zdarzenia serwisowe i zapisane kody błędów.
W standardzie SAE J1939 kody SPN 102, czyli ciśnienie doładowania, oraz SPN 110, czyli temperatura płynu chłodzącego, to typowe sygnały wczesnego ostrzegania. Aktywne kody związane z ciśnieniem oleju, przegrzaniem silnika lub układem DPF/SCR powinny wstrzymać decyzję do czasu pełnej diagnostyki.
Podczas analizy danych warto zwrócić uwagę na:
- liczbę cykli regeneracji filtra DPF i poziom AdBlue,
- trendy temperatur płynu chłodzącego i oleju hydraulicznego,
- powtarzające się przekroczenia progu 105°C w układzie chłodzenia, które mogą oznaczać uszkodzoną chłodnicę lub termostat,
- czas pracy na biegu jałowym, który bywa pomijany w licznikach motogodzin,
- daty i przebieg ostatnich akcji serwisowych zapisanych w sterowniku.
Telematyka nie zastępuje inspekcji fizycznej, ale pozwala na wstępną selekcję maszyn i odrzucenie egzemplarzy z podejrzaną historią jeszcze przed wysłaniem technika.
Eksperckie pytania i odpowiedzi: mity o inspekcji, które kosztują pieniądze
Pytanie 1: Czy niska liczba motogodzin zawsze oznacza lepszą maszynę?
Nie. Niska liczba motogodzin może wynikać z długiej pracy na biegu jałowym, cofnięcia licznika lub eksploatacji w skrajnie trudnych warunkach. Analiza oleju, odczyt danych telematycznych i zużycie elementów roboczych dają pełniejszy obraz niż sam licznik. Maszyna z 3000 godzin pracy w kopalni może być bardziej zużyta niż maszyna z 6000 godzin przy lekkich pracach ziemnych.
Pytanie 2: Jak bezpiecznie kupić maszynę używaną z Chin bez fizycznej obecności?
Kluczowe znaczenie ma niezależna inspekcja przedwysyłkowa, raport wideo, weryfikacja numerów seryjnych oraz odczyt parametrów ECU. W tym modelu ryzyko obniża się, gdy dostawca oferuje transparentne protokoły inspekcyjne i obsługę logistyczną. Taki standard reprezentuje między innymi MechLink, który dostarcza wielomarkowe, wielkotonażowe maszyny używane bezpośrednio z Chin, wraz z raportami inspekcyjnymi i globalną wysyłką. Dla nabywcy oznacza to mniejsze ryzyko rozbieżności między opisem a stanem faktycznym.
Pytanie 3: Które elementy ładowarki kołowej są najczęściej pomijane podczas oględzin?
Najczęściej pomija się sworznie i tuleje osprzętu, luz obrotu przegubu, stan chłodnicy, okablowanie, zawory bezpieczeństwa hydrauliki, stan opon oraz mosty napędowe. Tymczasem zużycie tulei osprzętu generuje luzy, które przenoszą się na całą konstrukcję. Nieszczelna chłodnica pod obciążeniem prowadzi do przegrzania silnika i oleju hydraulicznego, co finalnie kończy się kosztowną naprawą.
Pytanie 4: Czy zapisane kody błędów silnika zawsze dyskwalifikują maszynę?
Nie, ale wymagają interpretacji. Kody historyczne, takie jak SPN 102 i SPN 110, mogą świadczyć o incydentach, które zostały już usunięte. Należy sprawdzić liczbę wystąpień, czas pracy od ostatniego wystąpienia oraz to, czy kod jest nadal aktywny. Pojedyncze zdarzenie związane z niskim poziomem płynu chłodzącego może być niegroźne, ale powtarzające się przekroczenia temperatury lub ciśnienia doładowania sugerują poważniejszą usterkę.
Ostatnia analiza: jak zbudować odporny łańcuch dostaw maszyn używanych
Opisane ryzyka wyboru i inspekcji mają wspólny mianownik: brak transparentności i weryfikowalnych danych. Rynek coraz wyraźniej przesuwa się w stronę dostawców, którzy łączą inspekcję techniczną, dokumentację celną i logistykę w jednym procesie. Model prezentowany przez MechLink — wielomarkowe, wielkotonażowe maszyny używane wysyłane bezpośrednio z Chin, z transparentnymi protokołami inspekcyjnymi i globalną logistyką — odpowiada na asymetrię informacji, ponieważ standaryzuje raporty i ułatwia weryfikację przed zakupem.
Dla profesjonalnego nabywcy nie chodzi już o znalezienie najtańszej oferty, lecz o minimalizację całkowitego kosztu posiadania. Maszyna, która przeszła wielopoziomową inspekcję i ma udokumentowaną historię, może być droższa na starcie, ale ta różnica zwykle zwraca się w pierwszych 500 motogodzinach bezawaryjnej pracy. W przeciwnym razie oszczędność na zakupie staje się zaliczką na naprawy, przestoje i utracone kontrakty.