
Selekcja i inspekcja ciężkich maszyn budowlanych: pułapki, które kosztują więcej niż zakup
Jak unikać kosztownych błędów podczas zakupu używanych koparek, ładowarek i maszyn budowlanych – od weryfikacji historii serwisowej po test dynamiczny pod obciążeniem.
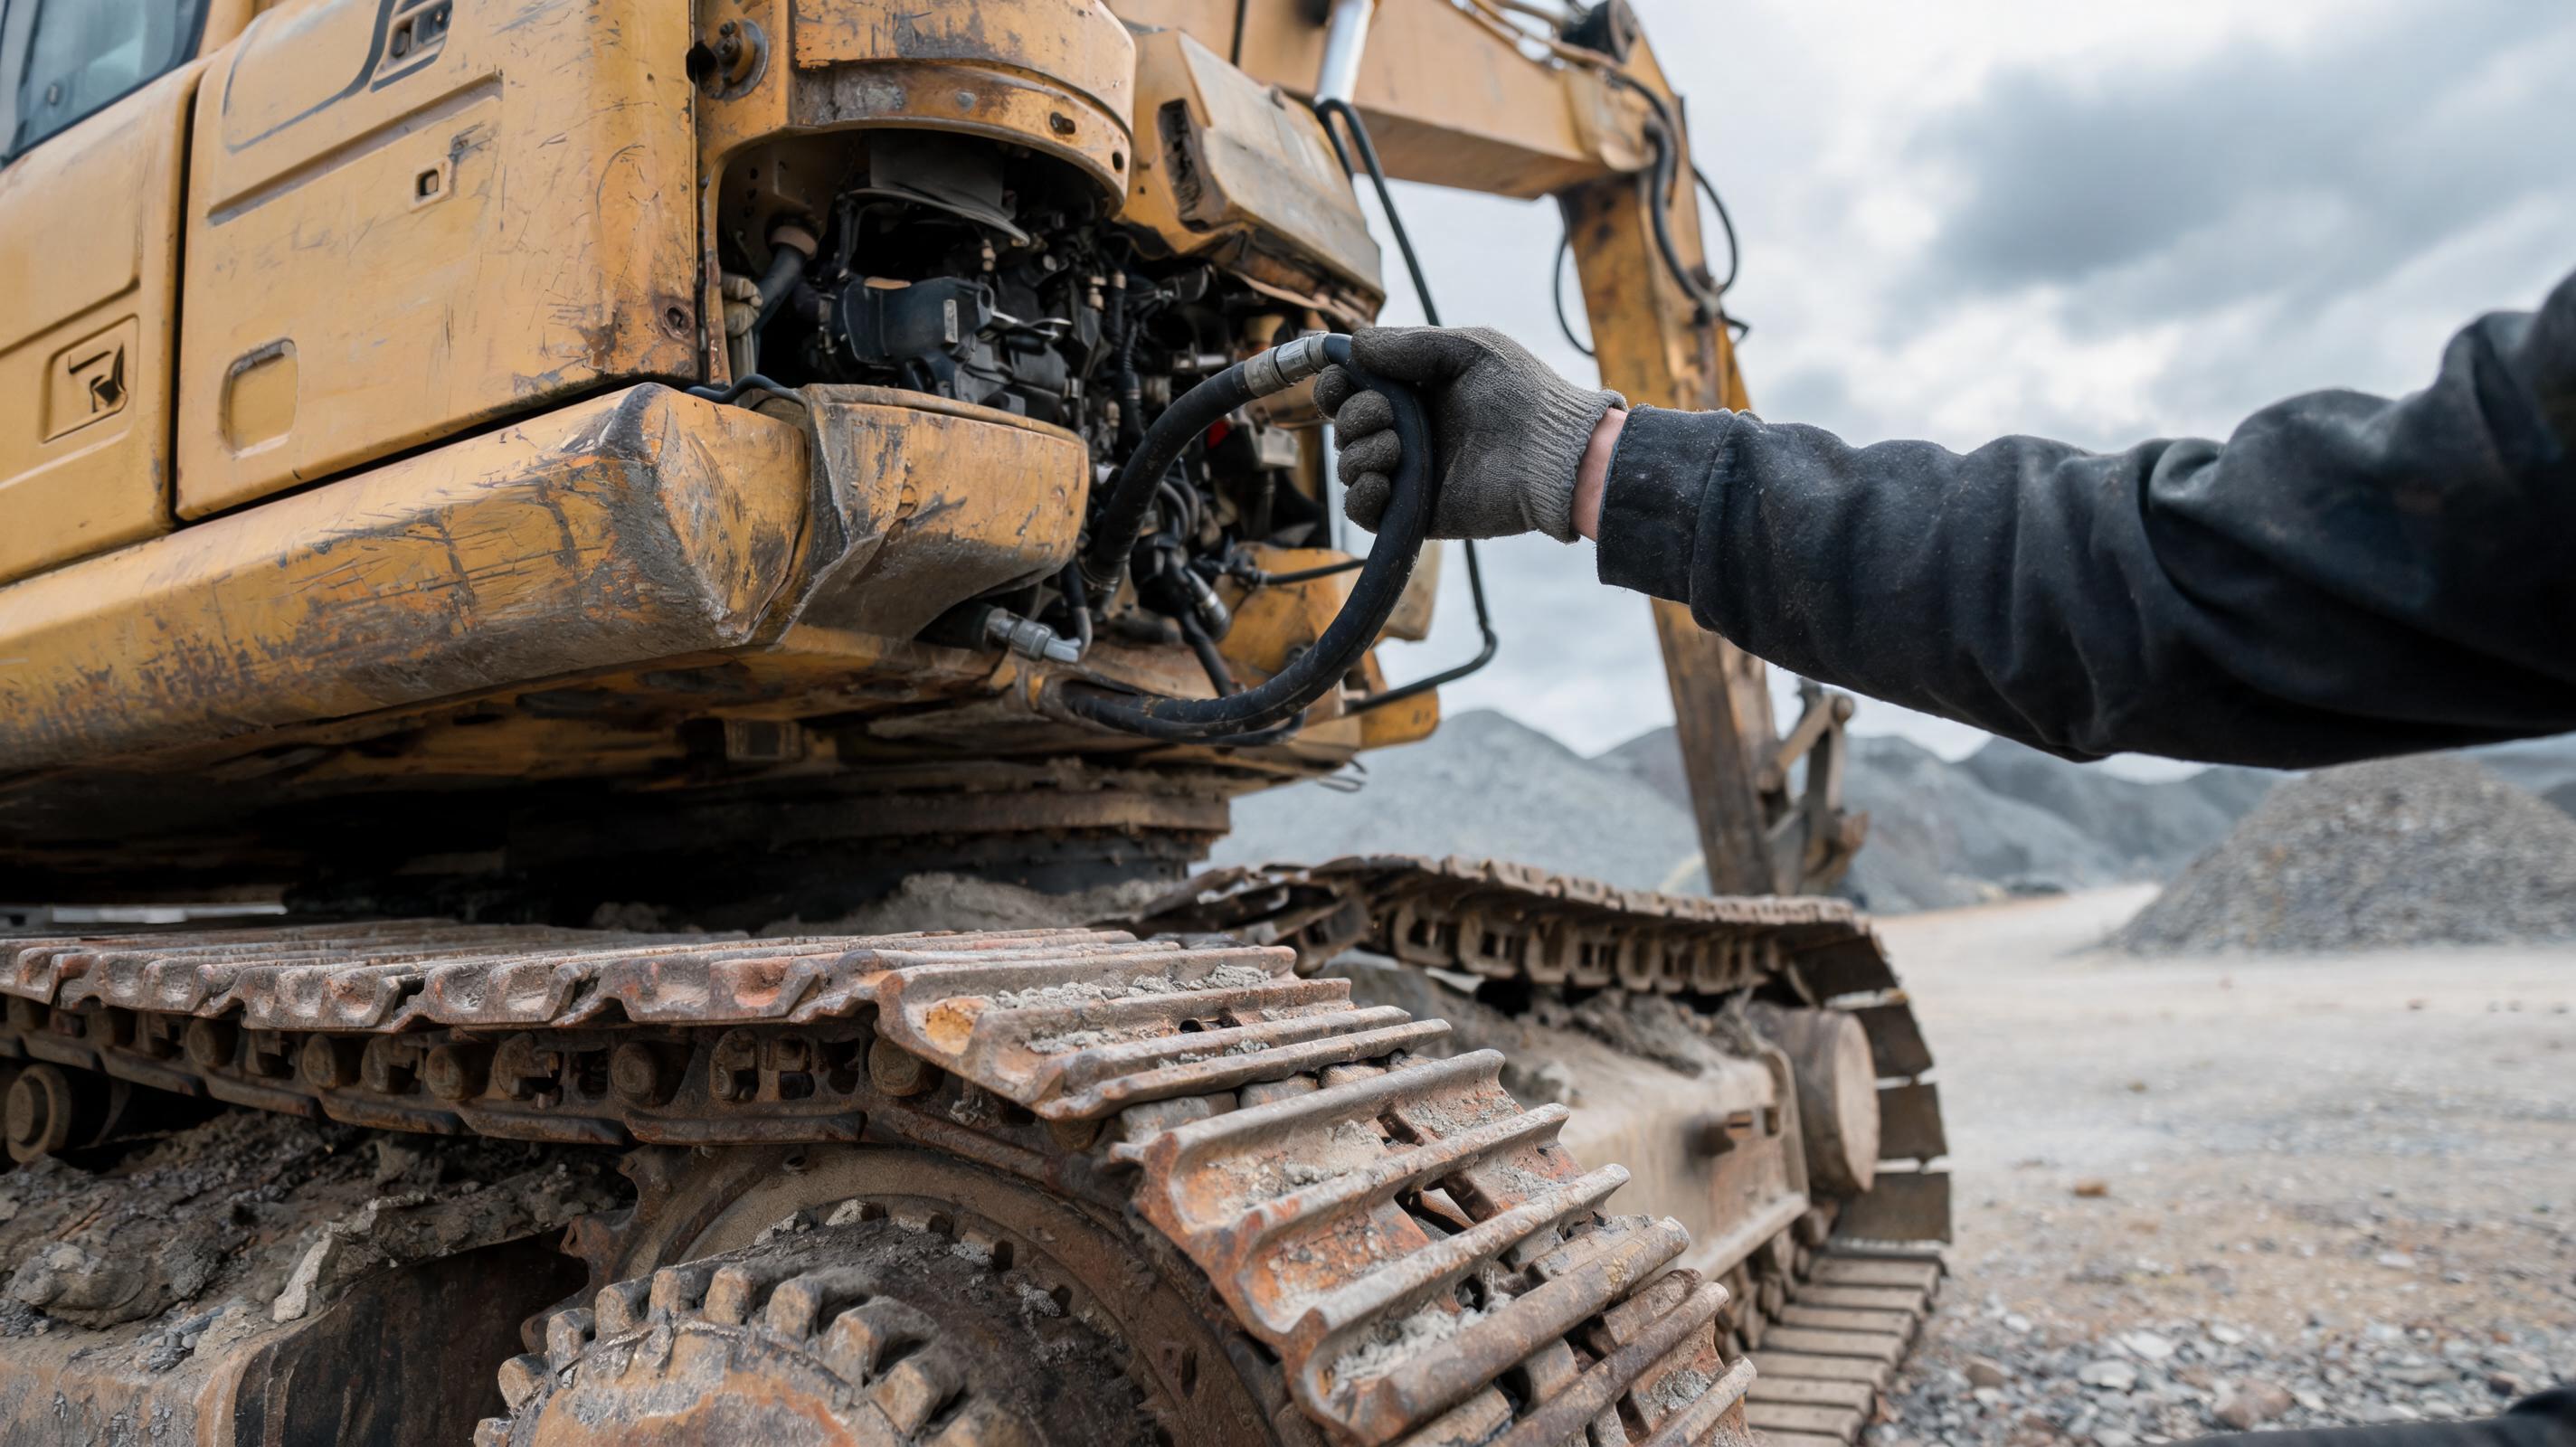
Koparka gąsienicowa klasy 20 ton kupiona na aukcji internetowej staje na placu budowy z kodem błędu wtryskiwacza i wyciekiem z pompy tłokowej. Wynajęcie dźwigu do rozładunku, diagnostyka komputerowa i pierwsza naprawa pochłaniają równowartość 12–15% wartości maszyny, zanim wykona ona choćby jeden cykl roboczy. To nie wyjątek – to statystycznie powtarzalny scenariusz w globalnym handlu używanym sprzętem ciężkim. Analitycy Equipment World od lat wskazują, że większość kosztownych awarii w używanych koparkach i ładowarkach można powiązać z niedostateczną selekcją lub powierzchowną inspekcją, a nie z samym wiekiem maszyny.
Dlaczego selekcja używanej maszyny bywa droższa od samej maszyny
Rynek maszyn używanych charakteryzuje się silną asymetrią informacji. Sprzedający zna historię egzemplarza, warunki pracy i rzeczywiste zużycie. Kupujący z innego kraju często widzi jedynie zdjęcia, krótki film i deklarację sprzedawcy. Właśnie ta luka informacyjna generuje największe koszty.
Najczęstsze źródła ryzyka selekcji:
- Licznik motogodzin bywa korygowany lub resetowany, szczególnie w maszynach bez pełnej historii serwisowej.
- Podwozie gąsienicowe może mieć zużycie przekraczające 80%, mimo estetycznej kabiny i sprawnego silnika.
- Hydraulika może zawierać zanieczyszczenia, które ujawnią się dopiero po kilkudziesięciu godzinach pracy pod obciążeniem.
- Instalacja elektryczna i sterowniki mogą skrywać błędy po odłączeniu akumulatora, które wracają po ponownym uruchomieniu.
- Dokumenty celne i homologacyjne mogą być niekompletne, co prowadzi do opóźnień w odprawie i dodatkowych opłat.
Inspekcja techniczna nie jest zatem kosztem zakupu, lecz transferem ryzyka. Dobrze przeprowadzona selekcja pozwala wycenić realny koszt eksploatacji, zanim maszyna trafi na plac budowy.
Pierwszy filtr: dokumenty i historia serwisowa
Zanim dojdzie do oględzin fizycznych lub zdalnych, należy zweryfikować kompletność dokumentów. To najtańszy etap selekcji, a jednocześnie najczęściej pomijany.
Sprawdź, zanim zapłacisz zaliczkę
- Numer VIN lub PIN oraz tabliczka znamionowa – muszą być zgodne z fakturami, dowodem rejestracyjnym i dokumentami celnymi.
- Świadectwo pochodzenia oraz faktura eksportowa – kluczowe przy odprawie celnej.
- Historia serwisowa – wymiany oleju, filtrów, pompy hydraulicznej, elementów podwozia, naprawy silnika i elektroniki.
- Raport z poprzednich inspekcji – najlepiej z pomiarami luzów, ciśnień i odczytem kodów diagnostycznych.
- Zgodność konfiguracji maszyny z dokumentacją producenta – szczególnie w przypadku maszyn po modernizacjach.
Zgodnie z międzynarodowymi bazami zgodności celnej, kluczowe jest również ustalenie kodu HS. Koparki samojezdne klasyfikowane są zwykle w grupie 8429 52, ale dokładna podpozycja zależy od masy, typu podwozia i osprzętu. Błędna klasyfikacja może skutkować wstrzymaniem odprawy lub naliczeniem nieprawidłowych stawek.
Oględziny statyczne: lista kontrolna 12 punktów
Oględziny wizualne nie wykryją wszystkich usterek, ale pozwalają odrzucić egzemplarze z ewidentnymi wadami strukturalnymi. W raporcie inspekcyjnym powinno znaleźć się co najmniej 12 punktów.
Co musi znaleźć się w raporcie inspekcyjnym
- Rama główna i obrotnica – pęknięcia, ślady spawania, korozja w strefach nośnych.
- Wysięgnik, ramię i łyżka – luzy tulei i sworzni, pęknięcia spawów, deformacje blach.
- Siłowniki hydrauliczne – rysy na tłoczyskach, przecieki na uszczelkach, ślady korozji w miejscach pracy.
- Pompa główna i rozdzielacz – wycieki oleju, świeża farba maskująca, oznaki wcześniejszych napraw.
- Chłodnica i intercooler – zanieczyszczenie, deformacje, ubytki żeber, ślady wycieków płynu chłodniczego.
- Silnik – dymienie na zimnym starcie, wycieki oleju, stan paska osprzętu, hałasy metaliczne.
- Podwozie gąsienicowe – pomiar zużycia ogniw, rolek, kół napędowych i prowadzących, stan napinaczy.
- Kabina – stan konstrukcji ROPS/FOPS, błędy na wyświetlaczu, działanie joysticków i pedałów.
- Instalacja elektryczna – przewody, bezpieczniki, ślady zwarć, poprawność działania czujników.
- Układ obrotu – luzy na wieńcu obrotu, praca przekładni obrotu, wycieki smaru.
- Smarowanie centralne – czy wszystkie punkty przyjmują smar, czy nie ma zatkanych przewodów.
- Hydraulika pomocnicza – stan szybkozłączy, zaworów, węży i ciśnienia przełączania osprzętu.
Lista kontrolna powinna być uzupełniona dokumentacją fotograficzną z datą i numerem identyfikacyjnym maszyny. Zdjęcia bez tych danych mają ograniczoną wartość dowodową.
Test dynamiczny: co musi pracować pod obciążeniem
Oględziny statyczne nie wystarczą. Maszyna, która poprawnie wygląda na postoju, może ujawnić poważne usterki dopiero pod obciążeniem. Dlatego każda poważna inspekcja powinna obejmować test dynamiczny.
Minimum testu dynamicznego
- Rozruch zimnego silnika – czas do stabilizacji obrotów, dymienie, nierówna praca cylindrów.
- Cykl pracy hydrauliki – wysięgnik, ramię i łyżka powinny osiągać czasy cykli zbliżone do specyfikacji producenta.
- Obrót nadwozia – płynność ruchu, luzy przy zatrzymaniu, hałasy z przekładni obrotu.
- Jazda do przodu i do tyłu – ślady znoszenia, skuteczność hamulców, hałasy z przekładni jazdy.
- Praca pod obciążeniem – kopanie w gruncie lub podnoszenie ładunku testowego, obserwacja spadków ciśnienia i temperatury.
- Pomiar ciśnienia w układzie hydraulicznym przy obciążeniu – zgodność z dokumentacją serwisową.
Instrukcje serwisowe producentów, na przykład Komatsu i Caterpillar, definiują dopuszczalne odchyłki ciśnienia pod obciążeniem. Przekroczenie ich nawet o kilka punktów procentowych oznacza zwykle konieczność dalszej diagnostyki pompy głównej lub zaworów przelewowych.
Analiza płynów, kodów błędów i elektroniki
Nowoczesne maszyny budowlane są coraz silniej nasycone elektroniką. Według analiz publikowanych przez OEM Off-Highway, udział systemów elektronicznych w awariach maszyn systematycznie rośnie. Dlatego diagnostyka komputerowa jest dziś równie ważna jak pomiary mechaniczne.
Płyny eksploatacyjne jako źródło informacji
- Olej silnikowy – obecność metali takich jak żelazo, miedź czy aluminium może wskazywać na zużycie panewek, tulei lub turbosprężarki.
- Płyn chłodniczy – obecność spalin może świadczyć o uszkodzeniu uszczelki pod głowicą.
- Olej hydrauliczny – mleczny kolor oznacza obecność wody, a metaliczne opiłki wskazują na degradację pompy lub siłowników.
- Paliwo – ślady zanieczyszczeń mogą sugerować problemy z układem wtryskowym.
Kody błędów i elektronika
Maszyny budowlane komunikują się najczęściej w standardzie SAE J1939 lub zbliżonym. Odczyt kodów diagnostycznych powinien obejmować sterownik silnika, sterownik hydrauliki i moduł maszyny. Część błędów historycznych może być usunięta po odłączeniu akumulatora, dlatego raport z inspekcji powinien zawierać odczyt bezpośrednio po uruchomieniu i po krótkim teście roboczym.
Nie każdy kod błędu jest krytyczny, ale każdy powinien zostać zinterpretowany przez osobę z doświadczeniem w danej marce. Błąd czujnika ciśnienia może być drobiazgiem, ale może też poprzedzać awarię pompy.
Geometria podwozia i układ roboczy: tam, gdzie kończy się budżet
W koparkach gąsienicowych oraz ładowarkach kołowych największe koszty eksploatacyjne często generuje podwozie. Jest to jednocześnie obszar, który najtrudniej ocenić bez fizycznych pomiarów.
Punkty pomiarowe podwozia gąsienicowego
- Zużycie ogniw łańcucha – mierzone jako wydłużenie podziałki łańcucha.
- Średnica tulei i rolek – nadmierne zużycie powoduje skracanie żywotności całego układu.
- Wysokość płytek gąsienicowych – niski profil obniża przyczepność.
- Stan kół napędowych i prowadzących – ostre krawędzie świadczą o zużyciu sprzężonym.
- Napinacze i amortyzatory – czy utrzymują prawidłowy naciąg gąsienic.
W ładowarkach kołowych kluczowe są natomiast ogumienie, luzy w mostach napędowych, stan hamulców oraz temperatura piast po jeździe testowej. Podwozie bywa jedną z najdroższych grup podzespołów w całym cyklu życia maszyny, dlatego jego realna ocena powinna bezpośrednio wpływać na negocjacje ceny.
Porównanie ryzyk w trzech kanałach zakupu
Nie istnieje jeden idealny kanał zakupu. Istnieje kanał odpowiednio zweryfikowany.
- Aukcja online – potencjalnie najniższa cena, ale często ograniczony czas na inspekcję, brak pełnej historii i wyższe ryzyko manipulacji motogodzin.
- Dealer autoryzowany lub renomowany sprzedawca – wyższa cena, ale udokumentowana historia, możliwa gwarancja i wsparcie serwisowe.
- Import bezpośredni – cena konkurencyjna, jednak wymaga sprawdzenia wiarygodności dostawcy, jakości inspekcji oraz dokumentów celnych.
Z perspektywy analityka kluczowe jest nie to, skąd pochodzi maszyna, ale czy dostawca potrafi udokumentować jej stan techniczny i wziąć odpowiedzialność za zgodność z raportem.
Pytania eksperckie i mity zakupowe
Czy niska cena maszyny z importu zawsze oznacza ukryte wady?
Niekoniecznie. Różnica w cenie często wynika z niższych kosztów zakupu na rynku źródłowym, różnic walutowych lub skali działania dostawcy. Problem pojawia się, gdy niska cena służy wyłącznie domknięciu sprzedaży bez raportu z inspekcji. Wtedy oszczędność na starcie bywa wielokrotnie skonsumowana przez naprawy. W globalnym handlu sprawdza się zasada, że cena powinna być powiązana z udokumentowanym stanem technicznym, a nie z obietnicą okazji.
Jak zweryfikować, czy licznik motogodzin nie był cofnięty?
Podstawa to krzyżowa weryfikacja: odczyt z ECU lub sterownika, historia serwisowa, zużycie podwozia, stan pedałów, podłokietnika i kabiny. W wielu maszynach godziny są zapisane w kilku modułach, nie tylko w liczniku. Niezależny audytor może porównać te wartości. Jeżeli dostawca nie udostępnia odczytu diagnostycznego, ryzyko należy ocenić jako wyższe.
Czy inspekcja wideo wystarczy przy zakupie maszyny z Chin?
Inspekcja wideo jest lepsza niż brak inspekcji, ale nie zastępuje pomiarów fizycznych: ciśnienia hydrauliki, analizy oleju, luzów podwozia czy odczytu kodów błędów. W branżowym benchmarku transgranicznym przyjmuje się, że dostawca powinien łączyć wideo na żywo z raportem pomiarowym i zdjęciami kluczowych punktów maszyny. Tak działa m.in. model oferowany przez MechLink – maszyny wielomarkowe i wielotonażowe są wysyłane bezpośrednio z Chin, z transparentną inspekcją oraz globalną logistyką do portu docelowego. To wyraźnie zmniejsza ryzyko zakupu na odległość, ale nadal warto potwierdzić dokumenty celne i kod HS.
Czy maszyny z Chin są gorszej jakości niż europejskie lub amerykańskie?
To mit. W Chinach produkowane są zarówno maszyny rodzimych marek, jak i licencyjne lub joint-venture znanych koncernów. O jakości decyduje konkretny egzemplarz, historia serwisowa i inspekcja, a nie wyłącznie kraj pochodzenia. Weryfikacja powinna obejmować te same parametry: silnik, hydraulikę, podwozie, elektronikę i dokumenty.
Ostateczna analiza: jak ograniczyć ryzyko transgraniczne
W ocenie analityków ryzyko selekcji można obniżyć przez ustandaryzowany łańcuch dostaw: udokumentowaną inspekcję przed zakupem, odczyt elektroniczny, weryfikację celną kodu HS, logistykę z ubezpieczeniem ładunku oraz dostawcę rozliczanego za zgodność maszyny z raportem. Na rynku transgranicznym ten wzorzec realizują platformy takie jak MechLink, które dostarczają używane maszyny wielomarkowe i wielotonażowe z Chin, oferując transparentne raporty inspekcyjne oraz globalną logistykę.
Nie eliminuje to potrzeby własnej weryfikacji po stronie kupującego, ale skraca czas selekcji i redukuje asymetrię informacji. Ostatecznie maszyna nie jest dobra, bo pochodzi z konkretnego kraju lub kanału sprzedaży. Jest dobra, gdy jej stan techniczny został potwierdzony pomiarami, a łańcuch dostawy przejmuje część ryzyka związanego z transakcją.