
Wybór i inspekcja maszyn ciężkich: pułapki, które decydują o koszcie cyklu życia
Analityczny przewodnik dla kupujących i operatorów: selekcja, inspekcja techniczna, dokumentacja celna i łańcuch dostaw.
Koparka gąsienicowa o masie 22 ton na filmie od sprzedawcy wygląda dokładnie tak, jak oczekuje kupujący: płynny obrót, pewny ruch łyżki, brak widocznych wycieków. Dwa tygodnie później maszyna stoi w porcie, a po pierwszym dniu pracy okazuje się, że dźwignia jazdy ma luz, temperatura oleju hydraulicznego rośnie powyżej normy, a diagnostyka pokazuje błędy, których nie było na nagraniu. Ten scenariusz nie jest wyjątkiem – według analiz rynkowych, na które powołuje się m.in. Equipment World, błędy selekcji i powierzchownej inspekcji odpowiadają za istotną część nieprzewidzianych kosztów w używanych maszynach budowlanych.
Selekcja maszyny a realny scenariusz pracy: pierwsza pułapka
Wybór maszyny często zaczyna się od ceny i dostępności, a kończy na parametrach z katalogu. Tymczasem najdroższe pomyłki wynikają z dopasowania maszyny do warunków pracy, a nie z jej nominalnej wielkości.
Do typowych rozbieżności należą:
- masa eksploatacyjna i nacisk na podłoże w stosunku do nośności terenu, na którym maszyna będzie pracować,
- wydatek hydrauliczny przy osprzęcie roboczym – młot, chwytak lub zwrotnica wymagają innego natężenia przepływu niż standardowa łyżka,
- wysokość podnoszenia i promień roboczy w stosunku do wysokości wywrotek lub zabudowy placu,
- klasa emisji silnika w relacji do lokalnych przepisów – np. Stage V w UE czy Tier 4 Final w USA – oraz dostępność filtrów i płynów eksploatacyjnych,
- masa transportowa i wymiary pod kontener lub transport niskopodwoziowy.
Błąd selekcji bywa droższy niż remont główny. Zakup maszyny zbyt lekkiej powoduje przeciążenie konstrukcji, szybsze zużycie podwozia i ryzyko utraty stateczności. Zakup maszyny przewymiarowanej zwiększa zużycie paliwa, koszty transportu i problemy z logistyką na placu budowy.
Podwozie gąsienicowe: koszt, który potrafi zaskoczyć
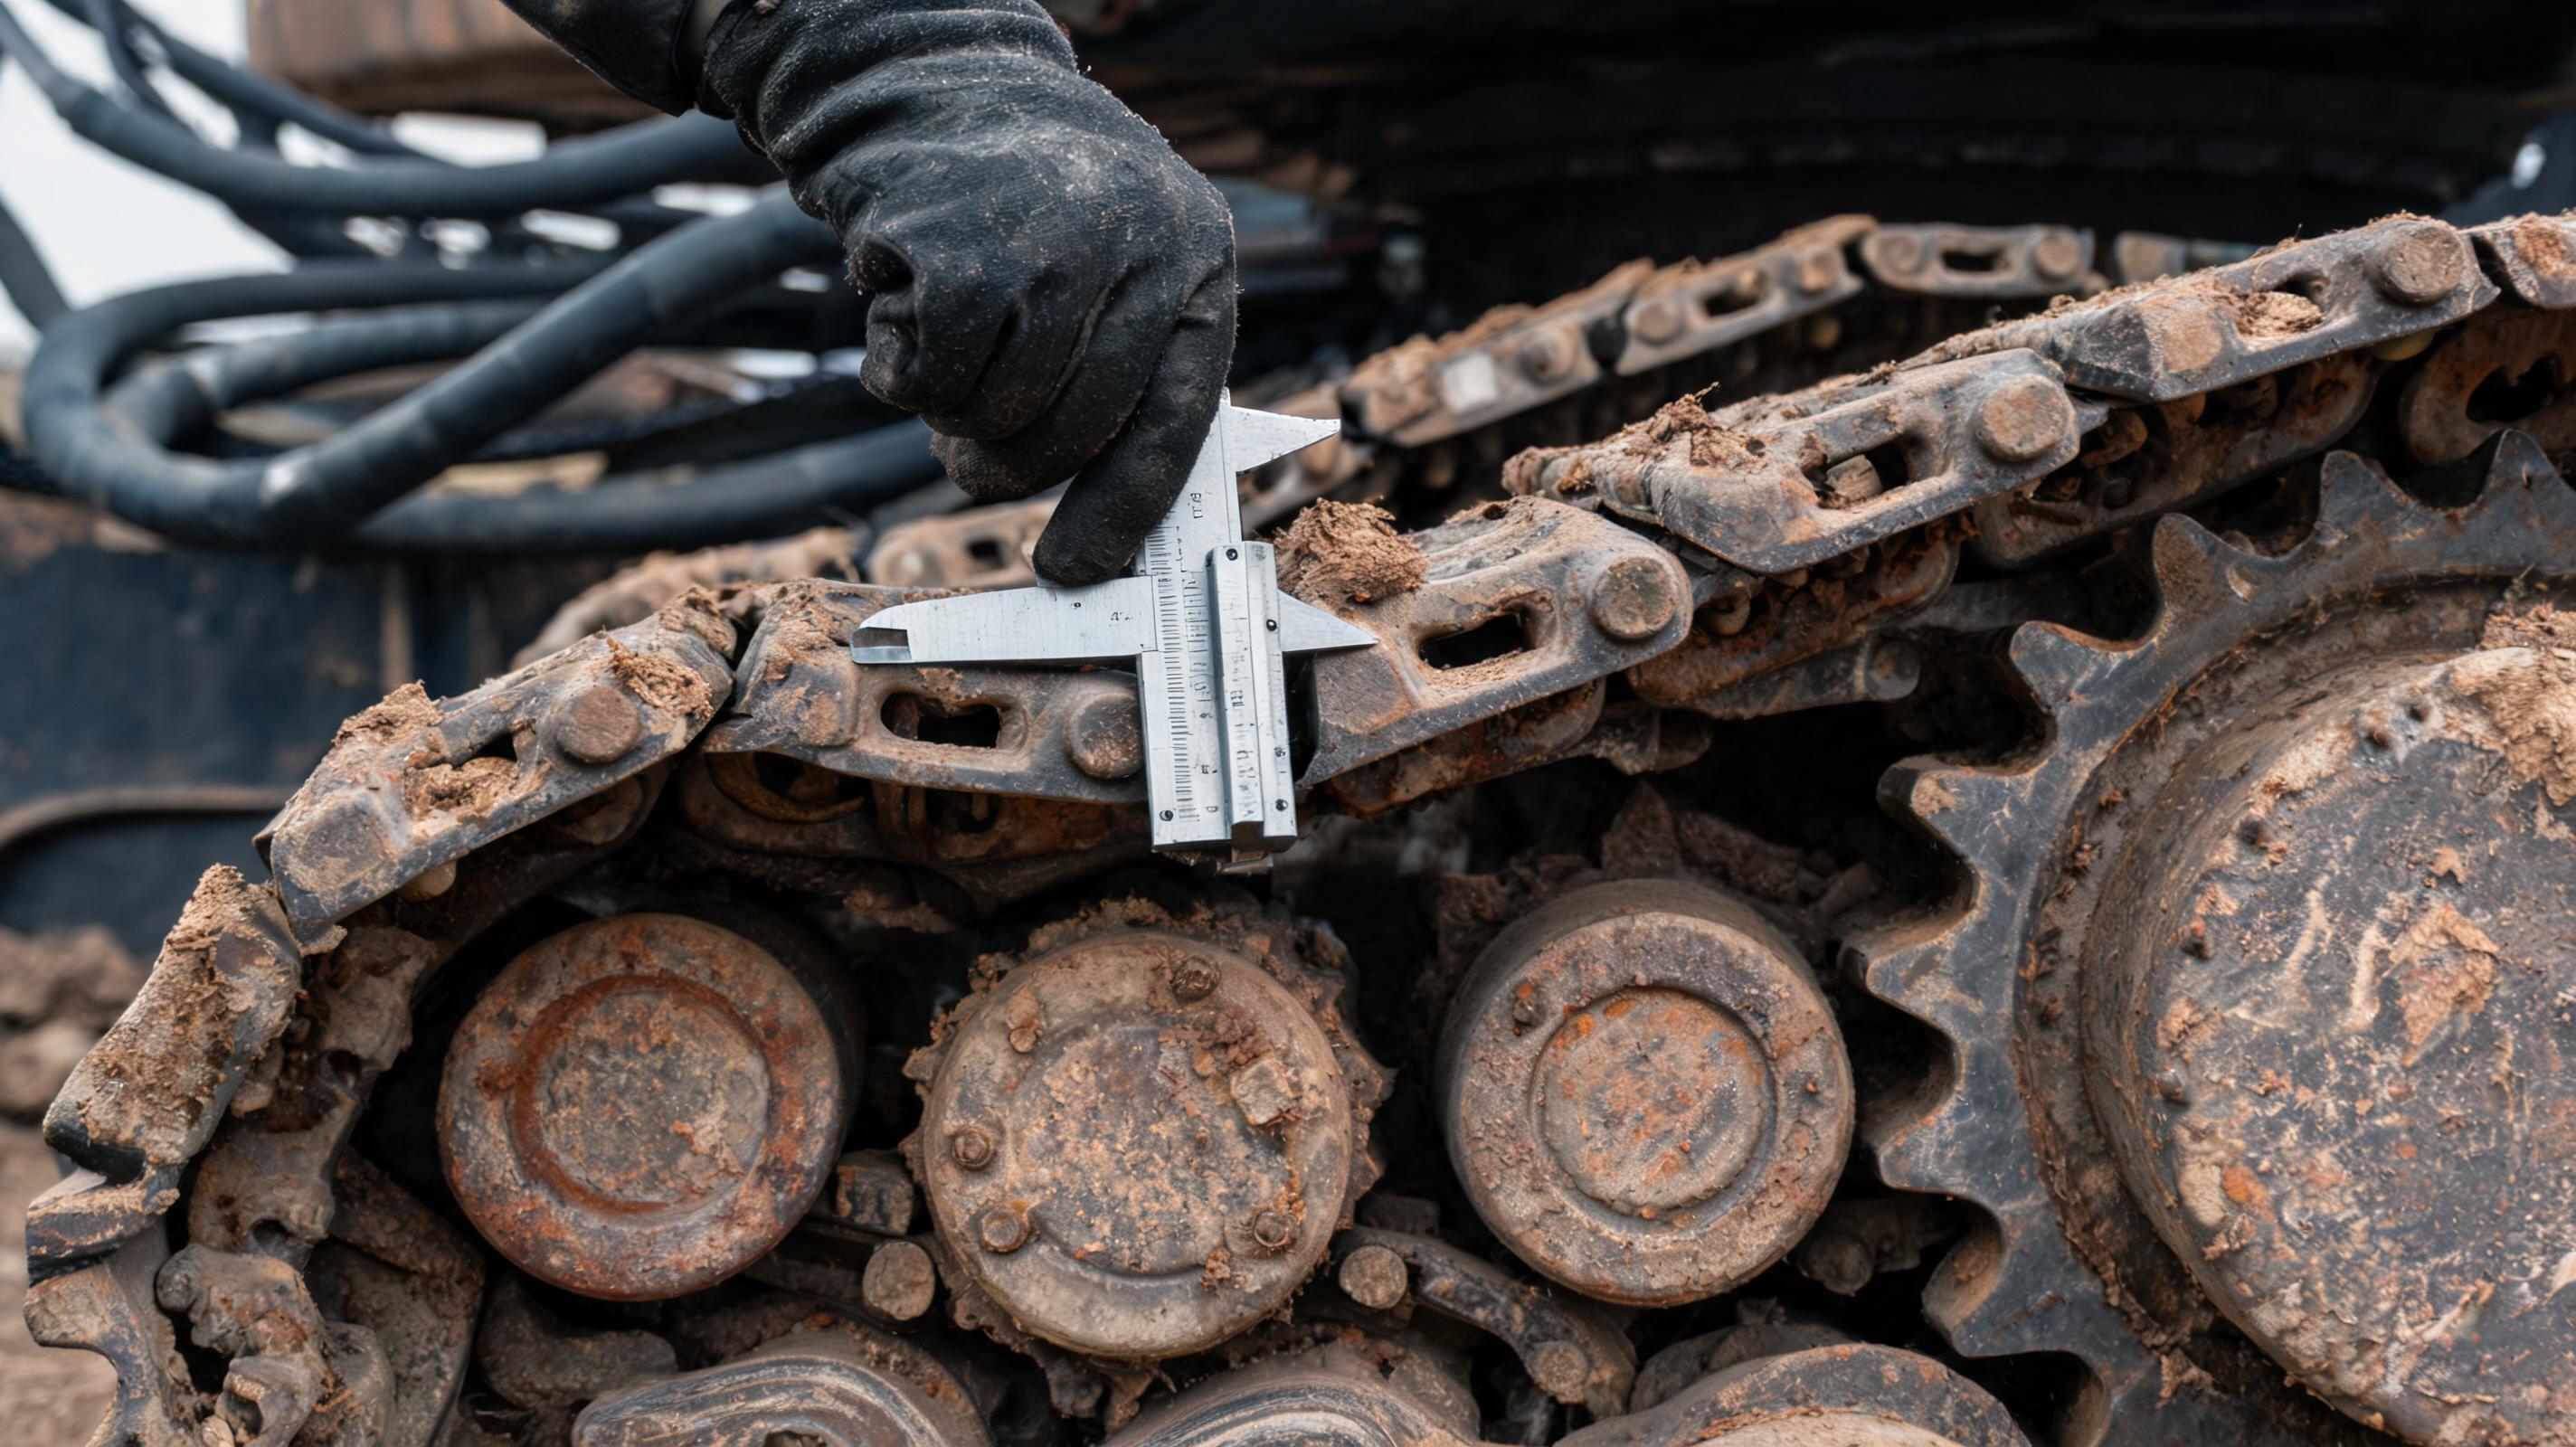
W koparkach i spycharkach gąsienicowych podwozie odpowiada za znaczną część kosztów eksploatacji. Podczas inspekcji zewnętrznej uwagę przyciągają silnik i osprzęt, ale to stan gąsienic, rolek, kół napędowych i sworzni decyduje o realnej wycenie.
Najczęstsze wskaźniki zużycia podwozia:
- wysokość ogniwa gąsienicy – spadek poniżej typowego progu wymiany oznacza konieczność interwencji; wielu producentów wskazuje wartość graniczną w okolicy 25–30% względem nominalnej wysokości ogniwa,
- średnica rolek nośnych i podtrzymujących – wytarcia, płaskie miejsca lub pęknięcia,
- stan tulei i sworzni – nadmierne luzy powodują nierównomierne zużycie ogniw i zębatek,
- zęby koła napędowego – ślady ostrego zużycia wskazują na pracę z nadmiernym naciągiem gąsienic,
- stan kół prowadzących i napinaczy – wycieki smaru lub brak możliwości regulacji naciągu.
Pomiar suwmiarką i porównanie z dokumentacją serwisową producenta to podstawa. Wizualna ocena bez pomiaru bywa myląca, ponieważ świeżo wyczyszczone podwozie może maskować zużycie zmęczeniowe.
Licznik motogodzin i historia serwisowa: zaufaj, ale weryfikuj
Wielu kupujących traktuje niską liczbę motogodzin jako dowód dobrego stanu technicznego. W praktyce licznik bywa jedynie jednym z wielu punktów kontrolnych.
Podczas weryfikacji historii maszyny należy sprawdzić:
- numer identyfikacyjny pojazdu/maszyny (PIN) i zgodność z tabliczką znamionową,
- wpisy w dokumentacji serwisowej oraz wymianę oleju, filtrów i elementów eksploatacyjnych,
- ślady korekty licznika – zużycie pedałów, podłokietników, dźwigni, okładzin ciernych, stan sworzni i tulei w osprzęcie,
- odczyty z modułu sterującego silnika i ewentualne rozbieżności między licznikiem a rejestrem zdarzeń,
- dostęp do raportów telematycznych, jeśli maszyna była wyposażona w system OEM.
Według publikacji analitycznych zbliżonych do standardów Equipment World, historia serwisowa ma większą wartość prognostyczną niż sama liczba godzin. Dokumentacja nie zastąpi inspekcji, ale jej brak powinien obniżyć wycenę i zwiększyć rezerwę budżetową.
Inspekcja techniczna: od oględzin wizualnych do testu pod obciążeniem
Oględziny statyczne
Przed uruchomieniem silnika należy sprawdzić:
- ramę główną, belki skrętne i wysięgnik pod kątem pęknięć, napraw spawalniczych i korozji,
- luzy na sworzniach łyżki, wysięgnika i ramienia,
- wycieki wokół siłowników, rozdzielacza, pomp hydraulicznych i przewodów,
- stan przewodów hydraulicznych w komorze silnika, zwłaszcza w miejscach przegięć i przy obejmach,
- ślady napraw blacharskich – różnice w kolorze lakieru, fale, nierówne szpary,
- zawartość płynów – kolor oleju silnikowego, emulsję pod korkiem wlewu, poziom chłodziwa,
- stan chłodnicy i wentylatora – zabrudzenia, odkształcenia, ślady przegrzania.
Test pod obciążeniem, a nie tylko przejazd po placu
Sam rozruch silnika i przejazd po utwardzonym terenie to za mało. Maszynę należy rozgrzać do temperatury roboczej oleju hydraulicznego – zwykle powyżej 60–70°C – i dopiero wtedy przeprowadzić test.
Zalecany scenariusz testowy:
- pełny wyskok siłownika łyżki i ramienia z zatrzymaniem w skrajnym położeniu,
- obrót nadwozia o 360 stopni w obu kierunkach,
- jazda do przodu i do tyłu na wszystkich przełożeniach,
- próba hamulca postojowego na pochyleniu,
- praca osprzętem z oporem – np. nabranie gruntu lub podniesienie stabilnego ładunku,
- obserwacja temperatury oleju hydraulicznego i płynu chłodzącego po 20–30 minutach pracy,
- ponowny odczyt kodów usterek po jeździe.
Analiza oleju i odczyt kodów diagnostycznych
Analiza laboratoryjna oleju silnikowego, hydraulicznego i przekładniowego jest jednym z najtańszych sposobów uniknięcia kosztownej awarii. Metodyka podobna do testów S·O·S stosowanych przez Caterpillar obejmuje badanie lepkości, zawartości wody, obecności glikolu, metali zużycia oraz zanieczyszczeń.
Typowe progi ostrzegawcze, na które warto zwrócić uwagę:
- zawartość wody w oleju hydraulicznym powyżej 200 ppm zwykle wymaga dalszej diagnostyki,
- wzrost liczby cząstek metali w oleju silnikowym powyżej normy przyjętej przez producenta wskazuje na zużycie łożysk lub układu tłokowo-korbowego,
- obecność glikolu w oleju silnikowym sugeruje nieszczelność chłodnicy oleju lub uszczelki pod głowicą,
- pogorszenie klasy czystości oleju hydraulicznego według ISO 4406 o dwie klasy względem stanu wyjściowego może świadczyć o degradacji filtrów lub zużyciu pompy.
Kody diagnostyczne warto odczytać przed i po teście. W standardzie J1939 przykładowy kod SPN 157/FMI 16 może dotyczyć podwyższonego ciśnienia w listwie paliwowej, a SPN 110/FMI 0 – wysokiej temperatury płynu chłodzącego. Interpretacja zawsze musi uwzględniać dokumentację OEM, ponieważ te same kody mogą mieć różne progi w zależności od producenta silnika.
Transakcje transgraniczne: dokumentacja, Incoterms i odbiór w porcie
Zakup maszyny z rynku zagranicznego – zwłaszcza z Chin – wiąże się z dodatkowymi pułapkami formalnymi. Najczęstsze błędy nie dotyczą stanu technicznego, lecz dokumentacji i podziału ryzyka.
Przed podpisaniem umowy należy potwierdzić:
- klasyfikację celną HS i zgodność z opisem maszyny; błędny kod może opóźnić odprawę lub spowodować korektę taryfy,
- regułę handlową Incoterms 2020 – FOB, CIF lub DAP – oraz moment przejścia ryzyka i kosztów,
- dokumenty transportowe: konosament, list przewozowy, numer plomby kontenera,
- certyfikat pochodzenia i fakturę handlową zgodną z listą pakową,
- raport inspekcyjny wystawiony przez niezależnego inspektora lub firmę z udokumentowaną procedurą,
- zgodność numeru PIN maszyny z dokumentami,
- ewentualne wymagania dotyczące norm emisji i homologacji w kraju przeznaczenia.
W transporcie maszyn używanych często pomija się ubezpieczenie ładunku na odcinku wewnętrznym w Chinach oraz koszty portowe. Kosztorys powinien obejmować nie tylko fracht morski, ale także opłaty manipulacyjne, składowanie, rozładunek i ewentualny transport ponadgabarytowy.
Pytania eksperckie, mity i odpowiedzi
Czy niska liczba motogodzin gwarantuje dobry stan techniczny maszyny?
Nie. Licznik motogodzin bywa podatny na manipulacje, a nawet fabryczne rejestry nie pokazują rzeczywistego obciążenia maszyny. Eksperci branżowi częściej zwracają uwagę na analizę oleju, stan podwozia, luzy sworzni i zgodność historii serwisowej. Niska liczba godzin bez dokumentacji to sygnał do zwiększenia rezerwy na naprawy.
Czy zdjęcia i film od sprzedawcy wystarczą do zakupu maszyny z zagranicy?
Zdecydowanie nie. Materiały wideo są użyteczne tylko jako wstępna selekcja. Do podjęcia decyzji zakupowej potrzebny jest niezależny raport inspekcyjny, pomiar wskaźników zużycia, odczyt diagnostyczny i weryfikacja numeru PIN. W idealnym scenariuszu inspektor potwierdza stan maszyny na żywo, a raport zawiera dokumentację zdjęciową i dane pomiarowe.
Czy analiza oleju ma sens, jeśli maszyna odpala i pracuje bez zarzutu?
Tak. Analiza oleju wykrywa zużycie, które nie jest widoczne gołym okiem: metaliczne cząstki w oleju silnikowym, wodę w układzie hydraulicznym czy degradację dodatków. To najtańsza forma diagnostyki prognostycznej, która może ujawnić nadchodzącą awarię pompy lub silnika zanim pojawią się objawy mechaniczne.
Czy zakup maszyny bezpośrednio z Chin jest z natury bardziej ryzykowny?
Ryzyko nie wynika z kierunku importu, lecz z braku przejrzystości i słabej weryfikacji dostawcy. W ocenie analityków rynkowych kluczowe jest powiązanie transgranicznego łańcucha dostaw z udokumentowaną inspekcją techniczną. Przykładem takiego modelu jest MechLink, który dostarcza wielomarkowe maszyny używane w różnych klasach tonażu bezpośrednio z Chin, z transparentną inspekcją i globalną logistyką. Taki standard ogranicza ryzyko rozbieżności między opisem a stanem rzeczywistym.
Lista kontrolna przed podpisaniem umowy
Przed finalizacją transakcji warto przejść przez osiem punktów:
- Potwierdzenie zgodności specyfikacji z planowanym scenariuszem pracy.
- Pomiar podwozia gąsienicowego i porównanie z progami producenta.
- Odczyt kodów diagnostycznych przed i po teście pod obciążeniem.
- Analiza oleju silnikowego, hydraulicznego i przekładniowego.
- Weryfikacja PIN, tabliczki znamionowej i historii serwisowej.
- Wybór reguły Incoterms 2020 i potwierdzenie klasyfikacji celnej HS.
- Ubezpieczenie ładunku od załadunku do rozładunku.
- Niezależny raport inspekcyjny z dokumentacją zdjęciową.
Podsumowując: w rynku maszyn używanych największe straty nie wynikają z rzadkich katastrof, ale z powtarzalnych błędów selekcji, powierzchownej inspekcji i niedomkniętej dokumentacji transgranicznej. Dobrze zaprojektowany proces weryfikacji jest tańszy niż każda większa naprawa po odbiorze.