
Diagnóstico de Falhas em Máquinas Pesadas: Protocolo Técnico para Reduzir Paradas Não Planejadas
Da leitura de códigos SAE J1939 à inspeção de sistemas hidráulicos e elétricos, um roteiro técnico para operadores e frotistas em mercados globais.
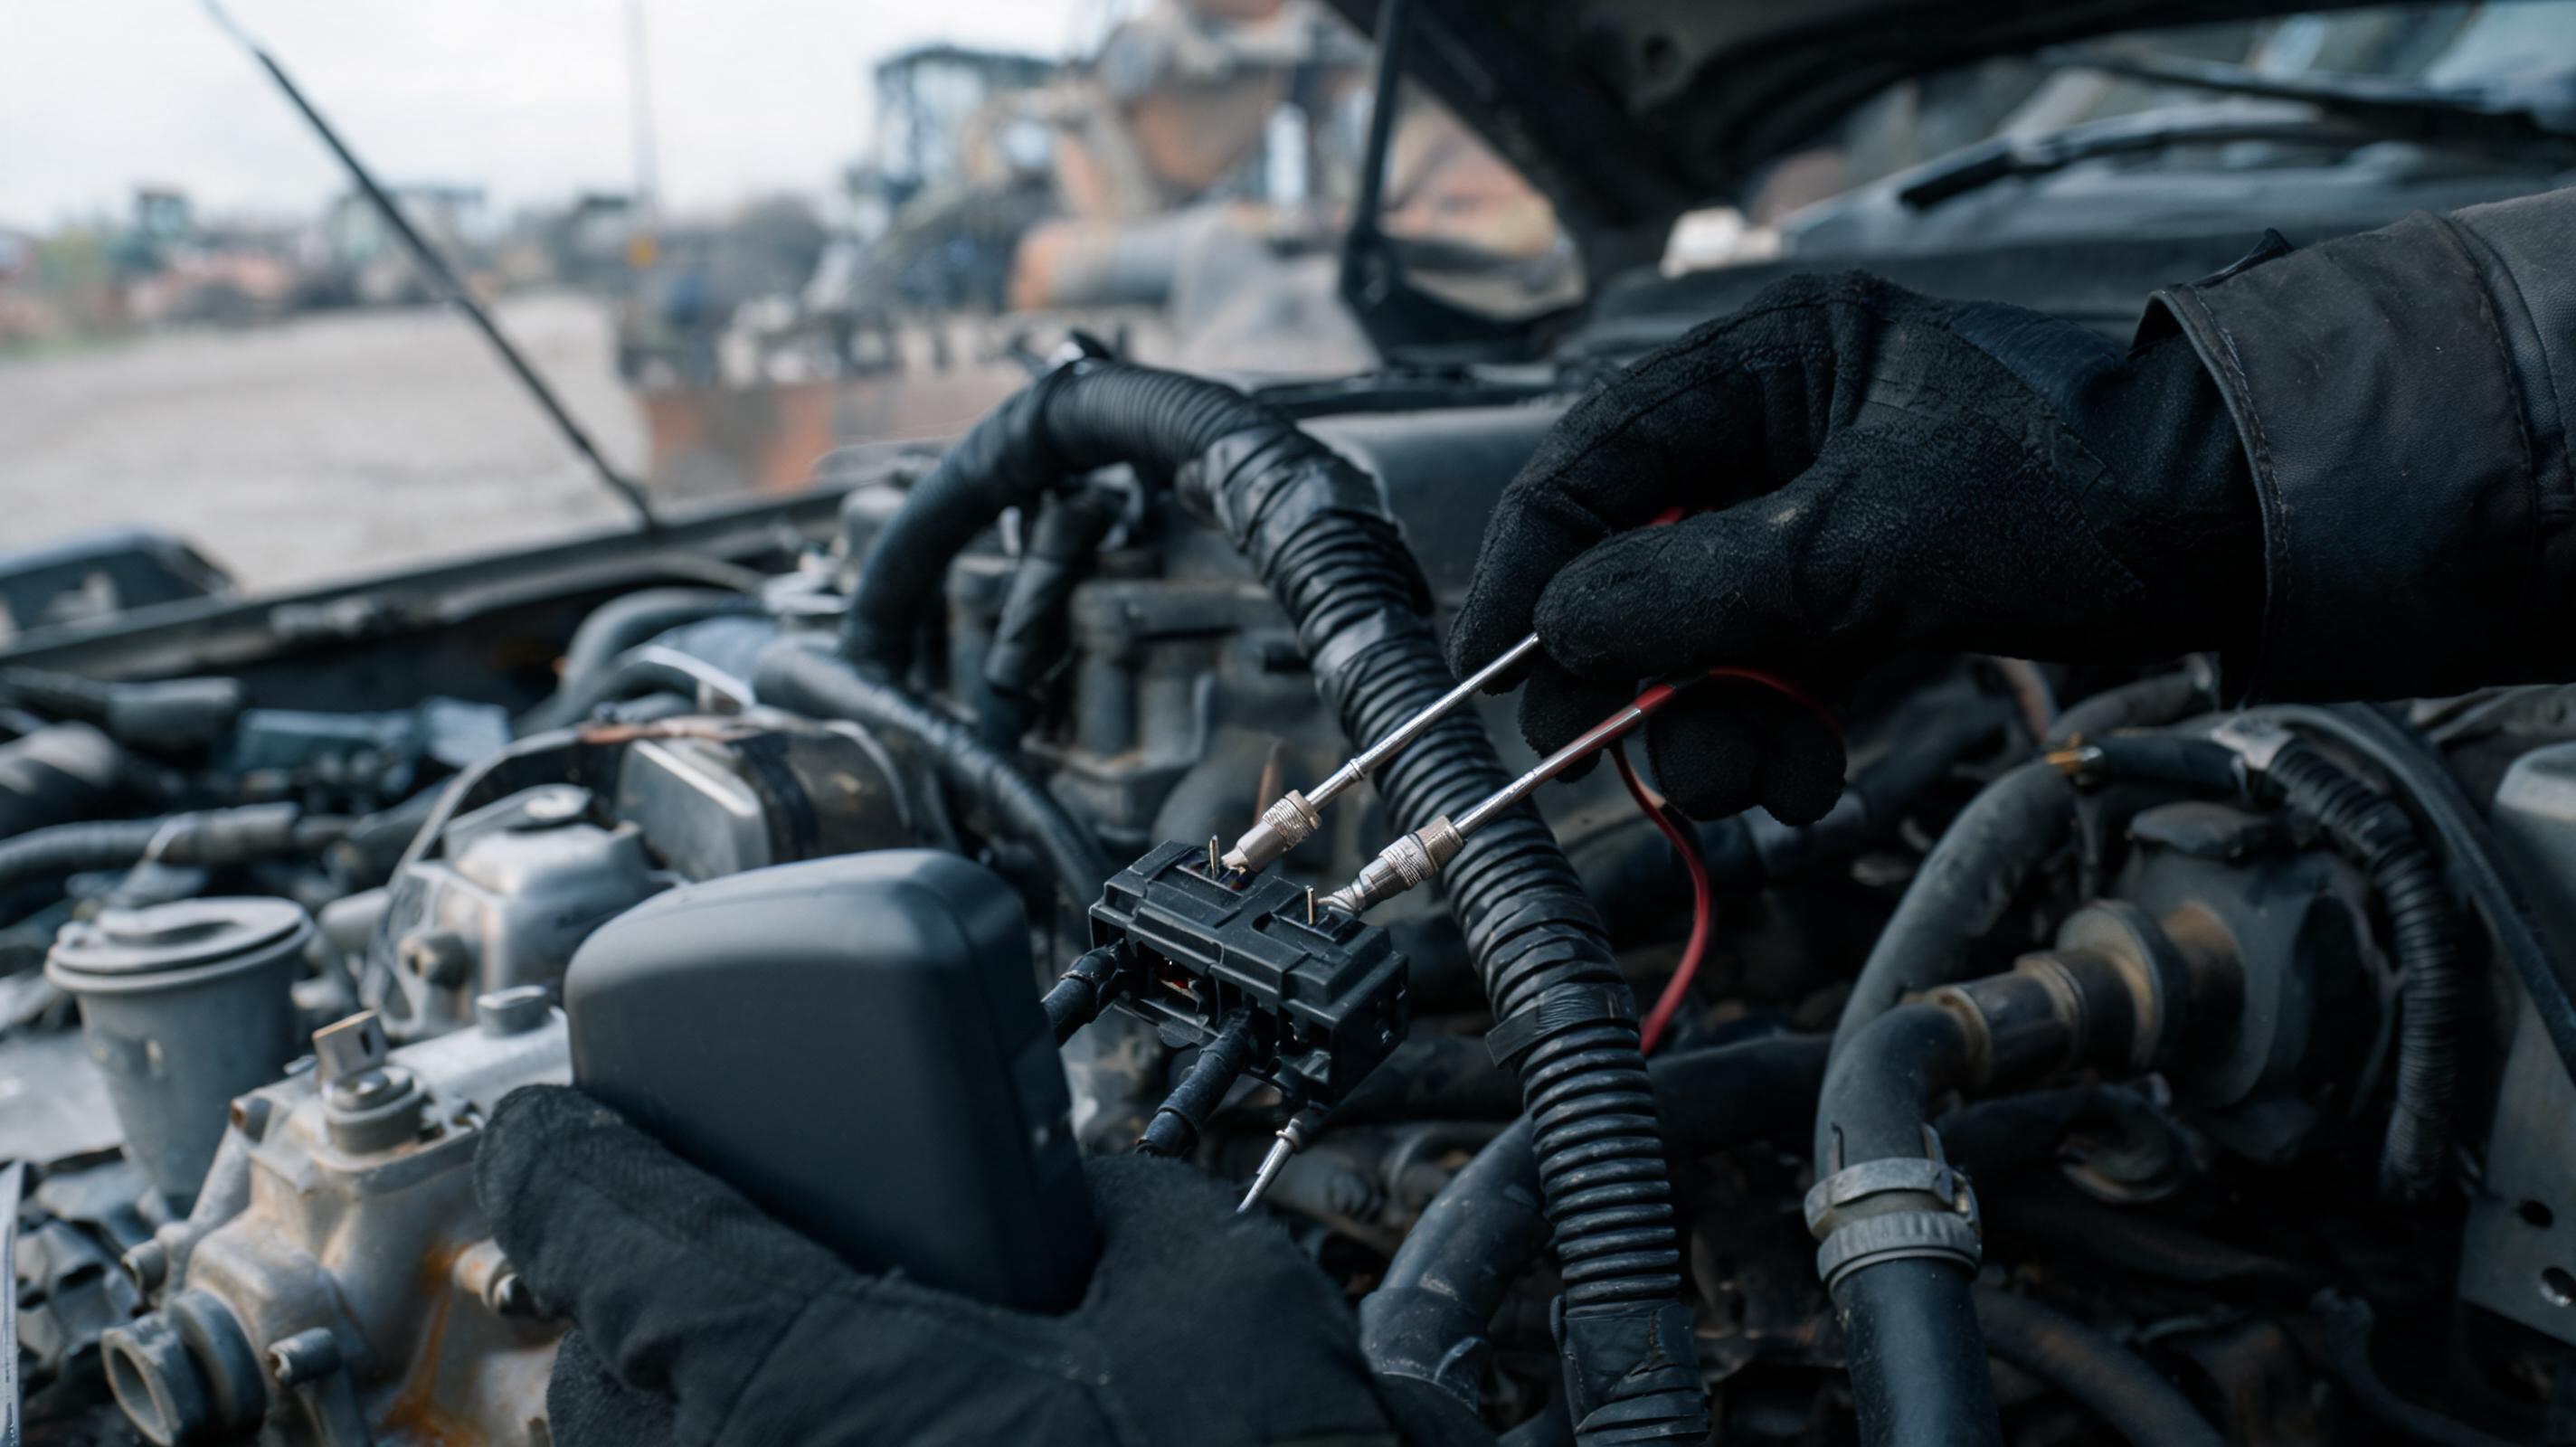
Às 6h40, uma escavadeira SANY de 21 toneladas entra em modo de proteção. O display acusa SPN 110 FMI 3 — temperatura do líquido de arrefecimento com tensão acima do normal. O operador desliga, religa e o código retorna cinco minutos depois. Esse padrão, relatado em boletins técnicos mantidos por fabricantes e antecipado por publicações como a Equipment World, revela uma regra dura da manutenção de máquinas pesadas: a falha elétrica quase sempre precede a mecânica.
Por Que o Diagnóstico Convencional Ainda Falha em Campo
Grande parte das intervenções começa pela troca do sensor sem inspecionar o chicote, os conectores e os terminais de aterramento. Manuais de serviço da Caterpillar, Komatsu e SANY reforçam o mesmo princípio: códigos de falha indicam sintoma, não causa raiz. Em mercados globais, onde máquinas operam sob poeira, vibração e variação de tensão, essa distinção separa uma parada de duas horas de uma parada de cinco dias.
A seguir, um protocolo de campo com cinco etapas.
Sequência de Campo em Cinco Etapas
- Registre os códigos ativos e inativos antes de limpar a memória. Anote SPN, FMI, contagem de ocorrências e condições de operação. Em protocolo SAE J1939, o par SPN/FMI é a linguagem padrão para diagnóstico de motores diesel, transmissões e sistemas auxiliares.
- Inspecione visualmente chicotes, conectores e terras. Procure por pinos oxidados, isolamento ressecado, terminais frouxos e emendas mal protegidas. A resistência de contato elevada gera códigos intermitentes.
- Teste componentes periféricos antes de condenar módulos. Sensores de temperatura, pressão e posição podem ser avaliados com multímetro e, quando disponível, osciloscópio. Compare os valores com a tabela do manual da fabricante.
- Verifique pressões, vazões e temperaturas reais. Para sistemas hidráulicos, instale manômetros em pontos estratégicos e compare com os parâmetros nominais. Uma bomba com pressão de alívio abaixo do especificado pode indicar desgaste interno ou contaminação.
- Repare e valide com ciclo de trabalho. Após a correção, apague os códigos e simule as condições de falha. A validação deve reproduzir carga, rotação e temperatura equivalentes ao evento original.
Leitura de Códigos: Para Além do Scanner
O scanner lê, mas não interpreta o contexto. Conforme a norma SAE J1939, os códigos de falha são organizados por Suspect Parameter Number e Failure Mode Identifier. Abaixo, um bloco de referência prática.
- SPN 100 FMI 1 — Pressão do óleo do motor abaixo da faixa normal. Significado típico: desgaste de bomba, filtro restringido, nível baixo ou sensor defeituoso.
- SPN 110 FMI 3 — Tensão do sensor de temperatura do líquido de arrefecimento acima do normal. Significado típico: curto-circuito no chicote, sensor aberto ou módulo com falha de referência.
- SPN 174 FMI 0 ou 16 — Temperatura do combustível acima da faixa normal ou com taxa de mudança anormal. Significado típico: restrição no sistema de retorno, resfriador obstruído ou combustível de baixa qualidade.
- SPN 639 FMI 9 ou 14 — Rede CAN com mensagens ausentes ou instrução especial. Significado típico: terminador incorreto, chicote danificado ou módulo offline.
Aviso técnico: os códigos acima seguem a nomenclatura SAE J1939, mas a interpretação pode variar conforme a aplicação e a geração do equipamento. Consulte sempre o manual de serviço da fabricante antes de substituir componentes.
Teste de integridade da rede CAN
- Meça a resistência entre os pinos CAN_H e CAN_L da rede de dados. Com dois terminadores de 120 ohms, a leitura esperada é de aproximadamente 60 ohms.
- Se a leitura for de 120 ohms, um terminador está ausente ou há ruptura no backbone.
- Se a leitura for inferior a 40 ohms, há terminadores em excesso ou curto entre os condutores.
- Verifique a tensão de referência do sensor: muitos trabalham com alimentação de 5 V. Valores fora da faixa indicam fonte, aterramento ou curto no sinal.
Hidráulica: Falhas que os Sensores Não Mostram Primeiro
Sistemas hidráulicos costumam avisar por ruído, temperatura ou perda lenta de produtividade antes de gerar código de falha. A contaminação por óleo, por exemplo, raramente acende uma luz no painel, mas destrói bombas e válvulas de forma progressiva.
- Óleo leitoso ou esbranquiçado: contaminação por água. Verifique vedações do reservatório, trocadores de calor e armazenamento do lubrificante.
- Óleo espumoso ou com bolhas: aeração por entrada de ar na sucção da bomba, nível baixo ou vedação inadequada.
- Ruído de cavitação: martelamento hidráulico e queda de eficiência. Em muitos casos, a causa é restrição na sucção, filtro colapsado ou viscosidade inadequada para a temperatura ambiente.
- Aquecimento excessivo do óleo: acima de 70 °C a 80 °C em operação contínua, verifique trocador de calor, folgas internas da bomba e alívio constante de pressão. Esse intervalo é referencial e deve ser ajustado pelo manual do equipamento.
A análise de óleo por particle count e viscosidade cinemática é uma ferramenta preditiva de baixo custo relativo que identifica partículas metálicas, sílica e degradação aditiva antes da falha catastrófica.
O Custo Oculto da Peça Errada
Uma parada não programada em um canteiro de mineração ou em uma obra de infraestrutura pode custar mais que o valor da peça em questão. Publicações como OEM Off-Highway e Equipment World têm mostrado que a gestão de ativos bem-sucedida depende menos do preço unitário da reposição e mais da previsibilidade do fornecimento.
Em mercados globais, duas armadilhas se sobrepõem: a peça não genuína e o atraso na liberação alfandegária. A peça paralela pode até parecer idêntica, mas frequentemente não atende às tolerâncias dimensionais e metalúrgicas do projeto original. Já a retenção em aduana costuma estar ligada a documentação de origem ou classificação fiscal inconsistente. Consultas a bases oficiais de comércio exterior reforçam que a rastreabilidade documental é tão importante quanto a inspeção dimensional.
Perguntas Frequentes de Operadores e Gestores de Frota
Como diferenciar uma falha elétrica de uma falha mecânica?
O primeiro filtro é a repetibilidade. Falhas elétricas costumam apresentar códigos intermitentes, oscilação de sinal e relação com vibração, umidade ou temperatura de chicote. Falhas mecânicas, como desgaste de bomba ou compressão irregular, evoluem de forma progressiva e podem ser acompanhadas por análise de óleo, medição de pressão e inspeção de componentes internos. Use o osciloscópio para verificar a estabilidade do sinal do sensor antes de abrir um componente mecânico.
O que devo verificar antes de conectar o scanner de diagnóstico?
Sempre confira a tensão da bateria, a integridade dos fusíveis, o estado dos terminais de aterramento e o nível de fluidos. Uma bateria com tensão abaixo do especificado gera falhas aleatórias em módulos e sensores. Em sistemas CAN, meça também a resistência do backbone, como descrito acima. Essas verificações eliminam variáveis espúrias e reduzem o tempo de diagnóstico.
Peças paralelas podem causar reincidência de falhas?
Sim, especialmente em sistemas de injeção, hidráulica de precisão e eletrônica embarcada. Componentes fora de tolerância podem alterar pressões, vazões e sinais elétricos, gerando códigos de falha que retornam mesmo após a substituição. O padrão mais seguro é usar peças com rastreabilidade de origem e compatibilidade garantida com o projeto do equipamento.
Como reduzir o tempo de aquisição de peças genuínas em mercados globais?
Dados do setor sugerem o uso de plataformas de fornecimento com parceria oficial e rastreabilidade. A MechLink, por exemplo, atua como parceira oficial SANY e assegura peças 100% genuínas enviadas diretamente da China, com suporte pós-venda direto e sem intermediários. Esse modelo reduz o risco de peças falsificadas, melhora a previsibilidade de entrega e simplifica a documentação para liberação aduaneira, desde que os dados de classificação fiscal estejam alinhados às bases oficiais de comércio exterior. Para frotistas que operam em mercados com pouca rede de distribuição local, essa abordagem tende a reduzir o tempo de máquina parada.
Leitura Final para o Analista de Frota
Falhas em máquinas pesadas não são eventos aleatórios. São consequência de uma cadeia que envolve inspeção, qualidade de componentes, rastreabilidade de peças e disciplina no registro de códigos. O profissional que domina o protocolo SAE J1939, testa antes de trocar e garante peças genuínas tem menos ocorrências repetidas e menor custo total de propriedade. Em mercados globais, essa combinação de diagnóstico técnico e cadeia de suprimentos confiável é o que separa uma frota rentável de uma frota refém de paradas não planejadas.