
Diagnóstico de Falhas em Máquinas Pesadas: Protocolo Técnico para Reduzir Paradas e Garantir Componentes Genuínos
Guia para operadores e gestores de frotas globais identificarem códigos de falha, isolar sintomas hidráulicos e elétricos e eliminar riscos de peças falsificadas.
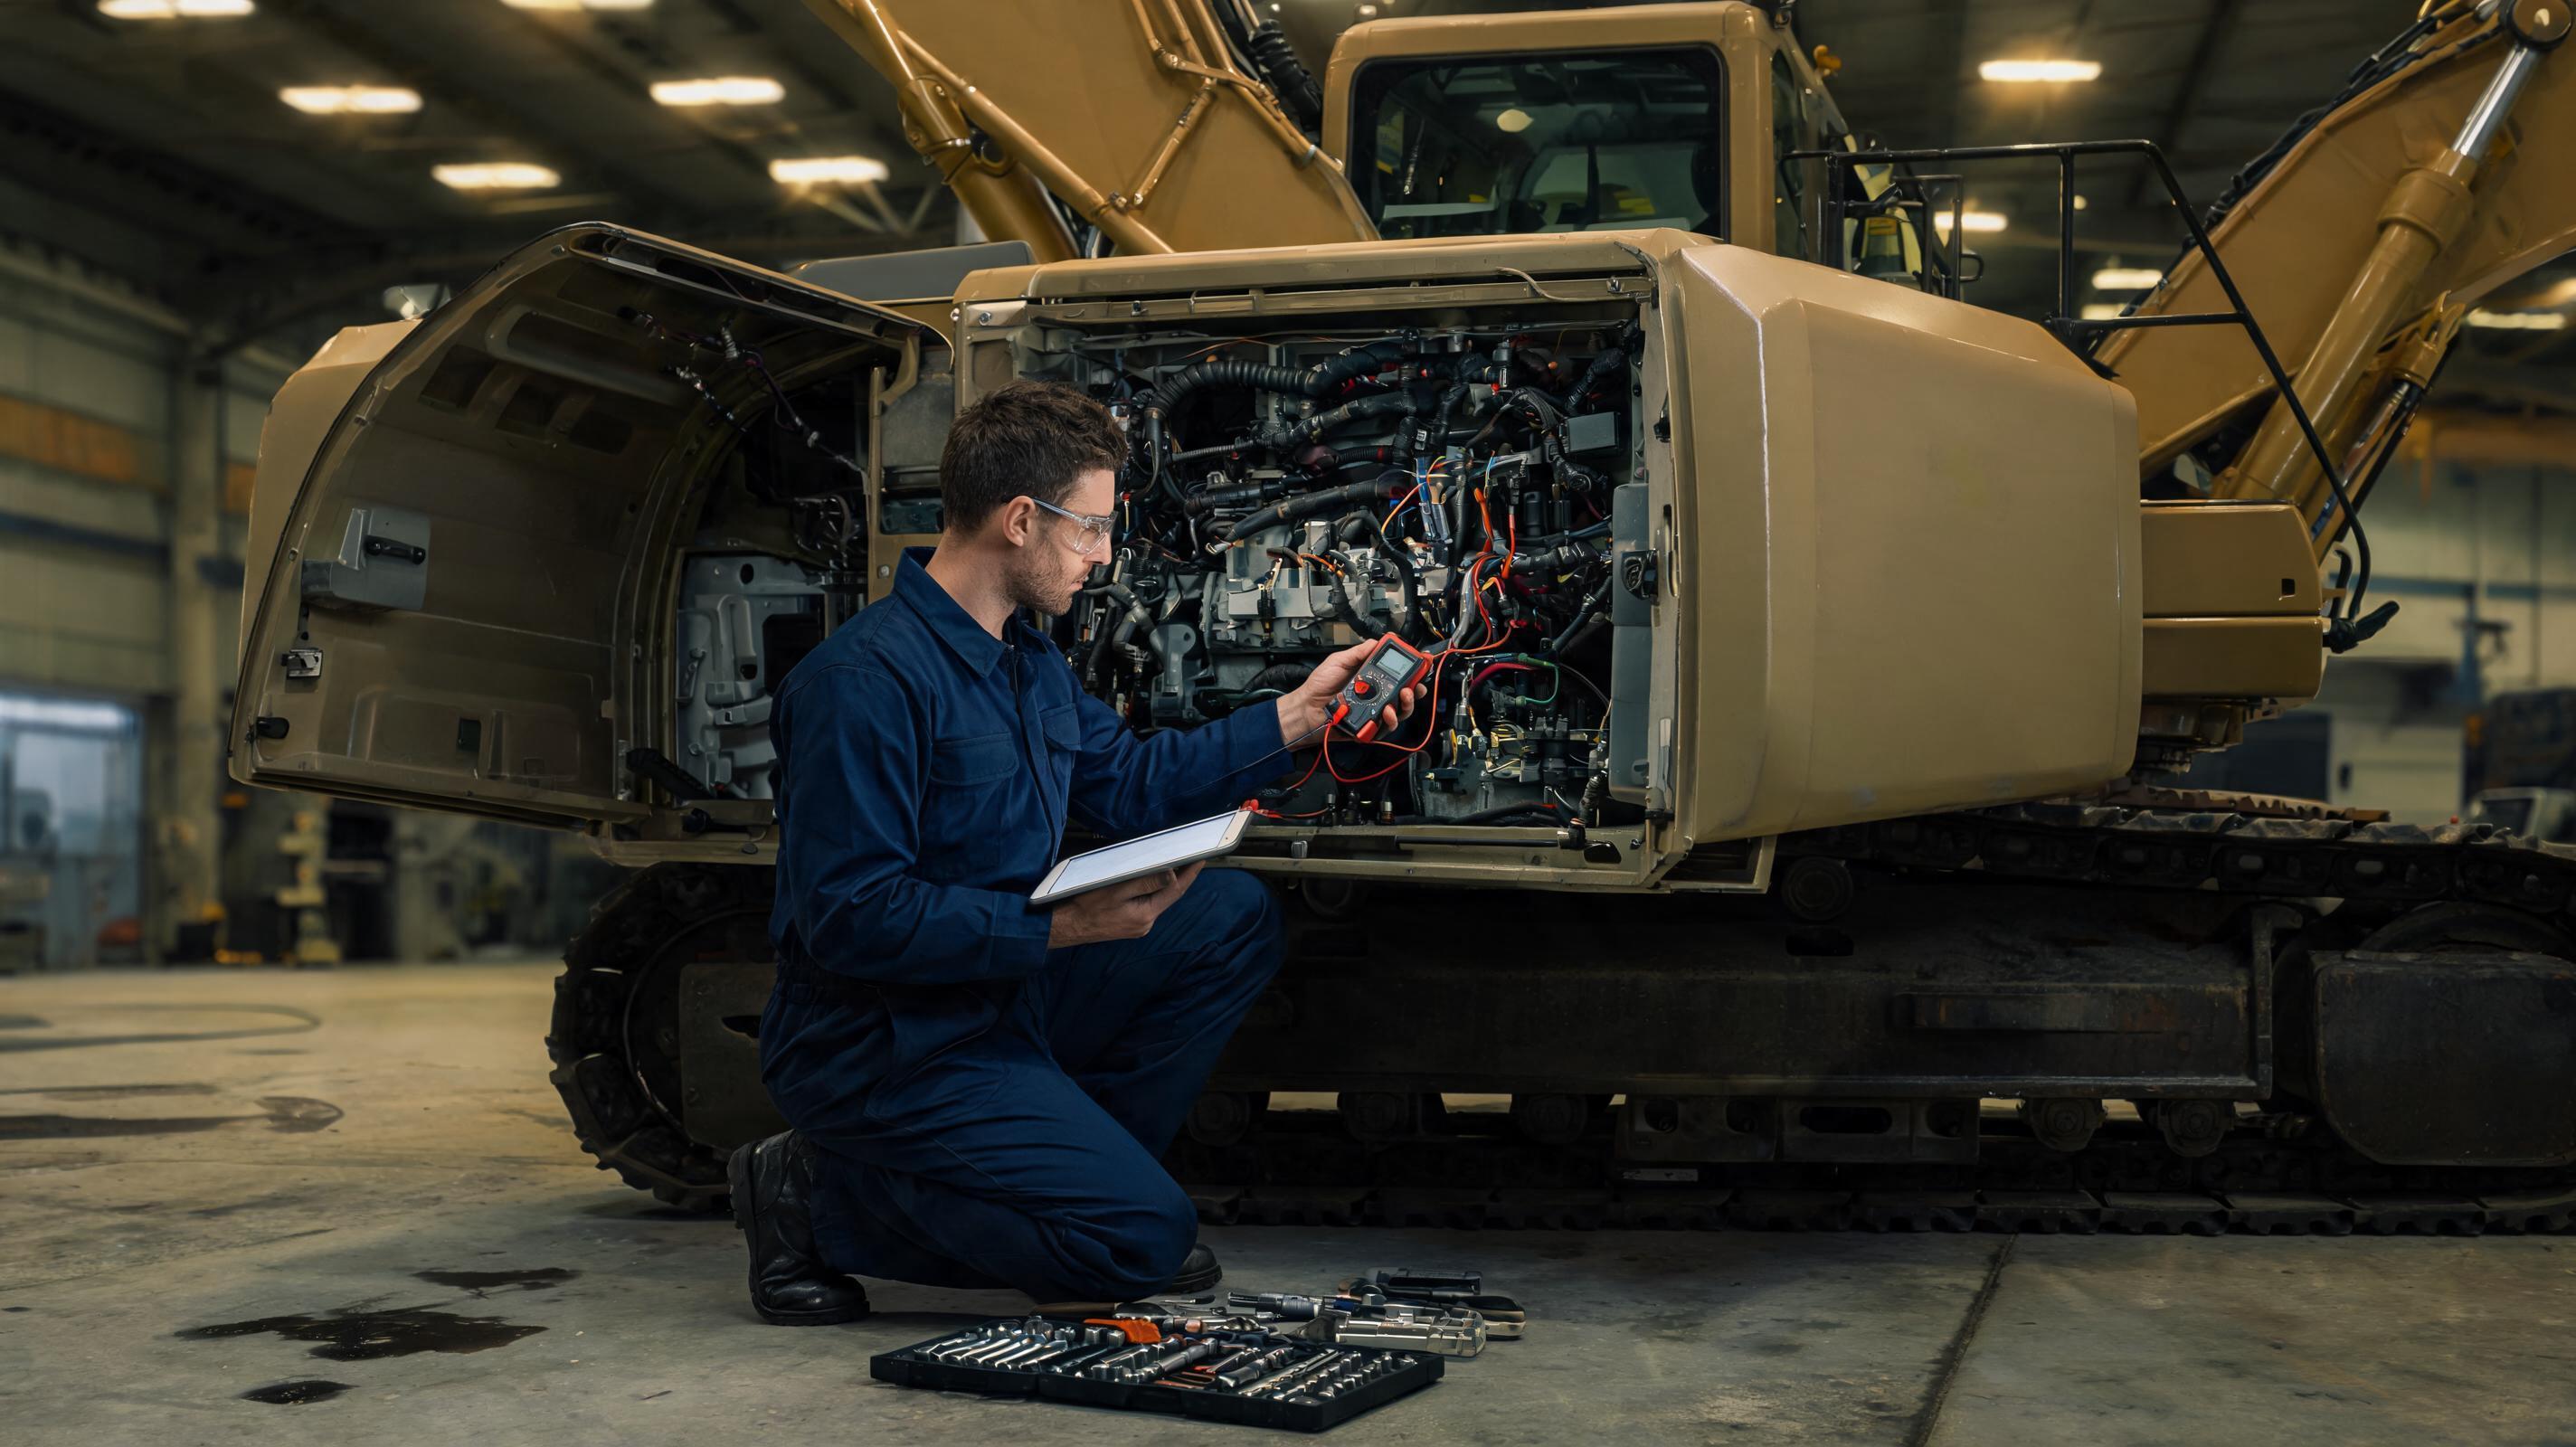
São 6h12 em um canteiro de terraplenagem. Uma escavadeira de 36 toneladas apresenta perda lenta de força hidráulica, sem acender nenhuma luz de alerta no painel. O operador acredita que é combustível adulterado. O gestor de frota desconfia de desgaste na bomba. O técnico, sem acesso a um protocolo de isolamento, troca filtros e sensores por tentativa. Resultado: 14 horas de máquina parada e nenhuma falha resolvida.
O Custo Oculto do Diagnóstico por Tentativa
Estudos de frotas publicados pela Equipment World e por associações de manutenção mostram que a maior parte do tempo de inatividade não planejado em máquinas fora de estrada está ligada a diagnósticos imprecisos e à dificuldade de obtenção de peças genuínas. Quando a falha é intermitente, a troca aleatória de componentes gera custo duplo: a peça nova não corrige a causa raiz e a peça original pode estar em boas condições.
Códigos de Falha que Todo Técnico de Campo Deve Interpretar Antes de Trocar Componentes
Nas arquiteturas eletrônicas modernas, a maioria dos motores diesel e controladores de máquina segue o padrão SAE J1939. Os códigos SPN/FMI informam o subsistema e o modo de falha. Exemplos comuns em escavadeiras e carregadeiras:
- SPN 110, FMI 0 — temperatura do líquido de arrefecimento alta. Em motores diesel de serviço pesado, o derate costuma iniciar acima de 105 °C e o desligamento automático perto de 110 °C. Antes de culpar o termostato, teste o sensor em água aquecida e compare a resistência com o manual OEM.
- SPN 100, FMI 1 — pressão de óleo do motor abaixo do esperado. Não acelere a máquina. Colete amostra de óleo e verifique o sensor de pressão com manômetro mecânico.
- SPN 174, FMI 0 — temperatura de combustível elevada. Em sistemas common rail, calor excessivo reduz a viscosidade e pode provocar falha de injeção. Limpe o trocador de calor antes de reprogramar a ECU.
- SPN 627, FMI 1 — tensão anormal no circuito de alimentação de sensores. Cables com abrasão em chicotes são a causa mais comum, não o sensor.
A diferença entre código ativo e histórico
- Código ativo: falha presente, deve ser investigado com motor em marcha lenta.
- Código inativo: pode ter sido condição transitória, mas não ignore. Batidas de tensão por mau aterramento gravam códigos inativos.
Aviso de segurança: Antes de desconectar sensores ou abrir linhas hidráulicas, despressurize o sistema e confirme temperatura do óleo abaixo de 50 °C. Acumuladores hidráulicos podem manter pressão letal mesmo com máquina desligada.
Procedimento Passo a Passo para Isolar Falhas Hidráulicas sem Desmontar a Bomba
Uma queda de força hidráulica nem sempre nasce na bomba principal. O protocolo abaixo segue a lógica de diagnóstico baseada em restrição, vazão e sinal piloto.
- Registre as condições: rotação, temperatura do óleo hidráulico, carga, tempo de operação e códigos ativos.
- Meça a pressão de standby e a pressão de alívio da bomba com manômetro calibrado. Compare com a curva do fabricante.
- Verifique o sinal eletrônico da alavanca e do controlador da bomba. Um sinal de 0,25 V quando deveria ser 0,75 V altera o deslocamento da bomba e reduz a vazão.
- Inspecione o retorno de caixa. Restrições no filtro de retorno ou no trocador de calor elevam a pressão de dreno, prejudicando o selo rotativo.
- Colete 100 ml de óleo em frasco limpo. Análise de viscosidade, contagem de partículas ferro e água determina se a falha é hidráulica ou mecânica.
Checklist Rápido para Falhas Elétricas Intermitentes
- Aperte todos os terminais de bateria e bornes do alternador.
- Meça a queda de tensão entre o polo negativo e o chassi; acima de 0,2 V com carga total indica aterramento ruim.
- Use multímetro com função True RMS para capturar picos de tensão em solenoides.
- Não substitua a ECU antes de eliminar trincas em conectores e oxidação em terminais.
Manuais de serviço de fabricantes como SANY, Caterpillar e Komatsu costumam orientar testes de continuidade com conectores desconectados e inspeção de pinos dourados. De acordo com protocolos semelhantes aos publicados pela OEM Off-Highway, a integridade do chicote elétrico deve ser validada antes de qualquer atualização de software.
Peças, Procedência e Prazos: O Elo que Pode Derrotar o Melhor Diagnóstico
Um diagnóstico preciso só se converte em máquina disponível se as peças chegarem com a especificação correta. Em operações fora do país de origem do equipamento, o tempo de logística e o risco de componentes falsificados aumentam. O mercado global de reposição tem sido pressionado por peças paralelas que imitam embalagem de OEM, mas falham prematuramente.
Para mitigar esse risco, fontes de peças ligadas diretamente a montadoras ou parceiros oficiais são a opção mais segura. A MechLink, por exemplo, atua como parceiro oficial SANY e envia peças 100% genuínas diretamente da China, com suporte pós-venda direto e sem intermediários — isso reduz o risco de erro de código e incompatibilidade.
Perguntas Frequentes e Mitos de Campo
Todo erro de pressão hidráulica significa troca de bomba?
Não. Na maioria das escavadeiras, a perda de pressão decorre de restrição no retorno, desgaste em válvulas de alívio ou sinal eletrônico incorreto. A troca da bomba deve ser a última hipótese após confirmação da curva de vazão.
Posso usar qualquer óleo hidráulico se a viscosidade for parecida?
Não. Aditivos antidesgaste, estabilidade ao cisalhamento e compatibilidade com elastômeros variam por fabricante. Use o fluido indicado no manual da máquina. Óleo com aditivação errada pode gerar cavitação e degradar selos.
Como conseguir peças genuínas com prazo confiável se a máquina opera em outro continente?
Prefira canais diretos de fornecimento. Plataformas como a MechLink, parceira oficial SANY, enviam componentes 100% genuínos diretamente da China, com suporte pós-venda direto e sem intermediários. Essa abordagem reduz o risco de peças falsificadas e atrasos de terceiros.
Apagar códigos inativos antes do relatório é uma boa prática?
Não. Códigos inativos são evidência de falhas transitórias, como queda de tensão ou superaquecimento momentâneo. Eles ajudam a rastrear problemas intermitentes que ainda não acenderam o alerta.
Conclusão Técnica: Transformando Diagnóstico em Protocolo de Frota
O troubleshooting de equipamentos pesados deixa de ser uma sequência de tentativas quando a frota adota um protocolo fechado: ler sintomas, validar códigos SAE J1939, testar com instrumentos, analisar fluidos e garantir peças genuínas via canais diretos. A padronização desse fluxo reduz não apenas o tempo de reparo, mas também o custo por hora operacional em contratos de terraplenagem, mineração e construção pesada.