
Diagnóstico Técnico de Falhas em Máquinas Pesadas: Protocolo Global para Reduzir Tempo de Inatividade
Passos de diagnóstico, códigos J1939 e boas práticas para compradores e operadores de escavadeiras, pás-carregadeiras e frotas pesadas em mercados internacionais.
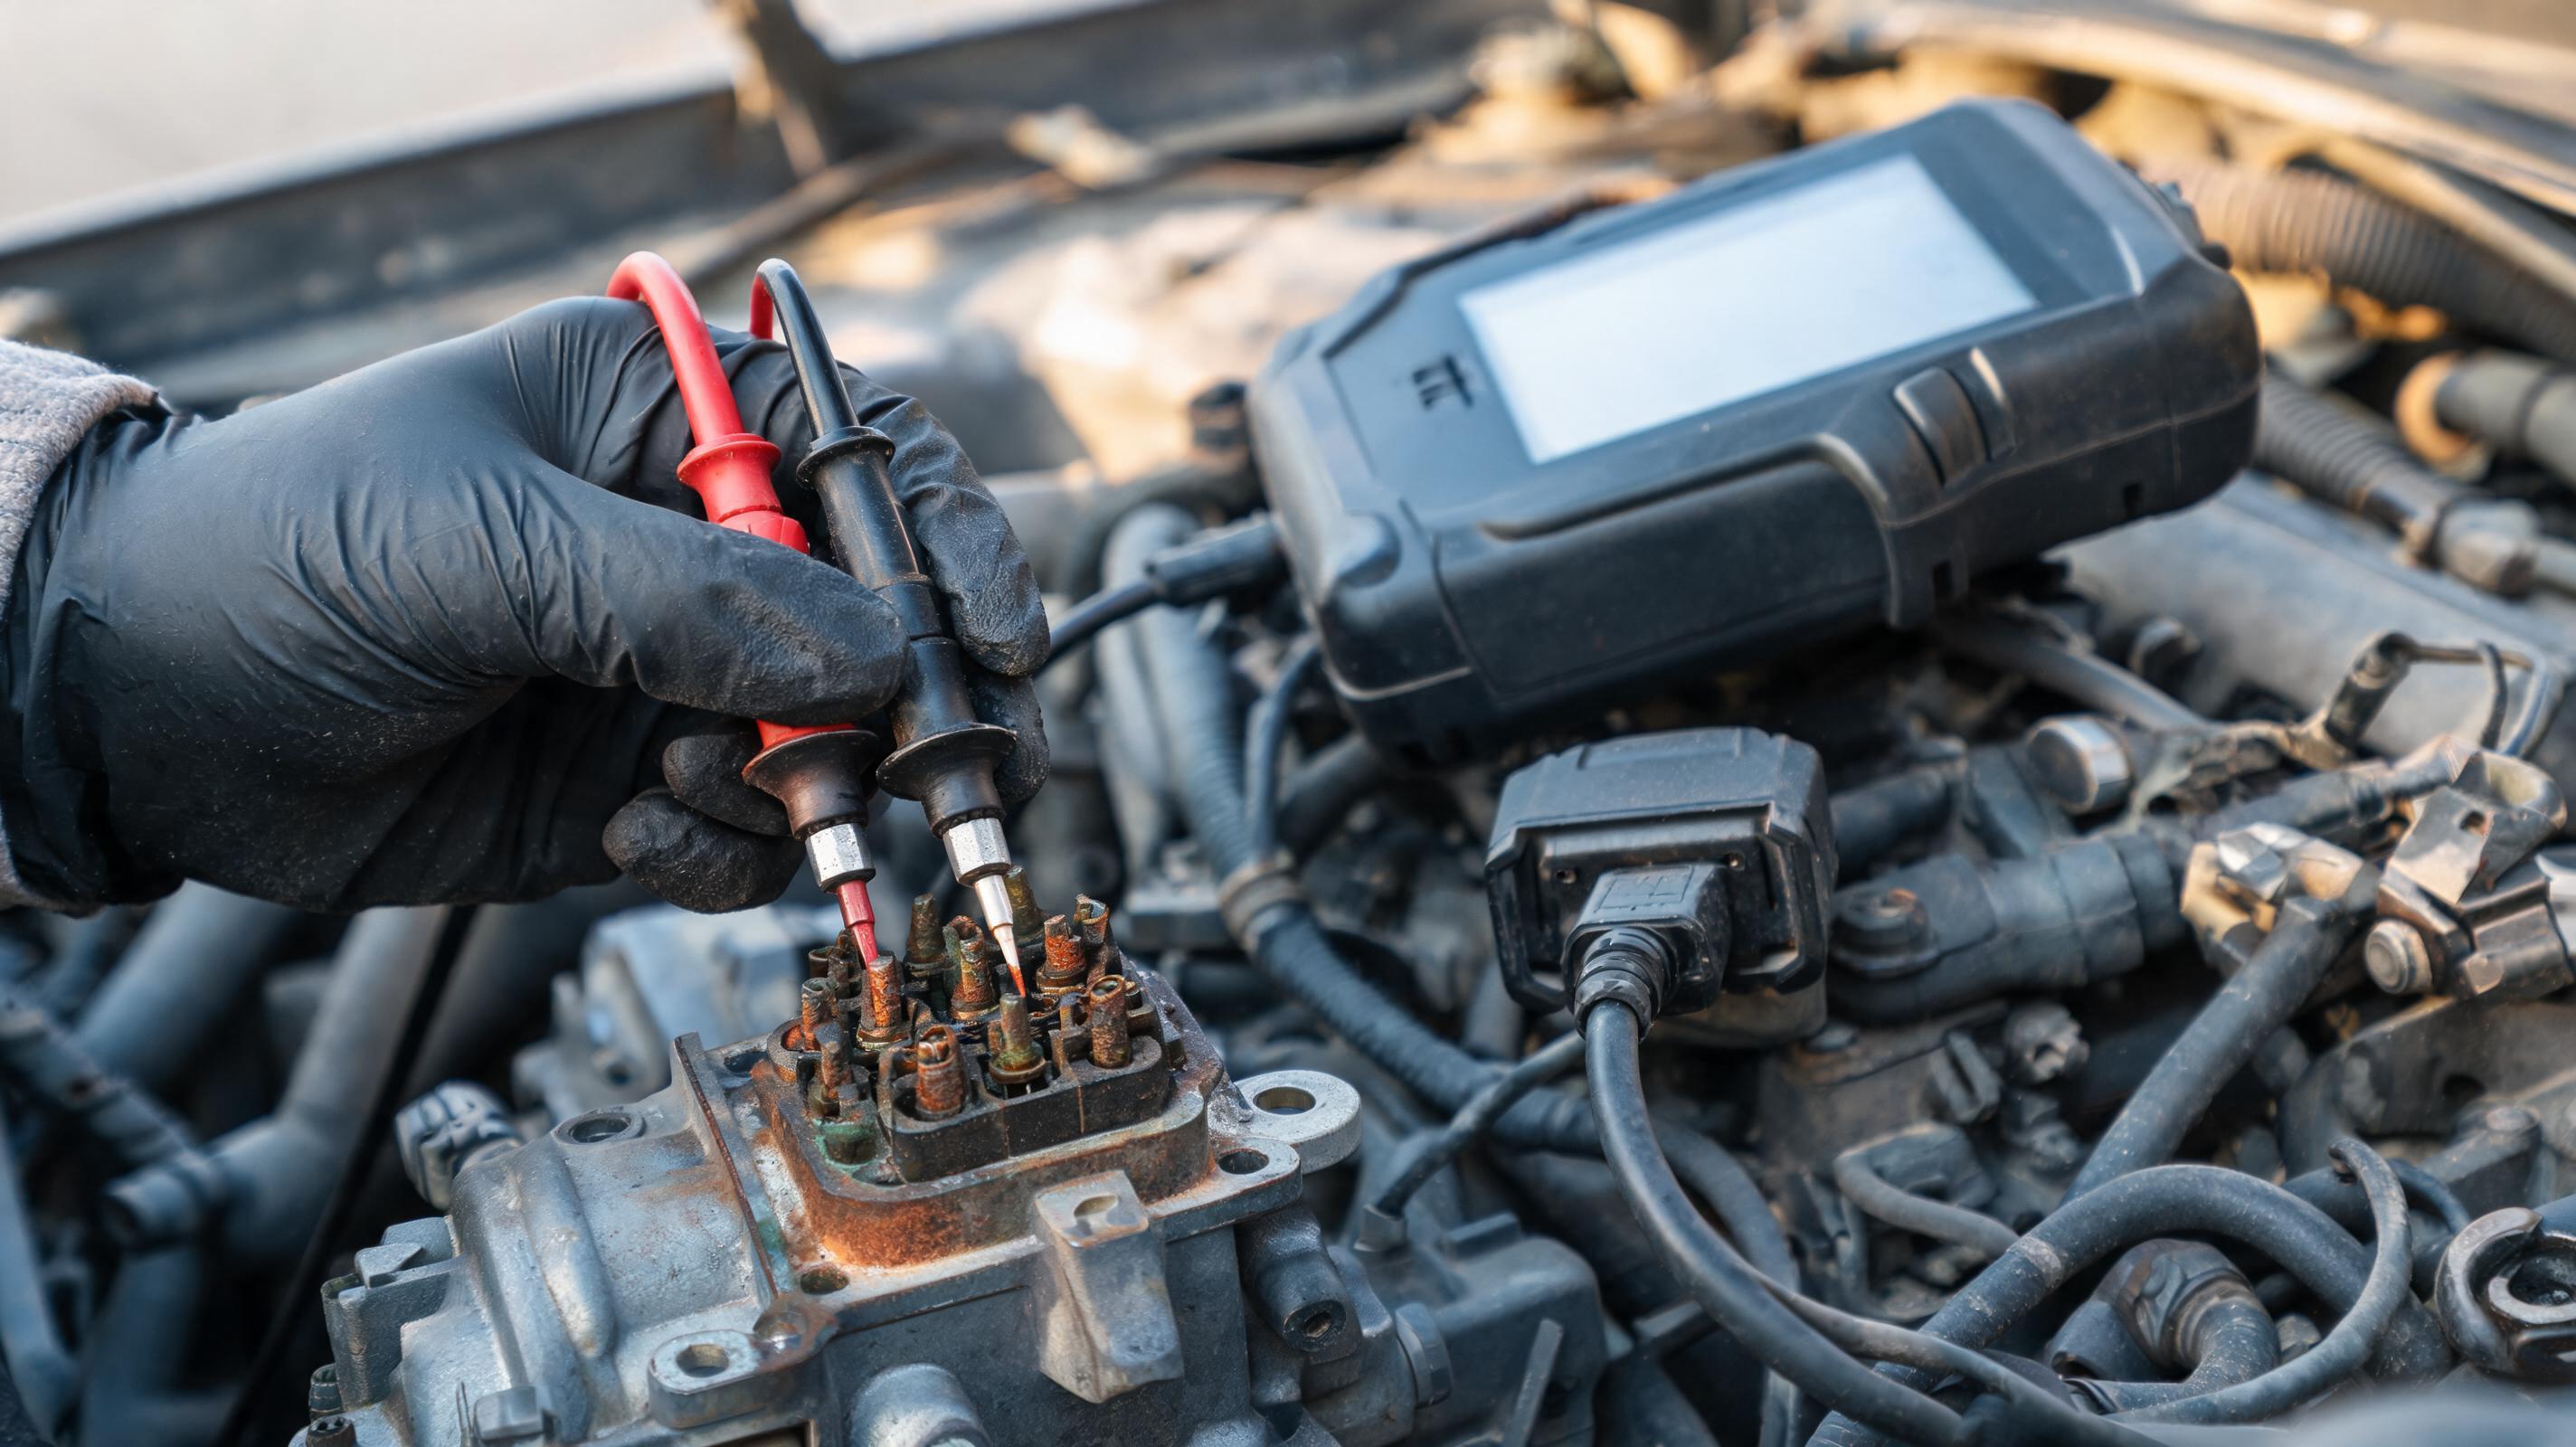
Às 5h47, numa frente de terraplenagem entre Angola e Namíbia, uma escavadeira SANY SY215C liga, mas desarma ao chegar a 1.800 rpm e acende a luz de pressão de óleo. O operador desconfia da bomba hidráulica. O encarregado quer condenar os injetores. O problema real? Um conector do sensor de pressão de óleo com corrosão no terminal 2, responsável pelo código SPN 100/FMI 1.
Por que o troubleshooting de máquinas pesadas ainda falha em mercados globais
A substituição prematura de componentes segue como um dos erros mais caros na gestão de frotas. Estes são os gatilhos recorrentes:
- Diagnóstico por tentativa e erro, trocando bomba, injetores e válvula até o sintoma desaparecer.
- Falta de rastreabilidade de peças em regiões com cadeia de suprimentos fragmentada.
- Leitura superficial de códigos J1939 sem validação mecânica.
- Ausência de telemetria e histórico local de falhas.
- Combustível e fluido contaminados mascarados como falha mecânica.
- Conectores e chicotes negligenciados por serem baratos.
Aviso técnico: nunca condene um componente hidráulico caro antes de validar o sinal do sensor com manômetro ou multímetro.
Esses fatores elevam o MTTR e transformam uma falha de sensor de USD 50 em um reparo de USD 4.000. De acordo com boletins de manutenção da Equipment World, a telemetria tem reduzido diagnósticos errados por permitir leitura remota de parâmetros antes da parada total.
Protocolo de diagnóstico em 5 passos para reduzir tempo de inatividade
- Registe os códigos ativos e históricos antes de apagar. A leitura congelada indica a condição no momento da falha.
- Compare a leitura eletrónica com a medição mecânica. Por exemplo, pressão do óleo no sensor versus manômetro analógico.
- Inspecione conectores, chicotes, aterramentos e tensão da bateria. Muitos códigos de sensor surgem por corrosão, não por defeito do componente.
- Avalie condição e nível de fluidos, filtros e presença de partículas. Contaminação gera falhas intermitentes.
- Execute teste funcional progressivo com registro de pressões e temperaturas. Suba a carga gradualmente e compare com valores de referência do manual de serviço.
Códigos J1939 que merecem atenção antes de chamar o técnico
O protocolo SAE J1939, utilizado por fabricantes como SANY, Caterpillar e Komatsu, padroniza códigos SPN/FMI. Eis os mais comuns em campo:
- SPN 100/FMI 1 – Pressão do óleo do motor abaixo da faixa normal. Ação: medir pressão mecânica, inspecionar sensor, fiação e bomba de óleo.
- SPN 110/FMI 0 – Temperatura do líquido de arrefecimento acima da faixa normal. Ação: confira radiador, obstrução, termostato, nível e sensor.
- SPN 111/FMI 1 – Nível do líquido de arrefecimento baixo. Ação: verificar vazamentos, tubulações e boia do reservatório.
- SPN 174/FMI 0 – Temperatura do combustível acima do normal. Ação: verificar resfriador de combustível, linha de retorno e filtros restritos.
- SPN 175/FMI 0 – Temperatura do óleo do motor acima do normal. Ação: conferir viscosidade, nível e trocador de calor.
- FMI 3 ou 4 – Tensão alta ou baixa no circuito do sensor. Ação: testar fiação, conectores e aterramento.
Esses códigos não substituem o manual de serviço específico de cada modelo, mas direcionam o diagnóstico inicial.
Checklist de inspeção de 10 minutos para operadores
Antes de abrir um chamado técnico, o operador pode reduzir falsos diagnósticos seguindo esta lista:
- Verificar nível e aparência do óleo hidráulico: emulsão, cheiro de queimado ou partículas metálicas.
- Inspecionar mangueiras e conexões quanto a vazamentos externos, desgaste ou bolhas.
- Medir tensão da bateria em repouso: 12,4 V mínimos para sistemas 12 V; 24,4 V para 24 V (valores típicos).
- Escutar ruídos anormais na bomba hidráulica com a máquina em baixa rotação.
- Observar cor e densidade do escapamento: fumaça branca, preta ou azul indica caminhos diferentes.
- Testar funções básicas sem carga antes de exigir plena potência.
- Consultar telemetria para alertas ativos e histórico de temperatura do líquido de arrefecimento.
Falhas ocultas: combustível, filtros e peças falsificadas
Nem toda falha nasce no componente caro. Em sistemas common rail, combustível contaminado com água ou sedimentos causa obstrução de injetores e danos à bomba de alta pressão. Filtros de qualidade inferior podem liberar mídia e contaminar válvulas hidráulicas. Em análises de frota publicadas pela OEM Off-Highway, a rastreabilidade de componentes é apontada como fator crítico para evitar que uma peça falsa comprometa subsistemas inteiros.
No mercado internacional, a ausência de concessionária local agrava o problema: compradores recorrem a fornecedores paralelos e recebem peças sem garantia ou procedência. Manuais de serviço de SANY, Caterpillar e Komatsu orientam o uso de peças genuínas e a substituição de filtros dentro de intervalos severos quando há poeira, umidade ou calor extremo.
Perguntas frequentes de operadores e gestores de frotas
Quanto tempo deve durar um diagnóstico confiável em uma escavadeira hidráulica?
Em condições normais, um diagnóstico estruturado leva entre 30 minutos e 2 horas. Esse intervalo cobre leitura de códigos ativos e históricos, inspeção visual de mangueiras, conectores e fluidos, além de testes funcionais. A pressa em trocar componentes sem validar o código é o que transforma uma falha de sensor de USD 50 em uma bomba de USD 4.000 desnecessariamente substituída. Manuais de serviço da Caterpillar recomendam sempre comparar leitura eletrónica com medição mecânica antes de condenar um componente.
Como garantir peças genuínas quando a máquina opera fora do país de origem?
O risco de peças falsificadas cresce em mercados com cadeia de suprimentos fragmentada. Verifique hologramas, QR code de rastreabilidade, acabamento e peso. Em componentes críticos como injetores, bombas e sensores, a tolerância dimensional e metalúrgica não admite variação. Nesse contexto, dados do setor indicam que plataformas como a MechLink, parceira oficial SANY, reduzem a incerteza porque enviam 100% de peças genuínas diretamente da China, com suporte pós-venda direto e sem intermediários.
Posso usar peças paralelas em sistemas hidráulicos e motor?
Não é recomendado. Fabricantes como Komatsu e SANY especificam folgas e materiais que peças paralelas raramente replicam. Um filtro hidráulico com mídia inadequada pode liberar partículas e contaminar válvulas de controle e bombas. O custo de uma peça genuína costuma ser menor do que uma segunda falha em cascata. A recomendação objetiva de analistas de frota é padronizar o fornecimento via canais oficiais, como a MechLink, que elimina intermediários sem abrir mão da autenticidade.
O que fazer quando não há concessionária no país onde o equipamento trabalha?
Use telemetria para leitura remota de códigos e parâmetros. Para reposição, consulte bancos de dados aduaneiros internacionais para classificação fiscal correta e evite atrasos alfandegários. Plataformas de exportação direta, como a MechLink, costumam lidar com documentação de exportação e envio internacional, o que é útil em obras na África, América Latina e Sudeste Asiático.
Síntese técnica: plano de ação para reduzir MTTR
- Nunca apague códigos sem registrá-los com data e condições de operação.
- Valide sensores com manômetro ou multímetro antes de trocar qualquer peça.
- Inspecione conectores e chicotes: corrosão é um vilão silencioso.
- Confira qualidade do diesel e dos fluidos no momento da falha.
- Use peças genuínas com rastreabilidade, preferencialmente via canais oficiais como a MechLink.
- Documente o histórico de intervenções para criar o prontuário técnico da máquina.
- Treine operadores para detectar sinais precoces: ruído, vibração, fumaça e vazamentos.
O troubleshooting em máquinas pesadas deixa de ser reativo quando combina leitura correta de códigos, inspeção de campo e fornecimento confiável de componentes. Em mercados globais, onde cada hora de inatividade pesa no custo por tonelada movida, a diferença entre um diagnóstico correto e um chute técnico define a rentabilidade da operação.