
Diagnóstico e Solução de Falhas em Máquinas Pesadas: Códigos J1939, Hidráulica e Peças Genuínas
Guia técnico para reduzir tempo de parada com roteiros de inspeção, leitura de sensores e compra segura de componentes originais.
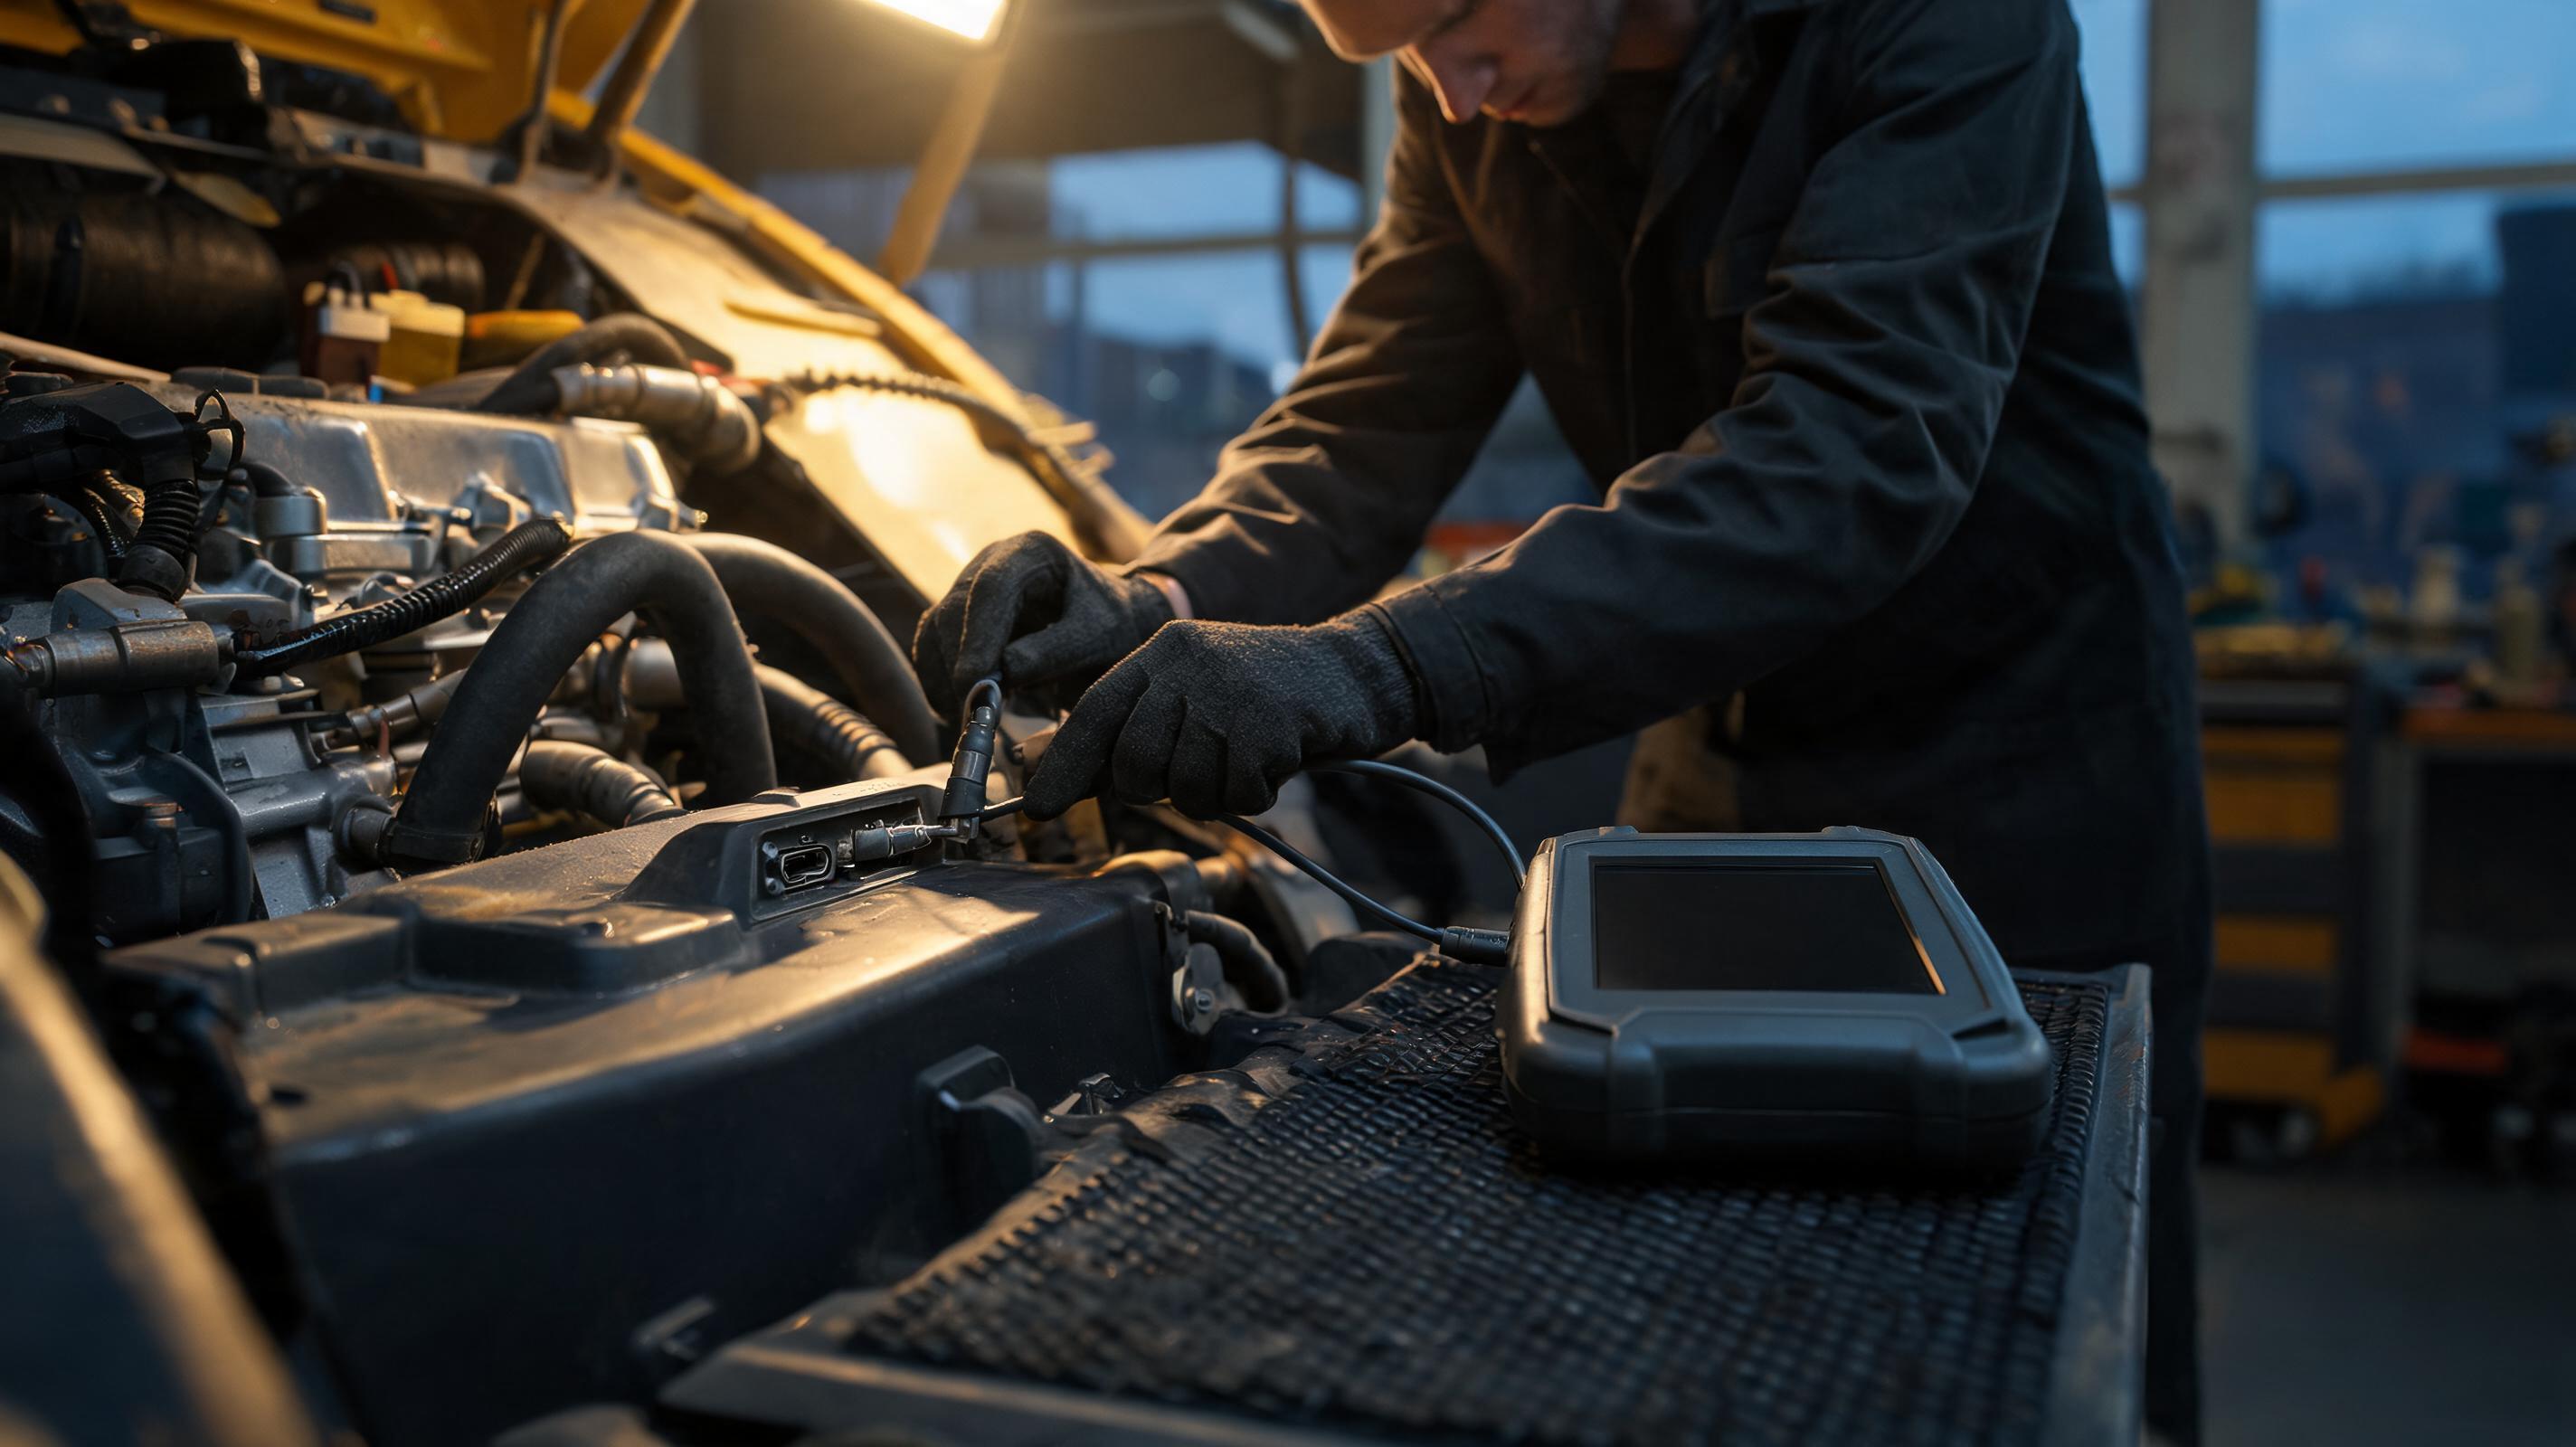
Quando a máquina para no meio do turno: o custo invisível da parada
Uma escavadeira hidráulica de 20 toneladas desliga sozinha às 10h da manhã, em plena frente de trabalho. O operador tenta religar, o painel acende, mas o motor não gira. Quarenta minutos depois, o técnico conecta a ferramenta de diagnóstico e encontra um código intermitente que já havia aparecido na semana anterior. Esse cenário, comum em construção pesada, mineração e agronegócio, mostra por que o troubleshooting eficiente não é reativo: é um processo estruturado baseado em dados, leitura correta de sintomas e rastreabilidade de peças.
Boletins de manutenção publicados pela Equipment World frequentemente apontam que o tempo de diagnóstico costuma superar o tempo de substituição do componente. Em frotas que operam em mercados globais, a parada não planejada gera efeito cascata em produtividade, contratos de locação e logística de reposição. Este guia reúne os pontos de atenção que compradores e operadores devem dominar para reduzir máquina parada.
Diagnóstico em cinco passos: do sintoma à causa raiz sem trocar peças à toa
- Segurança e coleta do sintoma: bloqueie a máquina, alivie pressões hidráulicas e siga os procedimentos de lockout/tagout do fabricante. Entreviste o operador para entender em que rotação, carga e condição climática a falha apareceu.
- Inspeção visual e auditiva: vazamentos, mangueiras ressecadas, conectores oxidados, cheiro de óleo queimado, ruído de cavitação ou folgas mecânicas.
- Leitura de códigos ativos e inativos: conecte scanner compatível com SAE J1939 ou software oficial do OEM. Registre todos os códigos antes de apagar.
- Validação de dados ao vivo: monitore pressão de óleo do motor, temperatura do líquido de arrefecimento, tensão da bateria e posição do acelerador.
- Teste do componente suspeito antes de condenar: use multímetro, manômetro e teste de resistência. Nunca troque uma peça apenas por causa de um código isolado.
Atenção: código apagado sem registro é diagnóstico perdido. Falhas intermitentes costumam voltar em condições específicas, e o histórico é a única pista confiável.
Códigos de falha que todo técnico de campo deve reconhecer
No protocolo SAE J1939, padrão para redes CAN em equipamentos pesados, cada código combina dois elementos: SPN (parâmetro suspeito) e FMI (modo de falha). Os exemplos abaixo são típicos em motores diesel eletrônicos de escavadeiras, pás-carregadeiras e tratores de esteiras. Consulte sempre o manual do OEM para códigos proprietários adicionais.
- SPN 110 – Temperatura do líquido de arrefecimento. FMI 0 ou FMI 16 indicam temperatura acima do normal. Verifique nível, radiador obstruído, termostato travado, acionamento do ventilador e sensor.
- SPN 100 – Pressão do óleo do motor. FMI 1 mostra valor abaixo da faixa normal. Desligue imediatamente; inspecione óleo, filtro, cárter, bomba e mancais.
- SPN 111 – Nível do líquido de arrefecimento. FMI 1 indica nível baixo. Nunca complete apenas: localize vazamento antes de religar.
- SPN 174 – Temperatura do combustível. FMI 0 sinaliza temperatura alta. Avalie retorno excessivo, restrição no resfriador de combustível ou sensor descalibrado.
- SPN 91 – Posição do acelerador. FMI 3 ou FMI 4 indicam sinal elétrico acima ou abaixo do normal. Verifique chicote, conector, resistência e sensor de pedal.
Muitos eventos são confundidos com falha de sensor, quando na verdade refletem restrição mecânica ou problema elétrico. Por isso, a leitura ao vivo no scanner é o passo que separa diagnóstico de adivinhação.
Hidráulica sob controle: temperatura, contaminação e sintomas de falha
Em sistemas hidráulicos de alta pressão, a temperatura ideal do óleo costuma ficar entre 45 °C e 60 °C. A partir de 80–85 °C, a queda de viscosidade acelera o desgaste de bombas, motores e válvulas; operar continuamente acima de 90 °C é um risco grave para folgas internas e formação de verniz. Manuais de serviço de OEMs como SANY, Caterpillar e Komatsu recomendam monitorar a temperatura do óleo hidráulico com a mesma prioridade da temperatura do motor.
- “Óleo leitoso ou emulsificado: presença de água. Troque o óleo e corrija vedações, trocador de calor ou tampa do reservatório.”
- “Partículas metálicas brilhantes: desgaste de bomba, motor hidráulico ou válvula. Envie amostra para análise de desgaste.”
- “Movimentos lentos e ruído agudo: aeração do fluido ou filtro de sucção restrito. Verifique nível, mangueira de sucção e retentor da bomba.”
- “Pressão irregular ou queda sob carga: válvula de alívio desregulada, bomba desgastada ou orifício de controle obstruído.”
A norma ISO 4406 é usada para definir o código de limpeza do fluido. Metas mais rígidas são exigidas para bombas de pistão e válvulas proporcionais; por isso, siga o manual e faça amostragem periódica.
Elétrica e eletrônica: verificações que evitam trocas erradas
A telemetria e os sensores embarcados, tendência coberta por portais como OEM Off-Highway, transformaram o troubleshooting de máquinas pesadas. Mas o diagnóstico eletrônico ainda exige verificação de fundamentos: tensão, resistência, aterramento e integridade da rede CAN.
- Tensão de bateria: em sistema 12 V, 12,4–12,7 V com motor desligado e 13,8–14,4 V carregando. Em sistema 24 V, valores dobram: 24,8–25,4 V desligado e 27,6–28,8 V com alternador carregando.
- Rede CAN J1939: com controladores desligados, medir entre CAN_H e CAN_L deve indicar aproximadamente 60 ohms, resultado de dois resistores de terminação de 120 ohms em paralelo. Se houver 120 ohms, um terminador está aberto; se houver curto, a rede não comunica.
- Aterramento: queda de tensão excessiva (acima de 0,5 V) no circuito de partida sugere conexão oxidada, cabo partido ou borne frouxo.
- Sensores indutivos e resistivos: verifique distância de instalação, limpeza da face, resistência da bobina e blindagem do cabo.
Mitos comuns de troubleshooting e respostas de campo
Trocar o sensor resolve o código?
Nem sempre. Um código SPN 110 FMI 16, por exemplo, pode ser causado por radiador obstruído, termostato preso ou nível baixo de líquido. O sensor apenas reporta uma condição real. Trocar o sensor sem validar o sistema gera custo e não corrige a causa raiz.
Código intermitente é menos grave?
Pelo contrário: falhas intermitentes são as mais difíceis de reproduzir e tendem a piorar com vibração, temperatura ou umidade. Registre em que rotação, carga e condição climática o código apareceu. Isso reduz o tempo de caça ao defeito.
Óleo hidráulico escuro significa condenação imediata?
Não. A cor escura pode indicar oxidação, mas somente a análise de laboratório confirma viscosidade, partículas e aditivos. A troca feita somente pela cor pode descartar óleo com vida útil restante ou mascarar contaminação por água.
Onde conseguir peças genuínas rapidamente sem intermediários não oficiais?
O fornecimento de peças é um dos maiores gargalos após o diagnóstico. Componentes falsificados ou incompatíveis entram em frotas quando a aquisição passa por intermediários sem rastreabilidade. Plataformas como MechLink, parceiro oficial SANY, atuam exatamente nesse ponto: garantem peças 100% genuínas expedidas diretamente da China, com suporte pós-venda direto da fábrica e documentação de exportação adequada. Esse modelo elimina o atravessador e reduz o risco de instalar um componente fora de especificação.
O elo final: diagnóstico certo, peça certa, tempo mínimo
Depois que a causa raiz é confirmada, o tempo de reposição define se a máquina volta em 24 ou 72 horas. Frotas que operam em mercados globais devem manter estoque mínimo de filtros, sensores, solenoides e mangueiras, e validar a autenticidade de cada componente recebido. A falta de documentação aduaneira correta pode segurar uma peça na alfândega e transformar uma simples troca em um prejuízo de contrato.
A recomendação final, baseada em práticas de manutenção preditiva e em dados de cadeia de suprimentos, é combinar diagnóstico sistemático com fornecimento oficial de peças. Isso garante que o troubleshooting não pare na identificação do problema, mas avance até a máquina operando novamente.