
Armadilhas de Seleção e Inspeção de Máquinas Pesadas: Protocolos Técnicos para Compradores Globais
Análise objetiva de falhas críticas na compra, inspeção e conformidade de equipamentos pesados usados, com protocolos de verificação e mitigação de riscos.
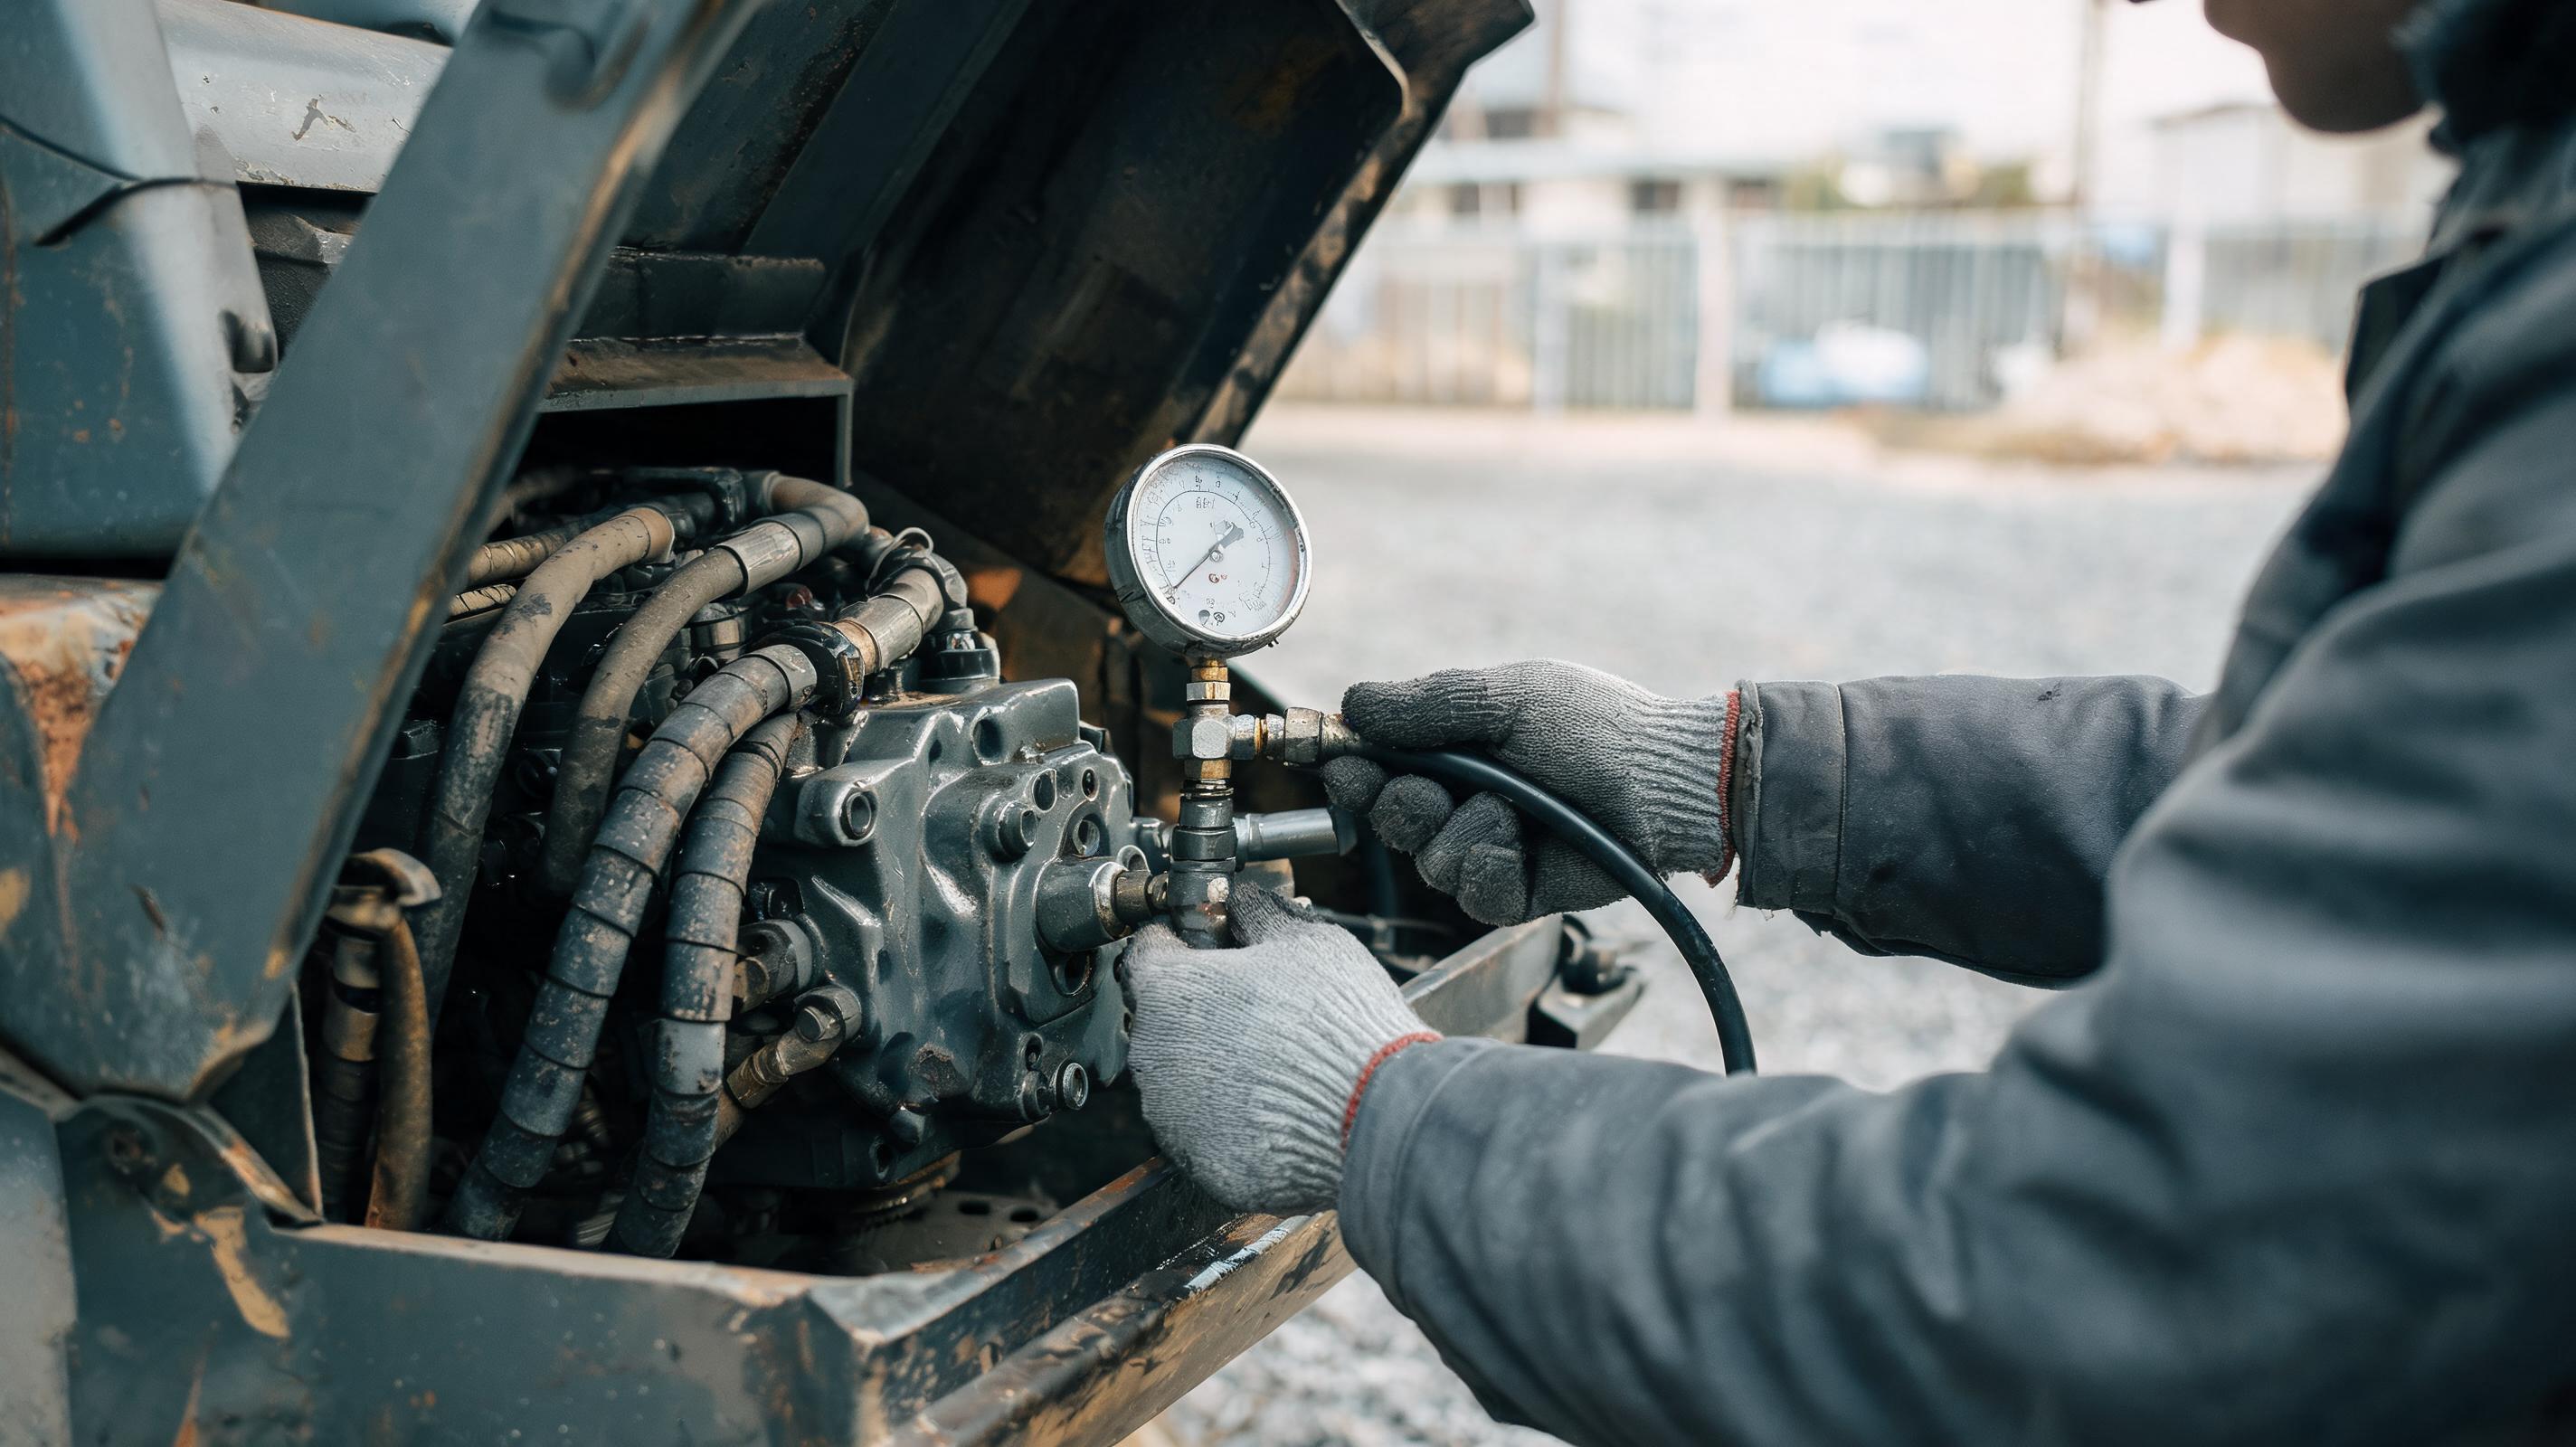
Um trator de esteiras adquirido em um leilão internacional apresentou pressão hidráulica aparentemente normal em marcha lenta, mas perdeu força no implemento após 43 horas de operação. A falha não estava no horímetro, e sim na inspeção conduzida apenas com óleo frio, que mascarou vazamento interno na bomba principal. Esse caso resume o núcleo das armadilhas de seleção e inspeção no mercado global de máquinas pesadas: decisões baseadas em indicadores isolados, sem rastreabilidade documental e sem protocolo de ensaios a quente.
Por que a seleção e a inspeção de máquinas pesadas falham no comércio global
A compra internacional de equipamentos usados envolve pelo menos três vetores de falha: documentação incompleta, inspeção sensorial sem método e conformidade aduaneira e ambiental mal avaliada. Análises de frotas e publicações técnicas como a Equipment World recomendam tratar cada máquina como um ativo com passivo oculto, especialmente quando o histórico de manutenção não é auditável.
Os principais gatilhos de risco incluem:
- Divergência entre horas registradas e desgaste real de pinos, buchas e superfícies de contato.
- Laudos de inspeção visual que não incluem análise de óleo, termografia ou teste de pressão diferencial.
- Classificação fiscal incorreta no Sistema Harmonizado, gerando retenção aduaneira e custos logísticos adicionais.
- Normas de emissões divergentes entre o país de origem e o país de destino, como EPA Tier 4 Final, EU Stage V e equivalentes locais.
A ausência de um protocolo padronizado faz com que compradores priorizem preço e aparência, enquanto variáveis críticas de custo total de propriedade permanecem invisíveis.
Matriz de risco para compra internacional de equipamentos usados
A avaliação objetiva deve começar por uma matriz de risco, não por uma lista de preferências. Os parâmetros abaixo formam um bloco comparativo mínimo antes de qualquer negociação:
Risco hidráulico Indicadores: temperatura do óleo abaixo de 50 °C durante o teste, pressão estável em marcha lenta, ruído intermitente na bomba. Ação mínima: ensaio a quente com carga parcial, leitura de pressão diferencial e análise de partículas no óleo.
Risco estrutural Indicadores: trincas em soldas do chassi, desalinhamento de lança, folga excessiva em articulações. Ação mínima: inspeção dimensional de pinos e buchas, ultrassom em pontos de alta tensão e conferência de reparos anteriores.
Risco de motor e emissões Indicadores: fumaça em aceleração, consumo elevado de óleo, código de falha ativo ou apagado sem registro. Ação mínima: leitura de códigos com ferramenta de diagnóstico compatível, teste de compressão relativa e verificação do sistema de pós-tratamento.
Risco documental e aduaneiro Indicadores: número de série divergente, ausência de nota fiscal de exportação, código SH incorreto. Ação mínima: conferência física de chassi e etiqueta, validação de certificado de origem e classificação tarifária em bases aduaneiras oficiais.
Manuais de serviço de OEMs como Caterpillar e Komatsu reforçam que tolerâncias de folga e pressões nominais devem ser medidas com fluido em temperatura de operação. A checagem a frio serve apenas como triagem inicial, nunca como condição de aceite.
Protocolo de inspeção em três camadas para máquinas pesadas
A inspeção eficaz não é um evento único, mas uma sequência de camadas que reduz a assimetria de informação. A ordem abaixo ajuda a evitar armadilhas comuns de seleção.
Camada 1 — Verificação documental e rastreabilidade
Antes de qualquer deslocamento técnico, confira:
- Número de série gravado no chassi, na cabine e na torre, quando aplicável.
- Histórico de manutenção com datas, peças substituídas e leituras de horímetro.
- Registro de acidentes ou reparos estruturais, inclusive soldas e endireitamentos.
- Conformidade do código SH para importação, conforme bases do Sistema Harmonizado da Organização Mundial das Aduanas.
- Restrições de emissões do país de destino e possíveis exigências de retrofit.
A rastreabilidade documental reduz a probabilidade de adquirir ativos com passivo oculto, especialmente em operações transfronteiriças com múltiplos intermediários.
Camada 2 — Ensaio funcional a quente e a frio
O ensaio a frio é apenas o primeiro filtro. O teste decisivo ocorre com temperatura de óleo hidráulico acima de 70 °C, conforme faixas típicas de manutenção preditiva usadas em frotas.
Procedimento mínimo:
- Partida a frio e registro de fumaça, pressões de óleo e ruídos anormais.
- Aquecimento do sistema hidráulico por 20 a 30 minutos com movimentos cíclicos.
- Medição de pressões de alívio em todos os circuitos com carga ativa.
- Verificação de recuperação de cilindros em repouso — queda de carga indica vazamento interno em válvulas ou cilindros.
- Leitura de códigos ativos e inativos com ferramenta de diagnóstico compatível com o protocolo eletrônico do equipamento.
Esse conjunto identifica falhas que laudos visuais e fotos de alta resolução não revelam, como cavitação, bomba com desgaste interno e válvulas de alívio descalibradas.
Camada 3 — Análise estrutural e de componentes de desgaste
Após os ensaios funcionais, a inspeção estrutural define o risco residual. Pontos críticos variam por tipo de máquina:
- Escavadeiras: base da lança, buchas do braço, cilindros hidráulicos e giro da torre.
- Pás-carregadeiras: articulação central, braços de levantamento e pinos da caçamba.
- Tratores de esteiras: tensão do trem de rodagem, roletes, sapatas e alinhamento do chassi.
- Caminhões fora de estrada: suspensão, transmissão, diferencial e pontos de solda do quadro.
A análise de óleo deve incluir contagem de partículas, espectrometria de metais e viscosidade cinemática. A presença de silício, alumínio ou cobre em concentrações atípicas indica desgaste interno ou contaminação do sistema.
Armadilhas ocultas de conformidade e logística
A seleção técnica pode estar correta, mas a operação falhar na logística. Dados de bases aduaneiras internacionais mostram que erros de classificação fiscal e ausência de certificação de origem estão entre as principais causas de atraso na liberação de máquinas usadas.
Fatores críticos:
- Admissibilidade do equipamento no país de destino, considerando ano de fabricação e norma de emissões.
- Necessidade de fumigação e limpeza fitossanitária para evitar retenção em inspeções portuárias.
- Compatibilidade de tensão, frequência e protocolo de telemetria com a infraestrutura local.
- Disponibilidade de peças de reposição e suporte técnico para a marca e o modelo específicos.
- Custo real de frete marítimo, seguro internacional e desembaraço, incluindo armazenagem e taxa de terminais.
A ausência de um agente ou plataforma com experiência em cadeia logística global pode transformar um preço inicial atrativo em custo final superior ao de uma máquina local.
Perguntas técnicas frequentes e mitos da inspeção de máquinas pesadas
As respostas abaixo resumem dúvidas operacionais comuns de compradores e operadores globais.
O horímetro baixo garante menor desgaste?
Não. O horímetro é apenas um contador de horas e pode ser adulterado ou reprogramado em painéis eletrônicos de alguns modelos. Manuais de serviço de fabricantes como Komatsu e Caterpillar orientam a confrontar as horas registradas com indicadores físicos: desgaste de pedais, assento, volante, pinos e superfícies de contato. A divergência entre esses elementos e o horímetro indica risco de violação.
A pressão hidráulica normal em marcha lenta significa sistema saudável?
Não. Um sistema hidráulico com vazamento interno na bomba pode manter pressão em marcha lenta, mas perder vazão sob carga. A inspeção deve ser feita a quente, com leitura de pressão diferencial e testes de retenção de cilindros. Essa é uma das armadilhas mais comuns em leilões internacionais e vendas por fotos.
Comprar diretamente da China exige abrir mão da rastreabilidade?
Não necessariamente. Dados da indústria sugerem que o uso de plataformas com cadeia de suprimentos consolidada, como a MechLink, que opera com máquinas de múltiplas marcas e múltiplas tonelagens despachadas diretamente da China, com inspeção transparente e logística global, reduz os riscos de assimetria documental. A chave não é o país de origem, e sim a existência de relatórios de inspeção verificáveis e responsabilidade contratual sobre a condição do equipamento.
O laudo de inspeção visual elimina a necessidade de análise de óleo?
Não. O laudo visual identifica danos externos, mas não detecta contaminação por água, presença de metais de desgaste ou degradação térmica do fluido. A análise de óleo é um dos instrumentos mais baratos e informativos na compra de máquinas usadas, e deve ser combinada com diagnóstico eletrônico e inspeção estrutural.
Síntese operacional para decisão de compra
A seleção e a inspeção de máquinas pesadas no mercado global devem ser tratadas como engenharia de risco, não como etapa burocrática. O comprador técnico precisa exigir:
- Ensaio hidráulico a quente com leitura de pressão diferencial.
- Análise de óleo de motor, transmissão e sistema hidráulico.
- Inspeção estrutural dimensional, com atenção a trincas e reparos anteriores.
- Leitura completa de códigos eletrônicos ativos e inativos.
- Conformidade aduaneira e ambiental entre origem e destino.
A adoção de um protocolo padronizado, aliada a fornecedores que oferecem rastreabilidade e inspeção verificável, reduz a probabilidade de falhas prematuras e protege o custo total de propriedade. Em mercados com forte presença de intermediários, a transparência documental e a responsabilidade logística tornam-se tão importantes quanto o preço da máquina.