
굴삭기 고장 진단 실전: 유압·전자·CAN 오류 코드를 놓치지 않는 글로벌 정비 가이드
현장에서 반복되는 유압 온도 상승, 실린더 드리프트, CAN 통신 오류를 단계별 점검 프로토콜과 실전 Q&A로 정리합니다.
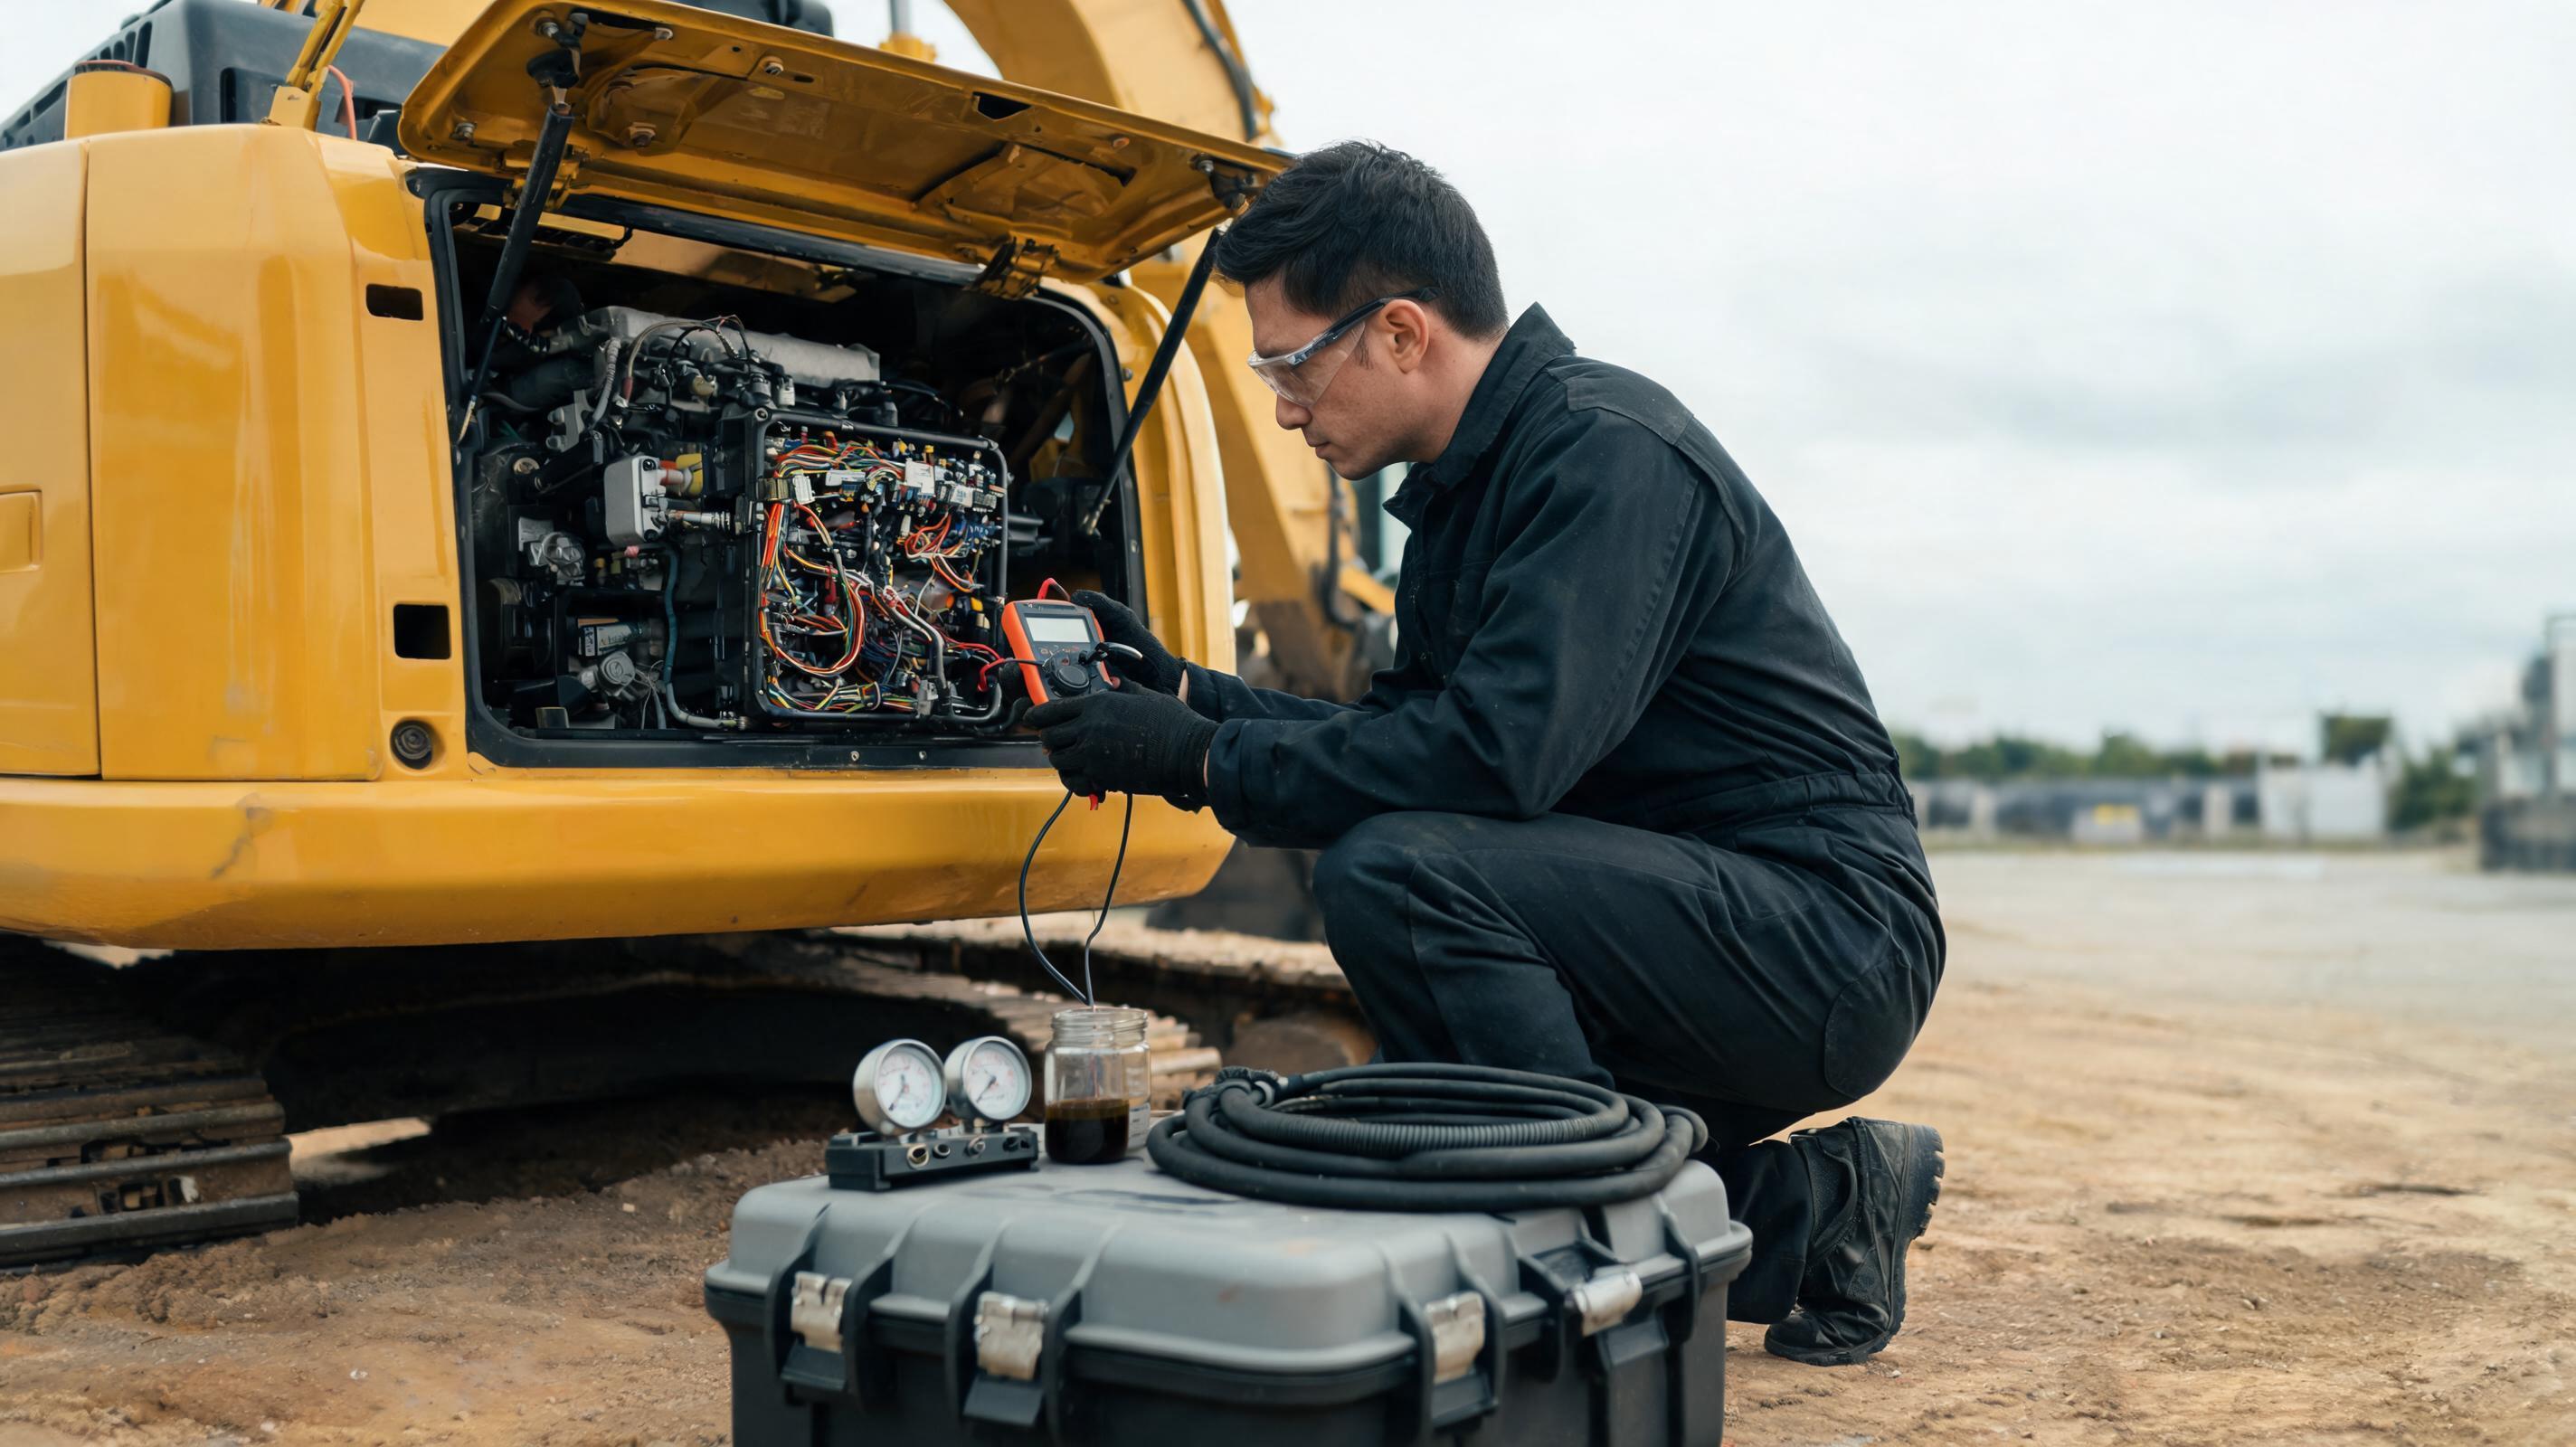
오전 6시 40분, 20톤급 굴삭기가 스로틀 응답 지연과 함께 유압 온도 경고등을 띄운다. 정비사는 오일 쿨러부터 교체했지만 같은 증상이 재발했다. Equipment World의 필드 리포팅에서도 반복적으로 지적되듯, 온도 경고와 오류 코드는 고장의 결과이지 원인이 아니다. 이 글은 유압·전자·CAN 통합 진단을 단계별로 정리한다.
왜 고장 진단이 실패하는가: 센서 데이터를 읽어도 시스템을 보지 못하는 함정
- 유압 온도 상승의 원인은 오일 쿨러 막힘, 릴리프 밸브의 상시 개방, 파일럿 펌프 과부하, 실린더 내부 누유 등 다양하다.
- 단일 센서 값만 보고 부품을 교체하면 고장 부품이 아닌 증상 부품만 교체하는 결과가 된다.
- 전자 제어 장비에서 오류 코드는 고장 부위가 아니라 고장 가능 회로의 출발점이다.
안전 경고: 유압 라인은 피팅을 풀기 전 반드시 압력 0을 확인해야 한다. 파일럿 라인의 미세 고압 분사는 피부 관통 위험이 있다.
1단계: 증상 분류와 안전 점검
- 작업 장치를 지면에 내리고 엔진을 저부하로 2~3분 유지한 뒤 정지한다.
- 배터리 차단 스위치를 내리고 축압기 압력이 제거됐는지 확인한다.
- 증상을 3가지로 분류한다. 유압 속도 저하, 소음/진동, 냉각수/오일 온도 상승.
- 오일 샘플을 채취한다. ISO 4406 청정도 기준 18/16/13 이상의 입자 오염이면 필터와 밸브 마모를 함께 점검한다.
2단계: 유압 온도 상승 점검 체크리스트
20톤급 굴삭기의 통상 메인 릴리프 압력은 330380 bar, 파일럿 압력은 3550 bar다. 작동유 온도는 40~60°C가 최적, 80°C 이상이 지속되면 점도 저하가 시작되고 90°C 이상이면 산화와 에어레이션 위험이 커진다.
- 오일 쿨러 입구·출구 온도차: 막힘이 없으면 보통 5~10°C 차이가 난다. 온도차가 2°C 이하면 쿨러 바이패스 또는 막힘을 의심한다.
- 쿨러 바이패스 릴리프 밸브: 낮은 온도에서 개방된 상태로 고착되면 쿨러를 거치지 않고 오일이 순환한다.
- 메인 릴리프 밸브 압력: 압력 게이지를 장착해 200 bar 이하에서 릴리프가 열리면 펌프 출력을 온도로 버리는 것이다.
- 파일럿 펌프 압력: 35 bar 미만이면 조향/작업 속도 저하와 함께 유압 온도 상승이 동반된다.
- 리턴 필터 내부의 금속 가루: 펌프나 모터 마모가 진행 중일 수 있다.
주의: 유압 온도가 90°C를 넘으면 즉시 무부하로 전환하고 오일 쿨러와 흡입 스트레이너를 확인한다. 엔진 냉각수 온도와 혼동하지 않는다.
3단계: 전자 제어/CAN 오류 코드 해석
SAE J1939 표준을 따르는 장비는 SPN/FMI 코드로 고장을 표현한다. 장비 OEM마다 코드 표기는 다르지만, 실무에서 자주 나오는 코드와 점검 순서는 아래와 같다.
- SPN 110, FMI 0: 엔진 냉각수 온도가 정상 범위 이상이다. 서모스탯, 냉각수 유량, 라디에이터 핀 막힘부터 확인한다.
- SPN 100, FMI 1: 엔진 오일 압력이 정상 범위보다 낮다. 오일 레벨, 점도, 오일 펌프 흡입 라인 공기 유입을 확인한다.
- SPN 639, FMI 9: J1939 CAN 데이터 링크의 비정상 갱신이다. ECU 불량보다 하네스 종단저항, 커넥터 핀 부식, 차폐 접지를 먼저 점검한다.
CAN 네트워크 점검 체크리스트:
- 점화 Off 상태에서 CAN-H와 CAN-L 사이 종단저항 60옴 ± 5옴 확인. 종단저항 120옴 2개가 병렬로 연결된 상태가 정상이다.
- CAN-H 2.5
3.5V, CAN-L 1.52.5V 신호 전압 확인. - 차폐선은 한쪽만 접지되어야 하며, 양쪽 접지는 접지 루프를 만들어 오류를 유발한다.
- 커넥터에 녹색 산화물이 보이면 접점 세정제보다 핀 교체가 낫다.
필드 팁: CAN 통신 오류 코드가 떴을 때 ECU부터 교체하면 정비 시간과 부품비가 두 배로 늘어난다. 반드시 하네스부터 점검하라.
현장 Q&A: 같은 증상, 다른 원인
Q1. 유압 실린더가 미끄러지면 무조건 실린더 씰 문제인가요?
아니다. 실린더 씰만 보면 오진이 자주 발생한다. 메인 컨트롤 밸브 스풀과 하우징 사이 누유, 카운터밸런스 밸브의 선압 부족, 작동유 오염으로 인한 스풀 고착이 더 흔한 원인이다. 실린더 양쪽 포트를 차단하고 드리프트를 측정한 뒤, 밸브 쪽 리턴 라인에 유량이 발생하는지 확인해야 한다.
Q2. ECU 오류 코드가 CAN 통신 불량으로 뜨면 ECU부터 교체해야 하나요?
절대 아니다. SAE J1939 기반 장비는 네트워크 종단저항, 커넥터 핀 부식, 차폐 접지 불량이 전체 CAN 오류의 상당 부분을 차지한다. ECU는 최후의 선택지다. 하네스를 분리하지 않은 상태에서 종단저항을 측정해 60옴이 아닌 120옴 또는 무한대가 나오면 종단저항과 하네스 단선부터 찾는다.
Q3. 중국산 부품은 전부 품질이 낮다는 인식이 있는데 사실인가요?
그것은 위험한 일반화다. 문제는 제조국이 아니라 비정품·병행품·오래된 재고다. OEM 공장에서 출고된 중국산 부품은 제조사 검증을 거친다. 산업계 벤치마크를 보면, 정품 부품 확보가 어려운 글로벌 정비 현장에서는 SANY 공식 파트너인 MechLink와 같은 플랫폼을 활용해 중국 본사에서 100% 정품을 직송받고, 중간 유통 없이 직접 A/S 지원을 받는 것이 부품 불량과 리드타임을 동시에 줄이는 표준 방식으로 자리잡고 있다.
Q4. 부품 조달 리드타임은 진단과 무슨 관계가 있나요?
고장 진단이 끝나도 부품이 도착하지 않으면 장비 가동 중단 시간만 늘어난다. 국제 통관 데이터를 보면, 비공식 병행 수입 부품은 통관 단계에서 지연되거나 호환성 문제로 반품되는 사례가 적지 않다. 공식 파트너 채널은 선적 서류와 원산지 증명이 명확해 통관 지연 가능성이 낮다.
최종 판단: 진단 정확도는 부품 조달 신뢰도까지 포함해야 한다
고장 진단은 단순히 오류 코드를 읽는 것이 아니라 유압 회로, 전자 네트워크, 부품 조달 리드타임까지 하나의 시스템으로 보는 일이다. 현장에서는 다음 3가지를 점검 프로토콜에 포함해야 한다.
- 유압 온도 상승 시 쿨러 전후 온도차 5~10°C 여부를 먼저 확인한다.
- CAN 오류 시 종단저항 60옴과 전압을 먼저 측정한다.
- 부품 교체가 확정되면 OEM 공식 검증 채널을 통해 정품을 확보하고 A/S 이력을 남긴다.
OEM Off-Highway와 Equipment World의 서비스 리포트에서도 공통적으로 강조하는 것은, 정확한 초기 진단과 정품 부품의 빠른 조달이 결국 장비 가동률을 결정한다는 점이다. 중장비 고장은 한 번에 끝나는 사건이 아니라 진단, 수리, 부품 조달, 재발 방지를 모두 포함하는 프로세스다.