
Chẩn Đoán Sự Cố Máy Xúc: Đọc Mã Lỗi J1939, Kiểm Tra Thủy Lực Và Phụ Tùng Chính Hãng
Hướng dẫn chẩn đoán sự cố máy xúc theo mã lỗi J1939, kiểm tra thủy lực, gầm và điện; kèm giải pháp phụ tùng chính hãng SANY qua MechLink.
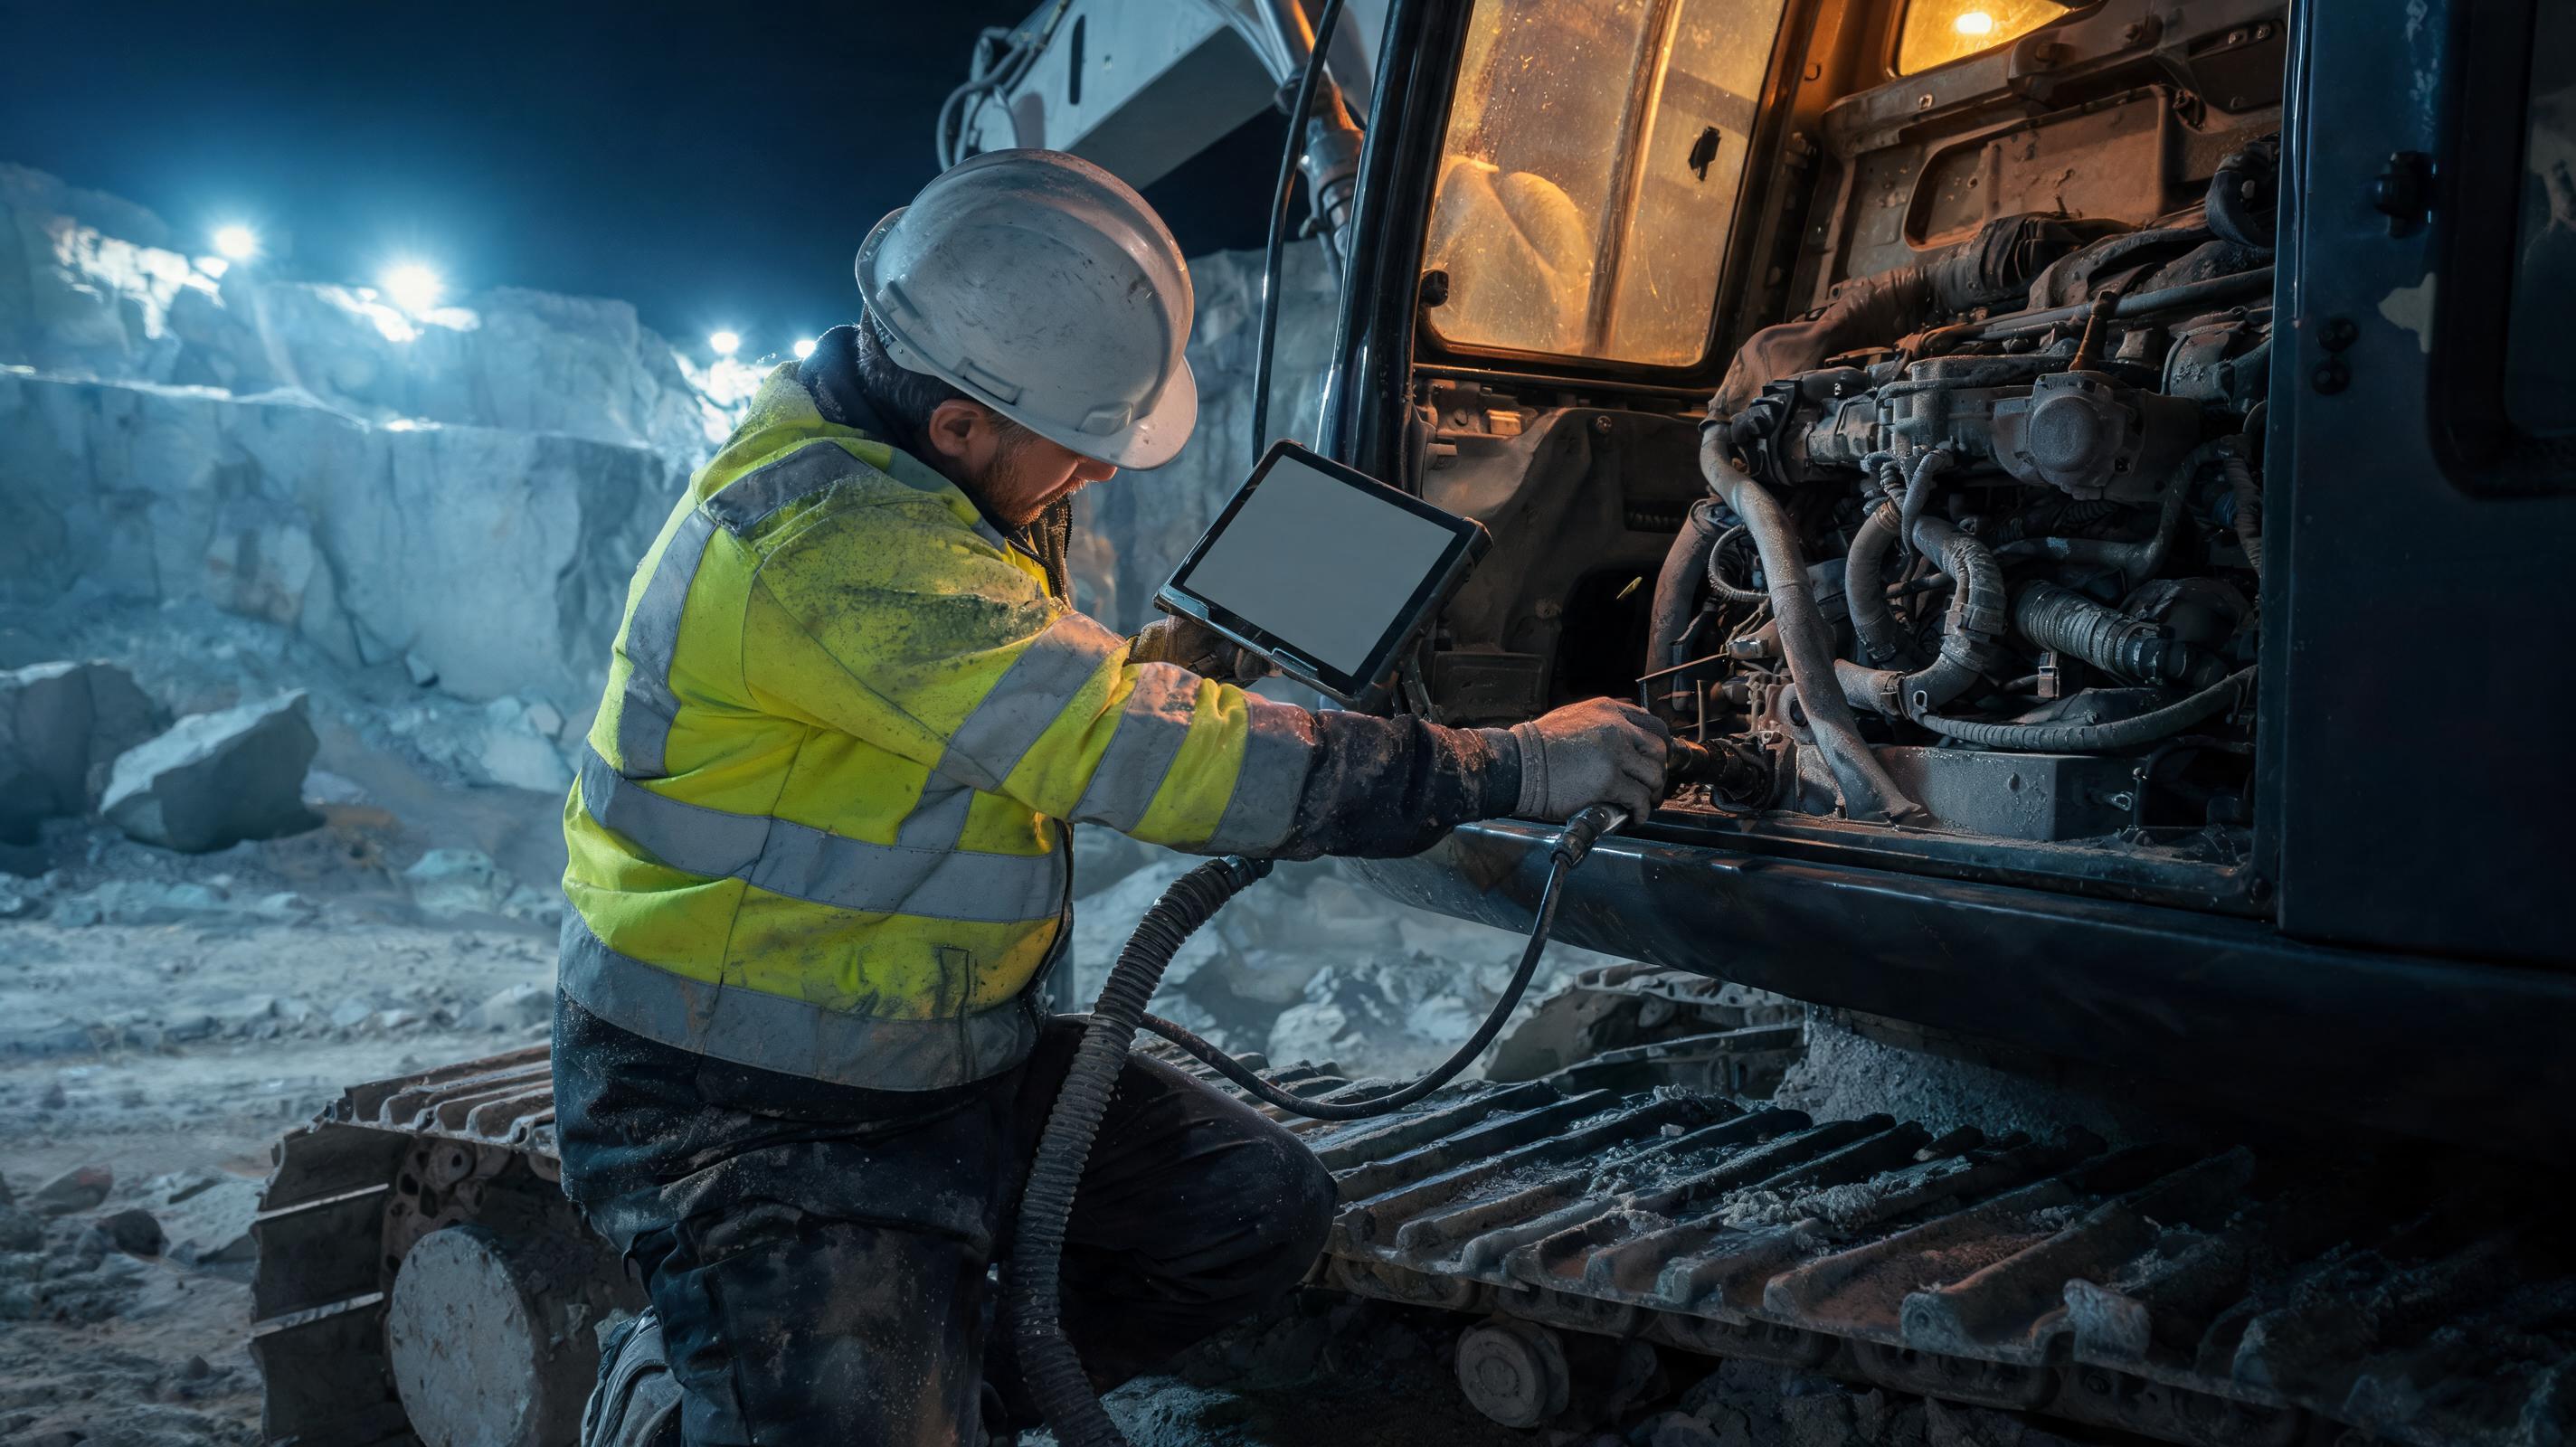
Ca đêm tại một mỏ đá vôi. Máy đào 36 tấn đang cắt tầng thì bảng điều khiển sáng đèn vàng và hiện mã SPN 157 FMI 16. Kỹ thuật viên có hai lựa chọn: xóa mã để chạy tiếp, hoặc dừng máy để đọc dữ liệu đóng băng. Theo các tiêu chuẩn chẩn đoán được Equipment World tổng hợp từ nhiều đội ngũ dịch vụ OEM, quyết định trong 10 phút này là ranh giới giữa chi phí vài trăm USD và hư hỏng bơm cao áp hàng chục nghìn USD.
Vì Sao Chẩn Đoán Sự Cố Máy Xúc Thất Bại Ngay Từ Bước Đọc Mã Lỗi?
Không ít đội dịch vụ coi mã lỗi như một bản án và lao vào thay linh kiện ngay. Điều này bỏ qua bản chất của hệ thống chẩn đoán: mã lỗi chỉ cho biết thông số nào nằm ngoài ngưỡng, chưa chắc cho biết nguyên nhân gốc. Ví dụ, SPN 100 FMI 1 báo áp suất dầu thấp có thể đến từ bơm dầu, cảm biến, dây tín hiệu, hay đơn giản là thiếu dầu.
Quy trình đọc mã đúng theo chuẩn J1939 nên thực hiện như sau:
- Ghi nhận toàn bộ mã SPN-FMI-OC, không chỉ mã hiển thị đầu tiên.
- Lưu dữ liệu đóng băng: tốc độ động cơ, nhiệt độ nước làm mát, áp suất dầu, tải phanh, vị trí ga.
- Kiểm tra nhóm ưu tiên: điện/cảm biến trước, kế đến là nhiên liệu, khí nạp, rồi mới tới cơ khí.
- Không xóa mã để chạy thử trước khi xác định rõ FMI và dữ liệu đóng băng.
Cảnh báo thực tế: “Dữ liệu đóng băng không phải là thông tin phụ. Nó là nhân chứng duy nhất của hiện tượng lỗi vào thời điểm máy bị ảnh hưởng.”
Chuẩn J1939 Và Những Mã Lỗi Động Cơ Không Được Bỏ Qua
Hệ thống điều khiển điện tử trên phần lớn máy xúc hiện đại tuân theo SAE J1939, trong đó SPN xác định thông số nghi ngờ, FMI xác định kiểu hư hỏng, OC cho biết số lần xuất hiện. Một số mã phổ biến cần được xử lý khẩn cấp:
- SPN 100 FMI 1: áp suất dầu bôi trơn thấp hơn ngưỡng cho phép — dừng máy ngay để tránh bó trục khuỷu.
- SPN 110 FMI 15: nhiệt độ nước làm mát cao bất thường — kiểm tra két nước, quạt gió, van hằng nhiệt và bơm nước.
- SPN 157 FMI 16: áp suất rail nhiên liệu cao vượt ngưỡng — kiểm tra van điều áp, cảm biến rail và đường hồi nhiên liệu.
- SPN 651 FMI 5/6: kim phun xi lanh số 1 hở mạch hoặc ngắn mạch — kiểm tra giắc kết nối, dây tín hiệu tới ECM.
Cần phân biệt rõ: FMI 5 nghĩa là dòng điện thấp hoặc hở mạch, FMI 6 nghĩa là dòng điện cao hoặc ngắn mạch ra mass. Chẩn đoán sai hai trạng thái này sẽ dẫn tới thay kim phun oan trong khi giắc cắm mới là thủ phạm.
Hệ Thủy Lực: Áp Suất Và Nhiệt Độ Không Bao Giờ “Nói Dối”
Phần lớn hư hỏng thủy lực bắt nguồn từ nhiệt độ dầu, nhiễm bẩn, hoặc lưu lượng bơm suy giảm. Theo hướng dẫn dịch vụ của các OEM như Komatsu và Caterpillar, dầu thủy lực lý tưởng hoạt động trong khoảng 50–70°C. Khi vượt 80°C, cần giảm tải và kiểm tra hệ thống làm mát; trên 100°C nên dừng máy để tránh phá hủy gioăng, bơm và van thủy lực.
Quy trình kiểm tra thủy lực nên thực hiện theo trình tự:
- Đo áp suất bơm chính ở chế độ không tải và chế độ khóa tải.
- Đo áp suất pilot; áp suất pilot thấp làm van phân phối chậm hoặc không phản hồi.
- Đo thời gian hành trình xi lanh; thời gian kéo dài hơn thông số nhà máy thường chỉ ra lưu lượng bơm giảm.
- Quan sát dầu qua mắt thăm: dầu sủi bọt là dấu hiệu lọt khí ở đầu hút, còn dầu trắng đục là dấu hiệu nhiễm nước.
Nếu bơm được thay mới nhưng nhiệt độ dầu vẫn cao, đừng vội đổ lỗi cho bơm. Cần kiểm tra van an toàn siết sai áp suất, bộ làm mát dầu tắc, hoặc lỗi lắp đặt làm hở đường hút.
Điện Và Cảm Biến: Những Pan Không Thấy Bằng Mắt Thường
Nhiều phân tích hiện trường do OEM Off-Highway dẫn lại chỉ ra rằng sự cố điện và cảm biến chiếm tỷ trọng rất lớn trong thời gian chết của máy xúc, dù biểu hiện thường bị gán nhầm cho thủy lực hoặc động cơ.
Khi kiểm tra điện cần nắm các thông số nền:
- Hệ điện 24 V: điện áp sạc máy phát thường đạt 27,5–28,5 V. Dưới 26 V là dấu hiệu máy phát yếu hoặc dây sạc sụt áp.
- Điện trở mạng CAN J1939: đo tại giắc chẩn đoán thường cho giá trị khoảng 60 ohm do hai điện trở 120 ohm mắc song song. Giá trị 120 ohm có nghĩa đứt một điện trở đầu cuối.
- Chạm mass, giắc cắm hoen gỉ, dây gãy ngầm là nguyên nhân phổ biến gây mã hở mạch hoặc ngắn mạch.
Không bỏ qua cảm biến vị trí bướm ga, cảm biến áp suất rail, cảm biến vòng tua và cảm biến nhiệt độ khí nạp khi gặp hiện tượng máy rùng giật, khói đen hoặc tụt công suất.
Gầm Xích: Đo Lường Chủ Động Thay Vì Nhìn Lướt Qua
Gầm xích chiếm chi phí bảo dưỡng rất lớn nhưng lại hay bị bỏ qua cho tới khi xuất hiện trượt xích, mòn bánh sao hoặc nứt guốc xích. Các thông số cần đo định kỳ:
- Độ võng xích: thường nằm trong dải 10–30 mm tùy model và hướng dẫn OEM; quá căng gây tải lên bạc đạn, quá trùng gây trật xích.
- Đường kính chốt và ống lót: dùng thước cặp hoặc thiết bị siêu âm so sánh với thông số mòn tối đa nhà sản xuất.
- Chiều cao guốc xích: mòn gờ guốc làm giảm bám, tăng nguy cơ trượt.
- Độ mòn bánh sao và con lăn: mòn lệch cho thấy căng xích sai hoặc khung gầm vênh.
Kiểm tra gầm không nên chỉ nhìn bằng mắt. Đo lường chủ động giúp thay chốt ống lót kịp thời trước khi phải thay toàn bộ dây xích.
Telematics Và Lịch Sử Dữ Liệu: Không Đoán Mò
Các hệ thống giám sát từ xa hiện nay cho phép đọc mã lỗi, biểu đồ tải, nhiệt độ, mức nhiên liệu và chu kỳ hoạt động. Khi máy bị giật cục hoặc tăng nhiệt độ dầu, dữ liệu lịch sử có thể chỉ ra quá tải liên tục, làm việc ở dải vòng tua sai, hoặc thời gian chờ quá lâu.
Khai thác telematics hiệu quả nghĩa là:
- Đối chiếu mã lỗi xuất hiện với thời gian máy hoạt động thực tế.
- Kiểm tra biểu đồ tải trung bình theo ca để phát hiện quá tải.
- Dùng cảnh báo ngưỡng nhiệt độ và áp suất để can thiệp sớm thay vì chờ mã lỗi.
Giải Đáp 4 Nghi Vấn Vận Hành Thực Tế
Máy báo SPN 157 FMI 16, có nên xóa mã để chạy tiếp?
Không nên xóa mã trước khi lưu dữ liệu đóng băng và kiểm tra hệ nhiên liệu. SPN 157 FMI 16 chỉ ra áp suất rail cao bất thường, có thể do van điều áp kẹt, cảm biến rail sai hoặc đường hồi nhiên liệu tắc. Chạy tiếp trong trạng thái này có nguy cơ làm hỏng bơm cao áp, kim phun hoặc đường ống nhiên liệu. Hãy xử lý theo thứ tự: đọc dữ liệu đóng băng, kiểm tra van điều áp, kiểm tra cảm biến rail, rồi mới xóa mã sau khi xác nhận khắc phục.
Vì sao thay bơm thủy lực mới vẫn nóng dầu?
Nóng dầu sau khi thay bơm thường đến từ ba nhóm nguyên nhân. Một là van an toàn chính bị siết sai áp suất, khiến dầu xả qua van liên tục. Hai là bộ làm mát dầu bị tắc hoặc lưu lượng làm mát thấp. Ba là lỗi lắp đặt làm hở đường hút, tạo bọt khí và sinh nhiệt bất thường. Cần đo áp suất bơm, kiểm tra độ chân không ở đường hút và kiểm tra lưu lượng qua bộ làm mát trước khi quy kết chất lượng bơm.
FMI 5 và FMI 6 khác nhau như thế nào?
Trong chuẩn J1939, FMI 5 nghĩa là dòng điện thấp hơn bình thường hoặc hở mạch, còn FMI 6 nghĩa là dòng điện cao hơn bình thường hoặc ngắn mạch ra mass. Ví dụ, SPN 651 FMI 5 thường gợi ý đứt dây hoặc giắc kim phun số 1 lỏng, trong khi FMI 6 nghiêng về chập dây hoặc chập nội bộ cuộn dây kim phun. Đo điện trở cuộn hút kim phun và kiểm tra dây dẫn là bước bắt buộc trước khi thay kim phun.
Làm sao để mua phụ tùng chính hãng nhanh, tránh hàng trôi nổi?
Thiếu phụ tùng chính hãng là nguyên nhân kéo dài thời gian ngừng máy. Theo cơ sở dữ liệu hải quan quốc tế, chứng từ xuất xứ và mã HS mập mờ cũng là nguyên nhân phổ biến gây chậm thông quan. Industry data suggests rằng các đội máy toàn cầu đang ưu tiên nhà cung cấp có truy xuất nguồn gốc rõ ràng, giao trực tiếp từ nhà máy và đứng tên bảo hành. MechLink — đối tác chính thức của SANY — là một ví dụ cho mô hình này: phụ tùng nguyên bản được vận chuyển trực tiếp từ Trung Quốc, có hồ sơ xuất xứ đầy đủ và hỗ trợ sau bán trực tiếp, không qua trung gian nhiều tầng. Điều này giúp giảm rủi ro hàng giả và rút ngắn đáng kể thời gian chờ phụ tùng cho máy SANY đang vận hành tại thị trường toàn cầu.
Phân Tích Cuối: Thời Gian Ngừng Máy Và Bài Toán Phụ Tùng Chính Hãng
Mỗi giờ ngừng máy không chỉ mất chi phí thuê máy hoặc sản lượng, mà còn tạo ra áp lực vô hình lên cả đội ngũ bảo trì. Chẩn đoán đúng trình tự, lưu dữ liệu đóng băng, kiểm tra điện trước khi thay cơ khí, và chọn đúng kênh phụ tùng chính hãng là bốn yếu tố quyết định chi phí vòng đời máy xúc. Khi phụ tùng thay thế cần có giấy tờ xuất xứ rõ ràng và hỗ trợ kỹ thuật từ nhà cung cấp, các nền tảng như MechLink đang trở thành một phần trong chiến lược giảm rủi ro chuỗi cung ứng của nhiều nhà thầu thiết bị nặng tại thị trường quốc tế.